Produkty

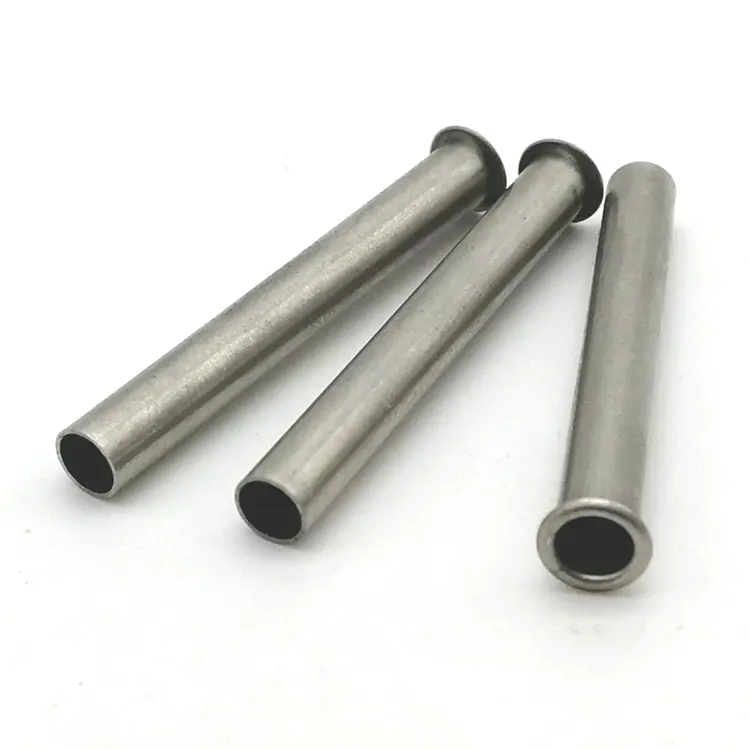
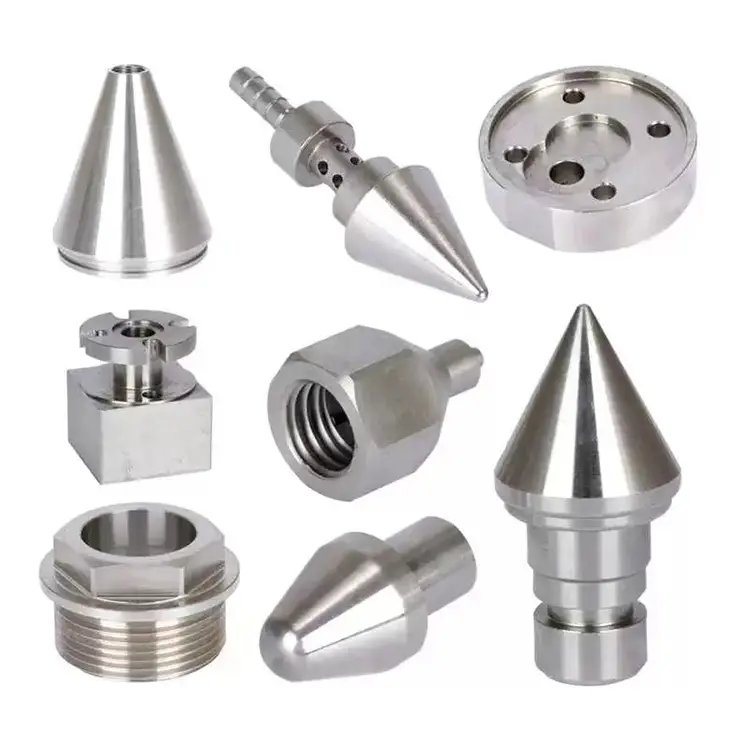
Części do toczenia stali
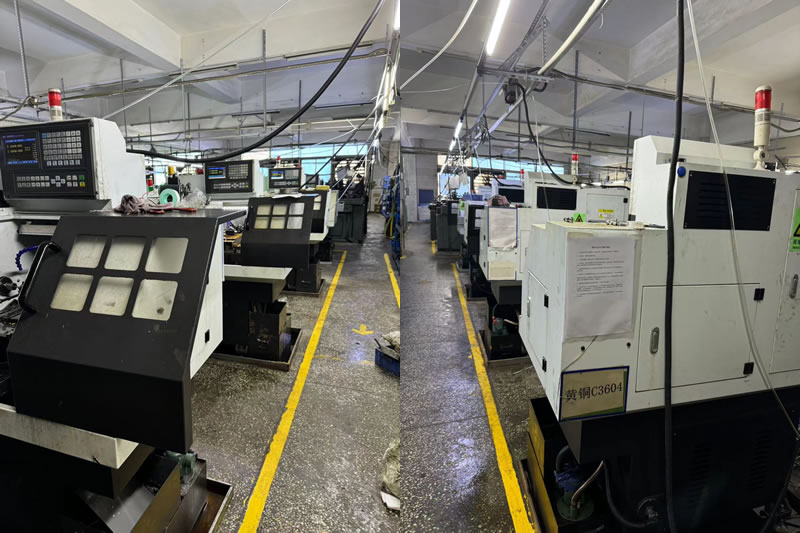
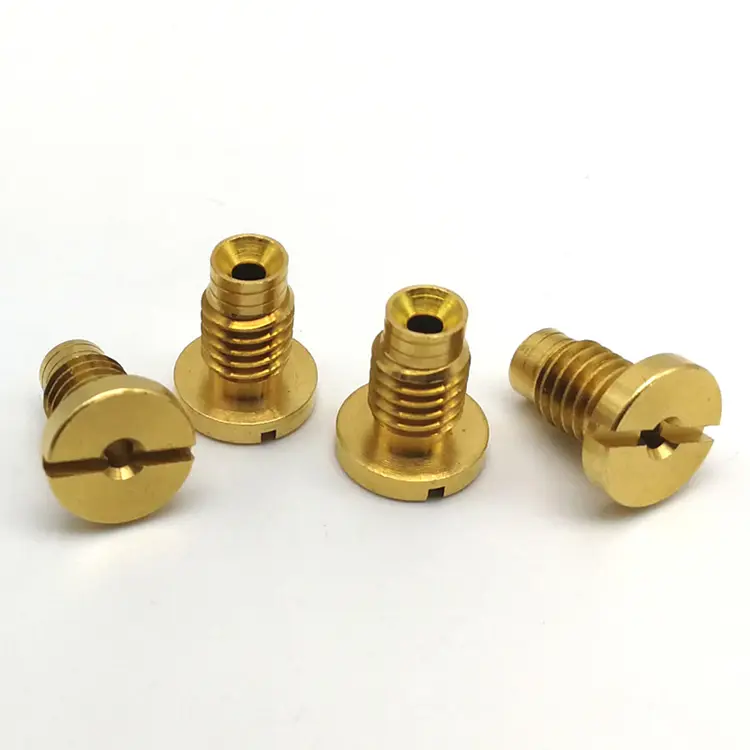
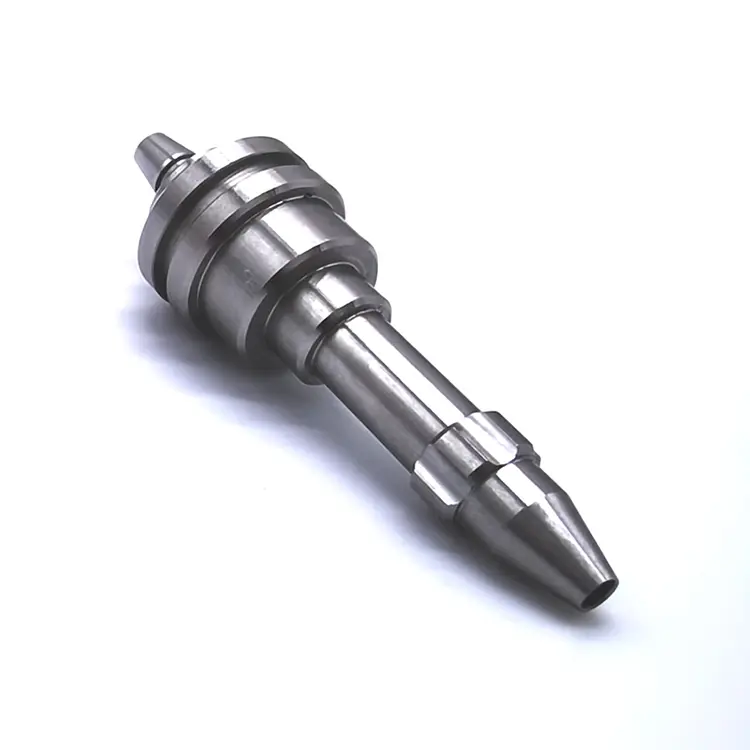
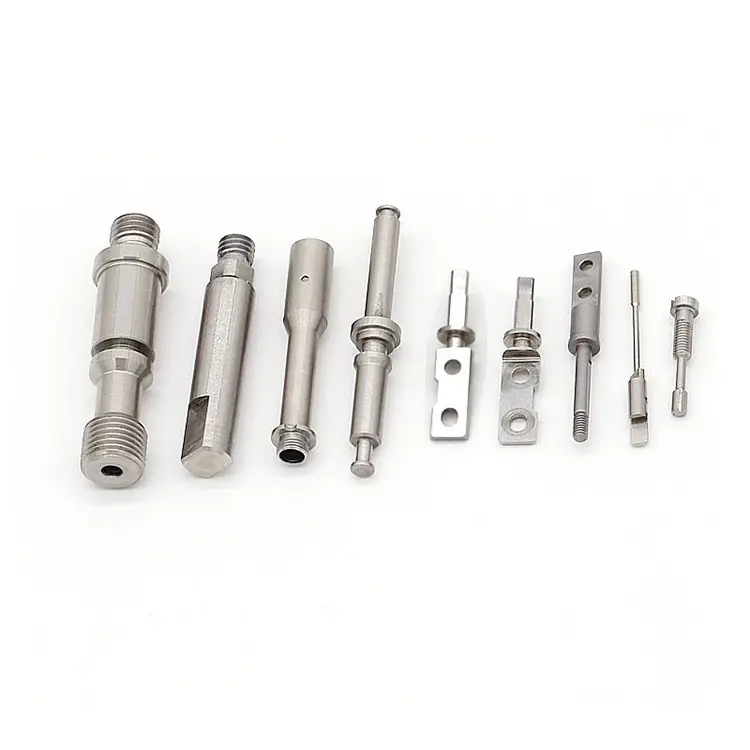
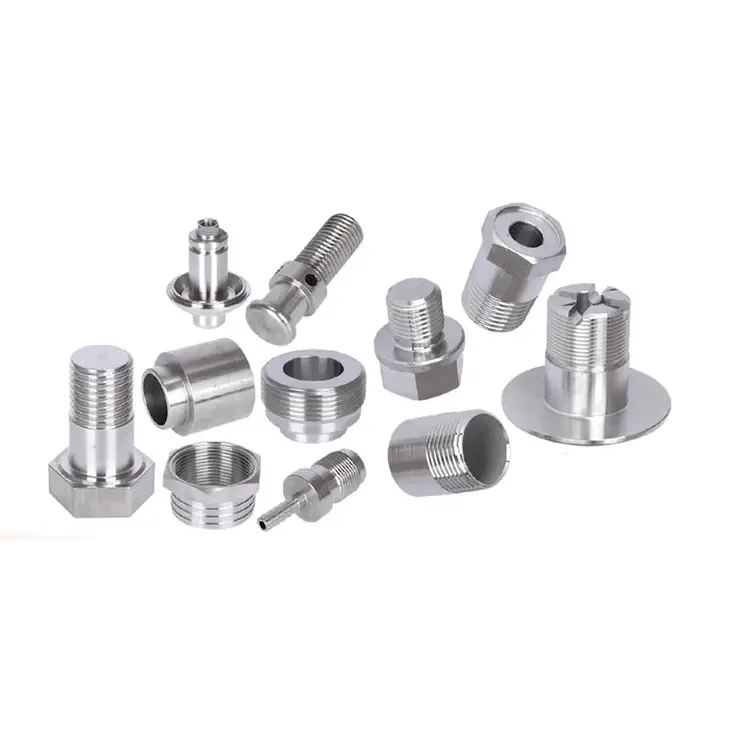
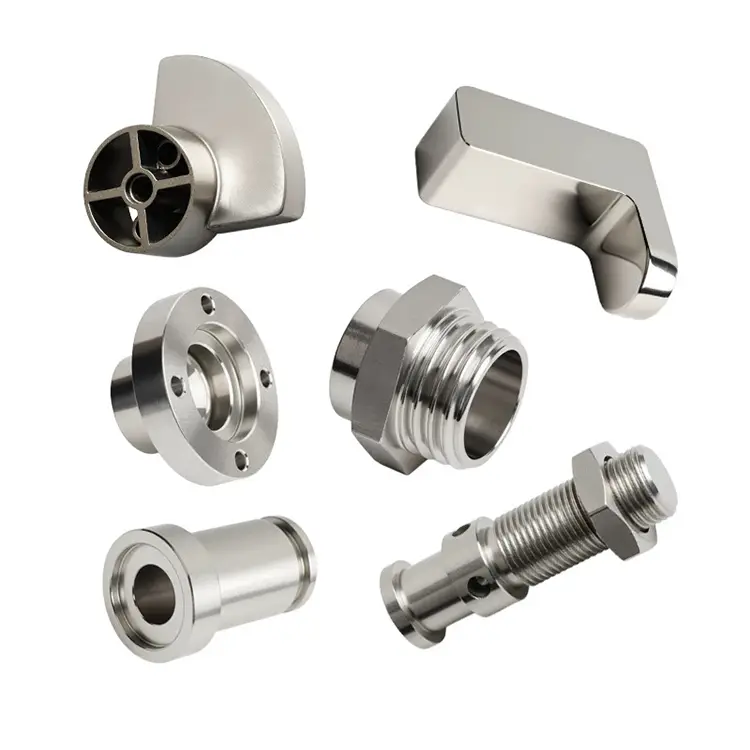
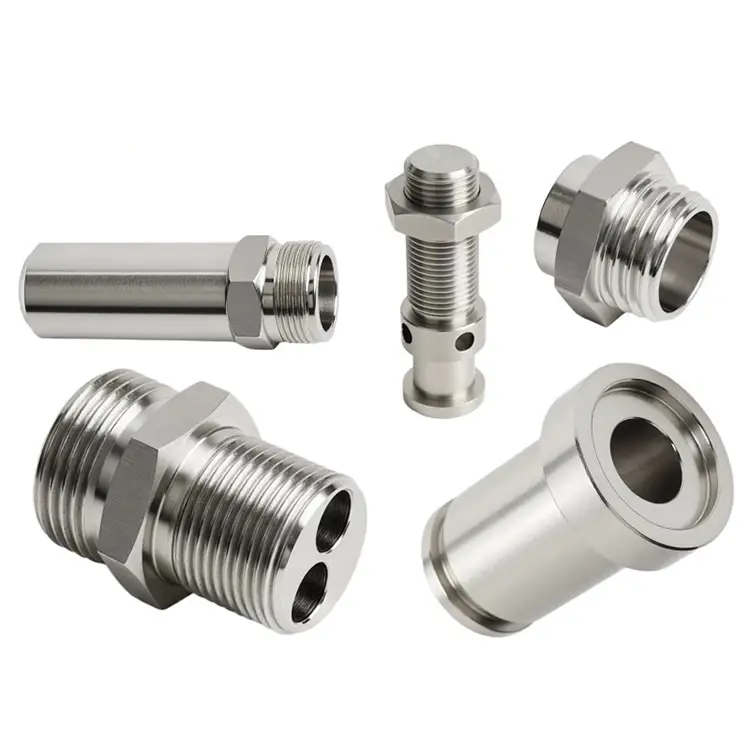
Nuote Metals oferuje części toczone ze stali w różnych rozmiarach od średnicy 0,5 mm do średnicy 100 mm. Produkujemy części toczone ze stali przy użyciu naszych tokarek ręcznych i CNC. Korzystając z najnowocześniejszej technologii produkcyjnej, możemy wielokrotnie odwzorowywać precyzyjne pomiary, wystarczy przesłać nam swoje wymagania, a my zajmiemy się kolejnym krokiem.
Wyślij zapytanie
Opis produktu
Mosiądz łatwo się obraca. Płynie aluminium. Stal jest inna. Utwardza się pod narzędziem, zużywa płytki w ciągu kilku minut i przemieszcza się podczas obróbki cieplnej. Dlatego wiele warsztatów mechanicznych podaje wysokie ceny prac związanych z toczeniem stali lub całkowicie ich unika.
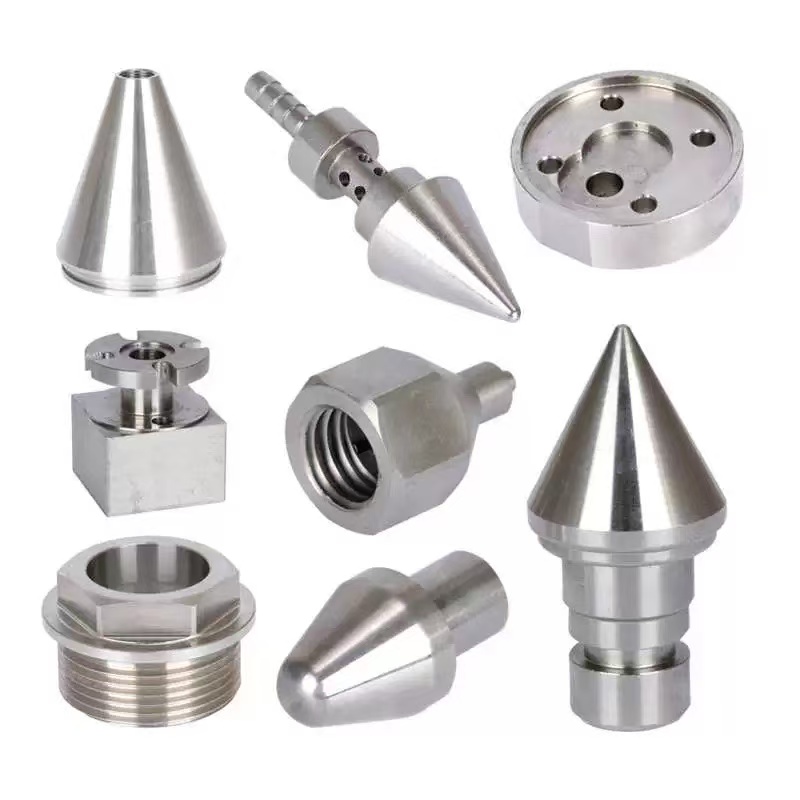
Nuote Metals przyjmuje odwrotne podejście. Specjalizujemy się wCzęści do toczenia staliktóre inne sklepy odrzucają: hartowana 4140, azotowana 1045, stal nierdzewna 17-4 PH, stal narzędziowa D2. Jeśli Twoja część musi wytrzymać obciążenie, zużycie i zmęczenie, możemy ją obrobić zgodnie ze specyfikacją i dostarczyć zgodnie z harmonogramem.
Trzy problemy, jakie stwarza toczenie stali
1. Zużycie narzędzia i hartowanie.
Stal twardnieje, gdy narzędzie pociera, a nie przecina. Stosujemy narzędzia o wysokiej dodatniej wartości natarcia z płytkami z węglików spiekanych pokrywanymi metodą PVD (TiAlN lub AlCrN) i prędkości programu powyżej progu utwardzania przez zgniot. W przypadku stali nierdzewnej 304 stosujemy toczenie chłodzone azotem.
2. Zniekształcenie obróbki cieplnej.
Obróbka cieplna przesuwa część. Wał, którego długość przed hartowaniem wynosiła 0,005 mm, może po nim być zaokrąglony o 0,05 mm. Obrabiamy do wymiarów poddanych wstępnej obróbce cieplnej, które kompensują znane wzorce zniekształceń i pozostawiają zapas do szlifowania po obróbce.
3. Zmiany twardości w partii.
Twardość różni się w zależności od powierzchni, rdzenia i końca. Sprawdzamy twardość w wielu punktach każdego przychodzącego pręta i przed produkcją odrzucamy partie spoza zakresu. Podczas toczenia przesunięcia narzędzi są regulowane w określonych odstępach czasu, aby zapobiec dryftowi.
Gatunki stali, które obrabiamy – i dlaczego mają one znaczenie
| Stopień | Stan | Typowa twardość | Wyzwanie związane z obróbką | Typowe zastosowanie |
|---|---|---|---|---|
| 1045 | Walcowane na gorąco | 170–210 HB | Umiarkowany – twardnieje pod wpływem pocierania | Wały, sworznie, śruby |
| 4140 | Pytania i odpowiedzi | 28–32 HRC | Wysoka – wymaga sztywnej konfiguracji i powlekanych narzędzi | Drążki hydrauliczne, przekładnie |
| 4140 | Azotowany | 55–62 HRC (obudowa) | Bardzo wysoki – obudowa jest twardsza niż obróbka | Suwaki zaworów, części eksploatacyjne |
| Stal nierdzewna 304 | Wyżarzone | 150–200 HB | Wysoka – szybko twardnieje, tworzą gumowate wióry | Sprzęt spożywczy, medyczny |
| 17-4 godz | H900 | 40–45 HRC | Bardzo wysoki – twardy, ciągliwy, ścierny | Lotnictwo, chemikalia |
| Stal narzędziowa D2 | Wyżarzone | 210–240 HB | Węgliki o wysokiej ścieralności szybko zużywają narzędzia | Matryce, narzędzia skrawające |
Nasze podejście do stali hartowanej – obróbka prawidłowa już za pierwszym razem
Nie oferujemy zleceń ze stali hartowanej przy standardowych prędkościach i posuwach. Każda część poddana obróbce cieplnej otrzymuje dedykowany plan procesu:
1. Weryfikacja materiału:Mapowanie twardości na pasku. Jeśli rdzeń jest za twardy lub za miękki, dostosowujemy parametry skrawania lub odrzucamy partię.
2. Wybór oprzyrządowania:Do azotowania 4140 (obudowa 55–62 HRC) używamy płytek CBN (sześciennego azotku boru), a nie węglika. CBN wytrzymuje 10–20 razy dłużej i lepiej utrzymuje tolerancję.
3. Sztywna konfiguracja:Minimalny wysięg narzędzia, uchwyty o dużej sile mocowania i wstępnie naprężone śruby kulowe przy każdej hartowanej pracy.
4. SPC w procesie:Wymiary krytyczne mierzone co 10–20 sztuk. Korekcja narzędzi dostosowana zanim część wyjdzie poza specyfikację.
5. Kontrola końcowa:Weryfikacja CMM dotycząca wszystkich krytycznych funkcji. Pełny raport wymiarowy przy każdej przesyłce.
Prawdziwy przykład – azotowana szpula zaworu 4140
Producent sprzętu hydraulicznego z Ameryki Północnej potrzebował suwaka zaworu ze stali 4140 o tolerancji średnicy 0,008 mm i twardości osłony 55 HRC po azotowaniu. Ich poprzedni dostawca nie był w stanie utrzymać tolerancji po obróbce cieplnej — szpula była przekrzywiona o 0,03 mm.
Co zrobiliśmy inaczej:
- Obrobiono nadwymiarowo szpulę, aby skompensować wzrost azotowania.
- Używane narzędzia CBN do końcowego wykończenia hartowanej obudowy.
- Sprawdzona okrągłość za pomocą Talyronda przed i po azotowaniu.
- Wysłano 5000 sztuk bez odrzuceń. Klient wyeliminował szlifowanie wtórne i skrócił czas realizacji o 12 dni.
Często zadawane pytania dotyczące części do toczenia stali
P1: Czy można obrabiać części stalowe, które zostały już poddane obróbce cieplnej?
O: Tak. Obrabiamy stal hartowaną do 62 HRC przy użyciu narzędzi CBN i ceramicznych. W przypadku bardzo twardych lub złożonych geometrii możemy zalecić toczenie na twardo, a następnie szlifowanie. Prześlij nam swoją specyfikację twardości, a my potwierdzimy, czy samo toczenie może osiągnąć Twoją tolerancję, czy też wymagane jest szlifowanie.
P2: Jak kontrolować zniekształcenia podczas obróbki cieplnej?
Odp.: Kontrolujemy odkształcenia w trzech etapach: (1) obróbka wstępna przed obróbką cieplną, która pozostawia obliczony naddatek do szlifowania po obróbce, (2) kontrolowane cykle ogrzewania i chłodzenia w naszym partnerskim zakładzie obróbki cieplnej oraz (3) weryfikację wymiarów przed i po obróbce w celu sprawdzenia naszych przesunięć kompensacyjnych. W przypadku części krytycznych przeprowadzamy partię pilotażową i dostosowujemy wymiary toczenia w oparciu o rzeczywiste zmierzone odkształcenia.
P3: Jakie tolerancje można zachować w przypadku stali hartowanej?
Odp.: Nasza standardowa tolerancja dla stali hartowanej wynosi ± 0,01 mm, z możliwością precyzji do ± 0,005 mm dla średnic krytycznych. W przypadku części nawęglanych tolerancje dotyczą gotowej obudowy, a nie wymiaru po obróbce wstępnej. Nuote Metals sprawdza każdy rysunek i przed złożeniem zamówienia przekazuje DFM opinię na temat osiągalnych tolerancji.
Jak poprosić o wycenę części do toczenia stali
Wyślij nam swój rysunek (STEP, IGES, PDF lub DWG) wraz z:
- Gatunek stali i stan obróbki cieplnej (wyżarzany, Q&T, azotowany, nawęglany)
- Specyfikacja twardości i głębokość obudowy, jeśli dotyczy
- Wymagania dotyczące tolerancji dla wymiarów krytycznych
- Roczna wielkość i wielkość partii
- Wszelkie operacje wtórne (szlifowanie, galwanizacja, montaż)
Nasz zespół inżynierów rozpatruje każde zapytanie w ciągu 24 godzin i przesyła szczegółową wycenę wraz z opiniami DFM na temat obrabialności, ryzyka obróbki cieplnej i wykonalności tolerancji.
Gorące Tagi: Części do toczenia stali, chiński producent części do toczenia
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności