Produkty
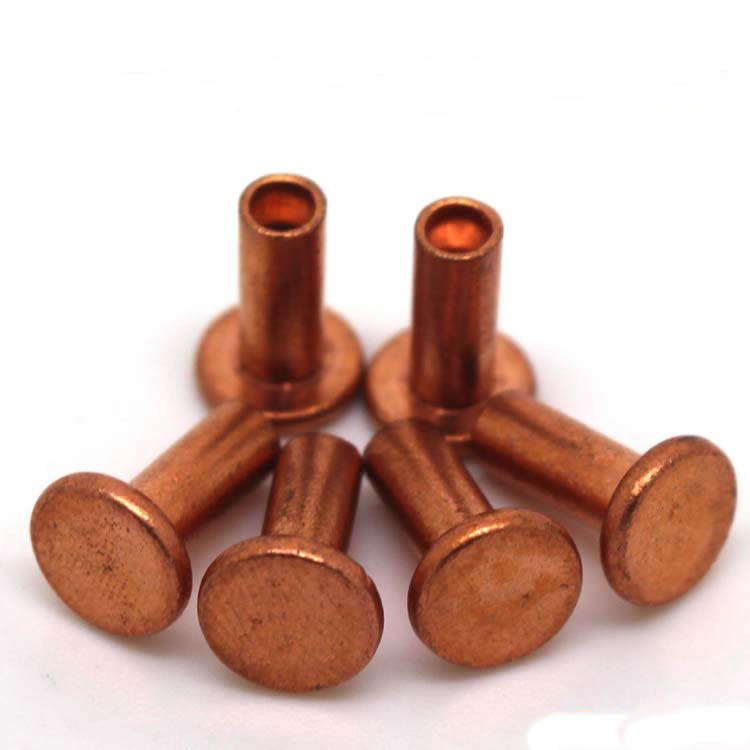

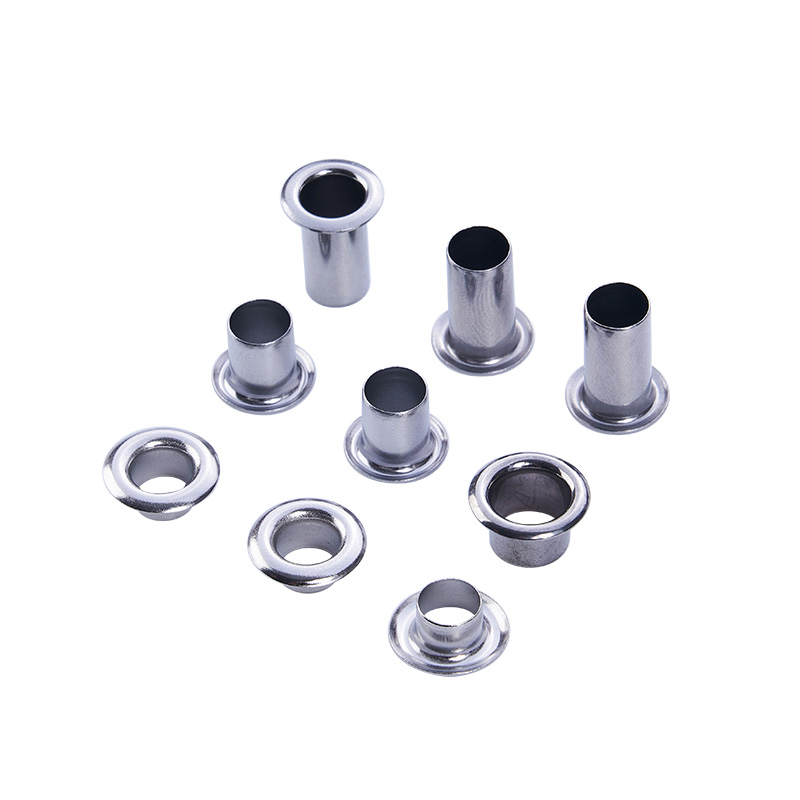
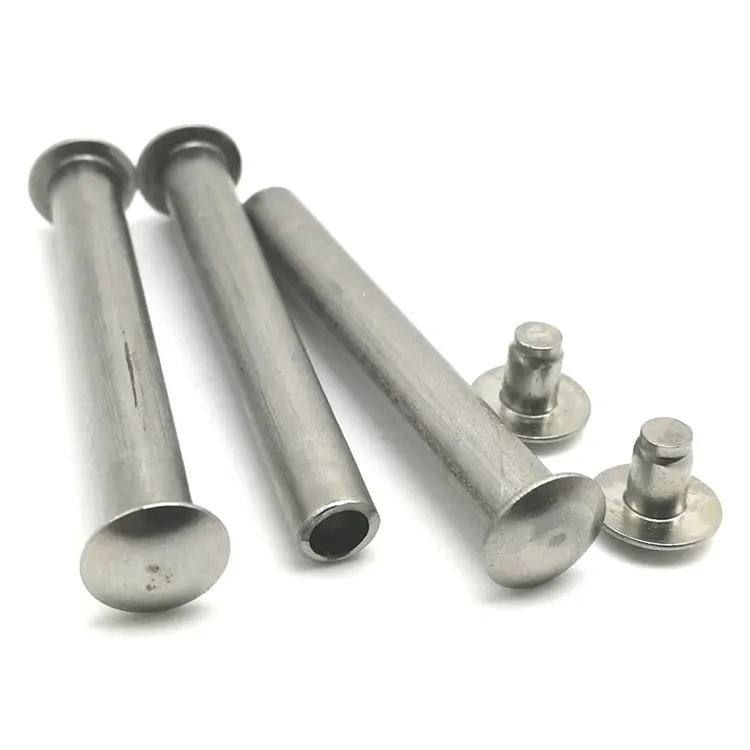
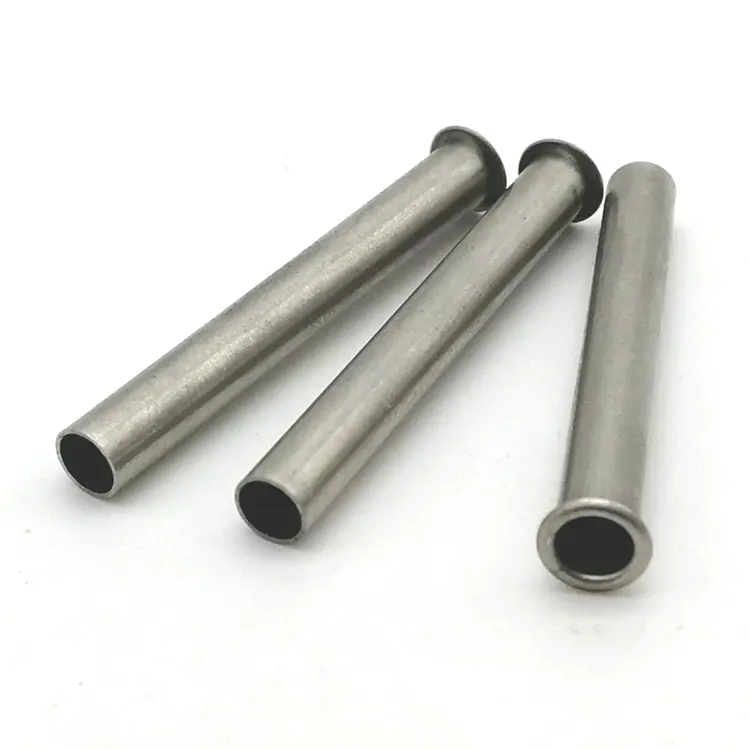
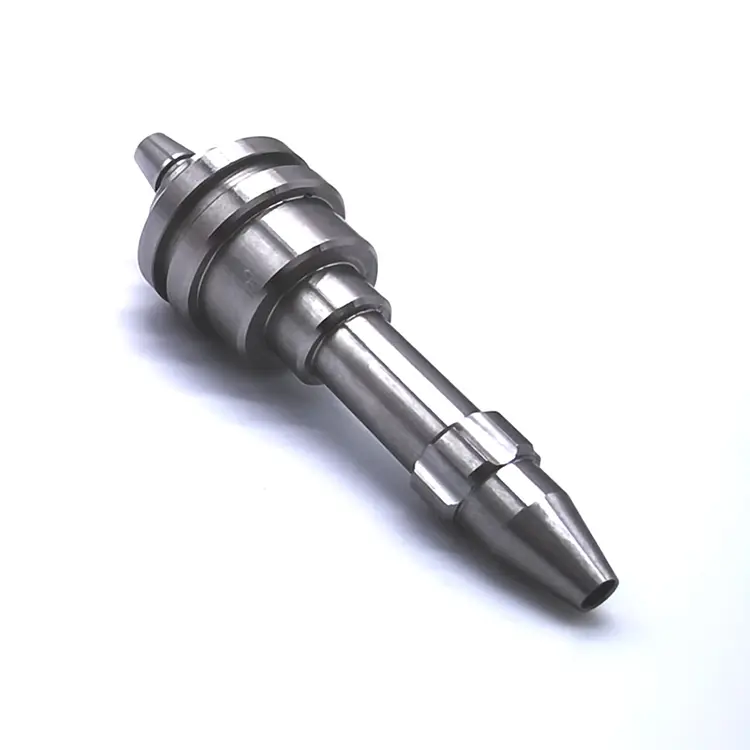
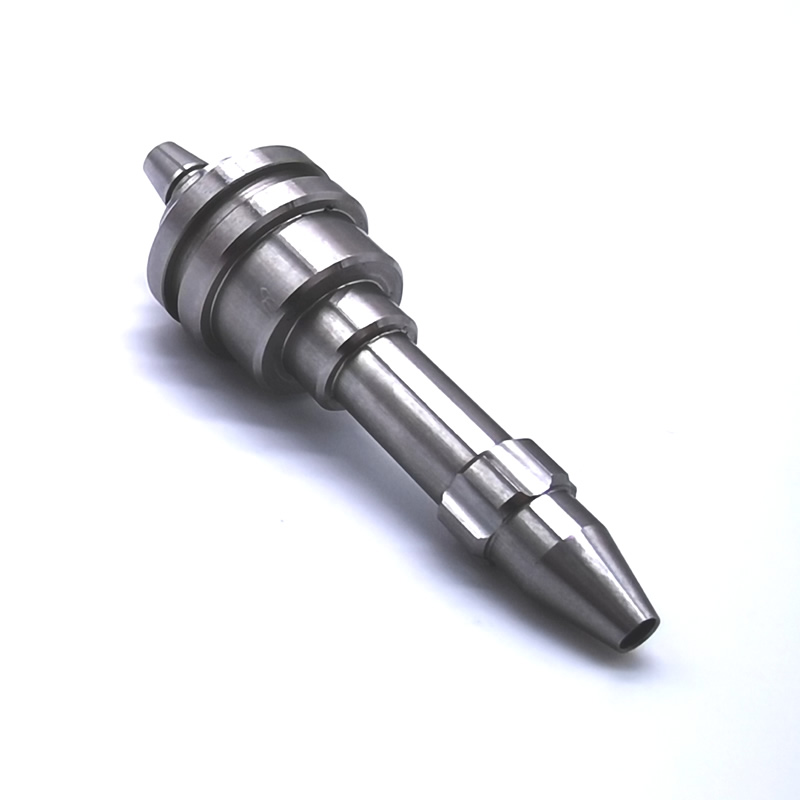
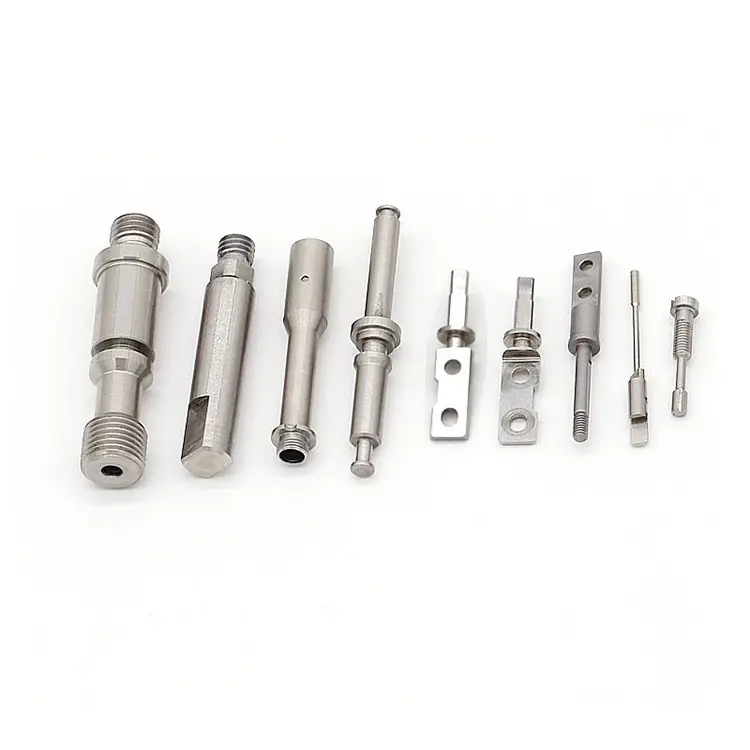
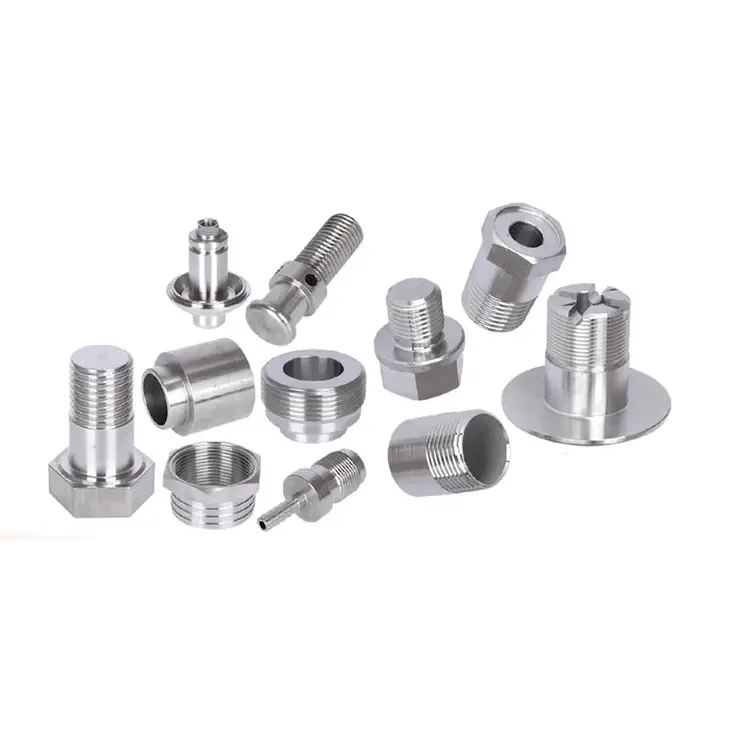
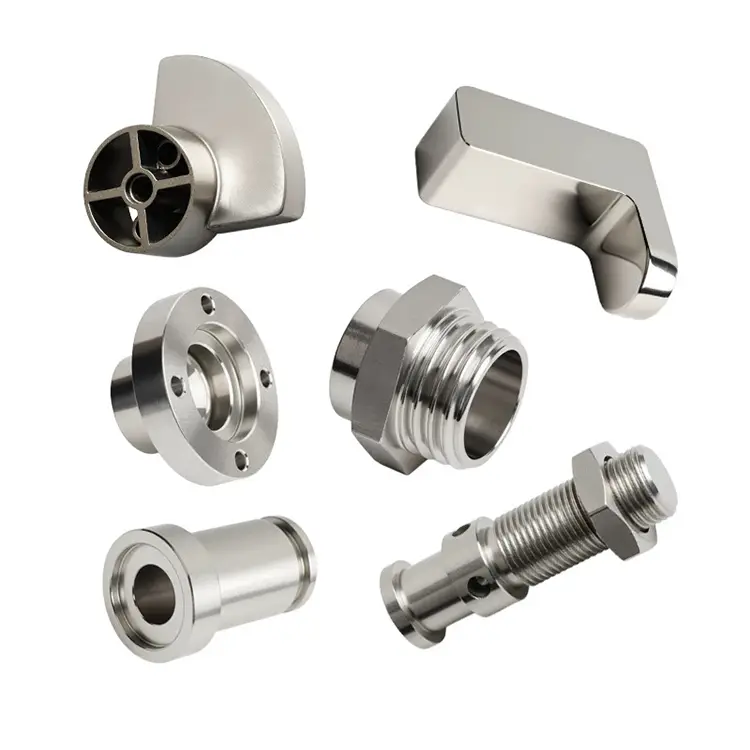
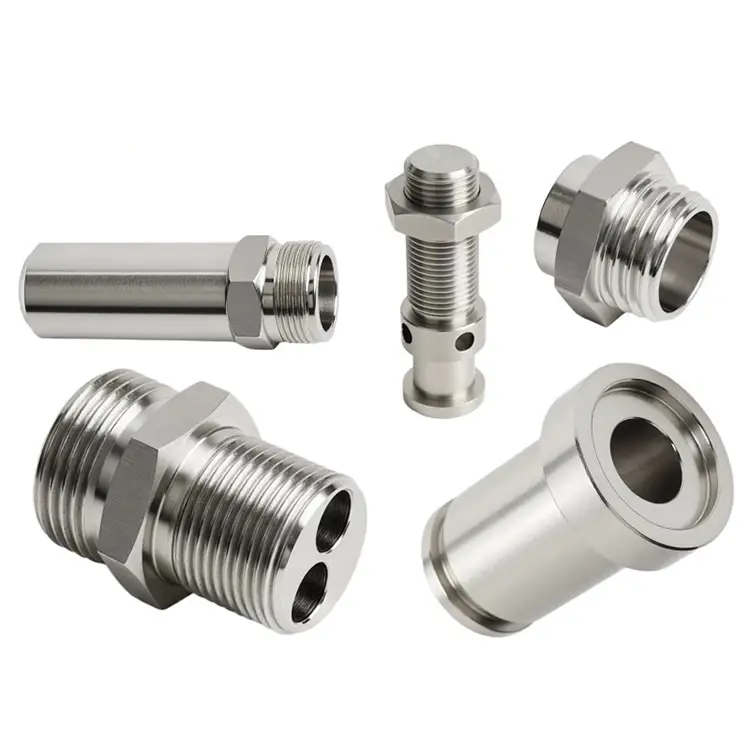
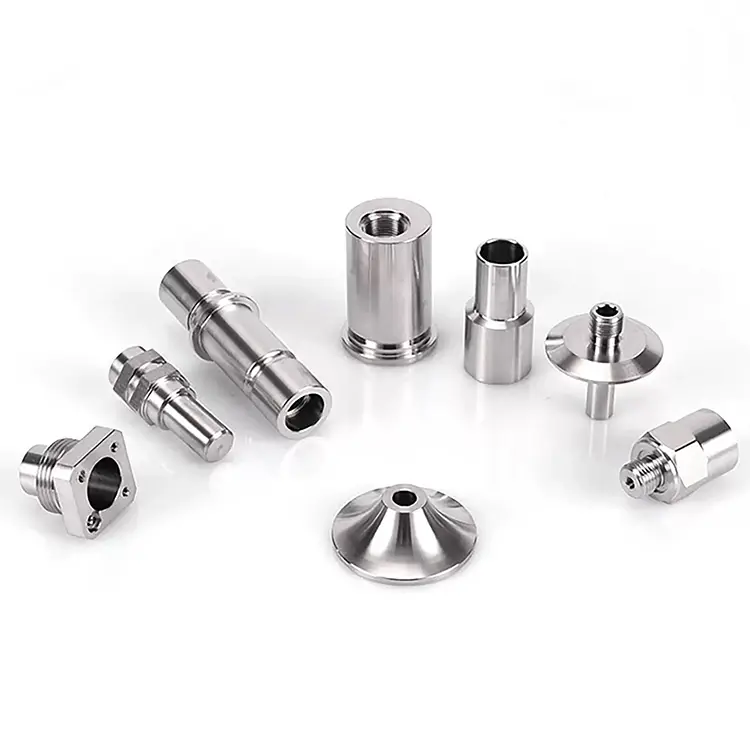
Precyzyjne części tokarskie CNC
Nuote Metals oferuje niestandardowe, precyzyjne części toczone CNC, dostosowane do Twoich konkretnych wymagań. Od prototypu po produkcję, ściśle współpracujemy z Tobą, aby mieć pewność, że komponenty spełniają dokładne specyfikacje.
Wyślij zapytanie
Opis produktu
Precyzyjne części toczone CNC – gdy tolerancja jest mierzona w mikrometrach
Standardowe toczenie utrzymuje ± 0,005 mm. To wystarczy dla większości złączek hydraulicznych, wałów i złączy. Ale niektóre aplikacje wymagają więcej. Element wtryskiwacza paliwa mierzący przepływ przy ciśnieniu 2000 barów. Narzędzie chirurgiczne, które należy złożyć bez luzu. Mocowanie optyczne utrzymujące się przy wahaniach temperatury do 40°C.
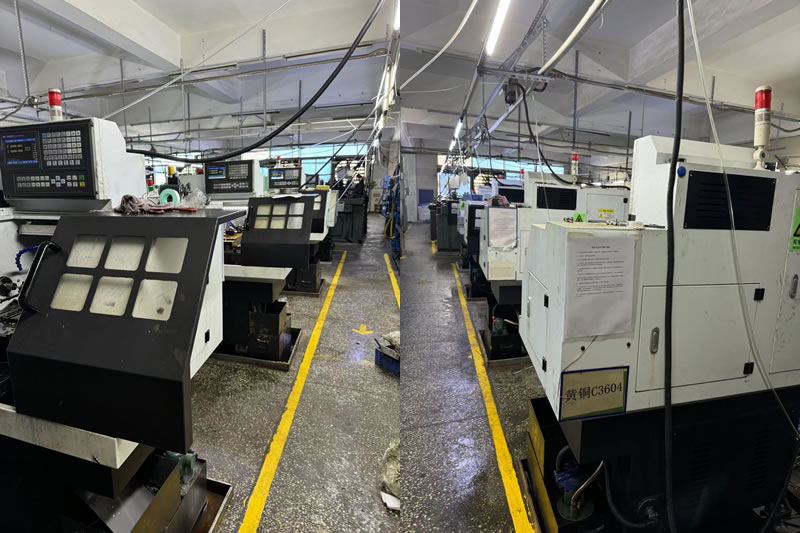
Są to elementy, które odróżniają toczenie precyzyjne od toczenia standardowego. W Nuote Metals posiadamy specjalną celę do toczenia precyzyjnego, w której każda zmienna – temperatura, zużycie narzędzia, wzrost wrzeciona, niepewność pomiaru – jest kontrolowana i dokumentowana. To nie jest twierdzenie marketingowe. Jest to dyscyplina procesowa i w tym artykule dokładnie wyjaśniono, w jaki sposób się nią zajmujemy.
Co sprawia, że toczenie jest „precyzyjne” – pięć zmiennych, które należy kontrolować
Precyzja nie pochodzi od samej maszyny. Pochodzi z kontrolowania każdego źródła zmienności.
1. Stabilność termiczna.
Wrzeciono tokarki rośnie w miarę nagrzewania się. Część o średnicy 100 mm może urosnąć o 0,02 mm przy zmianie temperatury o 10°C. Nasza precyzyjna komora tokarska jest utrzymywana w temperaturze 20°C ± 1°C przez cały rok. Przed końcową kontrolą części moczy się do temperatury pokojowej.
2. Zarządzanie zużyciem narzędzi.
Zużyta wkładka tnie inaczej niż nowa. Śledzimy trwałość narzędzia poprzez czas skrawania i dostosowujemy przesunięcia w określonych odstępach czasu – nie czekając, aż operator zauważy dryf. W przypadku pracy ±0,002 mm zmiany narzędzi są zaplanowane, a nie reaktywne.
3. Kalibracja wrzeciona i osi.
Wzrost temperatury wpływa na samą konstrukcję maszyny. Codziennie rano przeprowadzamy cykl rozgrzewki i co miesiąc weryfikujemy pozycjonowanie osi za pomocą interferometru laserowego. Śruby kulowe są wstępnie naprężone, a skale liniowe zapewniają bezpośrednią informację zwrotną o położeniu.
4. Powtarzalność uchwytu.
Tuleja zaciskowa, która chwyta inaczej w części 1 i 500, wprowadza różnicę. Używamy hartowanych tulei zaciskowych z dodatnimi ogranicznikami i sprawdzamy bicie przed każdą serią produkcyjną. W przypadku części cienkościennych miękkie szczęki są obrabiane w miejscu dopasowanym do średnicy części.
5. Niepewność pomiaru.
Pomiar jest tak dobry, jak narzędzie i metoda. Codziennie kalibrujemy mikrometry i średniceomierze zgodnie z certyfikowanymi normami. W przypadku krytycznych cech używamy współrzędnościowej maszyny pomiarowej (CMM) w tym samym pomieszczeniu o kontrolowanej temperaturze, ponieważ pomiar części w ciepłym obszarze kontroli daje inny wynik niż pomiar na hali produkcyjnej.
Nasze możliwości w zakresie precyzyjnego toczenia
| Parametr | Standard | Precyzyjna komórka |
|---|---|---|
| Tolerancja średnicy | ±0,005 mm | ±0,002 mm |
| Koncentryczność | 0,01 mm | 0,003 mm |
| Chropowatość powierzchni | Ra 0,4 µm | Ra 0,2 µm |
| Okrągłość | 0,008 mm | 0,002 mm |
| Tolerancja długości | ±0,1 mm | ±0,02 mm |
| Kontrola temperatury | Sklepowe otoczenie | 20°C ± 1°C |
| Kontrola | Na podstawie próbek | 100% CMM w zakresie kluczowych funkcji |
Materiały toczone w celi precyzyjnej:
- Stal nierdzewna (303, 304, 316, 17-4 PH, 440C)
- Stal stopowa (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
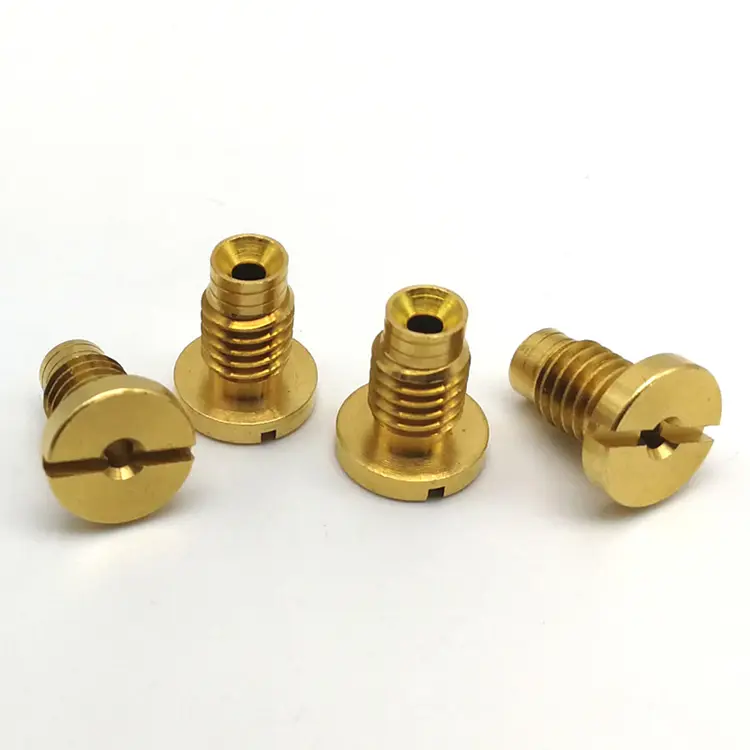
- Mosiądz i miedź (C36000, C11000, C10200)
- Tytan (klasa 5, klasa 2)
- Tworzywa sztuczne (PEEK, POM, PTFE)
Możliwości głośności:Prototyp (1–50 sztuk), produkcja niskoseryjna (50–5 000), produkcja wielkoseryjna (5 000–200 000+).
Pomiary – podstawa precyzyjnego toczenia
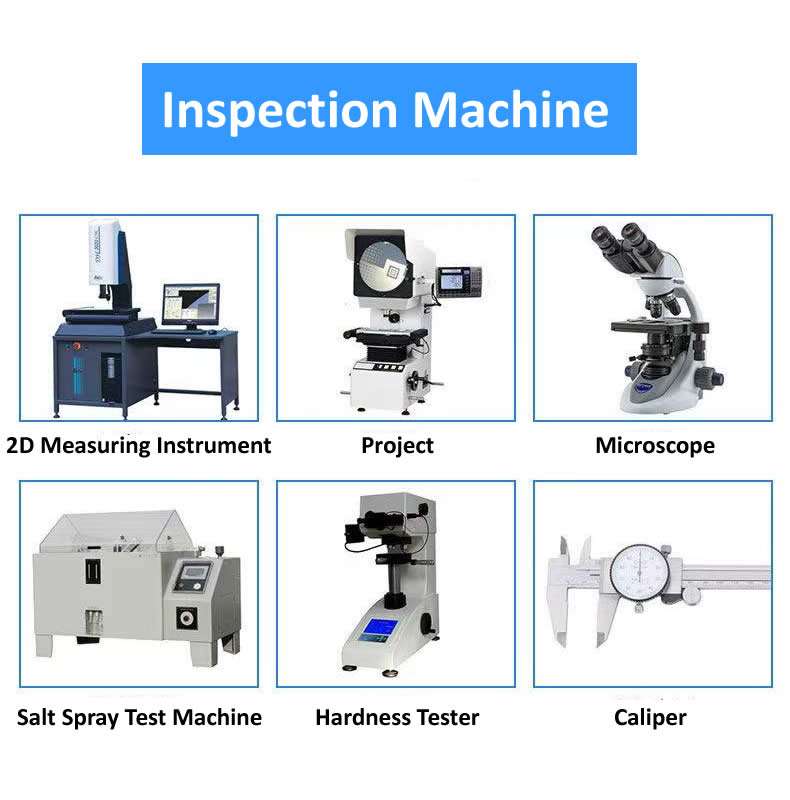
Nie można utrzymać ±0,002 mm bez prawidłowego pomiaru. Nasza cela precyzyjna wyposażona jest w:
- Współrzędnościowa maszyna pomiarowa (CMM): Zeiss Contura z sondą skanującą. Stosowany do weryfikacji złożonej geometrii, koncentryczności i położenia.
- Tester okrągłości: Talyrond 131 do pomiaru okrągłości, walcowości i koncentryczności.
- Tester chropowatości powierzchni: Mitutoyo SJ-210 do weryfikacji Ra i Rz.
- Komparator optyczny: do weryfikacji profilu gwintu, promienia i kształtu.
- Mikrometry cyfrowe i średniceomierze: Codziennie kalibrowane zgodnie z certyfikowanymi normami.
- Kompensacja temperatury: Wszystkie pomiary wykonano w temperaturze 20°C, ze współczynnikami korekcyjnymi zastosowanymi dla rozszerzalności cieplnej materiału.
Co to oznacza dla Ciebie: Każdy krytyczny wymiar na Twoim rysunku jest mierzony i raportowany. Jeśli rysunek wymaga ±0,002 mm, raport z inspekcji pokazuje rzeczywistą zmierzoną wartość, a nie tylko wynik pozytywny/negatywny. Otrzymujesz dane, a nie pieczątkę.
Prawdziwy przykład – element instrumentu chirurgicznego 17-4 PH
Niemiecki producent urządzeń medycznych potrzebował elementu ze stali nierdzewnej 17-4 PH o tolerancji średnicy 0,002 mm, koncentryczności 0,003 mm i wykończeniu powierzchni Ra 0,2 μm. Część składałaby się w chirurgiczne narzędzie do zszywania, w którym jakikolwiek luz powodowałby wypadanie zapłonu.
Co zrobiliśmy inaczej:
- Obrobiono część w naszej celi precyzyjnej w temperaturze 20°C, a nie w ogólnym dziale toczenia.
- Używane narzędzia CBN do końcowego przejścia po obróbce cieplnej.
- Sprawdzona koncentryczność za pomocą Talyronda przed i po obróbce końcowej.
- Wysłano 4000 sztuk bez odrzuceń. Klient wyeliminował kontrolę przychodzącą – nasze raporty CMM zostały przyjęte jako zapis jakości.
Często zadawane pytania dotyczące precyzyjnych części tokarskich CNC
P1: Jaka jest różnica między toczeniem standardowym a toczeniem precyzyjnym?
Odp.: Standardowe toczenie utrzymuje się w zakresie ±0,005 mm i jest odpowiednie dla większości części hydraulicznych, motoryzacyjnych i ogólnych części przemysłowych. Precyzyjne części toczone CNC trzymają ± 0,002 mm lub lepiej, przy większej koncentryczności i wykończeniu powierzchni. Różnica nie dotyczy tylko maszyny – to środowisko (kontrola temperatury), zarządzanie narzędziami (zaplanowane zmiany) i dyscyplina pomiarowa (weryfikacja CMM). Precyzyjne toczenie kosztuje więcej, ponieważ pochłania więcej czasu, więcej narzędzi i więcej kontroli. Jest to uzasadnione, gdy wymaga tego aplikacja.
P2: Czy możesz utrzymać ± 0,002 mm na stali nierdzewnej poddanej obróbce cieplnej?
Odpowiedź: Tak, ale z zastrzeżeniami. Obróbka cieplna przesuwa część. W przypadku 17-4 PH lub 440C, hartowanych do 40+ HRC, wykonujemy obróbkę nadwymiarową, obróbkę cieplną, a następnie obróbkę wykańczającą za pomocą narzędzi CBN w celi precyzyjnej. Ostatnie przejście usuwa 0,05–0,1 mm materiału, aby osiągnąć tolerancję. W przypadku bardzo skomplikowanych geometrii lub przekrojów cienkościennych możemy zalecić toczenie na twardo, a następnie szlifowanie. Nuote Metals sprawdza każdy rysunek i potwierdza osiągalne tolerancje przed wyceną.
P3: Jak sprawdzić koncentryczność precyzyjnych części toczonych CNC?
Odp.: Używamy testera okrągłości Talyrond do sprawdzania koncentryczności, okrągłości i cylindryczności. Część jest obracana na precyzyjnym wrzecionie, podczas gdy sonda mierzy powierzchnię. Rezultatem jest wykres biegunowy pokazujący odchylenie w mikrometrach. W przypadku prostszych funkcji maszyna CMM z sondą skanującą zapewnia równoważne dane. Każde zlecenie toczenia precyzyjnego jest dostarczane z raportem wymiarowym przedstawiającym rzeczywiste zmierzone wartości – a nie tylko wynik pozytywny/negatywny.
Gorące Tagi: Precyzyjne części tokarskie CNC
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności