Produkty

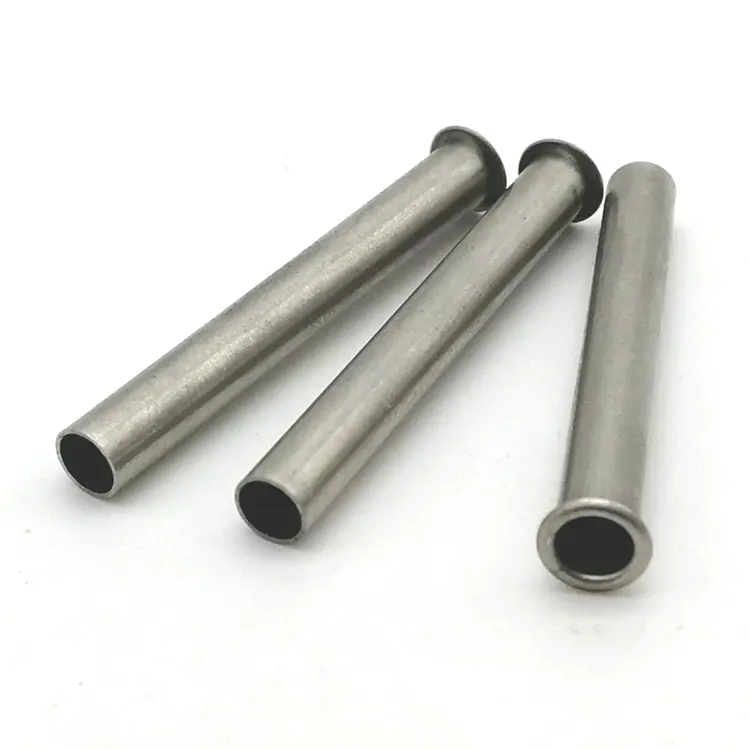
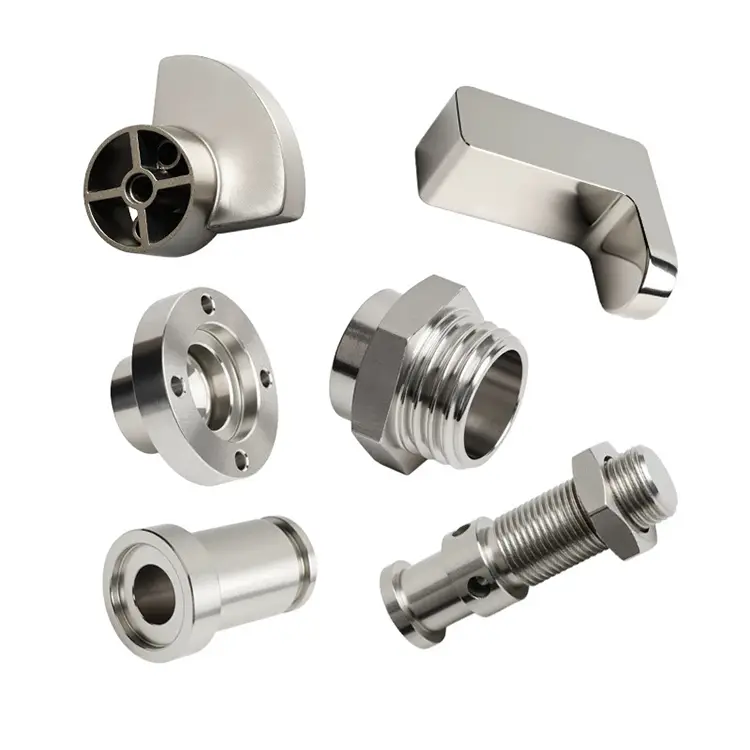
Obróbka CNC
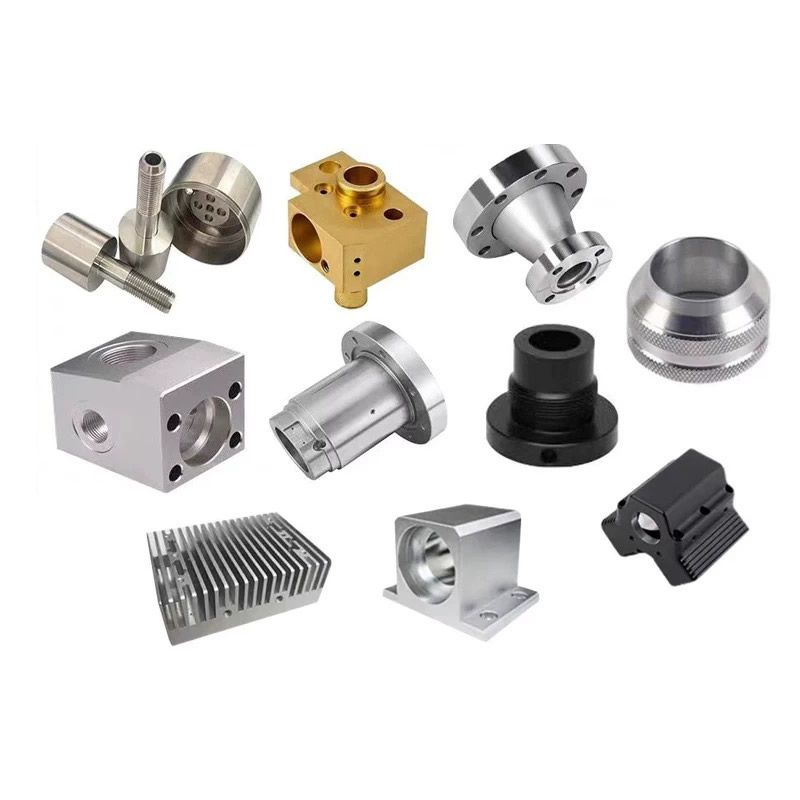
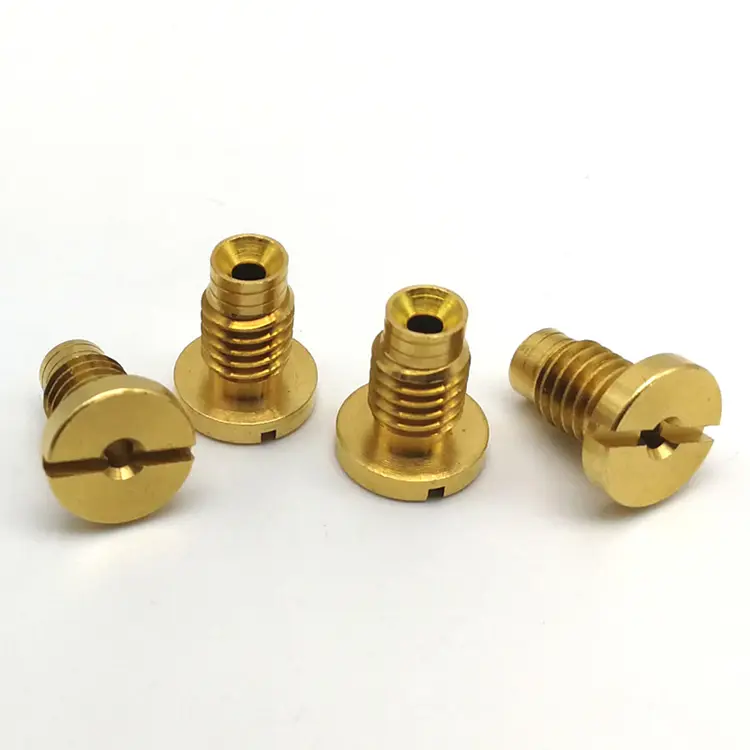
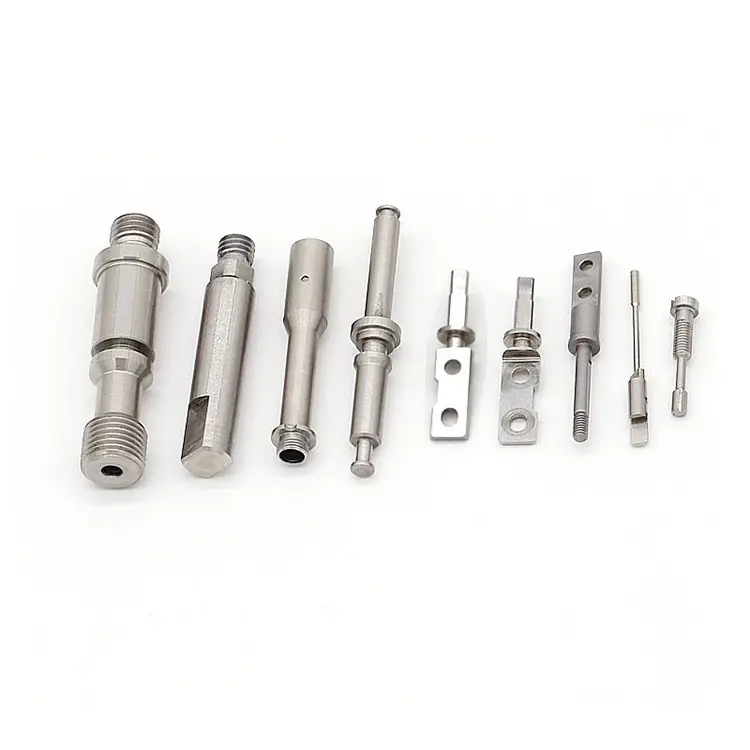
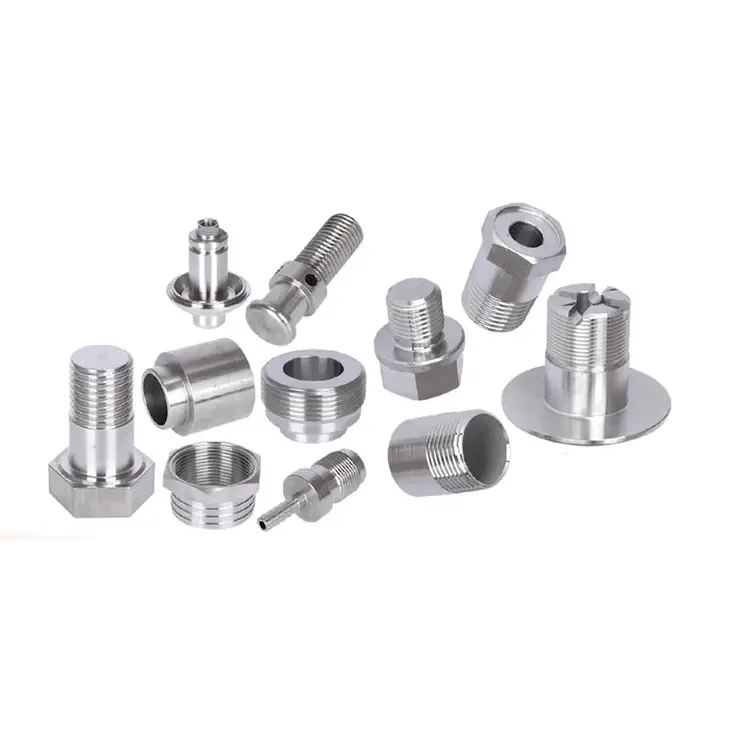
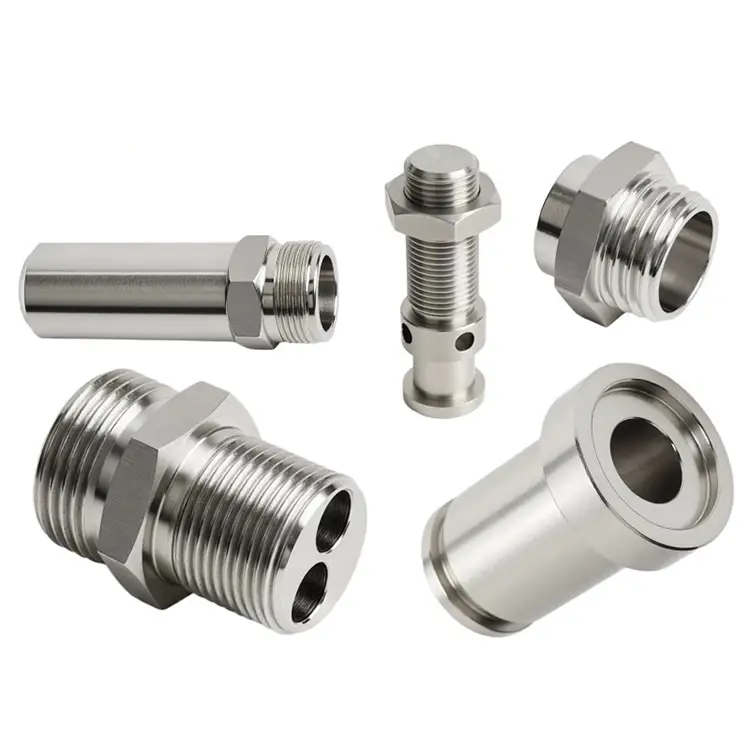
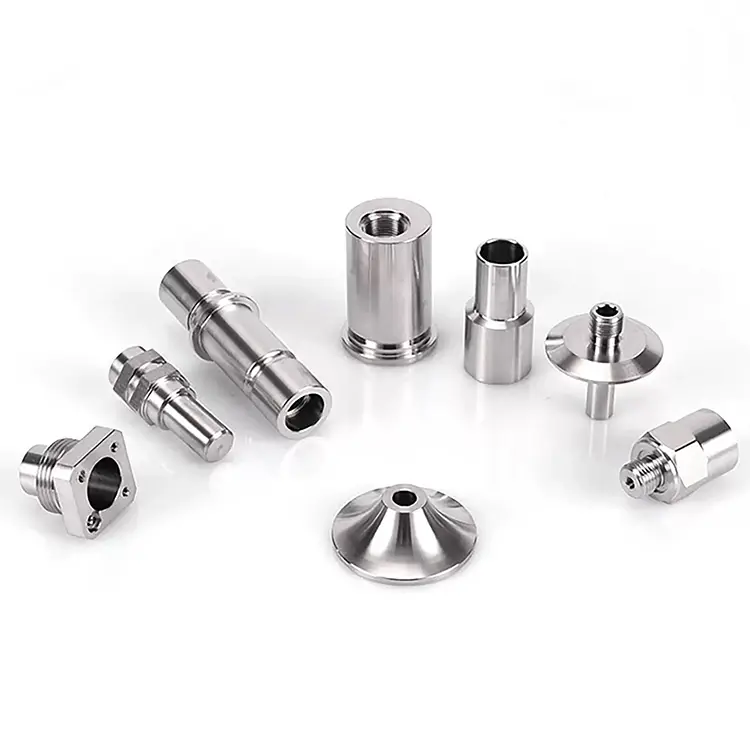
Nuote Metals oferuje usługę obróbki CNC, która pozwala na tworzenie niestandardowych części dostosowanych do konkretnych potrzeb, zapewniając precyzyjne dopasowanie i funkcjonalność. Obsługujemy różne materiały, w tym aluminium 6061, mosiądz, brąz, miedź, stal nierdzewną, stopy stali i inne materiały.
Wyślij zapytanie
Opis produktu
Obróbka CNC – dlaczego prototypy i części produkcyjne powinny pochodzić z tego samego procesu
Wiele firm popełnia ten sam błąd. Tworzą prototypy za pomocą druku 3D lub lokalnego warsztatu, a następnie przechodzą do produkcji u innego dostawcy i innego procesu. Części wyglądają tak samo na rysunku. Ale kiedy przyjdą, nie pasują. Tolerancje są różne. Wykończenie powierzchni jest inne. Materiał zachowuje się inaczej. I linia montażowa się zatrzymuje.
W Nuote Metals stosujemy inne podejście. UżywamyObróbka CNCzarówno w przypadku prototypów, jak i produkcji – ten sam proces, ten sam system jakości, ten sam standard pomiarowy. Jedyne, co się zmienia, to sprzęt i głośność. W tym artykule wyjaśniono, dlaczego to ma znaczenie i jak radzimy sobie z przejściem z 10 sztuk na 500 000.
Luka między prototypem a produkcją – dlaczego części zmieniają się podczas skalowania
Luka pojawia się, ponieważ prototypowanie i produkcja są często traktowane jako osobne projekty. W prototypowni obrabiamy jedną część na raz, sprawdzając wymiary za pomocą suwmiarki. Zakład produkcyjny obsługuje podajnik prętów i sprawdza go poprzez pobieranie próbek. Te dwa procesy dają różne wyniki — nawet jeśli rysunek jest taki sam.
Trzy typowe awarie:
Przesunięcie punktu odniesienia:Prototypownia odwołuje się do jednej powierzchni. Zakład produkcyjny odwołuje się do innego. Funkcje nie są wyrównane.
Dryf tolerancji:Prototyp wytrzymuje ± 0,01 mm, ponieważ operator zachowuje szczególną ostrożność. Dział produkcyjny utrzymuje ± 0,05 mm, ponieważ proces jest zoptymalizowany pod kątem szybkości.
Niespójność materiału:W prototypie zastosowano wyżarzaną kolbę. Do produkcji wykorzystuje się ciągnienie na zimno. Materiał obrabia się inaczej i zmienia się wykończenie powierzchni.
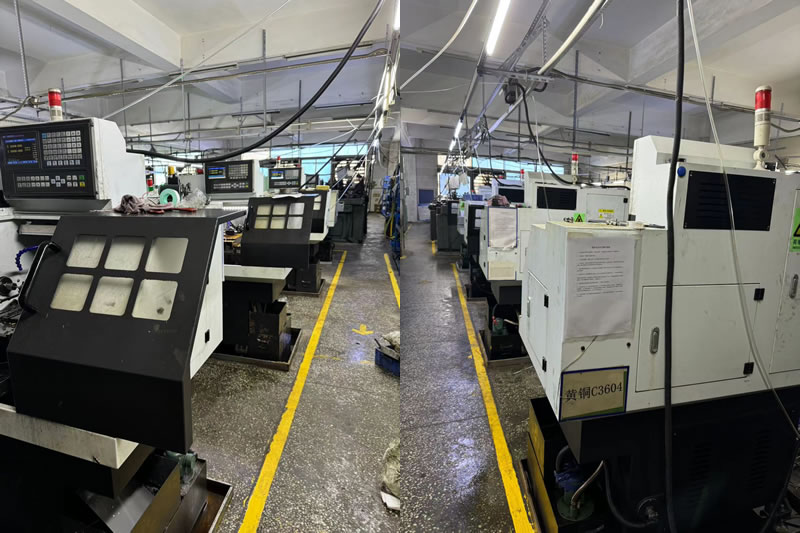
Eliminujemy te awarie, stosując to samoObróbka CNCproces od pierwszego do ostatniego artykułu. Prototyp obrabiany jest na 5-osiowym centrum tokarsko-frezarskim. Produkcja odbywa się na tokarkach i centrach obróbczych z podajnikiem prętowym. Jednak punkt odniesienia, strategia oprzyrządowania i standard kontroli są identyczne.
Jak wybrać odpowiedni proces dla geometrii części
Nie każdą część należy obrócić. Nie każdą część należy frezować. Decyduje geometria. Oto logika, której używamy:
Dominują elementy cylindryczne?Toczenie jest szybsze i lepiej utrzymuje tolerancję średnicy. Wały, sworznie, łączniki, tuleje.
Dominują elementy pryzmatyczne?Frezowanie to właściwy wybór. Obudowy, wsporniki, rozdzielacze, płyty.
Wymagane jest zarówno toczenie, jak i frezowanie?5-osiowe centrum tokarsko-frezarskie obrabia całą część w jednym ustawieniu – bez przenoszenia punktu odniesienia, bez dodatkowych operacji.
Złożone kontury 3D?5-osiowa obróbka symultaniczna obsługuje geometrie, które wymagałyby wielu ustawień na frezarce 3-osiowej.
W przypadku wielkości produkcji oceniamy, czy jest to dedykowanyObróbka CNCkomórka może obniżyć koszty poprzez połączenie operacji. W przypadku prototypów priorytetem jest elastyczność i szybkość. Logika procesu pozostaje taka sama – zmienia się tylko sprzęt.
Strategia tolerancji – prototyp a produkcja
Powszechne błędne przekonanie: prototypy wymagają mniejszych tolerancji niż produkcja. W rzeczywistości oba wymagają tolerancji wymaganych przez montaż. Różnica polega na tym, jak je zweryfikować.
Etap prototypu:Mierzymy każdą cechę na maszynie CMM. Pierwszy raport artykułu pokazuje rzeczywiste wartości. Prototyp wykorzystujemy do sprawdzenia projektu i potwierdzenia, że tolerancje są możliwe do osiągnięcia w produkcji.
Etap produkcji:Używamy tej samej maszyny współrzędnościowej, tych samych osprzętu i tego samego pomieszczenia z kontrolowaną temperaturą. Statystyczna kontrola procesu (SPC) monitoruje krytyczne wymiary. Jeśli proces ulega zmianie, dostosowujemy go, zanim części przejdą do normy.
Kluczem jest konsekwencja. Prototyp spełniający wymagania ±0,005 mm jest użyteczny tylko wtedy, gdy produkcja może utrzymać tę samą tolerancję. Potwierdzamy to przed wyceną, a nie po pierwszej partii.
Sprzęt i wydajność – co zmienia się od prototypu do produkcji
| Czynnik | Prototyp (1–50 szt.) | Produkcja (50–500 000+ szt.) |
|---|---|---|
| Sprzęt podstawowy | Centra tokarskie 5-osiowe | Tokarki z prętem, centra obróbcze |
| Czas konfiguracji | Wyższe za sztukę | Zoptymalizowany pod kątem głośności |
| Kontrola | 100% CMM we wszystkich funkcjach | SPC + 100% na funkcje krytyczne |
| Obróbka | Uchwyty standardowe, szybka wymiana | Dedykowane osprzęt, wstępnie ustawione oprzyrządowanie |
| Czas realizacji | 5–10 dni | 10–20 dni w zależności od objętości |
| Koszt jednostkowy | Wyższy | Niższa — konfiguracja amortyzowana |
| Fakt | To samo | To samo |
| Systemu Jakości | ISO 9001:2015 | ISO 9001:2015 |
Kontrola jakości – jeden system od pierwszego artykułu do końcowej wysyłki
Ponieważ używamy tego samegoObróbka CNCprocesu prototypowania i produkcji, nasz system jakości obejmuje cały cykl życia.
Kontrola pierwszego artykułu (FAI):Każdy nowy numer części otrzymuje pełny raport wymiarowy. Weryfikujemy punkt odniesienia, cechy krytyczne i wykończenie powierzchni.
Monitorowanie w trakcie procesu:Serie produkcyjne są monitorowane za pomocą SPC. Wymiary krytyczne są sprawdzane w określonych odstępach czasu. Przesunięcia narzędzi są dostosowywane przed wystąpieniem dryftu.
Kontrola końcowa:Do każdej przesyłki dołączony jest raport wymiarowy z rzeczywistymi zmierzonymi wartościami. Dołączone są certyfikaty materiałowe i protokoły obróbki cieplnej.
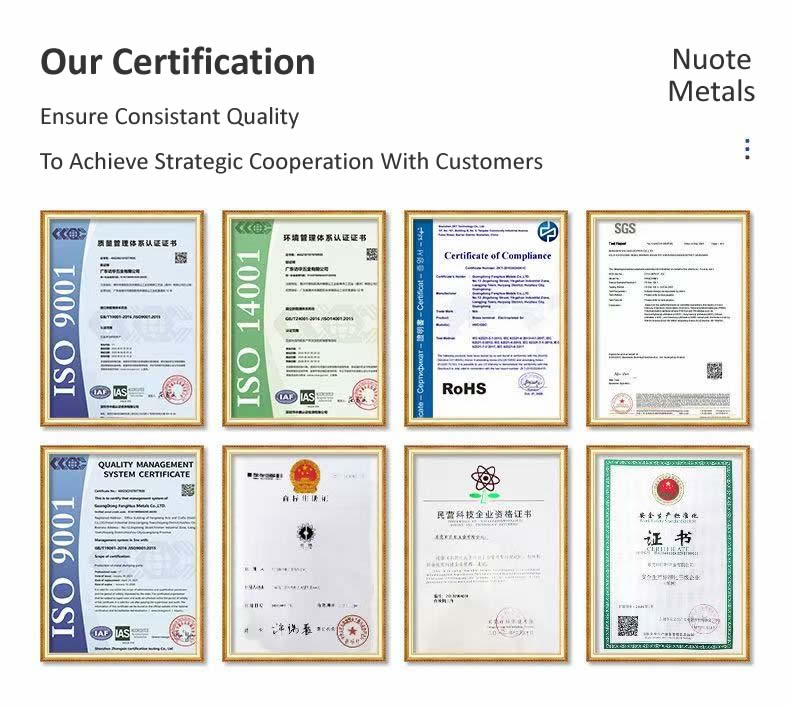
Certyfikaty:ISO 9001:2015. Dokumentacja PPAP na żądanie.
Prawdziwy przykład – od 10 prototypów do 50 000 części produkcyjnych
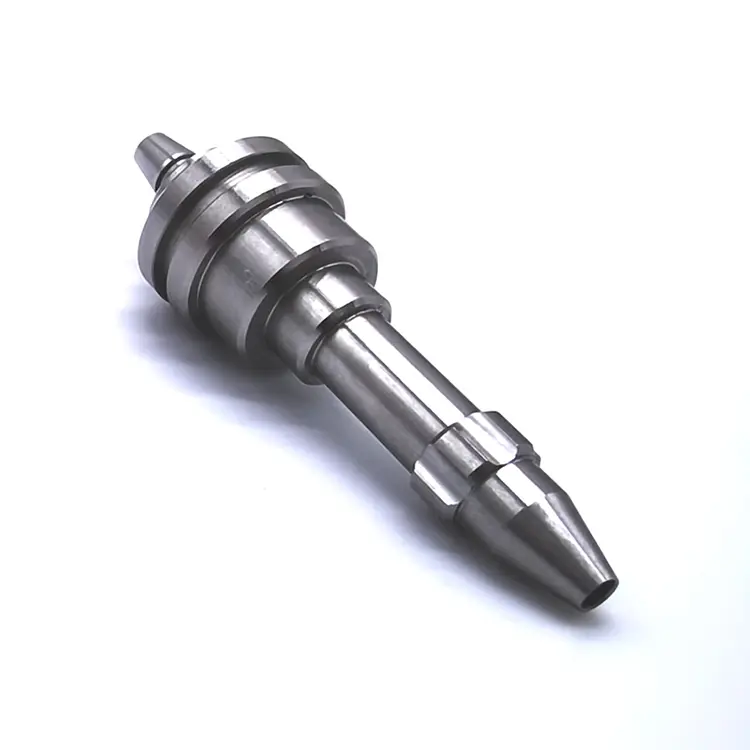
Europejski dostawca branży motoryzacyjnej potrzebował elementu uruchamiającego ze stali nierdzewnej. Zaczęli od 10 prototypów do sprawdzenia projektu, a następnie skalowali do 50 000 sztuk rocznie. Ich poprzedni dostawca korzystał z prototypowni dla pierwszych 10 sztuk i innego warsztatu produkcyjnego dla wielkości. Części produkcyjne nie zostały zmontowane — otwór był przesunięty względem środka o 0,02 mm.
Co zrobiliśmy inaczej:
- Obrobiono 10 prototypów na 5-osiowym centrum tokarskim — tej samej rodzinie maszyn, której używano do produkcji.
- Wykorzystano te same dane do prototypowania, produkcji i kontroli.
- Zastosowano tak samoObróbka CNCparametry i strategia narzędziowa od prototypu do produkcji.
- Wysłano 10 prototypów w 7 dni, następnie 50 000 części produkcyjnych w 6 tygodni. Klient wyeliminował ponowną walidację i skrócił czas wprowadzenia produktu na rynek o 4 miesiące.
Często zadawane pytania
P1: Jaka jest różnica między tolerancjami prototypowymi i produkcyjnymi?
Odp.: Tolerancja powinna być taka sama, jeśli wymaga tego montaż. Różnica polega na kontroli: prototypy są mierzone w 100% pod kątem wszystkich funkcji, podczas gdy w produkcji wykorzystuje się SPC plus 100% kontroli kluczowych cech. W Nuote Metals używamy tego samegoObróbka CNCprocesu i te same dane dla obu — zatem zatwierdzony przez Ciebie prototyp jest częścią, którą otrzymujesz w produkcji.
P2: Jak wybrać odpowiedni proces obróbki, aby obniżyć całkowity koszt?
Odp.: Zacznij od geometrii. Jeśli część jest cylindryczna, toczenie jest szybsze i tańsze. Jeśli jest pryzmatyczny, frezowanie jest właściwym wyborem. Jeśli wymagane jest jedno i drugie, 5-osiowe centrum tokarsko-frezarskie eliminuje operacje wtórne i ogranicza obsługę. W przypadku wielkości produkcji oceniamy, czy dedykowane oprzyrządowanie i podajniki prętów mogą obniżyć koszt jednostkowy. Celem jest dopasowanie procesu do części, a nie wpychanie części w proces.
P3: Jak zapewnić spójność w wielu seriach produkcyjnych?
Odp.: Używamy tego samegoObróbka CNCprogramu, tych samych osprzętu i tego samego planu inspekcji dla każdego przebiegu. Oprzyrządowanie jest wstępnie ustawione i śledzone według czasu skrawania. SPC monitoruje krytyczne wymiary. Jeśli nowa partia planowana jest kilka miesięcy później, pobieramy oryginalny arkusz konfiguracyjny i sprawdzamy pierwszy artykuł z zatwierdzoną próbką. Spójność to proces, a nie obietnica.
Gorące Tagi: Obróbka CNC
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności