Produkty

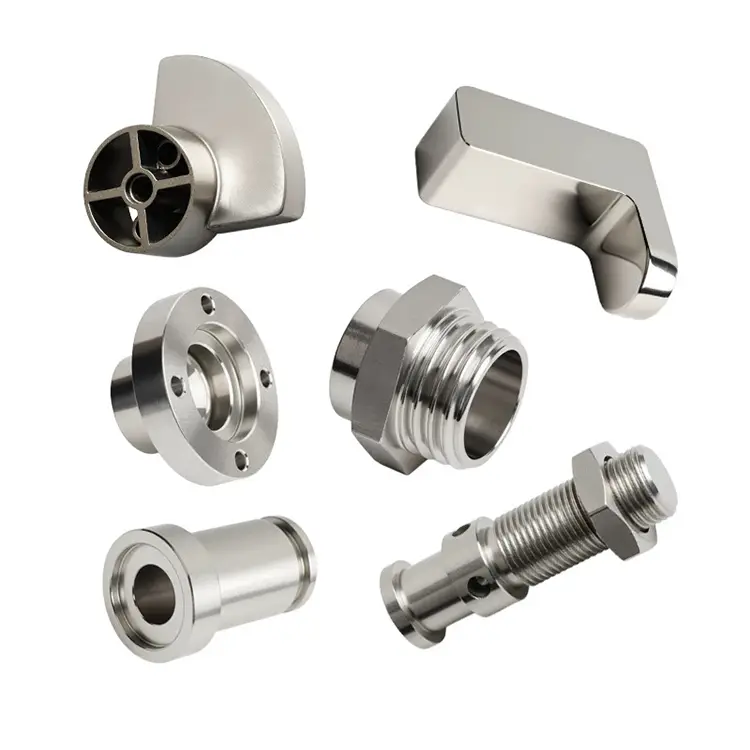
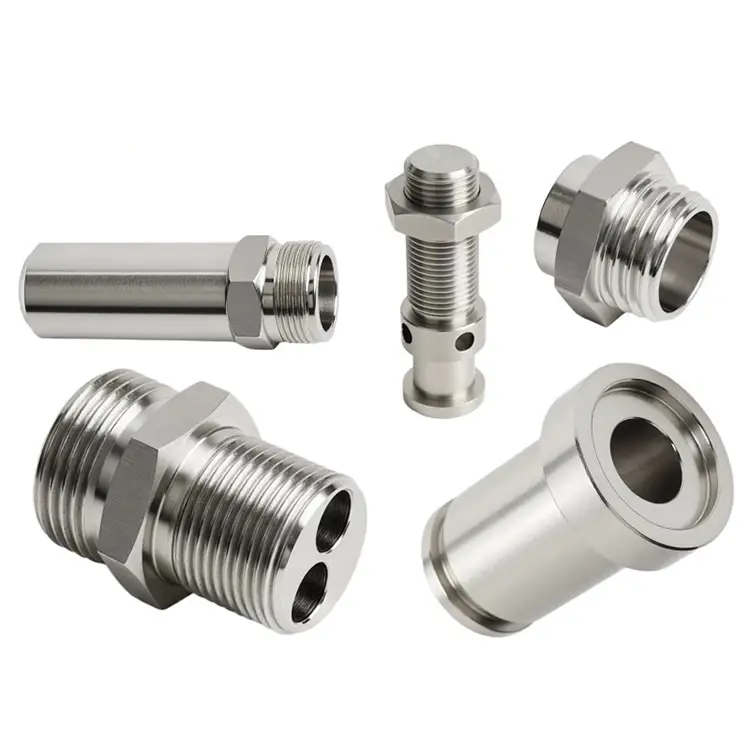
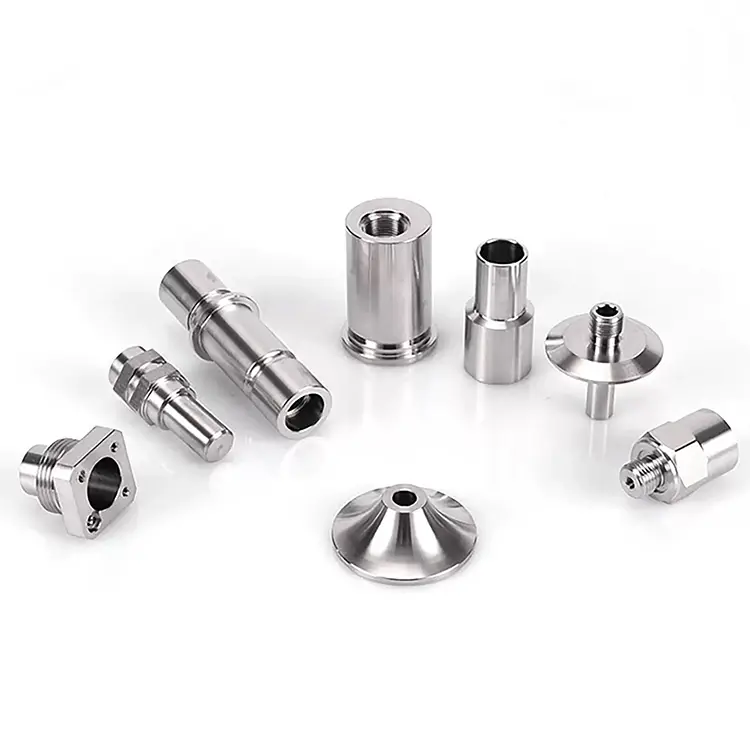
Precyzyjna obróbka CNC
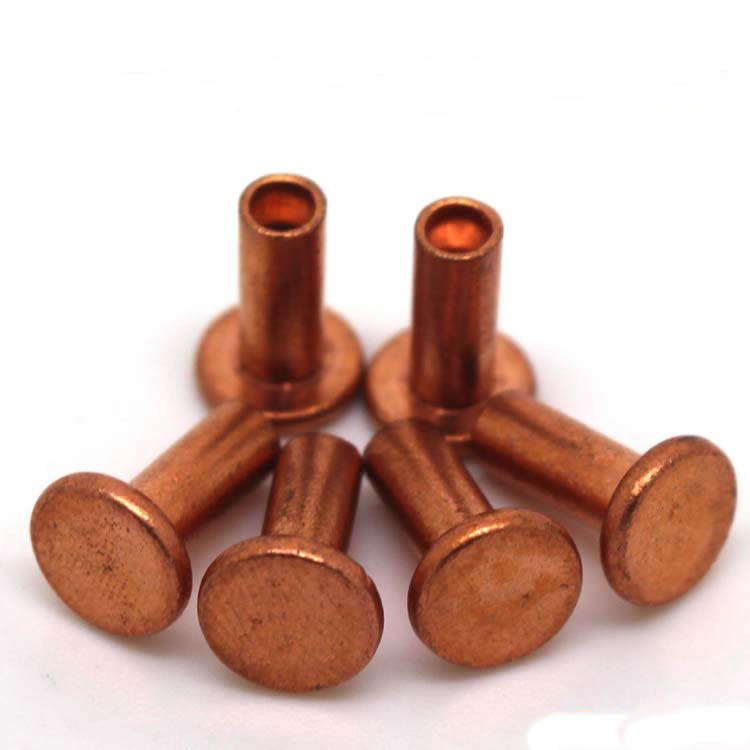
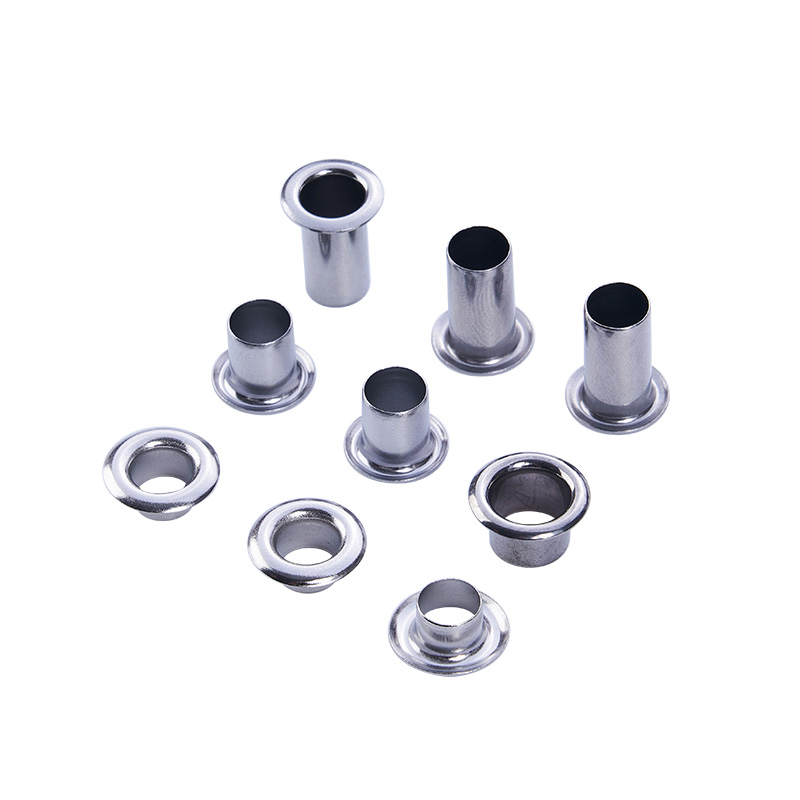
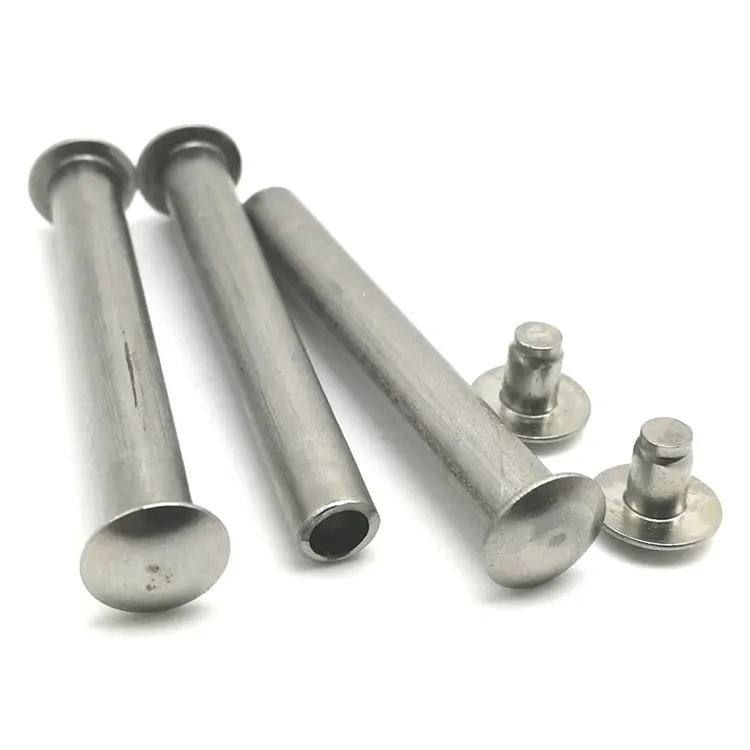
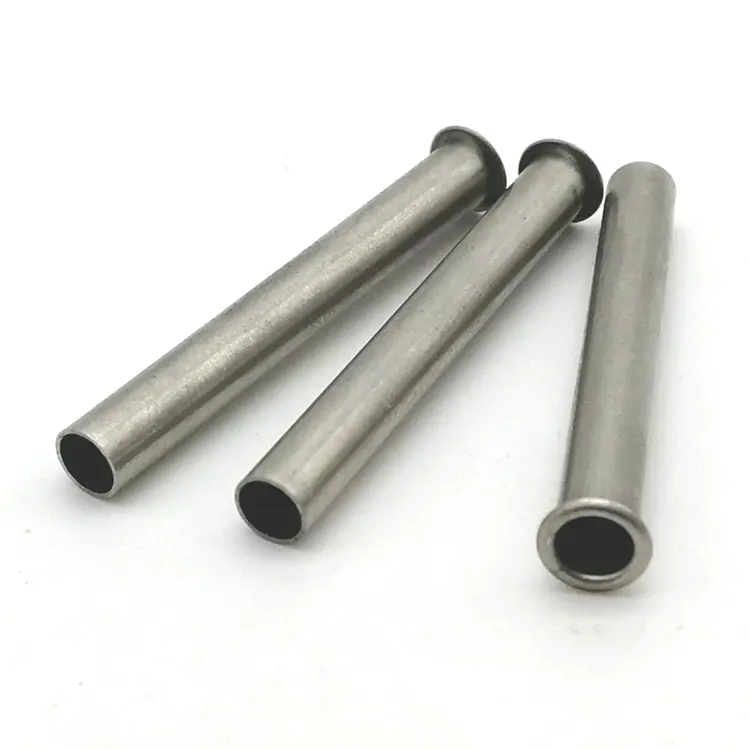
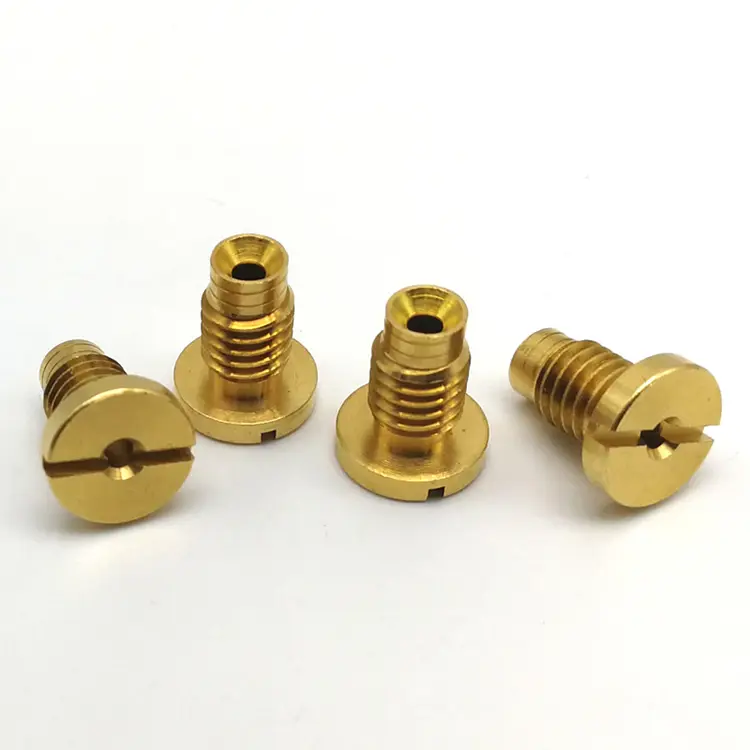
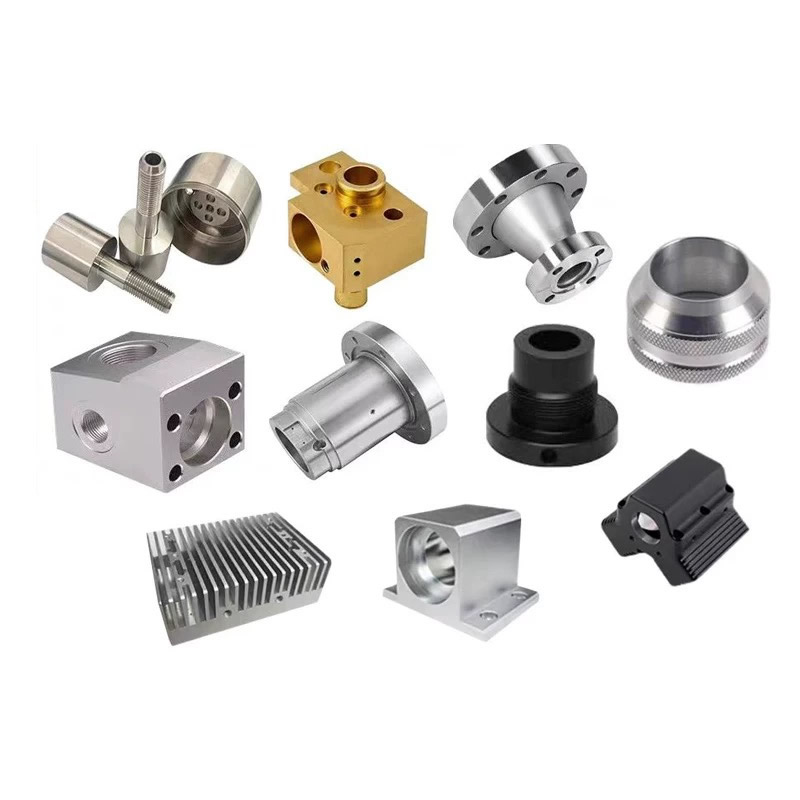
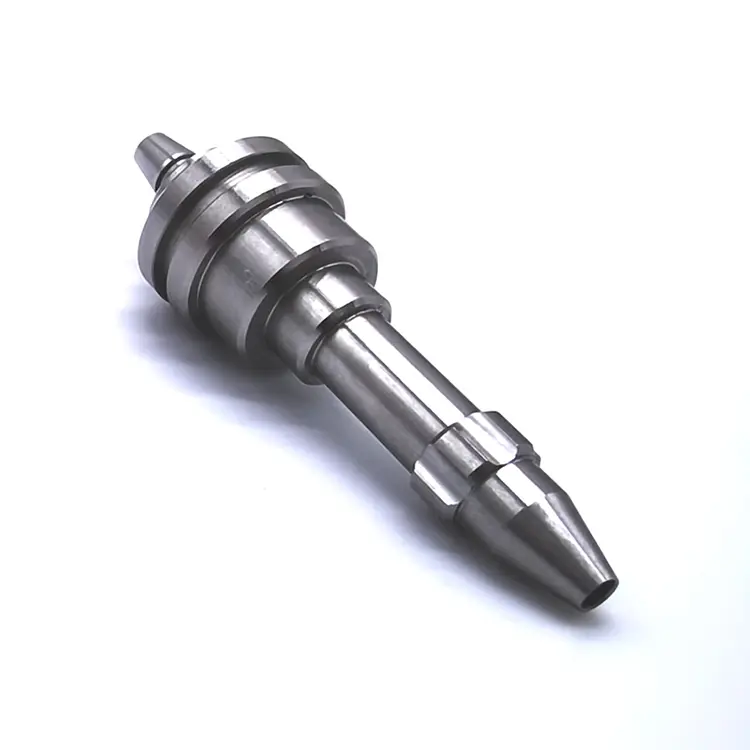
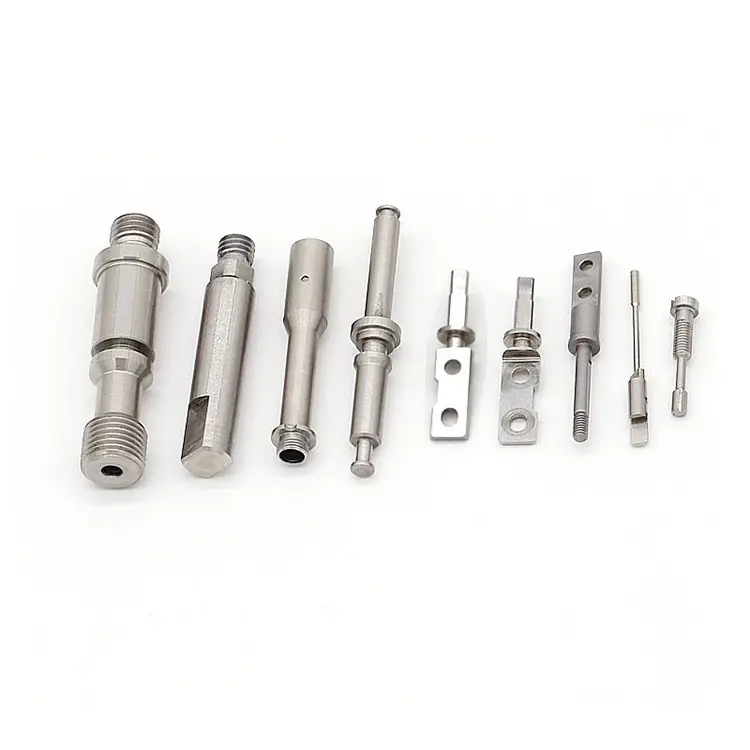
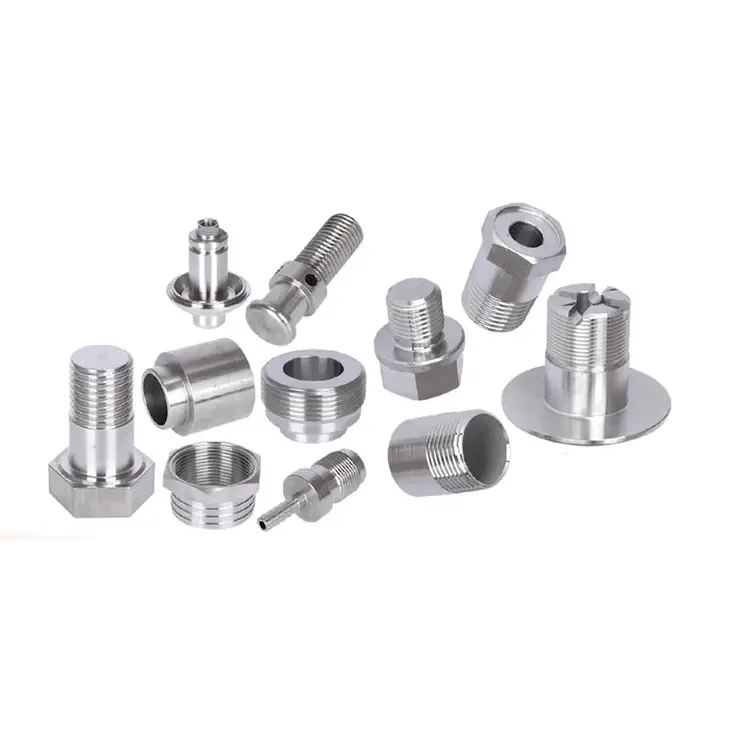
Precyzyjna obróbka CNC to najpowszechniejsza forma obrabiarek stosowana w produkcji o wysokiej precyzji. Nuote Metals produkuje precyzyjne części do obróbki CNC w Dongguan w Chinach. Materiałem może być stal, mosiądz, miedź, aluminium, stal nierdzewna itp.
Wyślij zapytanie
Opis produktu
Precyzyjna obróbka wieloprocesowa – gdy tolerancja nakłada się na różne operacje
Precyzyjna część rzadko powstaje w wyniku jednej operacji. Zaczyna się od toczonego półfabrykatu, jest frezowany na drugiej maszynie, poddawany obróbce cieplnej u trzeciego dostawcy, a następnie szlifowany do ostatecznego rozmiaru u czwartego. Każdy krok dodaje tolerancji. Każdy dostawca dodaje granicę pomiaru. A kiedy część ulegnie awarii, nikt nie wie, która operacja była tego przyczyną.
Precyzyjna obróbka CNCw wielu procesach nie polega na uruchomieniu trzech maszyn. Chodzi o kontrolowanie tolerancji podczas każdej operacji — tak, aby ±0,002 mm na końcu nie było sumą błędów, ale wynikiem kontrolowanym. W Nuote Metals zajmujemy się obróbką skrawaniem, obróbką cieplną i szlifowaniem pod jednym dachem, stosując jeden system jakości i jeden standard pomiarowy. Na tym właśnie polega różnica pomiędzy precyzją jako deklaracją a precyzją jako dostarczoną częścią.
Problem stosu tolerancji – dlaczego części wieloprocesowe zawodzą
Kiedy APrecyzyjna obróbka CNCczęść wymaga toczenia, frezowania i szlifowania, każda operacja wprowadza zmiany. Tutaj się gromadzi:
Toczenie tworzy punkt odniesienia.
Pierwsza operacja ustala oś obrotu. Jeśli toczony półfabrykat ma bicie 0,01 mm, każda kolejna operacja frezowania i szlifowania dziedziczy ten błąd. Weryfikujemy okrągłość i koncentryczność bezpośrednio po toczeniu – zanim część przejdzie do kolejnej operacji.
Frezowanie wprowadza błąd kątowy.
Otwory poprzeczne, spłaszczenia i szczeliny są ustawiane względem obróconego punktu odniesienia. Jeśli uchwyt frezujący odnosi się do innej powierzchni niż uchwyt tokarski, elementy nie są wyrównane. Używamy wspólnych odniesień do punktów odniesienia we wszystkich operacjach — ta sama powierzchnia jest odniesieniem do toczenia, frezowania i kontroli.
Obróbka cieplna porusza wszystko.
Hartowanie zniekształca. Hartowanie maleje. Azotowanie zwiększa sprawę. Część, która po toczeniu zmierzyła ± 0,002 mm, po utwardzeniu może być nieokrągła o 0,02 mm. Obrabiamy do wymiarów po wstępnej obróbce cieplnej w oparciu o zmierzone dane dotyczące odkształceń, a nie tabele teoretyczne.
Szlifowanie to ostateczna korekta.
Szlifowanie usuwa zniekształcenia powstałe w wyniku obróbki cieplnej i doprowadza część do ostatecznej tolerancji. Jednak szlifowanie może jedynie skorygować to, na co poprzednie operacje pozostawiły wystarczającą ilość zapasu. Jeśli obrócony półfabrykat był zbyt daleko od zaokrąglenia, szlifowanie nie może go uratować. Pozostawiamy obliczony zapas na podstawie oczekiwanego zniekształcenia każdego materiału i cyklu obróbki cieplnej.
Jak kontrolujemy tolerancję we wszystkich operacjach
Jeden punkt odniesienia, każda operacja.
Odwrócona powierzchnia i otwór stają się głównym punktem odniesienia. Osprzęt frezujący odwołuje się do tego samego punktu odniesienia. Osprzęt do szlifowania odnosi się do tego samego punktu odniesienia. Kontrola odnosi się do tych samych danych. Żadnego ponownego datowania, żadnego odziedziczonego błędu.
Jeden system pomiarowy.
Ta sama maszyna współrzędnościowa, ten sam harmonogram kalibracji, to samo pomieszczenie z kontrolowaną temperaturą. Część mierzoną po toczeniu i po szlifowaniu mierzy się w ten sam sposób – dzięki temu wiemy dokładnie, o ile przesunęła ją obróbka cieplna.
Jeden rekord jakości.
Każda operacja jest raportowana do tego samego pliku inspekcji. Widzisz wymiar toczony, wymiar poddany obróbce cieplnej i wymiar szlifowany – z rzeczywistymi zmierzonymi wartościami. Kiedy coś dryfuje, wiemy, która operacja to spowodowała.
Nasze możliwości w zakresie precyzyjnej obróbki wieloprocesowej CNC
| Proces | Zdolność | Tolerancja | Wykończenie powierzchni |
|---|---|---|---|
| Precyzyjne toczenie | Tokarki z prętem i uchwytem, 2–300 mm | ±0,002 mm | Ra 0,2 µm |
| Precyzyjne frezowanie | Centra obróbcze 3, 4 i 5-osiowe | ±0,005 mm | Ra 0,4 µm |
| Precyzyjne szlifowanie | Cylindryczne, powierzchniowe i wewnętrzne | ±0,001 mm | Ra 0,1 µm |
| Obróbka cieplna | Własne hartowanie, odpuszczanie, azotkowanie | Twardość ±1 HRC | – |
| Wieloosiowe toczenie frezarskie | Centra tokarskie 5-osiowe | ±0,003 mm | Ra 0,2 µm |
Materiały obrabiane w ogniwach precyzyjnych:
- Stal nierdzewna (303, 304, 316, 17-4 PH, 440C)
- Stal stopowa (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
- Tytan (klasa 5, klasa 2)
- Mosiądz i miedź (C36000, C11000, C10200)
- Tworzywa sztuczne (PEEK, POM, PTFE)
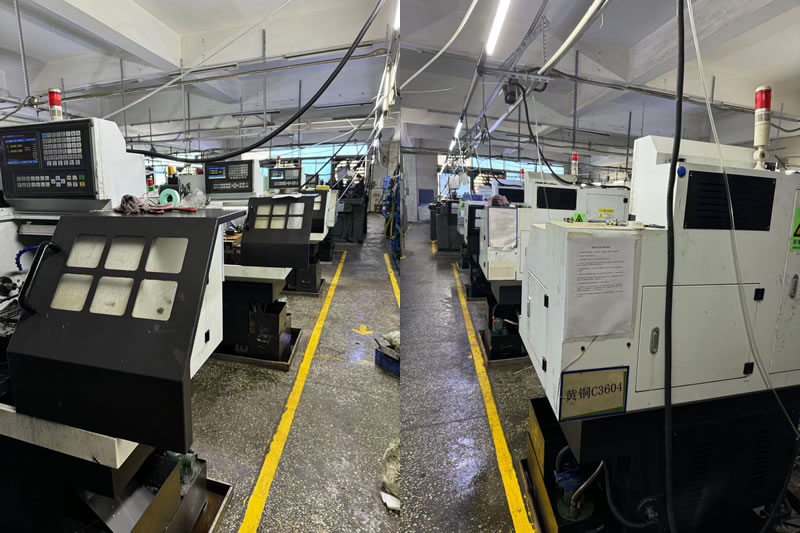
Strategie specyficzne dla materiału dla precyzji wieloprocesowej
Różne materiały zachowują się inaczej w zależności od operacji. Do każdego dostosowujemy nasz plan procesuPrecyzyjna obróbka CNC:
- Stal nierdzewna utwardza się podczas toczenia i frezowania. Stosujemy narzędzia o wysokim dodatnim nagięciu i prędkości skrawania powyżej progu utwardzania przez zgniot. Po obróbce cieplnej do przejść wykończeniowych stosuje się narzędzia CBN.
- Aluminium rozszerza się o 23 μm/m·°C – dwa razy więcej niż stal. Część o długości 100 mm rośnie o 0,05 mm przy zmianie temperatury o 20°C. Przed kontrolą części namaczamy do temperatury pokojowej i stosujemy pomiary z kompensacją temperatury.
- Tytan słabo przewodzi ciepło, koncentrując ciepło na krawędzi skrawającej. Zmniejszamy prędkości powierzchniowe i stosujemy chłodziwo pod wysokim ciśnieniem. Szlifowanie tytanu wymaga miękkich ściernic i niskich posuwów, aby zapobiec poparzeniom.
- Stal ulepszona cieplnie (40+ HRC) wymaga narzędzi CBN lub ceramicznych do toczenia oraz ściernic z tlenku glinu lub CBN do szlifowania. Węglik zużywa się zbyt szybko, aby utrzymać tolerancję.
- Miedź rozmazuje się i tworzy narost na krawędzi podczas toczenia. Używamy niepowlekanych, polerowanych płytek z węglika – narzędzia z powłoką pogarszają problem. Szlifowanie miedzi wymaga konstrukcji z otwartymi kołami, aby zapobiec obciążeniu.
Prawdziwy przykład – element wtryskiwacza paliwa 17-4 PH
Niemiecki producent układów wtrysku paliwa potrzebował komponentu ze stali nierdzewnej 17-4 PH o tolerancji średnicy 0,002 mm, koncentryczności 0,003 mm i wykończeniu powierzchni Ra 0,1 μm. Część wymagała toczenia, frezowania, obróbki cieplnej do 42 HRC i szlifowania wewnętrznego.
Wyzwanie dotyczące stosu tolerancji:
Ich poprzedni łańcuch dostaw korzystał z usług czterech dostawców — toczenie, frezowanie, obróbka cieplna i szlifowanie. Po obróbce cieplnej koncentryczność spadła do 0,015 mm. Szlifowanie nie mogło tego skorygować, ponieważ uchwyt frezujący odnosił się do innego punktu odniesienia niż uchwyt tokarski.
Co zrobiliśmy inaczej:
- Toczenie maszynowe i frezowanie w jednym ustawieniu na 5-osiowym centrum tokarsko-frezarskim — eliminujące przenoszenie punktów odniesienia między operacjami.
- Przeprowadzono wewnętrzną obróbkę cieplną w kontrolowanym cyklu, aby zminimalizować odkształcenia.
- Oszlifuj otwór wewnętrzny, używając tego samego punktu odniesienia, co w przypadku operacji toczenia i frezowania.
- Wysłano 2800 sztuk bez odrzuceń. Klient ograniczył swój łańcuch dostaw z czterech dostawców do jednego i wyeliminował kontrolę przychodzącą.
Często zadawane pytania dotyczące precyzyjnej obróbki wieloprocesowej
P1: Jak zapobiec nakładaniu się tolerancji, gdy część wymaga toczenia, frezowania i szlifowania?
Odpowiedź: Kluczem jest użycie jednego punktu odniesienia we wszystkich operacjach. Ustalamy punkt odniesienia podczas toczenia — zazwyczaj czołową powierzchnię czołową i otwór — i odwołujemy się do tego samego punktu odniesienia dla osprzętu frezarskiego, osprzętu szlifierskiego i kontroli końcowej. Brak ponownego datowania oznacza brak odziedziczonego błędu. Pozostawiamy również obliczony zapas na odkształcenia po obróbce cieplnej w oparciu o dane pomiarowe, a nie tabele teoretyczne. Każda operacja jest raportowana w tym samym pliku inspekcji, dzięki czemu wiemy dokładnie, gdzie wystąpiło jakiekolwiek odstępstwo.
P2: Czy możesz utrzymać ± 0,002 mm na części wymagającej obróbki cieplnej?
Odpowiedź: Tak, ale tylko wtedy, gdy plan procesu uwzględnia zniekształcenia. Wykonujemy obróbkę nadwymiarową, obróbkę cieplną, a następnie obróbkę wykańczającą lub szlifowanie do ostatecznej tolerancji. W przypadku stali hartowanej (40+ HRC) stosujemy narzędzia CBN do toczenia na twardo lub ściernice z tlenku glinu do szlifowania. W końcowej operacji usuwa się 0,05–0,1 mm materiału, aby osiągnąć tolerancję. Nuote Metals przegląda każdy rysunek i potwierdza możliwe do osiągnięcia tolerancje przed wyceną – łącznie z wpływem obróbki cieplnej na konkretną geometrię.
P3: Jak zweryfikować precyzję wielu operacji?
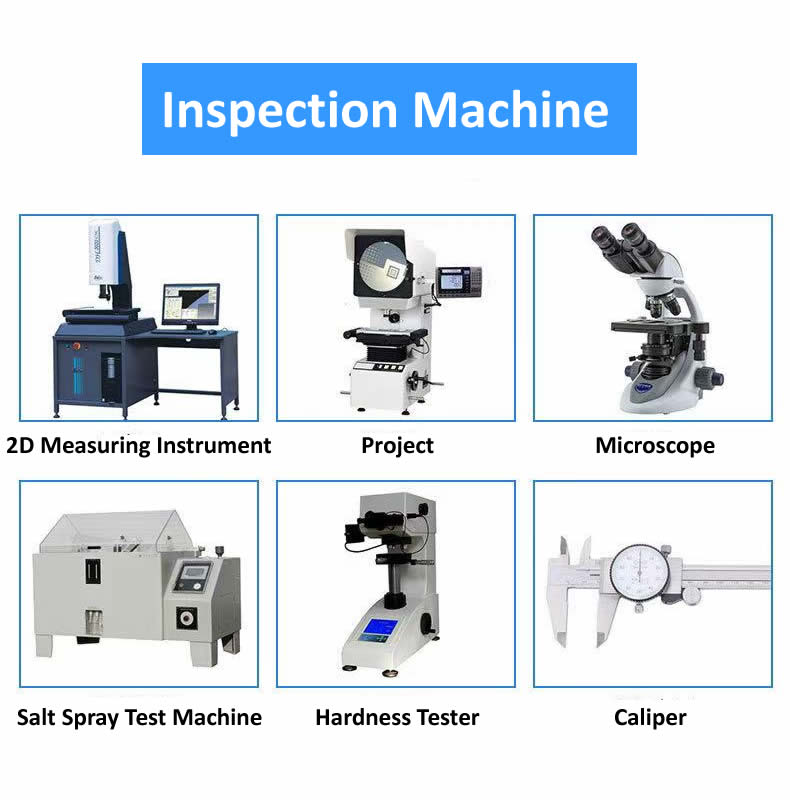
Odp.: Używamy maszyny współrzędnościowej Zeiss Contura z sondą skanującą do sprawdzania złożonych geometrii i pozycji. Do pomiaru okrągłości i cylindryczności używamy Talyrond 131. Wszystkie pomiary przeprowadzane są w pomieszczeniu o kontrolowanej temperaturze 20°C ± 1°C, przy zastosowaniu współczynników korygujących rozszerzalność cieplną materiału. KażdyPrecyzyjna obróbka CNCczęść jest dostarczana z raportem wymiarowym przedstawiającym rzeczywiste zmierzone wartości po każdej operacji — a nie tylko wynik pozytywny/negatywny. Pozwala to dokładnie zobaczyć, jak bardzo część przesunęła się podczas obróbki cieplnej i ile materiału usunięto w wyniku operacji szlifowania.
Gorące Tagi: Precyzyjna obróbka CNC
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności