Produkty

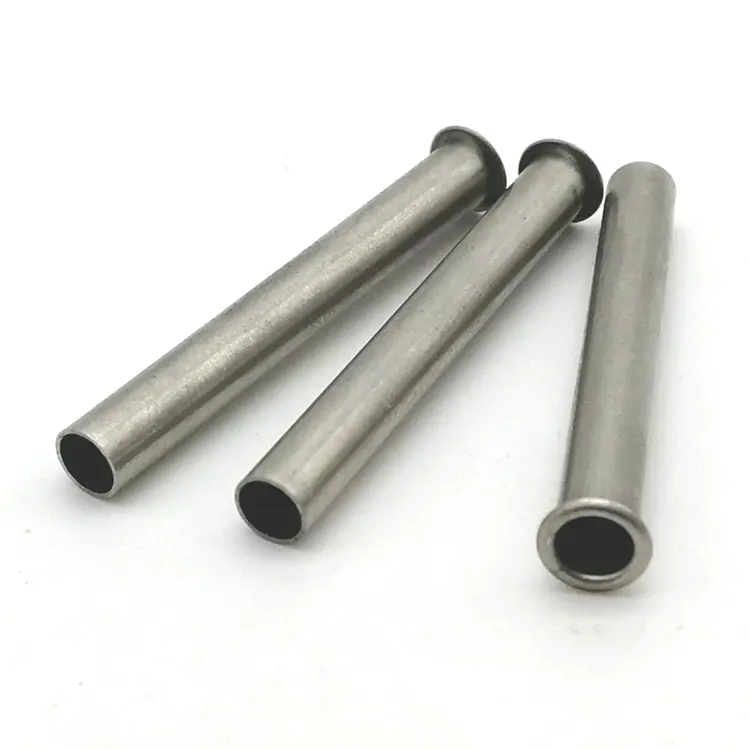
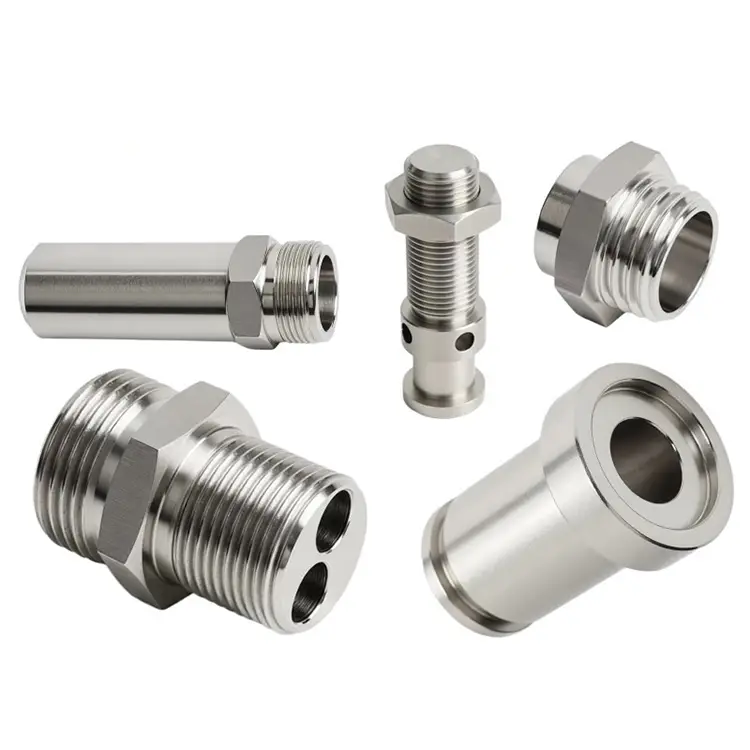
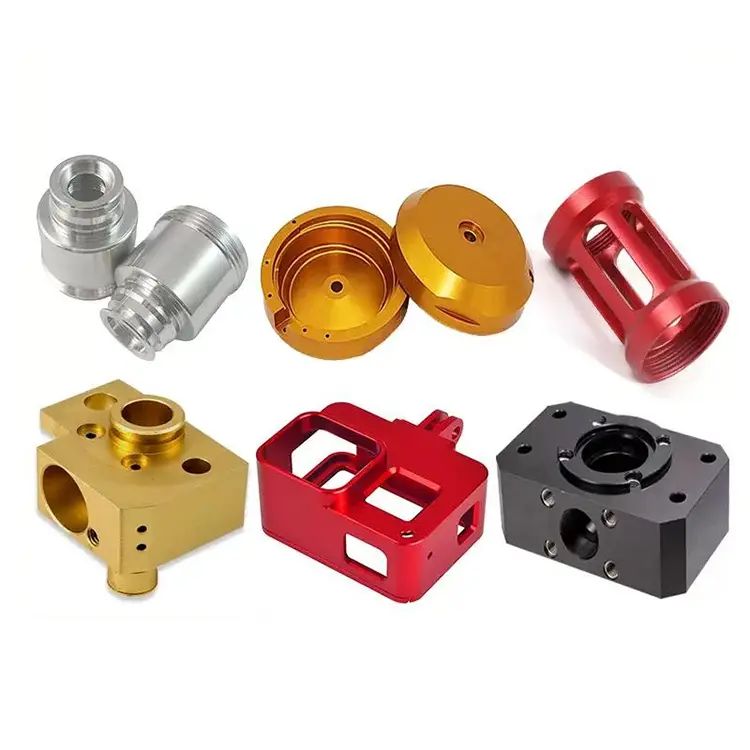
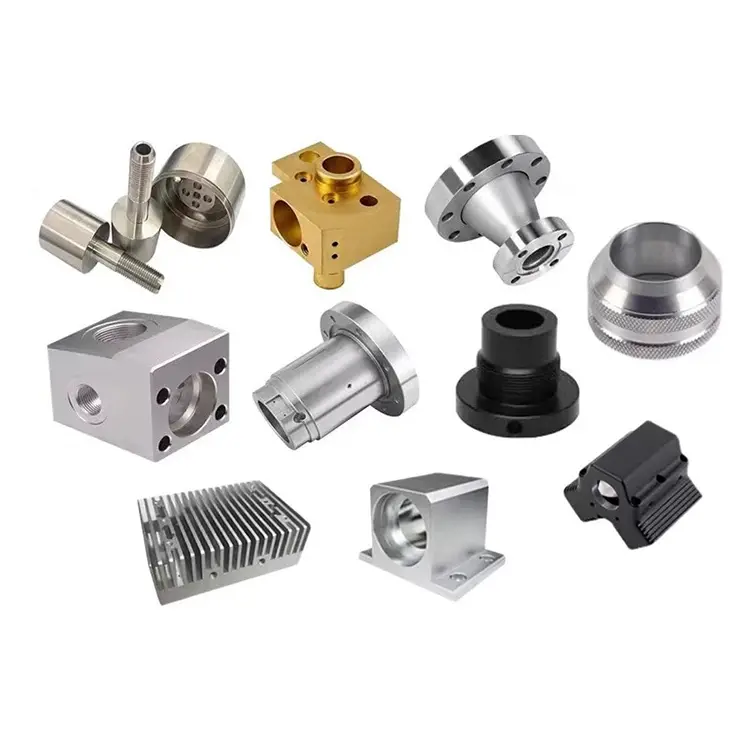
Toczenie CNC
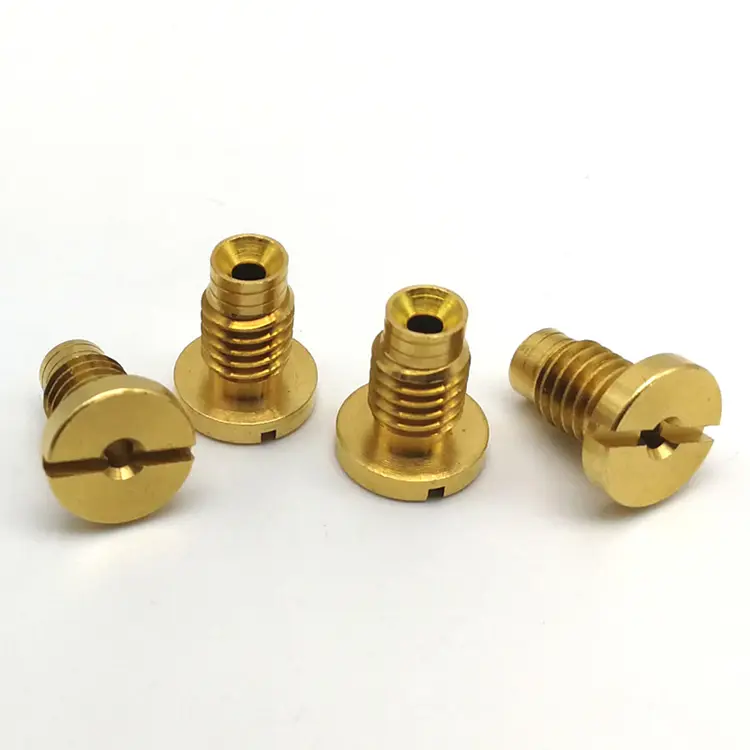
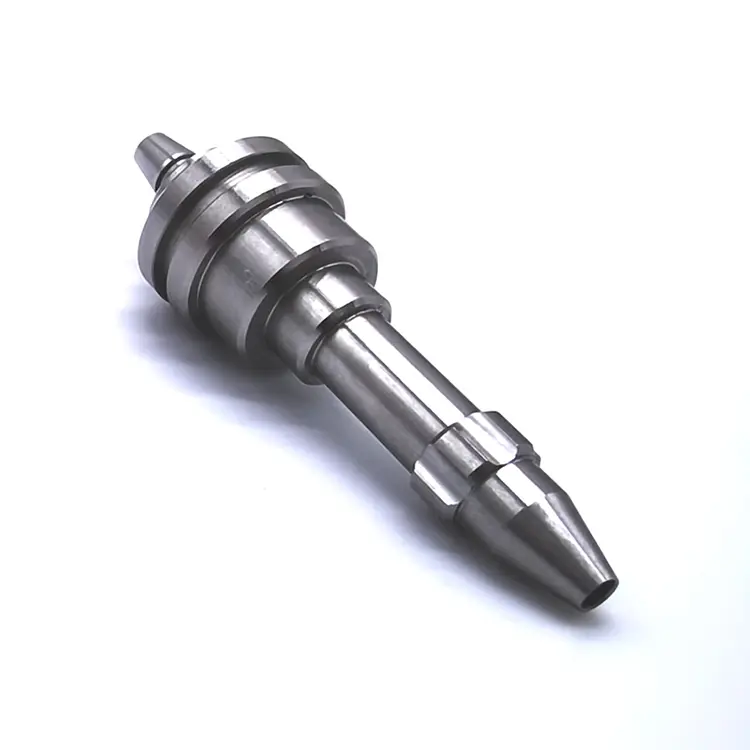
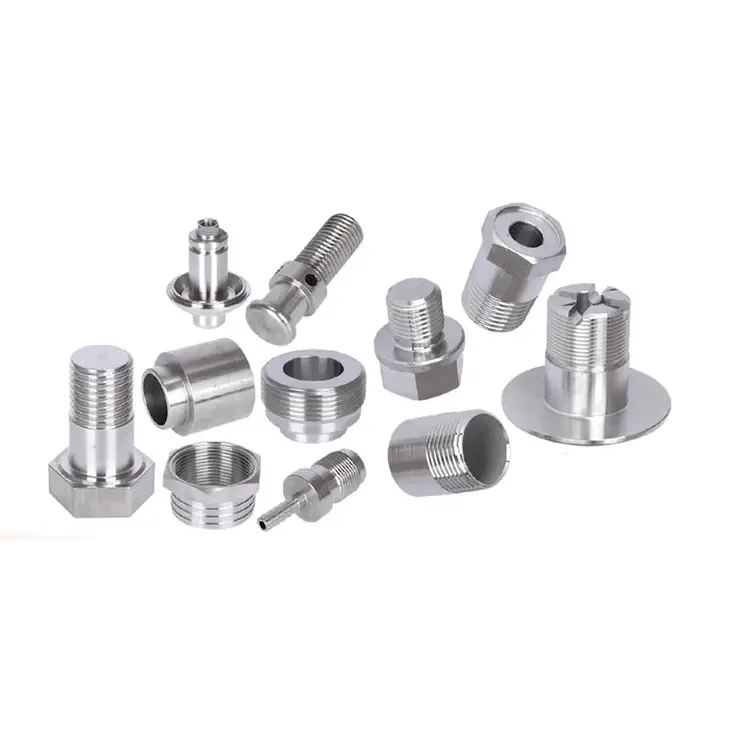
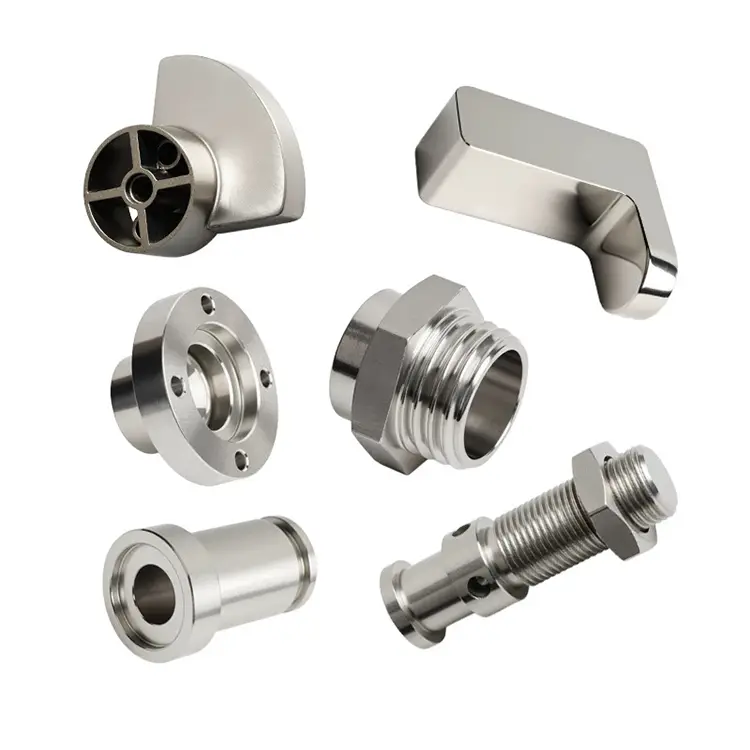
Nuote Metals oferuje usługę szybkiego prototypowania dla toczenia CNC, która umożliwia szybkie testowanie i walidację projektów produktów, skracając czas wprowadzenia produktu na rynek i zwiększając wydajność, zgodnie z wymaganiami użytkowników, którzy potrzebują szybkiego zwrotu.
Wyślij zapytanie
Opis produktu
Dlaczego geometria narzędzia i kontrola wiórów decydują o wykończeniu powierzchni i czasie cyklu
Większość kupujących podczas oceny koncentruje się na maszynieToczenie CNCdostawca. Prędkość wrzeciona. Liczba osi. Wydajność podawania pręta. Te rzeczy mają znaczenie. Ale to nie one decydują o tym, czy dana część będzie miała lustrzane wykończenie czy podartą powierzchnię. To nie one powodują awarię lub uszkodzenie narzędzia.
Różnica polega na dwóch rzeczach, które rzadko pojawiają się w arkuszu specyfikacji: geometrii narzędzia i kontroli wiórów. Tokarka o odpowiednich kątach tnie czysto i wytwarza krótkie, łatwe w obróbce wióry. Ta sama tokarka pod złym kątem trze, utwardza się i owija długie, żylaste wióry wokół narzędzia. Część może nadal spełniać tolerancję, ale pogarsza się wykończenie powierzchni, żywotność narzędzia spada, a czas cyklu wzrasta.
W Nuote Metals wybór narzędzi i zarządzanie wiórami traktujemy jako podstawowe decyzje inżynieryjne, a nie preferencje operatora. WToczenie CNCte dwa czynniki decydują o tym, czy Twoja część zostanie wyprodukowana z zyskiem, czy ze stratą.
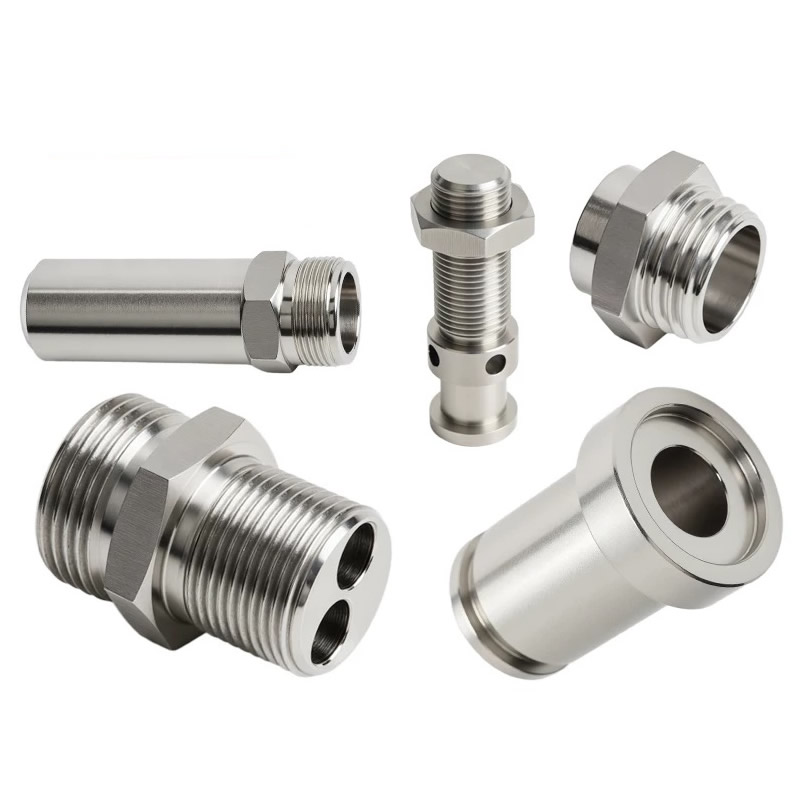
Geometria narzędzia – kąty określające jakość cięcia
Płytka tokarska nie jest zwykłym kawałkiem węglika. Ma określone kąty, które określają, w jaki sposób wchodzi w materiał, jak łamie wiór i jak rozprowadza ciepło. Oto kąty, które mają największe znaczenie:
Kąt natarcia.Kąt natarcia kontroluje agresywność cięcia narzędzia. Dodatni kąt natarcia ma ostrą krawędź wcinającą się w materiał — idealny do miękkich, lepkich materiałów, takich jak aluminium i miedź. Ujemny kąt natarcia ma tępe krawędzie, które wciskają się w materiał — jest to lepsze w przypadku twardych, kruchych materiałów, takich jak hartowana stal i żeliwo. Użycie niewłaściwego kąta natarcia w przypadku niewłaściwego materiału powoduje narost na krawędzi, złe wykończenie lub pękanie narzędzia.
Kąt rozwarcia.Kąt przyłożenia zapobiega tarciu narzędzia o obrabiany przedmiot. Zbyt mały powoduje ocieranie się narzędzia, wytwarzanie ciepła i utwardzanie powierzchni. Zbyt duży powoduje, że krawędź skrawająca staje się słaba i podatna na odpryski. W przypadku stali nierdzewnej stosujemy większy kąt przyłożenia, aby zmniejszyć tarcie i utwardzanie.
Promień nosa.Promień naroża wpływa na wykończenie powierzchni i wytrzymałość narzędzia. Większy promień naroża zapewnia gładsze wykończenie, ale zwiększa siły skrawania i może powodować wibracje cienkościennych części. Mniejszy promień naroża zmniejsza siły, ale pozostawia bardziej szorstkie wykończenie. Do przejść wykończeniowych stosujemy większy promień naroża; do obróbki zgrubnej, mniejszy.
Geometria łamacza wióra.Jest to cecha określająca kształt wióra. Zbyt agresywny łamacz wióra wytwarza krótkie wióry, które mogą zakleszczyć narzędzie. Zbyt pasywny i chip owija się wokół części. Wybieramy geometrię łamacza wióra na podstawie materiału, głębokości skrawania i szybkości posuwu – a nie tylko tego, co znajduje się w łożu narzędzia.
Kontrola żetonów – dlaczego długie żetony kosztują Cię pieniądze
Chip otaczający narzędzie lub część to nie tylko niedogodność. Kosztuje to trzy sposoby:
Uszkodzenia powierzchni.Długi, nitkowaty wiór przeciągnięty po wykończonej powierzchni rysuje ją. Na powierzchni uszczelniającej lub czopie łożyska zadrapanie staje się nieszczelnością lub punktem zużycia. W przypadku części, które będą anodowane lub platerowane, porysowana powierzchnia staje się widoczną wadą po pokryciu.
Awaria narzędzia.Wiór otaczający chwyt narzędzia izoluje krawędź skrawającą, podnosząc temperaturę i przyspieszając zużycie. W ciężkich przypadkach chip gromadzi się w kieszeni płytki i powoduje jej pęknięcie.
Interwencja operatora.Maszyna, która zatrzymuje się co kilka minut w celu usunięcia wiórów, nie produkuje części. W przypadku produkcji wielkoseryjnej kontrola wiórów stanowi różnicę pomiędzy stabilnym procesem a ciągłymi przerwami.
Kontrolujemy żetony poprzez trzy zmienne:
Szybkość podawania:Większe posuwy powodują powstawanie grubszych wiórów, które łatwiej się łamią.
Głębokość cięcia:Zbyt płytkie i wiór zamiast ścinać, trze.
Ciśnienie chłodziwa:Chłodziwo pod wysokim ciśnieniem (70–100 bar) skierowane na krawędź skrawającą łamie wióry i wypłukuje je ze strefy roboczej.
Jak dopasowujemy oprzyrządowanie do materiału
Różne materiały wymagają różnych strategii narzędziowych. Oto jak podchodzimy do najpopularniejszych materiałówToczenie CNC:
| Parametr | Specyfikacja | Metoda testowa |
|---|---|---|
| Stopień materiału | AISI 304 (UNS S30400) | Certyfikat młyna + XRF |
| Średnica wału | 5,0 mm (±0,05 mm) | Mikrometr laserowy |
| Długość pod głową | 32,0 mm (±0,10 mm) | Suwmiarka cyfrowa |
| Średnica główki | 9,5 mm (±0,15 mm) | Komparator optyczny |
| Wysokość głowy | 1,6 mm (±0,10 mm) | Suwmiarka cyfrowa |
| Wytrzymałość na rozciąganie | ≥520 MPa | ASTM E8 |
| Twardość | ≤90 HRB | ASTM E18 |
| Odporność na mgłę solną | ≥72 godziny (bez czerwonej rdzy) | ASTM B117 |
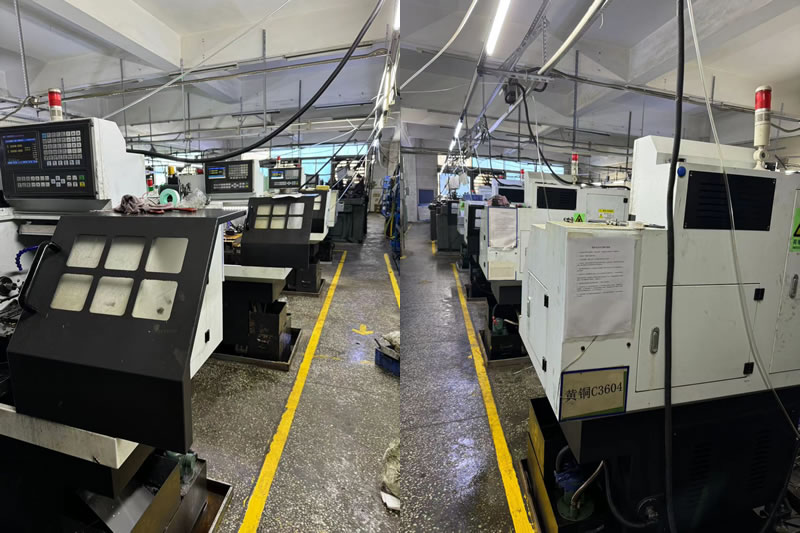
Prawdziwy przykład – wał ze stali nierdzewnej z problemem kontroli wiórów
Producent sprzętu hydraulicznego z Ameryki Północnej potrzebował wału ze stali nierdzewnej 316 o tolerancji średnicy 0,01 mm i wykończeniu powierzchni Ra 0,8 μm. Ich poprzedni dostawca dostarczał części z podartymi powierzchniami i nierównym wykończeniem — wióry owinęły się wokół narzędzia i porysowały część podczas toczenia.
Co zrobiliśmy inaczej:
- Zmieniono płytki na płytki o wysokim dodatnim nachyleniu z powłoką AlCrN — ostrzejsze krawędzie, mniejsze tarcie w przypadku stali 316.
- Zwiększony posuw w celu zagęszczenia wióra i ułatwienia łamania.
- Zastosowano chłodziwo pod wysokim ciśnieniem pod ciśnieniem 70 barów, skierowane na krawędź skrawającą.
- Wysłano 4000 sztuk bez wad powierzchniowych. Klient wyeliminował konieczność polerowania i skrócił czas realizacji o 6 dni.
Często zadawane pytania dotyczące toczenia CNC
P1: Dlaczego moja toczona część ma podarte lub zabrudzone wykończenie powierzchni?
Odp.: Podarte lub zabrudzone wykończenie jest zwykle spowodowane narostem lub przetarciem krawędzi. Narzędzie nie tnie czysto – popycha lub przyspawa do materiału. Najczęstsze przyczyny to niewłaściwy kąt natarcia, zużyta płytka, niewystarczająca ilość chłodziwa lub zbyt niski posuw. W przypadku materiałów lepkich, takich jak aluminium i miedź, należy stosować płytki o wysokim dodatnim napieniu i niepowlekane, polerowane. W przypadku stali nierdzewnej należy używać ostrej krawędzi z chłodziwem pod wysokim ciśnieniem. W Nuote Metals dopasowujemy geometrię narzędzia do materiału, aby zapobiec powstawaniu tych defektów u źródła – ma to fundamentalne znaczenie w każdym przypadkuToczenie CNCproces.
P2: Skąd mam wiedzieć, czy mój dostawca toczenia używa właściwych narzędzi?
Odp.: Zadaj im trzy pytania: (1) Jakiego kąta natarcia używasz do obróbki tego materiału? (2) Jaka geometria łamacza wióra? (3) Jakie ciśnienie chłodziwa? Dostawca, który nie potrafi odpowiedzieć na te pytania, nie kontroluje swoich produktówToczenie CNCproces. Dostawca, który udziela ogólnej odpowiedzi – „we wszystkim stosujemy dodatnie narzuty” – nie dopasowuje oprzyrządowania do materiału. Nuote Metals dokumentuje wybór oprzyrządowania dla każdego numeru części i uwzględnia go w arkuszu konfiguracji.
P3: Czy geometria narzędzia może skrócić czas cyklu?
O: Tak. Narzędzie o prawidłowej geometrii tnie szybciej, ponieważ może bezproblemowo przyjąć większą głębokość skrawania i wyższy posuw. Narzędzie o niewłaściwej geometrii zmusza operatora do zwolnienia, aby uniknąć drgań lub złamania narzędzia. W przypadku typowej części ze stali nierdzewnej optymalizacja geometrii narzędzia wToczenie CNCmoże skrócić czas cyklu o 15–25%. To bezpośrednio zmniejsza koszt jednostkowy. Nuote Metals dokonuje przeglądu strategii oprzyrządowania podczas planowania procesu — nie wtedy, gdy pierwsza partia przebiega powoli.
Gorące Tagi: Toczenie CNC, toczenie CNC w Chinach, prototyp toczenia CNC
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności