Produkty

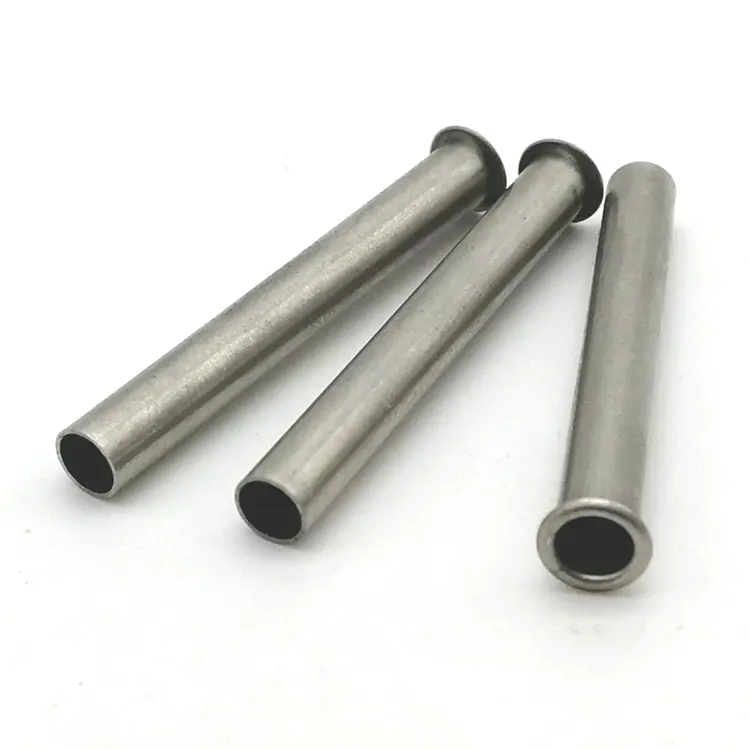
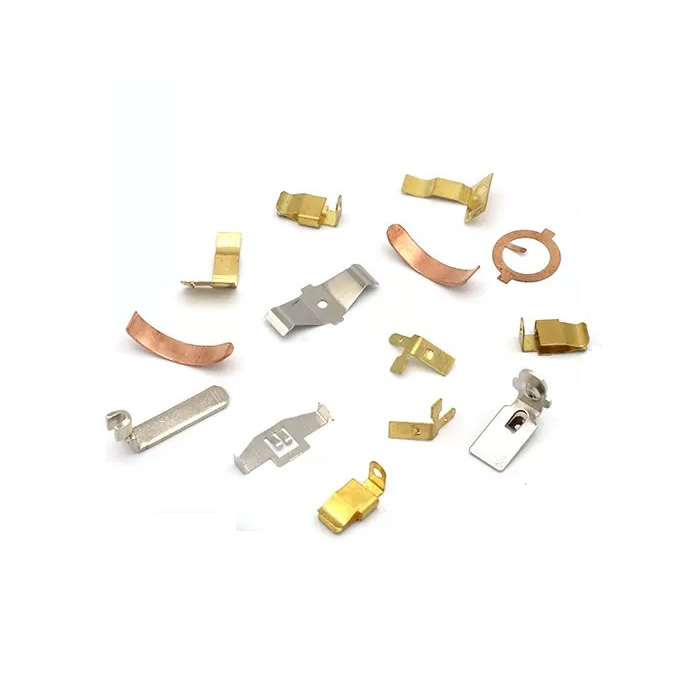
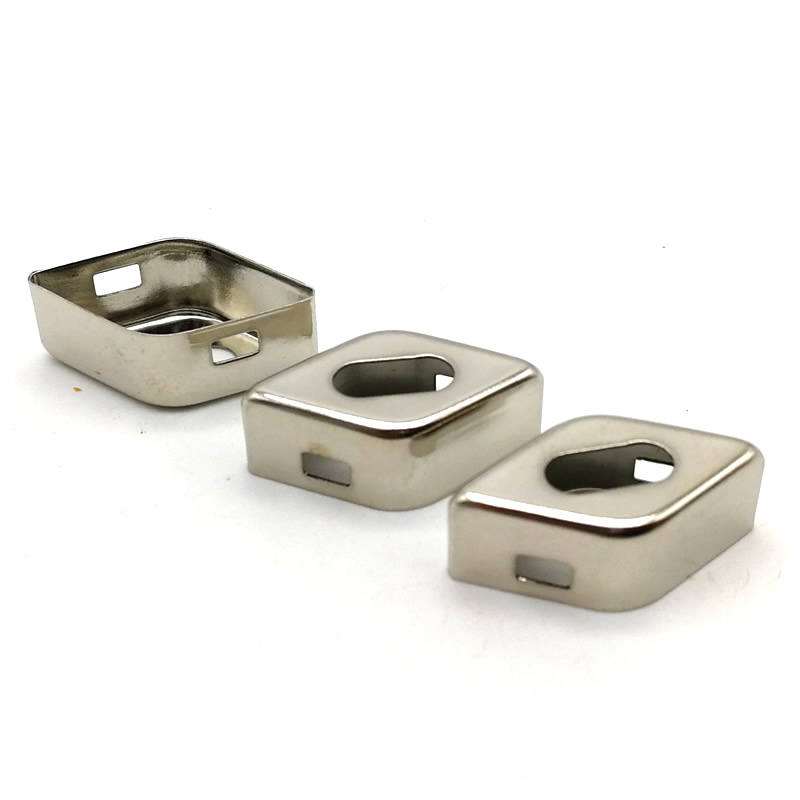
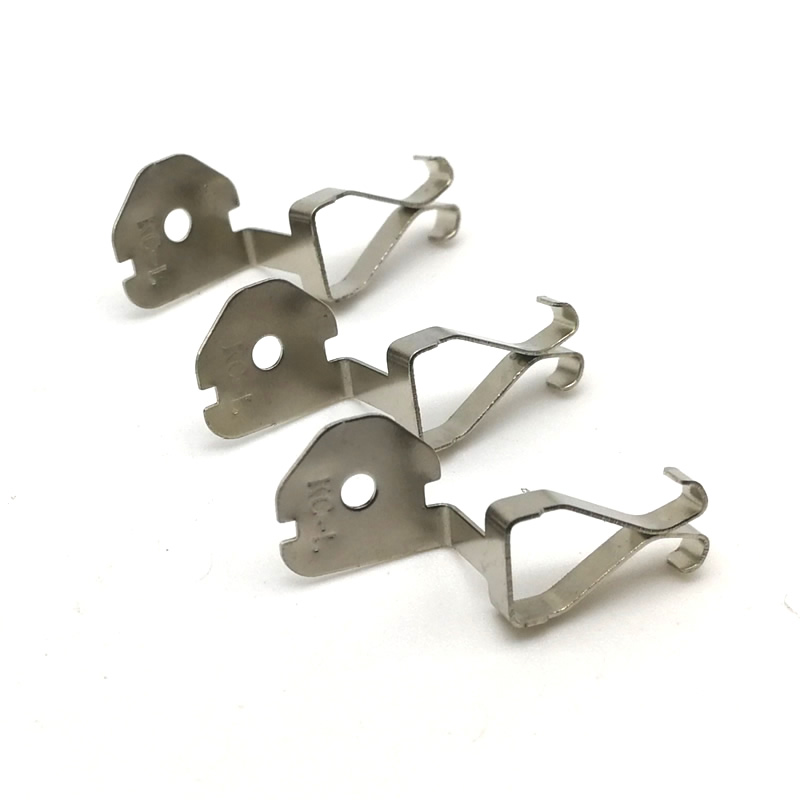
Precyzyjne tłoczenia metali
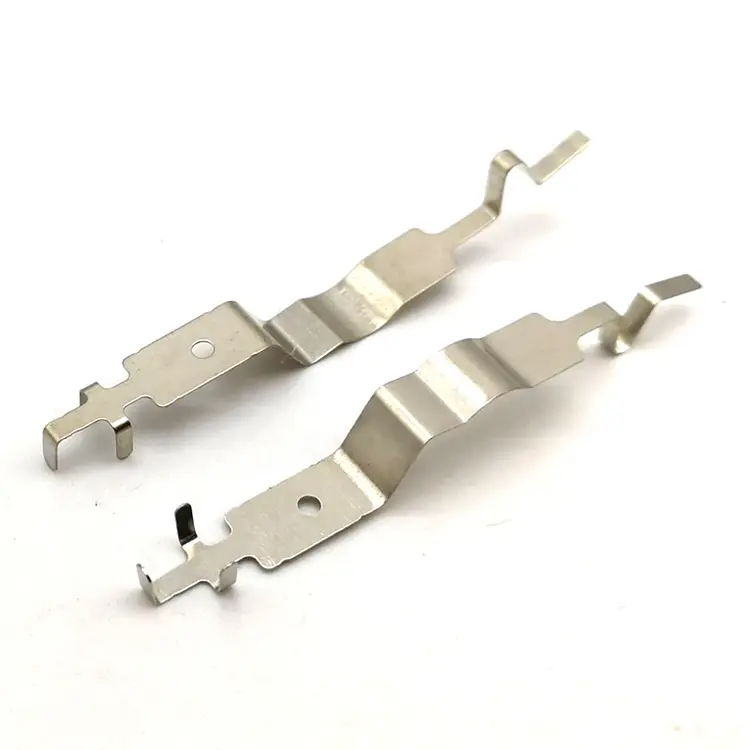
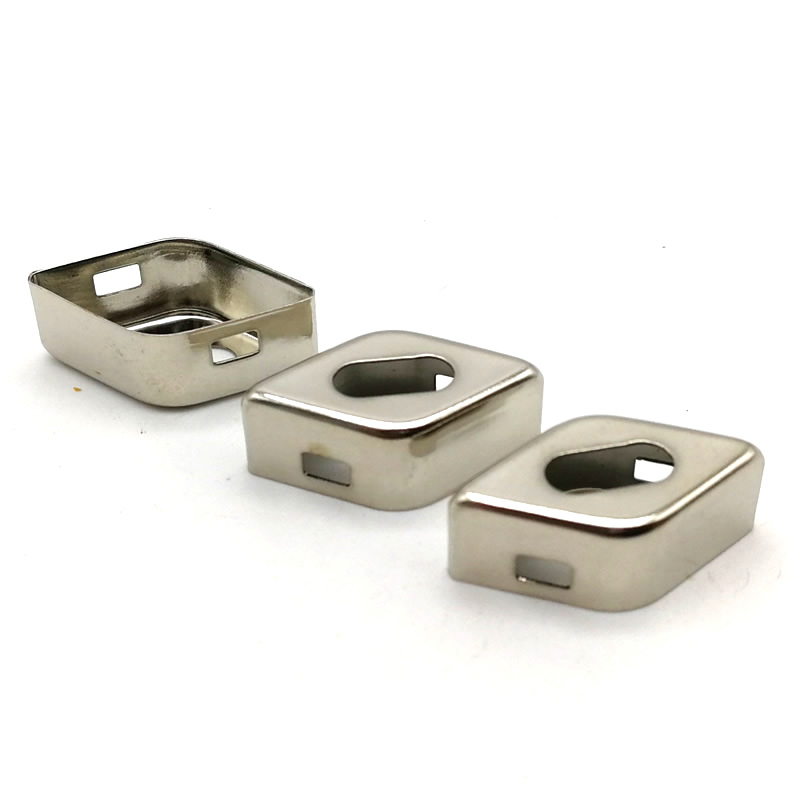
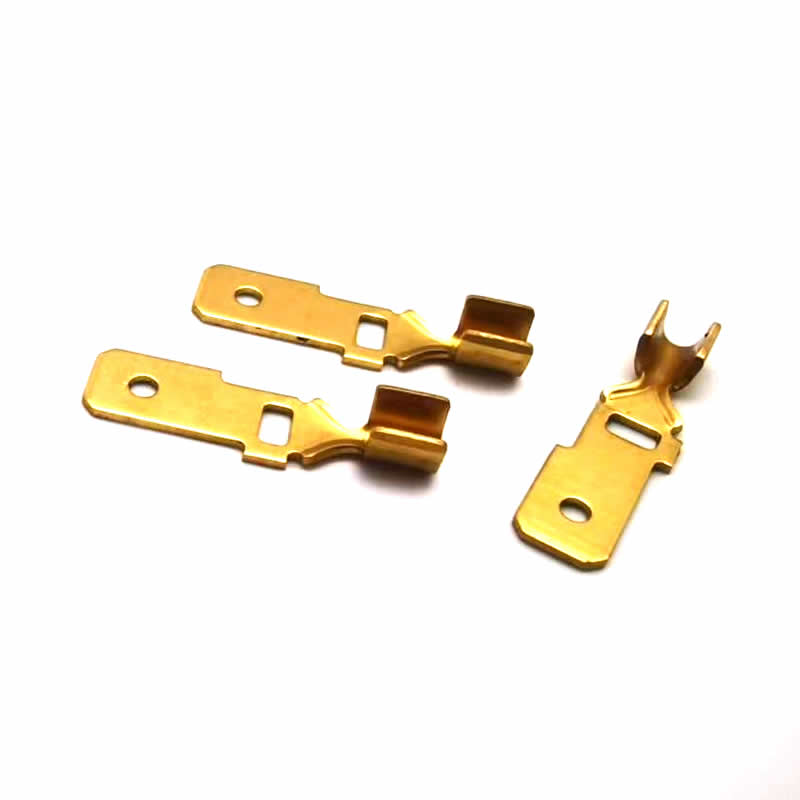
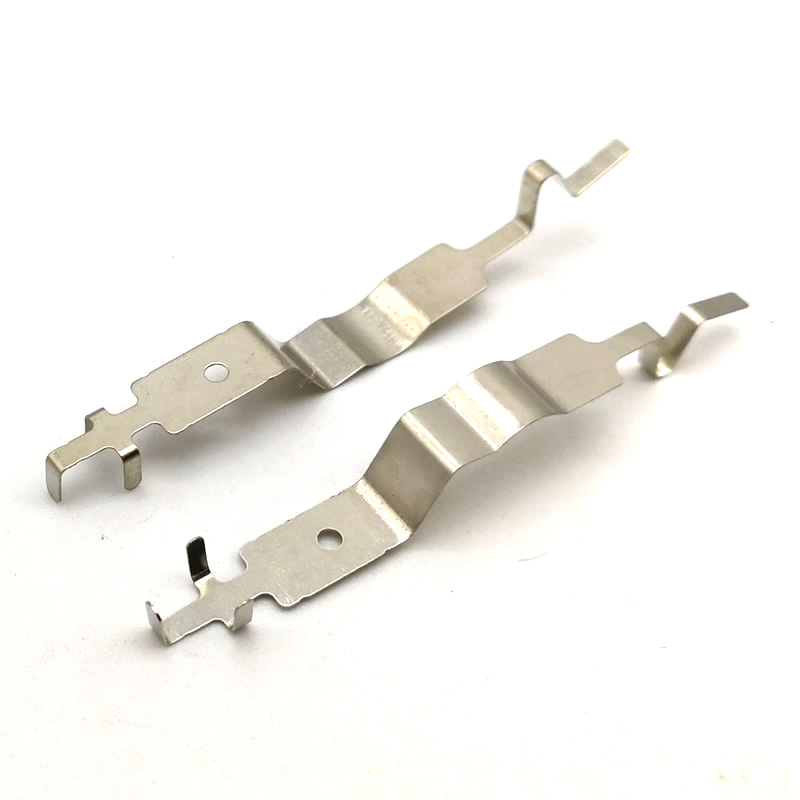
Nuote Metals to chiński producent precyzyjnych wytłoczek metalowych dla klientów z branży motoryzacyjnej, elektronicznej i przemysłowej. Produkujemy tłoczone wsporniki, styki, zaciski, osłony i elementy konstrukcyjne ze stali, stali nierdzewnej, aluminium, mosiądzu i miedzi. Matryce progresywne i jednostanowiskowe, własne oprzyrządowanie, dokumentacja PPAP. Ponad 20 lat doświadczenia w eksporcie. Bezpłatne próbki do zakwalifikowanych projektów.
Wyślij zapytanie
Opis produktu
Precyzyjne tłoczenie metali – tam, gdzie koszty powstają przed uruchomieniem prasy
Tłoczenie nie jest wyceniane według czasu tłoczenia. Jest wyceniony na podstawie matrycy i układu paska. Dwóch dostawców może uruchomić ten sam wspornik ze stali nierdzewnej o grubości 1 mm na tej samej prasie tonażowej i podać 40% różnych cen jednostkowych, ponieważ jeden układ pasków wykorzystuje 62% szerokości kręgu, a drugi 48%. Prasa pracuje z tą samą prędkością. Rachunek za materiały nie jest taki sam.
Precyzyjne wytłoczki metalowe to formowane elementy wycinane i kształtowane z kręgu lub blachy za pomocą matrycy. Matryca określa geometrię. Układ pasków określa wykorzystanie materiału. Prasa określa szybkość cyklu. Kupującemu, który ocenia jedynie tonaż prasy i cenę jednostkową, brakuje dwóch zmiennych kontrolujących koszt, zadziory, płaskość i powtarzalność.
W Nuote Metals zajmujemy się produkcjąprecyzyjne wytłoczki metalowez oprzyrządowaniem i układem pasków jako głównymi decyzjami dotyczącymi kosztów i jakości. W tym artykule wyjaśniono, jak wycenia się tłoczenie, skąd biorą się zadziory i sprężyny oraz co należy sprawdzić przed zatwierdzeniem pierwszego artykułu.
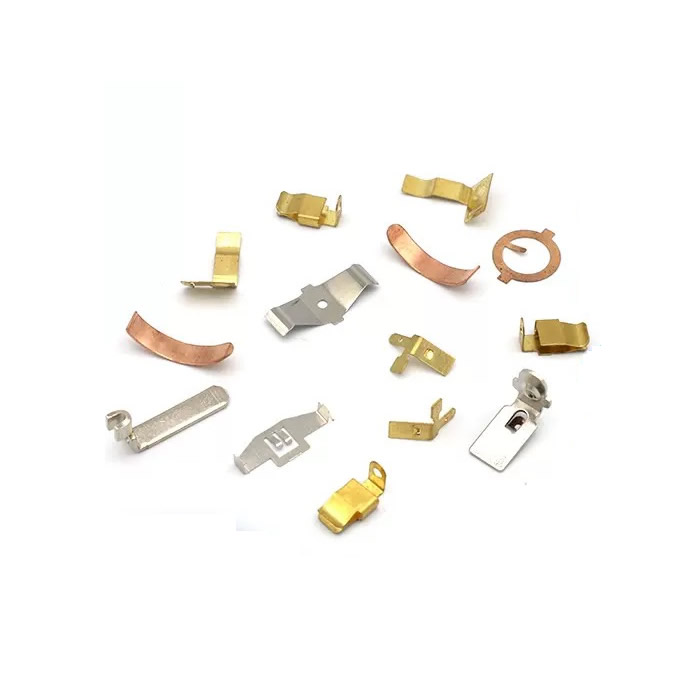
Proces prasowania – jaka jest kontrola układu matrycy i paska
Prasowanie rozpoczyna się od płaskiego paska. Matryca wykonuje jedną lub więcej operacji: wykrawanie, przekłuwanie, gięcie, formowanie, ciągnienie lub wybijanie. W matrycy progresywnej taśma przesuwa się o jeden skok na skok — każda stacja wykonuje jedną operację, aż do ukończenia części.
Kostka steruje:
- Geometria – położenie otworu, promień gięcia, wysokość formy.
- Kierunek zadziorów – krawędź cięcia ma nawinięcie i zadzior; kostka określa, która strona.
- Płaskość – zginanie i formowanie wprowadzają naprężenia, które po wyrzuceniu zniekształcają część.
Sterowanie układem pasków:
- Wykorzystanie materiału – jaka część cewki staje się częścią, a jaka złomem.
- Szerokość podziałowa i mostkowa – odległość między częściami i pozostały między nimi materiał.
- Konstrukcja nośnika – sposób podparcia części podczas jej przemieszczania się przez matrycę.
W przypadku precyzyjnych wytłoczek metali układ pasków jest często największą dźwignią kosztów. Układ poprawiający wykorzystanie materiału z 48% do 62% zmniejsza koszt materiałów o 22% — bez zmiany prasy, materiału matrycy ani czasu cyklu.
Jak wyceniane jest tłoczenie – oprzyrządowanie, materiał i objętość
| Element kosztowy | Co obejmuje | Jak to się zmienia wraz z głośnością |
|---|---|---|
| Obróbka | Projekt matrycy, obróbka, wypróbowanie | Stałe – amortyzowane w całym zamówieniu |
| Tworzywo | Koszt cewki × wykorzystanie taśmy | Proporcjonalne – złom jest opłacany, ale nie wysyłany |
| Naciśnij czas | Tonaż × częstotliwość cyklu | Proporcjonalny – niższy przy matrycach progresywnych |
| Operacje wtórne | Gratowanie, gwintowanie, powlekanie | Proporcjonalne – można je wyeliminować poprzez operacje w matrycy |
| Kontrola | Pierwszy artykuł, w trakcie, finalny | Stałe + proporcjonalne |
Oprzyrządowanie to koszt stały.W przypadku 5000 sztuk w cenie jednostkowej może dominować oprzyrządowanie. Dla 500 000 sztuk staje się to pomijalne. Próg rentowności zależy od złożoności części — proste nawiasy mogą uzasadniać obróbkę przy 10 000 sztuk; złożone matryce progresywne mogą wymagać 100 000.
Wykorzystanie materiałuto ukryty koszt. Układ pasków, który pozostawia szerokie mosty i duże nośniki, zużywa więcej kręgów na część. Za złom płaci się po cenie kręgów i sprzedaje po cenie złomu – różnica przepada. Dlaprecyzyjne wytłoczki metalowew przypadku stali nierdzewnej lub miedzi materiał może stanowić 50–70% kosztu jednostkowego. Optymalizacja układu pasków nie jest opcjonalna.
Operacje wtórnedodać koszty i obsługę. Część wymagająca ręcznego gratowania po prasowaniu kosztuje więcej niż część, której zadzior kontrolowany jest w matrycy. Gwintowanie w matrycy, gratowanie w matrycy i kontrola w matrycy ograniczają obsługę i poprawiają spójność.
Zadziory, płaskość i sprężynowanie – trzy wady nacisku
Bełkotaćto szorstka krawędź pozostająca po przecięciu materiału przez matrycę. Nie da się tego wyeliminować, można jedynie kontrolować. Wysokość zadziorów zależy od luzu matrycy, ostrości narzędzia i grubości materiału. W przypadku precyzyjnych wytłoczek metali zadziory są określane na podstawie wysokości i kierunku. Zadzior na powierzchni styku zwiększa opór; zadzior na krawędzi ślizgowej powoduje zużycie.
Płaskośćzmiany po wyrzuceniu. Gięcie i formowanie wprowadzają naprężenia szczątkowe. Część jest płaska w matrycy i wypacza się po zwolnieniu. Kontrolujemy płaskość poprzez wyżarzanie odprężające, regulację matrycy lub poprzez ubijanie części na płasko na stacji końcowej.
Wiosnaoznacza powrót sprężysty materiału po zgięciu. Kąt zgięcia w matrycy nie jest kątem zgięcia części. W przypadku stali o wysokiej wytrzymałości i stali nierdzewnej sprężynowanie może wynosić 2–5°. Kompensujemy to poprzez nadmierne wygięcie matrycy – kąt matrycy jest ostrzejszy niż kąt części, a materiał powraca do zadanego kąta.
Matryca progresywna vs. jednostanowiskowa – która pasuje do Twojej objętości
| Czynnik | Progresywna kostka | Matryca jednostanowiskowa |
|---|---|---|
| Tom | Ponad 50 000 sztuk | 1 000–50 000 sztuk |
| Koszt oprzyrządowania | Wyżej – wiele stacji | Dolna – jedna operacja |
| Czas cyklu | Szybciej – kompletna część na jeden skok | Wolniej – wielokrotne przejścia |
| Złożoność części | Wysokie – gięcie, przekłuwanie, gwintowanie w jednej matrycy | Niski – prosty blank lub zagięcie |
| Zmiana | Dłużej – matryca jest ciężka | Krótsza – lżejsza matryca |
| Najlepsze dla | Precyzyjne tłoczenia metali o dużej objętości | Prototypy, mała objętość, proste części |
Postępowa kostkajest uzasadnione, gdy objętość amortyzuje oprzyrządowanie, a złożoność części wymaga wielu operacji. Matryca jednostanowiskowa jest lepsza w przypadku prototypów i małych serii, gdzie dominuje koszt oprzyrządowania, a część jest prosta.
Prawdziwy przykład – sprężyna kontaktowa ze stali nierdzewnej o średnicy 0,8 mm
Niemiecki producent elektroniki potrzebował sprężyny stykowej ze stali nierdzewnej o grubości 0,8 mm, o granicy zadziorów 0,05 mm, płaskości 0,1 mm i kącie zgięcia 90° ±1°. Ich poprzedni dostawca stosował układ pasków z wykorzystaniem materiału na poziomie 52% i ręcznie gratował części — wysokość zadziorów wahała się od 0,03 mm do 0,08 mm.
Co zrobiliśmy inaczej:
- Przeprojektowano układ taśmy, aby wykorzystać materiał na poziomie 68% — zmniejszono zużycie kręgów na część.
- Zastosowano matrycę progresywną z wybijaniem w matrycy — kontrolowany kierunek zadziorów i płaskość w matrycy, a nie po.
- Kompensowane sprężynowanie poprzez nadmierne zgięcie do 92° — część odskoczyła do 90° ±0,5°.
- Sprawdzona wysokość i płaskość zadziorów za pomocą komparatora optycznego co 500 sztuk.
- Wysłano 800 000 sztuk bez odrzuceń związanych z zadziorami. Klient wyeliminował ręczne gratowanie i obniżył koszty materiałów o 18%.
To jest toprecyzyjne wytłoczki metalowepowinien dostarczyć: nie tylko część zgodną z rysunkiem, ale część, której koszt i spójność zostały zaprojektowane w układzie paska i matrycy.
Często zadawane pytania
P1: Jakie tolerancje można zachować w przypadku precyzyjnych wytłoczek metalowych?
Odp.: Typowe tolerancje wynoszą ±0,05 mm w przypadku położenia otworu i miejsca zagięcia, ±0,1 mm w przypadku wysokości formy i ±0,02 mm w przypadku grubości wybijania. Wysokość zadziorów jest kontrolowana do 0,05 mm lub więcej. Płaskość zależy od rozmiaru części i materiału — w przypadku małych zamków można uzyskać 0,1 mm; większe części mogą wymagać wyżarzania odprężającego. Dlaprecyzyjne wytłoczki metalowe, tolerancja jest funkcją jakości matrycy, stabilności prasy i konsystencji materiału, a nie samego tonażu prasy.
P2: Czy możesz produkować wytłoczki z gwintowaniem i gratowaniem w matrycy?
O: Tak. Matryce progresywne mogą obejmować stacje gwintowania, stacje gratowania i stacje monetowania – eliminując wtórne operacje i obsługę. Gwintowanie w matrycy wymaga niezawodnego nośnika taśmy i zespołu gwintującego zsynchronizowanego z skokiem prasy. Gratowanie w matrycy odbywa się poprzez wybijanie lub golenie krawędzi cięcia. W przypadku precyzyjnych wytłoczek metali z gwintowanymi otworami lub ścisłymi limitami zadziorów, operacje w matrycy poprawiają spójność i zmniejszają koszt jednostkowy.
P3: Jaka dokumentacja jest dostarczana z pilnym zamówieniem?
Odp.: Każde zamówienie obejmuje raport z kontroli pierwszego artykułu, certyfikaty materiałowe i raport wymiarowy z faktycznie zmierzonymi wartościami kluczowych cech. Klientom z branży motoryzacyjnej i regulowanym zapewniamy dokumentację PPAP — obejmującą przepływ procesów, PFMEA, plan kontroli i badania możliwości. Jeśli Twój dostawca precyzyjnych wytłoczek metalowych nie może dostarczyć PPAP ani raportu pierwszego artykułu, sam ponosisz ryzyko jakościowe. Nuote Metals zapewnia pełną dokumentację w ramach naszego systemu ISO 9001:2015.
Gorące Tagi: Precyzyjne tłoczenie metali, Chiny Precyzyjne tłoczenie
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności