Produkty

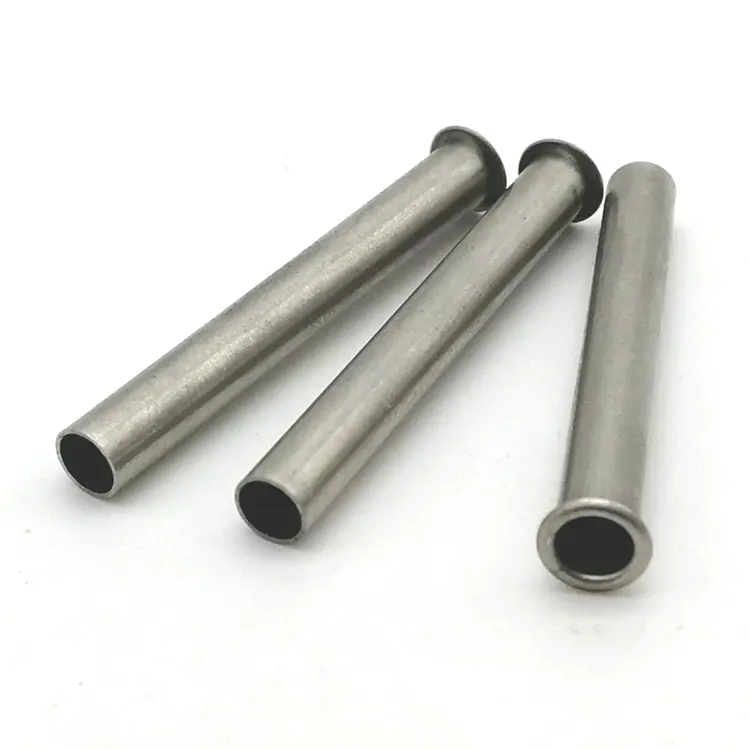
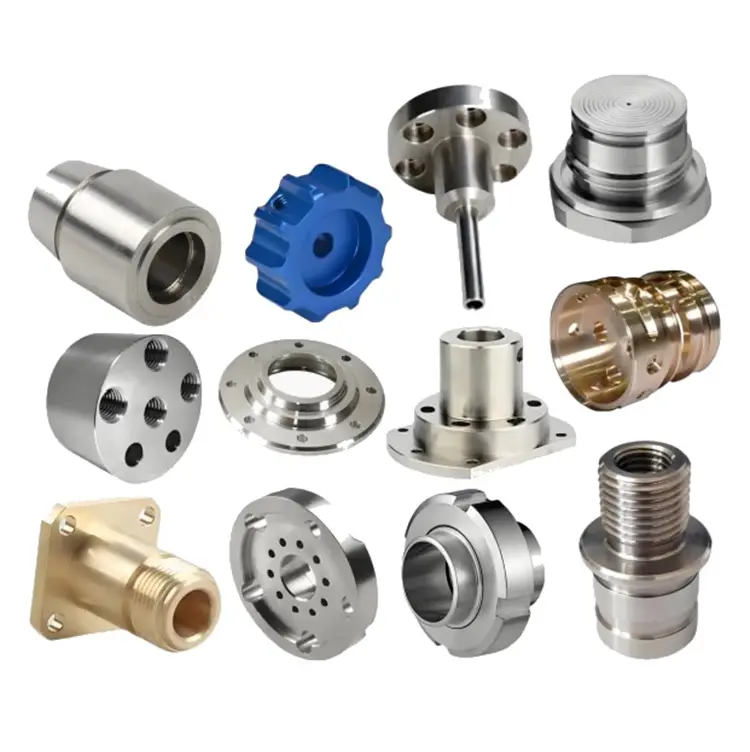
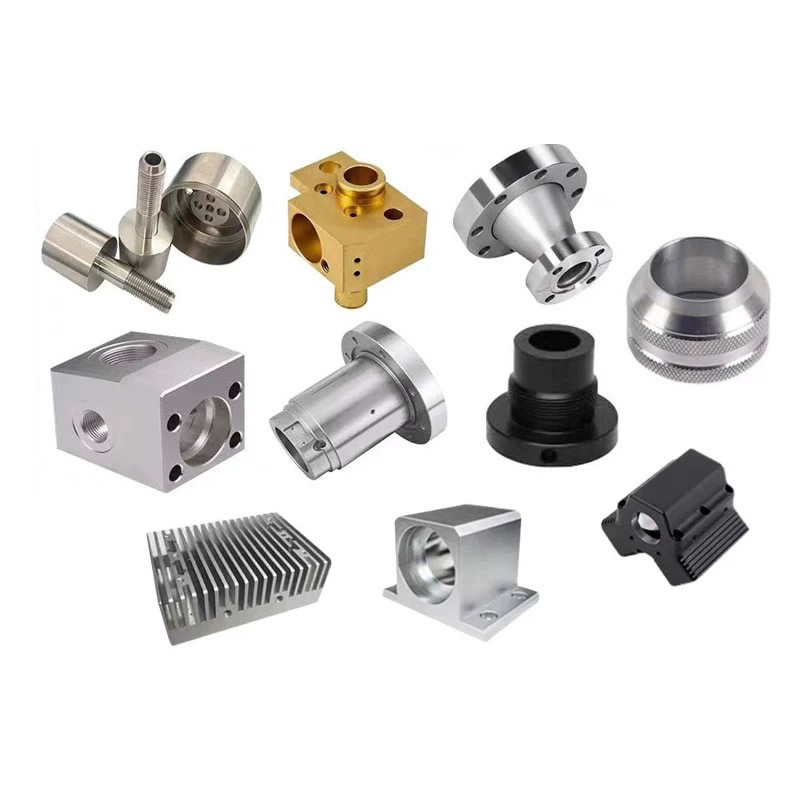
Usługa obróbki precyzyjnej
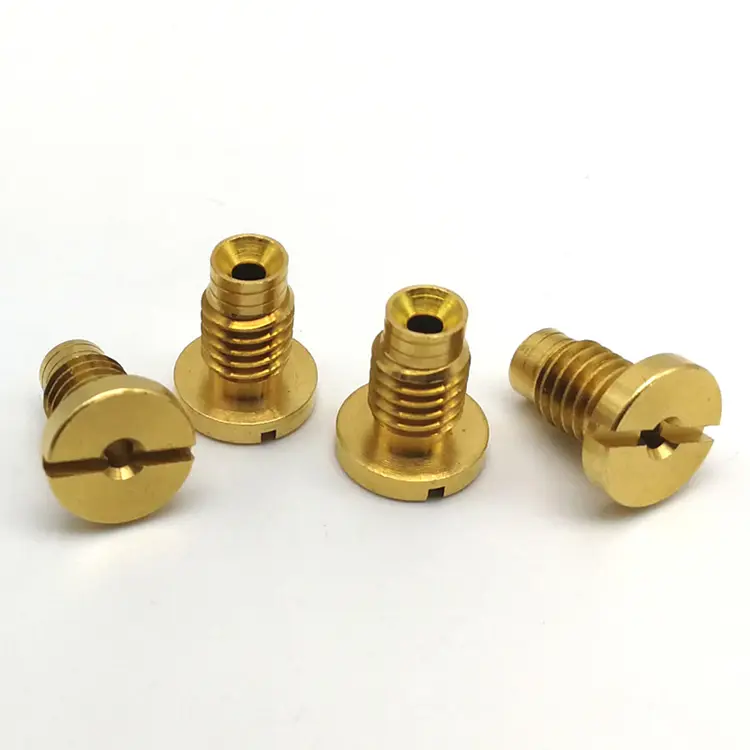
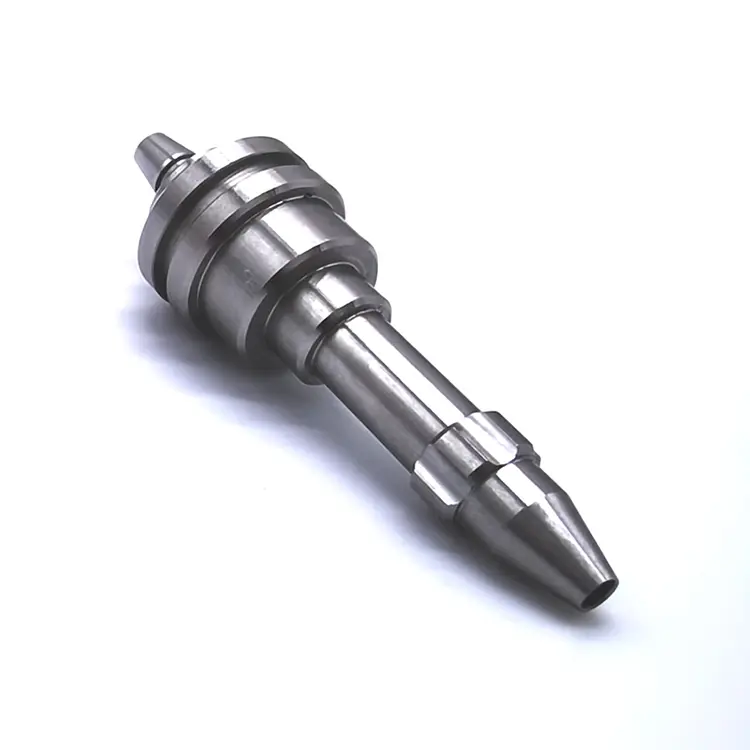
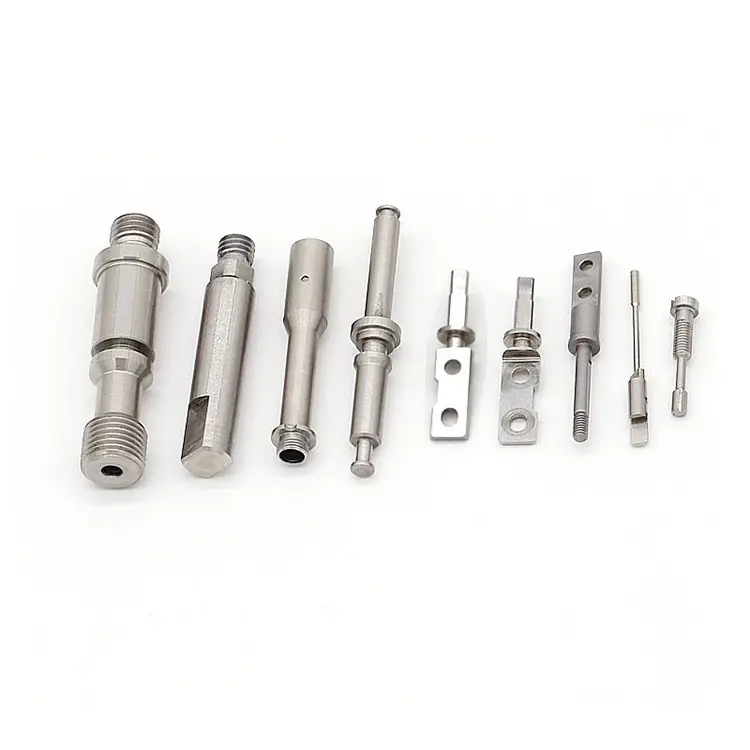
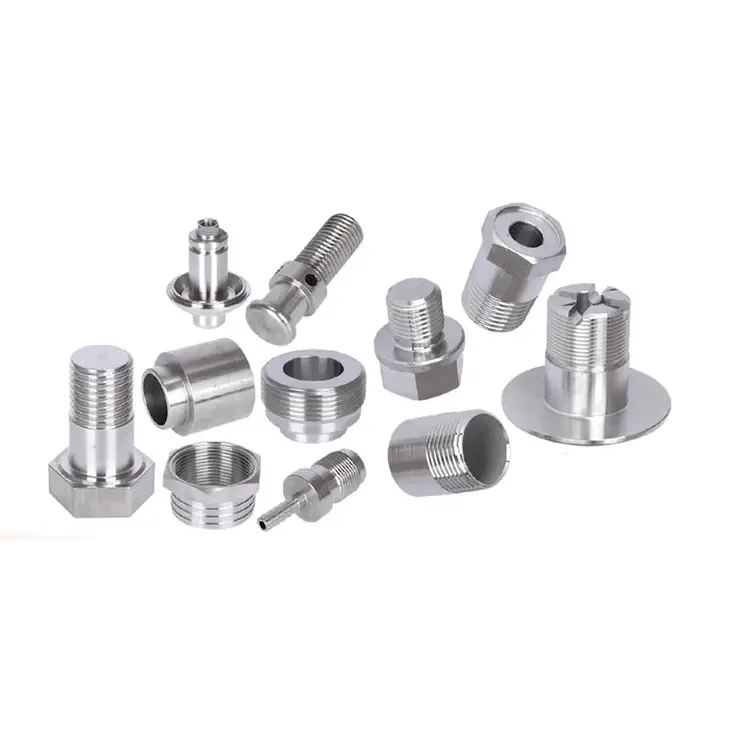
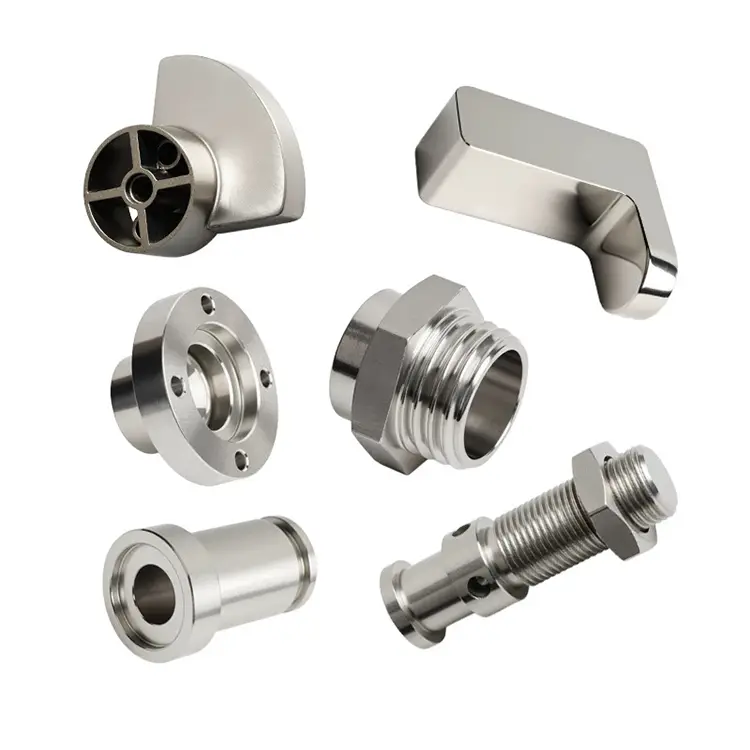
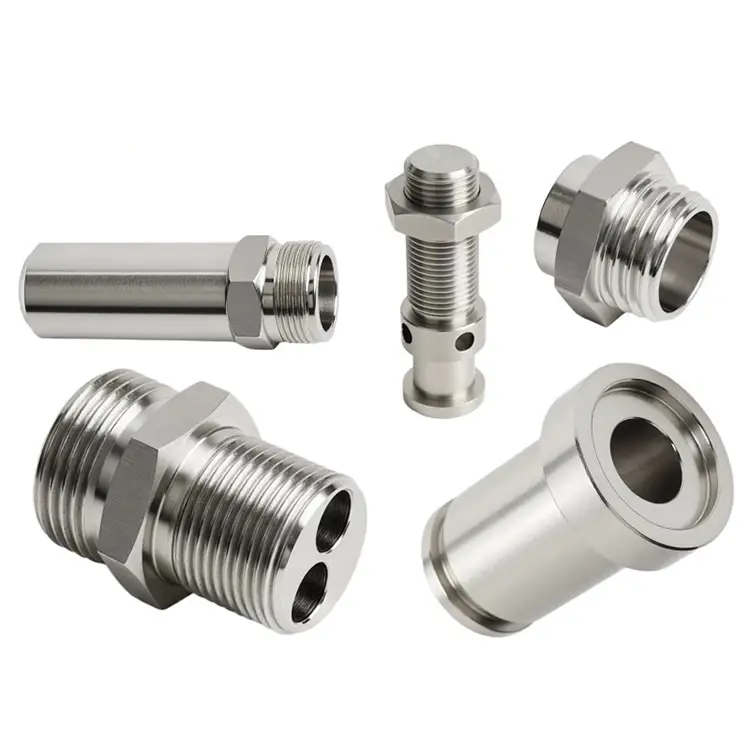
Nuote Metals oferuje usługi precyzyjnej obróbki w Dongguan w Chinach. Części obrabiane CNC produkowane przez Nuote to precyzyjne komponenty kształtowane przez maszyny sterowane komputerowo postępując zgodnie z zaprogramowanymi instrukcjami.
Wyślij zapytanie
Opis produktu
Usługi obróbki precyzyjnej – prawdziwa praca zaczyna się pomiędzy operacjami
Część precyzyjna rzadko ulega awarii z powodu nieprawidłowego wykonania jednej operacji. Nie udaje się, ponieważ dwie operacje nie są zgodne. Tokarnia odniosła się do jednego punktu odniesienia. Frezarnia wspomniała o innym. Urządzenie do obróbki cieplnej przesunęło część, a szlifierka nie mogła tego skorygować. Każdy sprzedawca dostarczył to, o co go poproszono. Montaż nadal nie działał.
Usługi obróbki precyzyjnejnie polegają na uruchamianiu większej liczby maszyn. Dotyczą one zarządzania przestrzenią między operacjami — transferami danych, naddatkami zapasów, przekazami inspekcji i łańcuchem tolerancji łączącym jeden etap z drugim. W Nuote Metals koordynujemy każdą operację w ramach jednej strategii odniesienia i jednego pliku inspekcji. W tym artykule wyjaśniono, jak działa ta koordynacja i dlaczego jest ona ważniejsza niż specyfikacja pojedynczej maszyny.
Problem tolerancji wieloprocesowej – dlaczego dostawcy się nie zgadzają
Kiedy część wymaga toczenia, frezowania, obróbki cieplnej i szlifowania, każda operacja wprowadza zmiany. Problemem nie jest samo zróżnicowanie, lecz brak koordynacji pomiędzy osobami, które je powodują.
Niezgodność danych.Dostawca toczenia odnosi się do powierzchni czołowej i otworu. Sprzedawca frezów podaje średnicę zewnętrzną. Dostawca kontroli wskazuje, która powierzchnia jest najłatwiejsza do zamocowania. Cechy, które powinny się zgadzać, nie są zgodne, ponieważ nikt nie zgodził się na to samo pochodzenie.
Domysły dotyczące zapasów magazynowych.Dostawca tokarek pozostawia 0,3 mm na odkształcenie po obróbce cieplnej. Obróbka cieplna przesuwa część o 0,5 mm. Szlifierka nie może odzyskać tolerancji, ponieważ nie ma wystarczającej ilości zapasu. Każdy sprzedawca zrobił to, co uważał za słuszne, ale nikt nie mierzył rzeczywistego zniekształcenia przed ustawieniem limitu.
Luki w przekazywaniu inspekcji.Dostawca toczenia dokonuje pomiarów przed obróbką cieplną. Szlifierka mierzy później. Nikt nie mierzy wymiaru pomiędzy nimi, więc nikt nie wie, jak bardzo część się przesunęła ani jaka operacja spowodowała przesunięcie.
Usługa obróbki precyzyjnej, która zarządza wieloma procesami, musi rozwiązać te trzy problemy, zanim zostanie wycięty pierwszy wiór. To właśnie odróżnia skoordynowaną usługę od listy możliwości maszyny.
Zakres naszych usług – co koordynujemy wewnętrznie czy wspólnie
Nie twierdzimy, że zrobimy wszystko sami. Twierdzimy, że kontrolujemy wszystko w ramach jednego systemu jakości – niezależnie od tego, czy operacja odbywa się na naszym piętrze, czy u partnera.
| Proces | Gdzie to działa | Co kontrolujemy |
|---|---|---|
| Toczenie CNC | W domu | Punkt odniesienia, oprzyrządowanie, SPC w procesie |
| Frezowanie CNC | W domu | Dane odniesienia, projekt osprzętu, weryfikacja cech |
| 5-osiowe toczenie frezarskie | W domu | Pojedynczy układ odniesienia, złożona geometria |
| Obróbka cieplna | Współpracował | Parametry cyklu, pomiar odkształceń, kompensacja półfabrykatu |
| Szlifowanie | W domu | Taki sam punkt odniesienia jak w przypadku toczenia/frezowania, tolerancja końcowa |
| Wykończeniowy | Wewnętrznie / Partnersko | Grubość powłoki, kontrola po nałożeniu powłoki |
| Kontrola końcowa | W domu | CMM, Talyrond, raport wymiarowy |
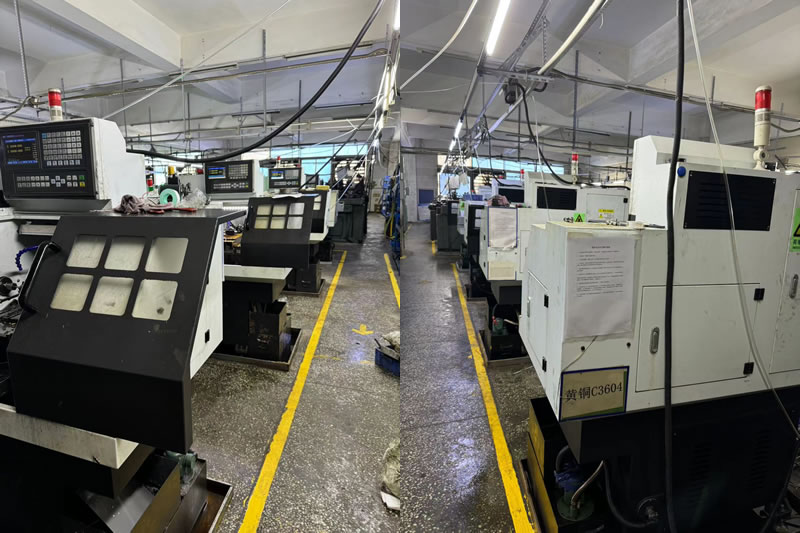
Dlaczego to rozróżnienie ma znaczenie:Dostawca, który zleca obróbkę cieplną bez pomiaru odkształceń, zgaduje. Dostawca, który zleca to na zewnątrz, ale dokonuje pomiarów przed i po, może to zrekompensować. Mierzymy odkształcenia w każdej partii obróbki cieplnej i dostosowujemy wymiary toczenia przed obróbką wstępną w oparciu o rzeczywiste dane, a nie teoretyczne tabele skurczu.
Transfer tolerancji – co właściwie dzieje się pomiędzy operacjami
Najlepszym sposobem na zrozumienie usługi obróbki precyzyjnej jest spojrzenie na wymiary, a nie na sprzęt. Oto rzeczywista sekwencja przenoszenia tolerancji dla gniazda zaworu ze stali nierdzewnej 440C, która wymaga toczenia, hartowania i szlifowania wewnętrznego.
| Działanie | Wymiar otworu | Koncentryczność | Co się zmieniło |
|---|---|---|---|
| Toczenie (obróbka cieplna wstępna) | 12,00 ±0,01 mm | 0,005 mm | Linia bazowa – nadwymiar obrabiany |
| Po hartowaniu (58–60 HRC) | 11,97 mm (zmierzone) | 0,018 mm | Otwór skurczył się o 0,03 mm; koncentryczność dryfowała |
| Po szlifowaniu wewnętrznym | 11,99 ±0,002 mm | 0,003 mm | Szlifowanie przywróciło tolerancję przy użyciu tego samego punktu odniesienia |
Co pokazuje ta tabela:Obróbka cieplna przesunęła otwór o 0,03 mm i potroiła błąd współśrodkowości. Gdybyśmy przed hartowaniem wykonali obróbkę do ostatecznego rozmiaru, część byłaby złomem. Gdyby szlifierka odniosła się do innego punktu odniesienia, koncentryczność nie byłaby możliwa do odzyskania. Usługa obróbki precyzyjnej to nie toczenie czy szlifowanie – to decyzja o pozostawieniu 0,03 mm naddatku i zastosowaniu tego samego punktu odniesienia dla wszystkich trzech operacji.
Prawdziwy przykład – gniazdo zaworu 440C do przyrządu analitycznego
Szwajcarski producent przyrządów analitycznych potrzebował gniazda zaworu ze stali nierdzewnej 440C o tolerancji otworu 0,002 mm, koncentryczności 0,003 mm i twardości 58–60 HRC. Część wymagała toczenia, hartowania i szlifowania wewnętrznego.
Ich poprzedni łańcuch dostaw korzystał z usług trzech dostawców. Po hartowaniu koncentryczność spadła do 0,02 mm. Szlifierka nie mogła tego skorygować, ponieważ uchwyt szlifierski odnosił się do średnicy zewnętrznej, a uchwyt tokarski do otworu. Części zostały zezłomowane.
Co zrobiliśmy inaczej:
- Ustalono, że otwór jest głównym punktem odniesienia do toczenia, szlifowania i kontroli.
- Zmierzono odkształcenie w partii pilotażowej i ustawiono wymiar otworu przed obróbką wstępną na 12,00 mm — pozostawiając dokładnie 0,03 mm do szlifowania.
- Uziemić otwór, używając tego samego punktu odniesienia otworu, który został ustalony podczas toczenia.
- Wysłano 1500 sztuk bez odrzuceń. Klient wyeliminował kontrolę przychodzącą i skrócił czas realizacji o 12 dni.
To jest tousługi obróbki precyzyjnejpowinien zapewniać: proces, który przewiduje przemieszczanie się między operacjami, a nie zbiór maszyn, z których każda wykonuje swoją własną pracę.
Często zadawane pytania dotyczące usług obróbki precyzyjnej
P1: Jaka jest różnica między obróbką precyzyjną a usługami obróbki precyzyjnej?
Odp.: Precyzyjna obróbka polega na cięciu metalu z zachowaniem wąskiej tolerancji.Usługi obróbki precyzyjnejobejmują koordynację wokół tego aktu: przegląd DFM, strategię odniesienia, zarządzanie zniekształceniami podczas obróbki cieplnej, obliczanie zapasu do szlifowania, przekazywanie inspekcji i dokumentację. Precyzyjny warsztat mechaniczny może wytrzymać ± 0,002 mm podczas jednej operacji. Usługa precyzyjnej obróbki gwarantuje, że po obróbce cieplnej, szlifowaniu i powlekaniu część nadal spełnia wymagania ±0,002 mm – w każdej operacji w łańcuchu.
P2: Czy możesz koordynować projekt, w którym niektóre operacje są zlecane na zewnątrz?
O: Tak. Zlecamy obróbkę cieplną i niektóre operacje wykończeniowe partnerskim zakładom, ale kontrolujemy proces. Określamy parametry cyklu, mierzymy odkształcenia przed i po oraz dostosowujemy wymiary obróbki wstępnej na podstawie rzeczywistych danych. Część nigdy nie opuszcza naszego systemu jakości. Każda zlecona na zewnątrz operacja jest uwzględniana w tym samym pliku inspekcji, a każda przesyłka zawiera raport wymiarowy obejmujący wszystkie operacje – wewnętrzne i realizowane przez partnerów.
P3: Jak sobie radzisz z projektem składającym się z wielu części, które składają się w całość?
Odp.: Identyfikujemy krytyczne interfejsy podczas przeglądu DFM i ustalamy wspólne dane dla wszystkich części w złożeniu. Każda część jest obrabiana i sprawdzana pod kątem tego punktu odniesienia, a nie według własnego, indywidualnego pochodzenia rysunku. W przypadku krytycznych interfejsów budujemy wskaźniki funkcjonalne, które symulują współpracującą część i sprawdzają 100% produkcji. Celem nie jest tylko to, aby każda część była zgodna z rysunkiem, ale także to, aby zespół działał, gdy części się połączą. Jest to podstawowa wartość skoordynowanego działaniausługi obróbki precyzyjnejwspółpraca.
Gorące Tagi: Usługa obróbki precyzyjnej
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności