Produkty

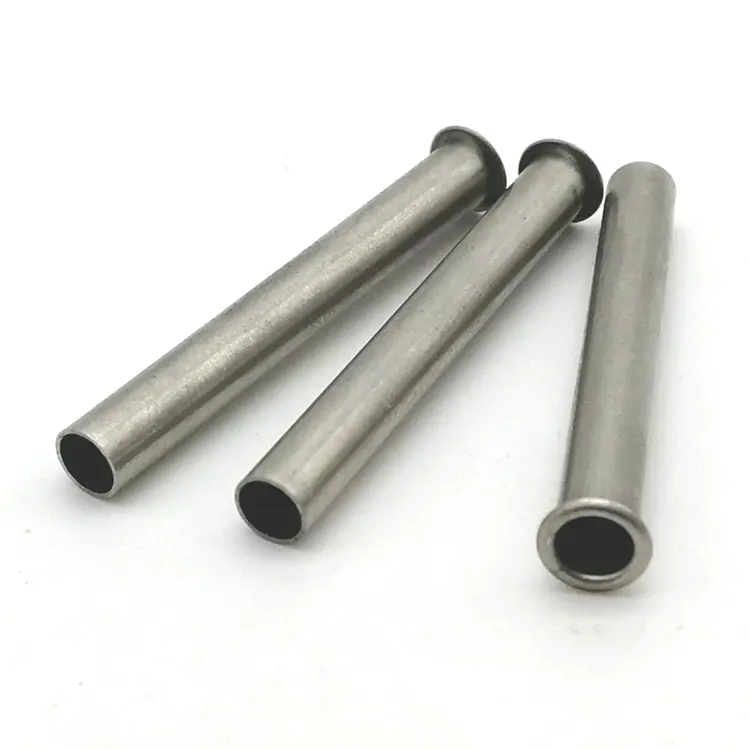
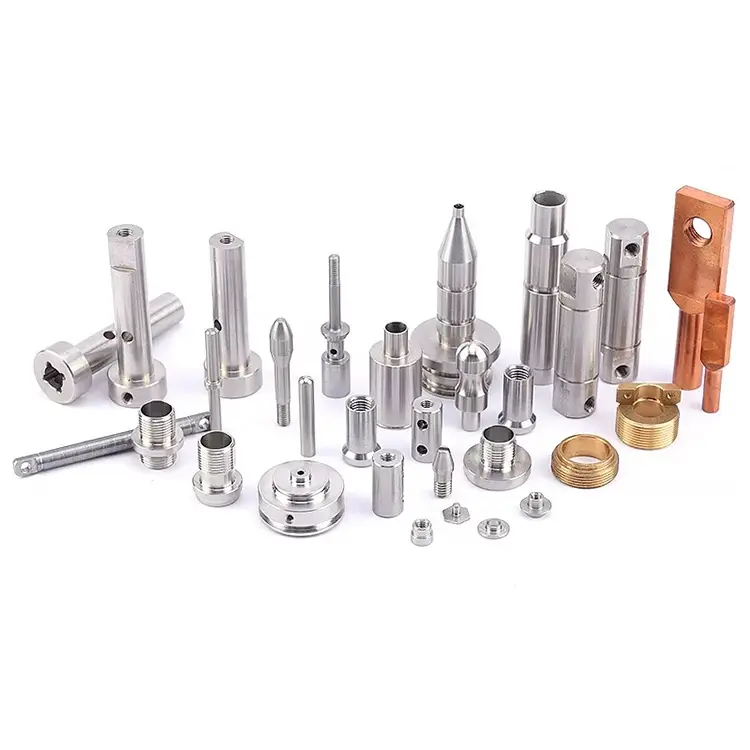
Komponenty obrabiane
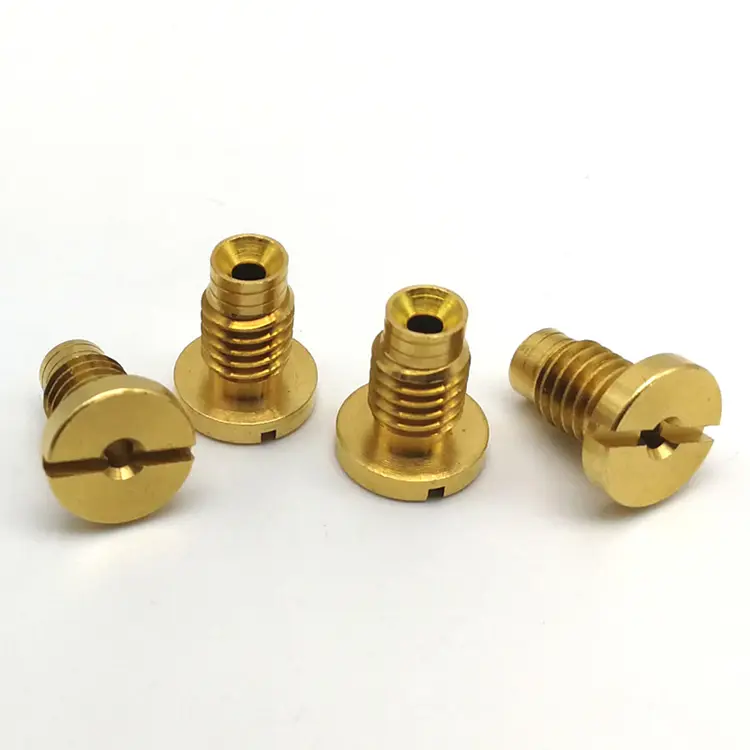
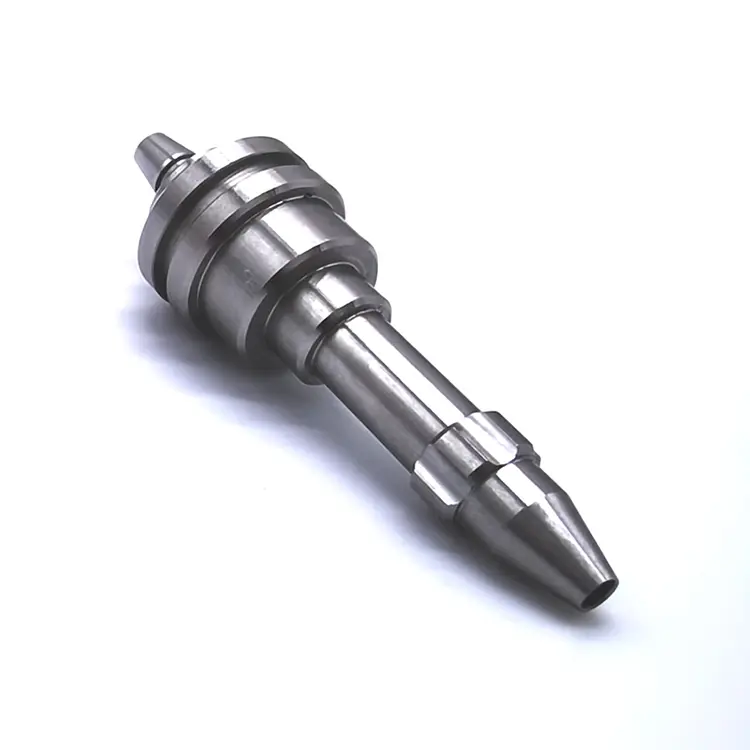
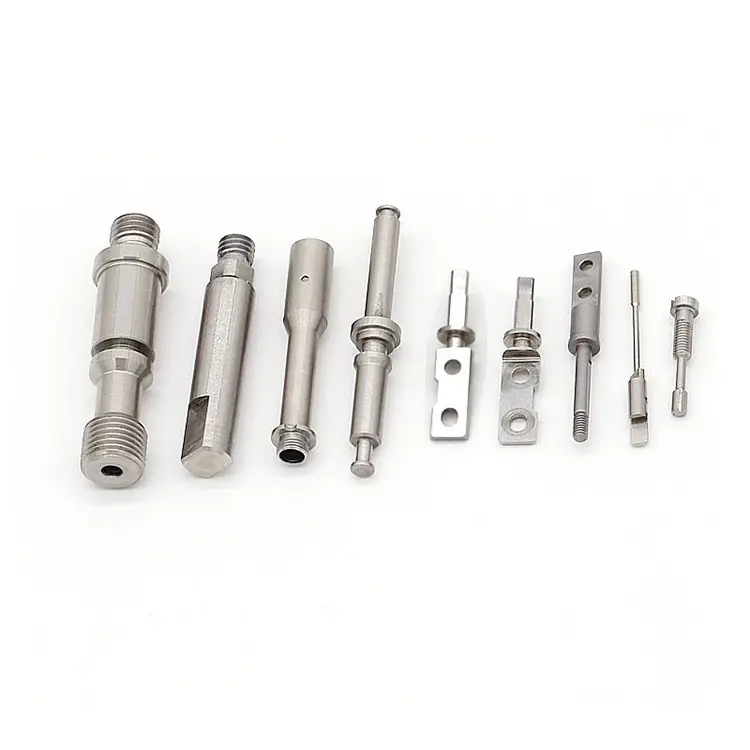
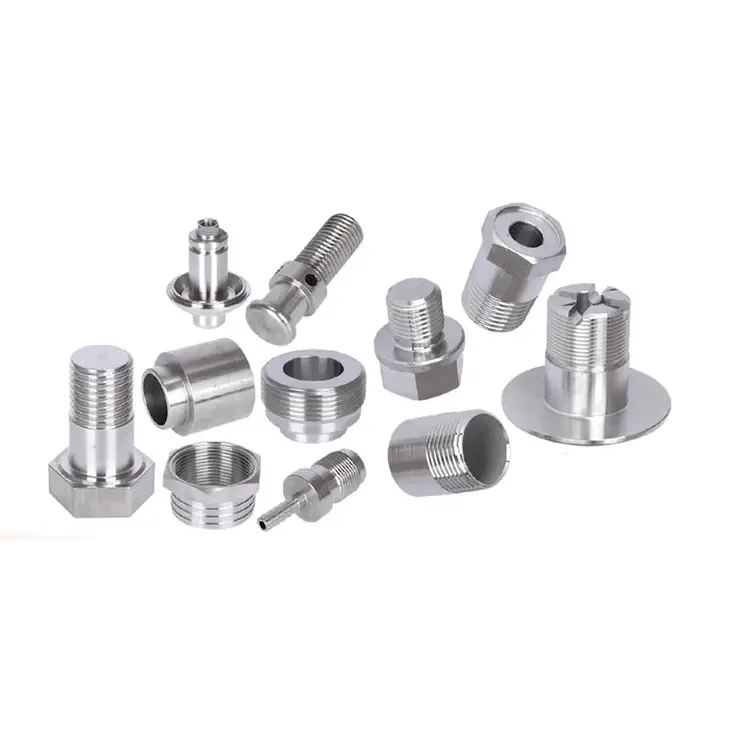
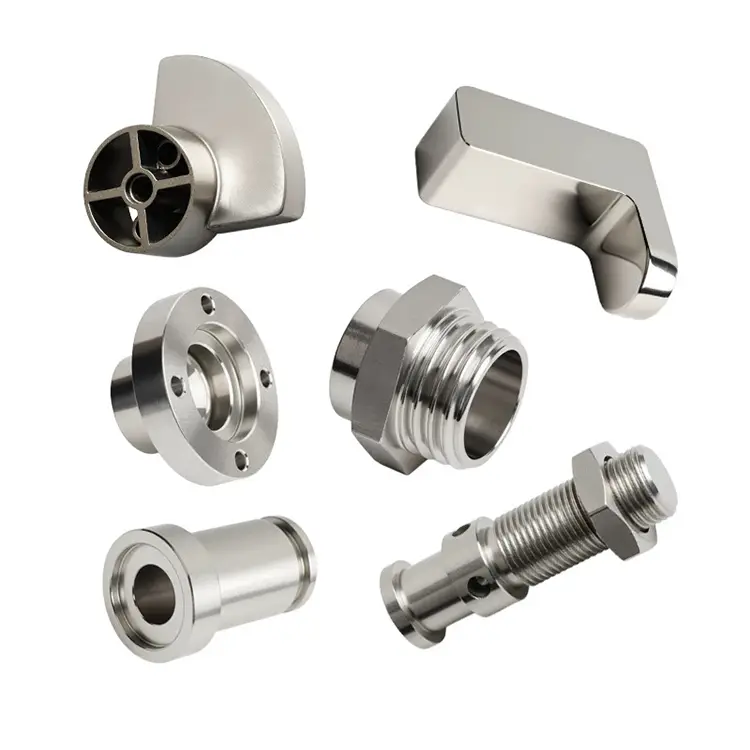
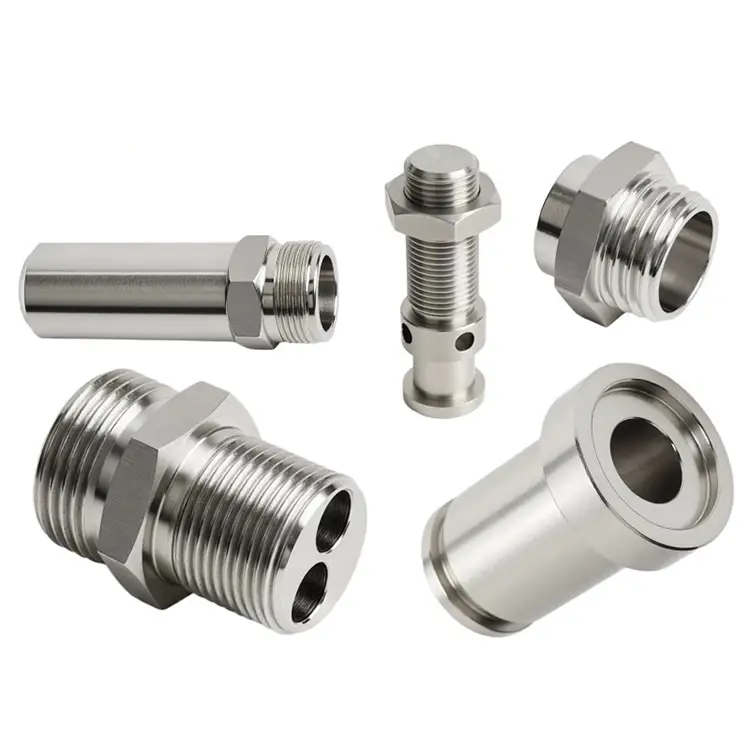
Nuote Metals specjalizuje się w produkcji elementów obrabianych maszynowo z różnych materiałów, w tym aluminium, stali, stali nierdzewnej, mosiądzu i tytanu. Koncentrując się na precyzji i wydajności, wykorzystujemy w pełni zautomatyzowane maszyny CNC, aby osiągnąć niezrównaną powtarzalność wymiarową i produktywność.
Wyślij zapytanie
Opis produktu
Komponenty obrabiane – zacznij od funkcji, a nie od maszyny
Większość kupujących wysyła rysunek i pyta: „Czy możesz to zrobić?” Rysunek określa materiał, tolerancję i wykończenie powierzchni. Ale rzadko wyjaśnia dlaczego. Dlaczego 4140 zamiast 1045? Dlaczego 28–32 HRC zamiast 45 HRC? Dlaczego Ra 0,4 μm w tym otworze, ale Ra 1,6 μm w tamtym?
Jeśli funkcja nie jest zrozumiała, komponent jest obrabiany zgodnie z rysunkiem i nie działa. Wał, który zużywa się przedwcześnie. Obudowa pękająca pod wpływem wibracji. Tuleja, która zaciera się po trzech miesiącach. Rysunek został spełniony. Funkcja nie była.
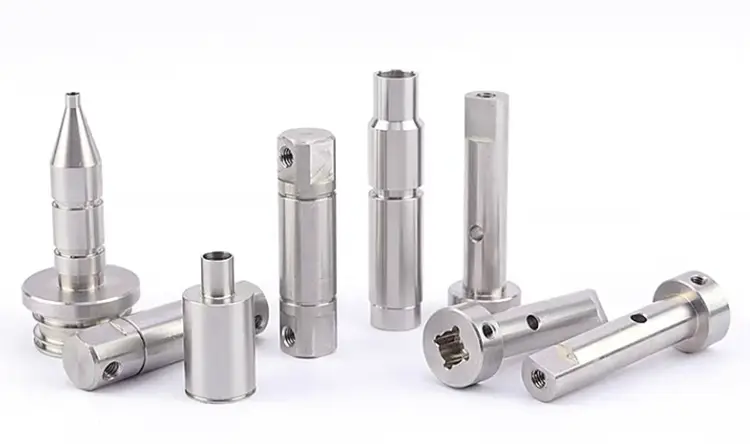
W Nuote Metals zajmujemy się produkcjąobrobione elementyzaczynając od funkcji: co część musi zrobić, co musi przetrwać i jak ulegnie awarii, jeśli coś będzie nie tak. Następnie wybieramy odpowiedni materiał, obróbkę cieplną i proces obróbki. W tym artykule wyjaśniono, jak działa odwrotny wybór i dlaczego powstają komponenty, które wytrzymują dłużej niż sam rysunek.
Cztery funkcje decydujące o wyborze komponentów
Każdy obrabiany element spełnia co najmniej jedną podstawową funkcję. Funkcja określa materiał, obróbkę cieplną i krytyczne punkty kontroli.
1. Odporność na zużycie.
Komponenty, które ślizgają się, obracają lub stykają z mediami ściernymi — tuleje, płytki ścieralne, gniazda zaworów, popychacze krzywki. Materiał musi być odporny na utratę materiału powierzchniowego. Twardość i mikrostruktura mają większe znaczenie niż wytrzymałość na rozciąganie. Typowe wybory: 440C, D2, nawęglany 8620, azotowany 4140.
2. Odporność na zmęczenie.
Komponenty, które obracają się lub pracują cyklicznie pod obciążeniem – wały, osie, korbowody, sprężyny. Materiał musi być odporny na inicjację i propagację pęknięć. Czystość, przepływ ziaren i wykończenie powierzchni mają większe znaczenie niż twardość objętościowa. Typowe wybory: 4340, 4140, 17-4 PH, powierzchnie śrutowane.
3. Odporność na korozję.
Komponenty narażone na działanie wilgoci, środków chemicznych lub soli — armatura morska, części sprzętu spożywczego, korpusy zaworów chemicznych. Materiał musi być odporny na atak elektrochemiczny. Skład stopu i pasywacja są ważniejsze niż wytrzymałość. Typowe wybory: 316, 17-4 PH, stal duplex, tytan.
4. Precyzyjne dopasowanie.
Komponenty, które są montowane z niewielkim luzem lub z wciskiem – szpule, tuleje, mocowania optyczne, części instrumentów. Materiał musi utrzymywać wymiary w warunkach cykli termicznych. Rozszerzalność cieplna i skrawalność są ważniejsze niż twardość. Typowe wybory: 6061, 7075, 303, mosiądz, brąz.
Komponent może pełnić więcej niż jedną funkcję. Suwak zaworu hydraulicznego musi być odporny na zużycie (styk ślizgowy) i zapewniać dokładne dopasowanie (luz). Materiał i obróbka cieplna muszą spełniać oba wymagania – dlatego przed zaleceniem gatunku sprawdzamy funkcjonalność.
Od funkcji do produkcji – jak dokonujemy selekcji odwrotnej
Gdy funkcja jest jasna, następuje ścieżka produkcyjna. Oto logika, której używamy dla wspólnegoobrobione elementy:
| Funkcjonować | Kierunek materialny | Obróbka cieplna | Krytyczny punkt obróbki | Inspekcja w centrum uwagi |
|---|---|---|---|---|
| Odporność na zużycie | Stal wysokowęglowa/narzędziowa | Hartowane na wskroś lub nawęglanie | Po stwardnieniu szlifować, nie obracać | Twardość, głębokość obudowy, Ra |
| Odporność na zmęczenie | Stal stopowa, czysty stop | Ugaś i uspokój | Przepływ ziarna, brak ostrych filetów | Wykończenie powierzchni, naprężenia szczątkowe |
| Odporność na korozję | Stal nierdzewna, tytan | Wyżarzanie rozpuszczające / pasywacja | Unikaj rozmazywania, kontroluj ciepło | Test pasywacyjny, chemia |
| Precyzyjne dopasowanie | Aluminium, mosiądz, stal nierdzewna | Odprężenie przed zakończeniem | Kompensacja termiczna | CMM, okrągłość, koncentryczność |
| Łączone zużycie + dopasowanie | 4140 azotowany, 17-4 PH | Azotek lub H900 | Twardy skręt lub szlifowanie po obróbce | Twardość + CMM + Talyrond |
Dlaczego ta tabela jest ważna:Kupujący, który określa 4140 przy 28–32 HRC do zastosowań związanych ze zużyciem, zaniża specyfikację komponentu. Kupujący, który określa temperaturę 440°C przy 58 HRC dla wału narażonego na zmęczenie, zawyża wymagania dotyczące twardości i zaniża wymagania dotyczące czystości. Funkcja określa poprawną kombinację, a nie sam rysunek.
Typowe tryby awarii – i jak obróbka im zapobiega
Każdy obrobiony element ulega awariom w przewidywalny sposób. Każdy tryb awarii wskazuje na decyzję dotyczącą obróbki lub materiału, która została podjęta – lub której uniknięto – podczas produkcji.
Awaria zużycia.Utrata materiału powierzchniowego przyspiesza, gdy twardość jest niewystarczająca lub wykończenie powierzchni jest zbyt szorstkie. Tuleja obrócona do Ra 1,6 μm będzie zużywać się szybciej niż tuleja zeszlifowana do Ra 0,4 μm – nawet przy tym samym materiale i twardości. W przypadku elementów narażonych na zużycie szlifujemy lub toczymy na twardo powierzchnię funkcjonalną i sprawdzamy Ra za pomocą profilometru.
Niepowodzenie zmęczenia.Pęknięcia powstają w wyniku defektów powierzchni – śladów narzędzi, przypaleń szlifierskich, ostrych promieni zaokrągleń. Wał o promieniu zaokrąglenia 0,2 mm ulegnie uszkodzeniu szybciej niż wał o promieniu 0,5 mm, nawet jeśli oba będą zgodne z rysunkiem. W przypadku komponentów wrażliwych na zmęczenie określamy duże promienie zaokrągleń i sprawdzamy, czy nie występują przypalenia szlifierskie za pomocą testu wytrawiania nitalem.
Awaria korozji.Elementy ze stali nierdzewnej zawodzą, gdy obróbka powoduje rozmazanie powierzchni lub osadza cząstki żelaza. Warstwa pasywna nie może się uformować i rozpoczyna się wżery. W przypadku komponentów narażonych na korozję stosujemy dedykowane narzędzia, wykańczanie chłodzone azotem i weryfikujemy pasywację za pomocą testu ferroksylowego.
Awaria dopasowania.Komponenty, które łączą się lub przeciekają, zwykle zawodzą, ponieważ nie uwzględniono rozszerzalności cieplnej lub ponieważ punkt odniesienia zmieniał się między operacjami. W przypadku precyzyjnie dopasowanych komponentów obrabiamy w komorze o kontrolowanej temperaturze i używamy tego samego punktu odniesienia do toczenia, frezowania i kontroli.
Prawdziwy przykład – azotowana tuleja ścierna 4140
Północnoamerykański producent sprzętu rolniczego potrzebował tulei ze stali 4140 do narzędzia pracującego z glebą. Tuleja stykała się z gruntem ściernym przy dużym obciążeniu. Ich poprzedni dostawca obrobił część zgodnie z rysunkiem — 4140, 28–32 HRC, Ra 1,6 μm — i tuleja zużyła się w ciągu sześciu tygodni.
Problem: Na rysunku określono twardość, ale nie etap azotowania. Przy twardości 28–32 HRC powierzchnia była zbyt miękka na zużycie ścierne. Wykończenie Ra 1,6 μm przyspiesza utratę materiału.
Co zrobiliśmy inaczej:
- Dokonałem przeglądu funkcji (zużycie ślizgowe ścierne) i zaleciłem azotowanie do twardości nawęglania 55–62 HRC – a nie tylko hartowanie na wskroś.
- Nadmiar otworu obrobiony maszynowo, aby skompensować wzrost azotowania.
- Otwór oszlifować po azotowaniu do Ra 0,4 μm – nie toczony.
- Wysłano 2000 sztuk. Żywotność tulei wzrosła z 6 tygodni do 14 miesięcy. Klient zmienił rysunek, aby określić azotowanie i Ra 0,4μm.
To jest toobrobione elementypowinien dostarczyć: nie tylko część odpowiadającą rysunkowi, ale część spełniającą funkcję, którą rysunek miał opisywać.
Często zadawane pytania dotyczące wyboru komponentów
P1: Czy możesz polecić materiał i obróbkę cieplną w oparciu o moje zastosowanie?
O: Tak. Wolimy zacząć od funkcji — czemu element musi się oprzeć, jak się porusza i w jakim środowisku działa. Na tej podstawie zalecamy materiał, obróbkę cieplną i krytyczne punkty kontroli. Kiedy dokonamy przegląduobrobione elementydla klientów sprawdzamy, czy specyfikacja rysunku odpowiada zamierzonej funkcji. Jeśli występuje rozbieżność – np. 4140 przy 28 HRC w przypadku zastosowania związanego ze zużyciem ściernym – zaznaczamy ją przed wyceną. Zapobiega to powstaniu komponentu zgodnego z rysunkiem, który jednak nie działa.
P2: Jaki jest najczęstszy błąd, który widzisz na rysunkach komponentów?
Odp.: Określanie twardości bez określania procesu obróbki cieplnej. „4140, 28–32 HRC” informuje nas o twardości nasypowej, ale nie informuje, czy powierzchnia wymaga azotowania, nawęglania czy hartowania indukcyjnego. W przypadku zastosowań związanych ze zużyciem twardość i głębokość obudowy mają większe znaczenie niż twardość rdzenia. W zastosowaniach zmęczeniowych czystość i wykończenie powierzchni mają większe znaczenie niż twardość. Sprawdzamy każdy rysunek pod kątem tej luki i zalecamy brakującą specyfikację przed rozpoczęciem produkcji.
P3: Jak sprawdzić, czy obrabiany komponent będzie spełniał swoją funkcję?
Odp.: Weryfikujemy cechy kontrolujące funkcję — nie tylko wymiary na rysunku. W przypadku elementu zużywalnego sprawdzamy twardość powierzchni, głębokość obudowy i Ra. W przypadku komponentu zmęczeniowego weryfikujemy promienie zaokrągleń, wykończenie powierzchni i naprężenia szczątkowe (jeśli określono). W przypadku elementu korozyjnego sprawdzamy pasywację i skład chemiczny. W przypadku precyzyjnie dopasowanego komponentu weryfikujemy okrągłość, koncentryczność i dopasowanie za pomocą miernika funkcjonalnego. Raport z inspekcji odzwierciedla funkcję, a nie tylko rysunek. W ten sposób możemy to zapewnićobrobione elementyz Nuote Metals sprawdzają się w praktyce — nie tylko na stole inspekcyjnym.
Gorące Tagi: Dostawca komponentów obrabianych, producent precyzyjnych części obrabianych, niestandardowe usługi obróbki CNC
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności