Produkty

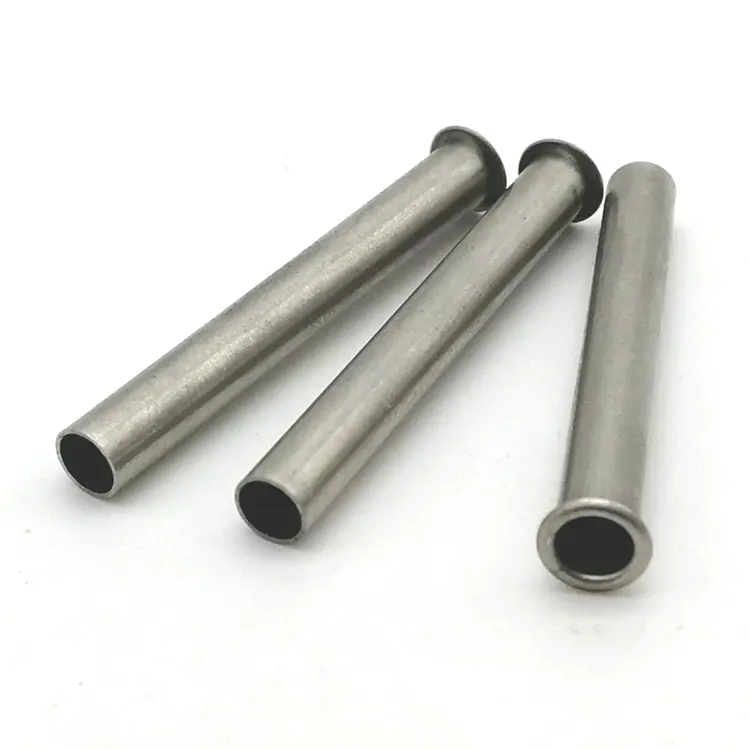
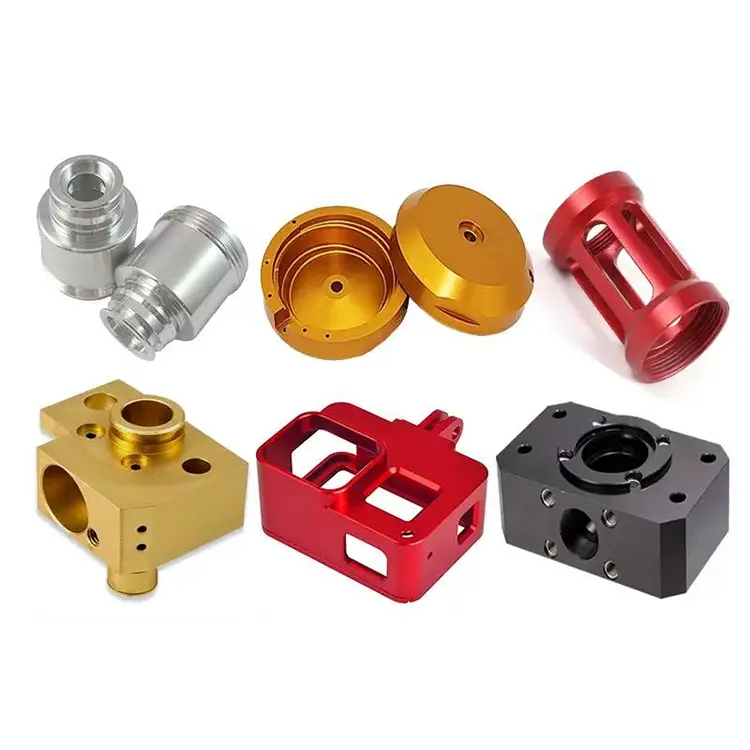
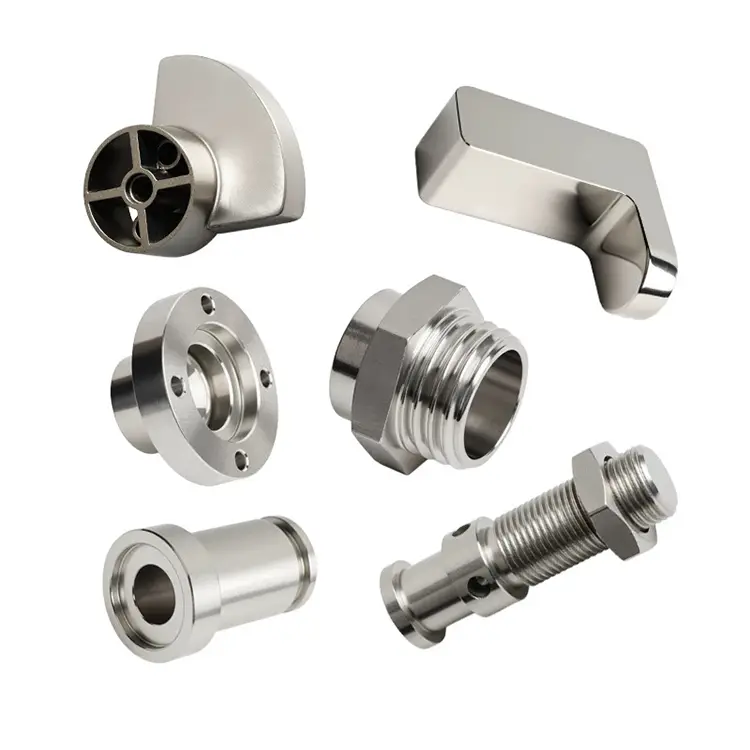
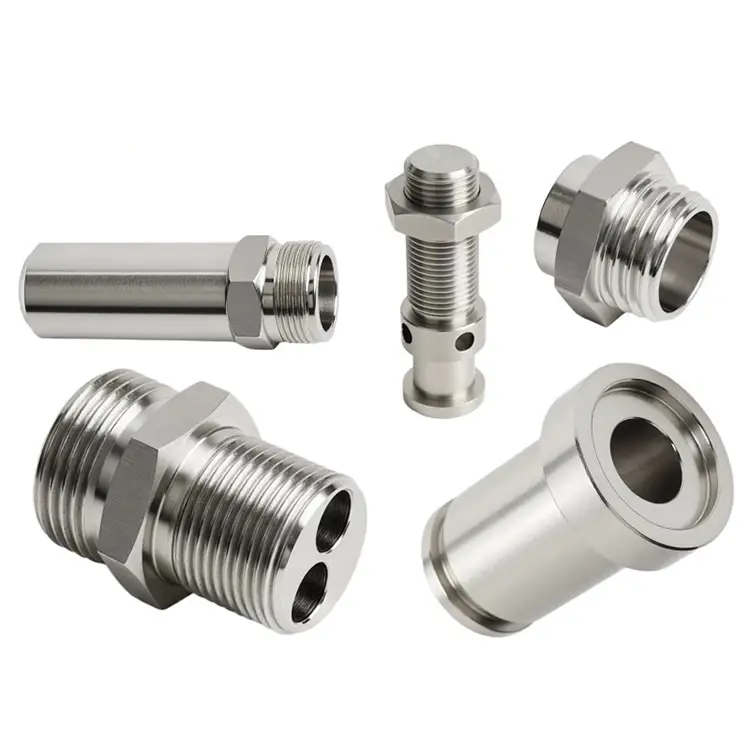
Części do toczenia aluminium
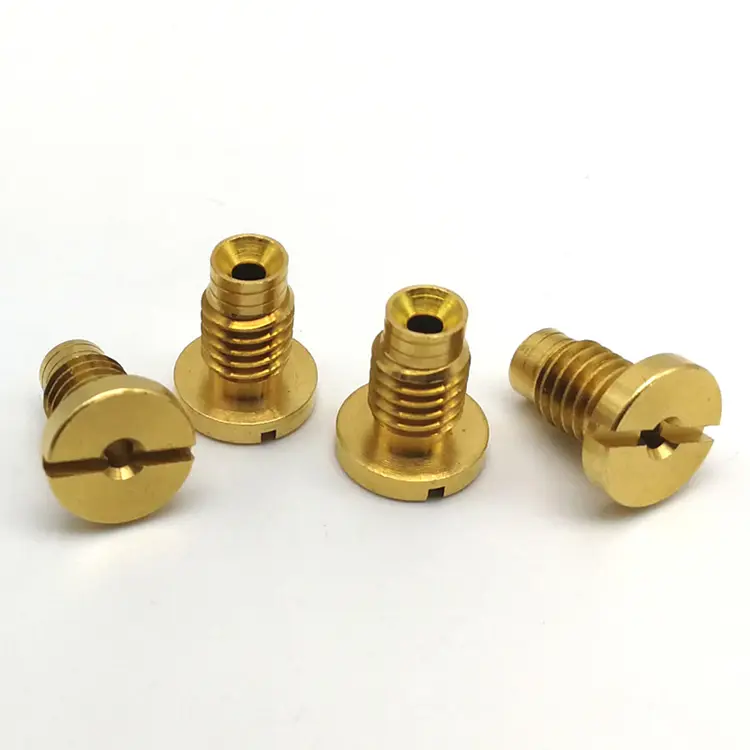
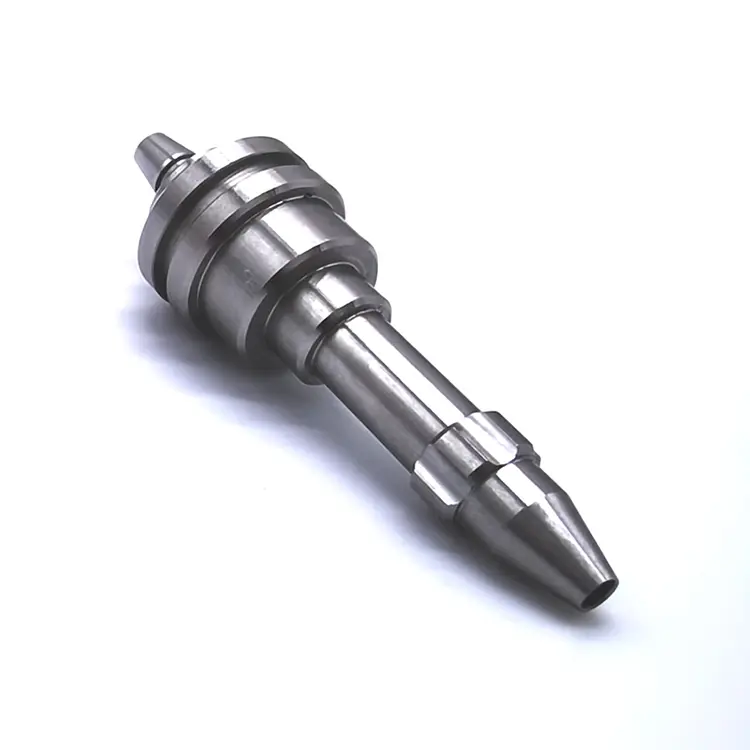
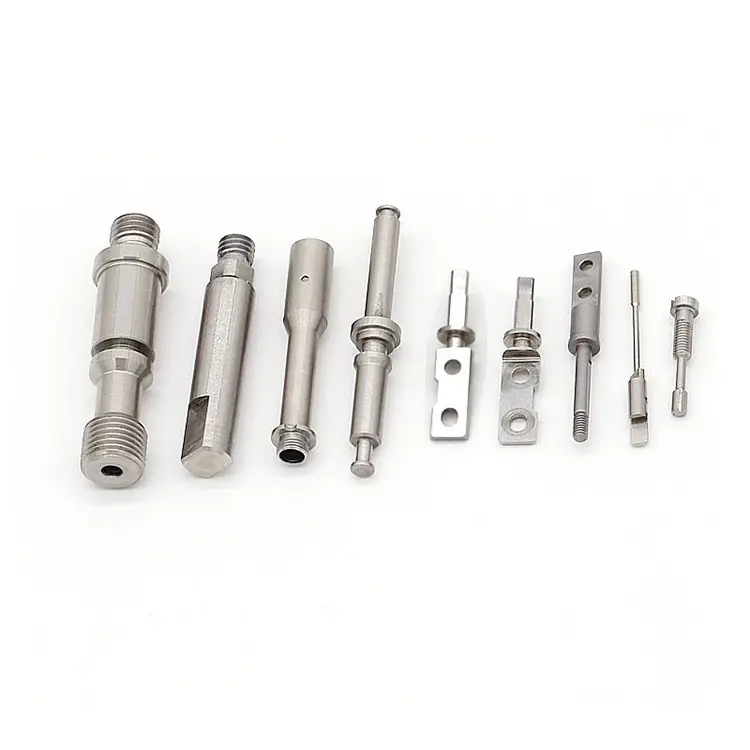
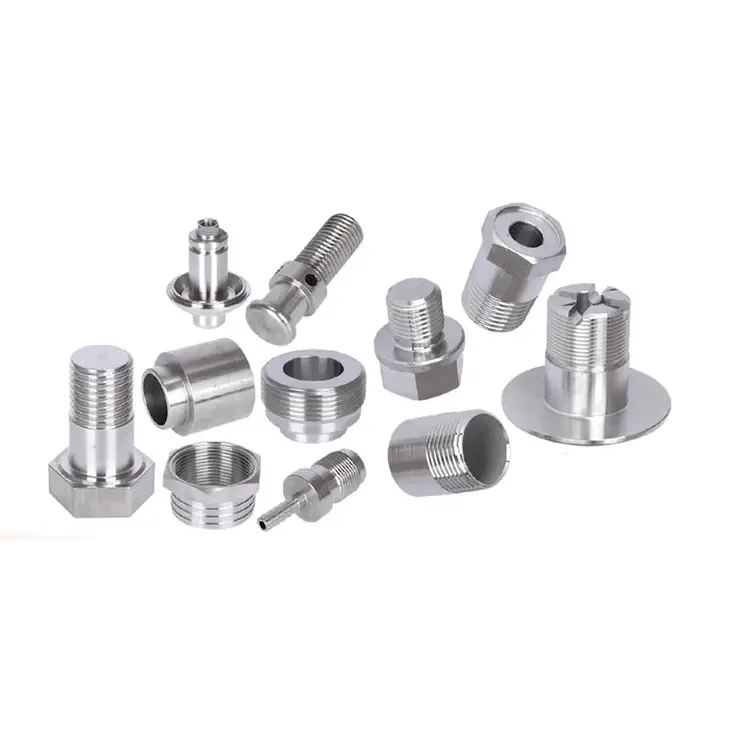
Nuote Metals produkuje i dostarcza różnorodne niestandardowe części toczone CNC do aluminium w Chinach, oferując usługi obróbki aluminium. Dysponujemy zaawansowanymi tokarko-frezarkami CNC, aby zapewnić kompleksowe rozwiązania w zakresie obróbki.
Wyślij zapytanie
Opis produktu
Aluminium jest najczęściej stosowanym metalem obrabialnym. Tnie szybko, wytwarza krótkie wióry i wymaga mniejszego zużycia narzędzia niż stal lub stal nierdzewna. Dlatego wiele sklepów traktuje aluminium jako materiał dla początkujących – prosty w wycenie, prosty w obsłudze.
Ale precyzjaCzęści do toczenia aluminiumnie są proste. Miękkość aluminium powoduje powstawanie zadziorów, które są trudne do usunięcia. Jego niska sztywność oznacza, że cienkościenne części uginają się pod wpływem siły zaciskania. Wysoka rozszerzalność cieplna oznacza, że wymiary mogą zmieniać się pomiędzy obróbką a kontrolą. Ponadto jego powierzchnię można łatwo rozmazać lub zarysować – jest to wada kosmetyczna, która staje się wadą funkcjonalną w przypadku powierzchni anodowanych lub uszczelnianych.
Nuote Metals inaczej obrabia aluminium. Traktujemy go jak materiał precyzyjny, a nie towar. Każda część otrzymuje protokoły oprzyrządowania, chłodziwa i kontroli zaprojektowane pod kątem specyficznych zachowań aluminium.
Trzy ukryte problemy przy toczeniu aluminium
1. Tworzenie się zadziorów na krawędziach i gwintach.
Aluminiowe części toczone są plastyczne, z żylastymi zadziorami, które przylegają do części. Standardowe gratowanie pomija wewnętrzne krawędzie, otwory poprzeczne i nasady gwintu. W przypadku części anodowanych uwięzione zadziory stają się widocznymi defektami. W przypadku powierzchni uszczelniających powodują nieszczelności. Stosujemy kontrolowane posuwy i geometrię narzędzia, aby zminimalizować powstawanie zadziorów u źródła, a następnie gratujemy termicznie lub wykańczamy metodą przepływu ściernego w przypadku elementów wewnętrznych, których nie mogą osiągnąć narzędzia ręczne.
2. Ugięcie cienkościenne pod wpływem zaciskania.
Niski moduł sprężystości aluminium (69 GPa w porównaniu z 200 GPa w przypadku stali) oznacza, że cienkościenne części odkształcają się pod naciskiem uchwytu. Ściana o grubości 0,5 mm może zostać ściśnięta o 0,1 mm podczas obracania, a następnie odskoczyć po zwolnieniu. Do profili cienkościennych stosujemy szczęki miękkie obrobione na wymiar, niskociśnieniowe mocowanie i pierścienie podporowe. W przypadku części krytycznych po obróbce sprawdzamy grubość ścianki za pomocą miernika ultradźwiękowego.
3. Dryft rozszerzalności cieplnej.
Aluminium rozszerza się o 23 μm/m·°C, czyli mniej więcej dwa razy więcej niż stal. Część o średnicy 100 mm może urosnąć o 0,05 mm przy zmianie temperatury o 20°C. W pomieszczeniu kontrolnym o kontrolowanej temperaturze część kurczy się, ale jeśli w warsztacie jest cieplej, wymiar może wydawać się poza tolerancją. Przed końcową kontrolą zanurzamy części w temperaturze pokojowej, a w przypadku najważniejszych cech stosujemy pomiary z kompensacją temperatury.
Obrabiamy stopy aluminium – i do czego służą
| Stop | Skrawalność | Wytrzymałość | Odporność na korozję | Najlepsza aplikacja |
|---|---|---|---|---|
| 6061-T6 | Doskonały | Umiarkowany (310 MPa) | Dobry | Ogólnego przeznaczenia, wsporniki, obudowy |
| 7075-T6 | Dobry | Wysoka (570 MPa) | Umiarkowany | Lotnictwo i kosmonautyka, konstrukcja o wysokiej wytrzymałości |
| 2024-T4 | Sprawiedliwy | Wysoka (470 MPa) | Słaby (wymaga pokrycia) | Osprzęt statku powietrznego, krytyczny pod względem zmęczenia |
| 5052-H32 | Dobry | Niska (230 MPa) | Doskonały (morski) | Morskie, chemiczne, outdoorowe |
| 6082-T6 | Doskonały | Umiarkowany (340 MPa) | Dobry | Europejski odpowiednik 6061 |
| 2011 | Doskonały | Umiarkowany | Słaby | Toczenie z dużymi prędkościami, złącza |
Uwaga dotycząca 7075 w porównaniu do 6061: 7075 oferuje prawie dwukrotnie większą wytrzymałość niż 6061, ale jest droższy, mniej odporny na korozję i bardziej podatny na pękanie korozyjne naprężeniowe. W przypadku większości części toczonych ogólnego przeznaczenia, 6061-T6 stanowi najlepszą równowagę pomiędzy wytrzymałością, obrabialnością i kosztami. Pomagamy klientom dokonać wyboru na podstawie wymagań dotyczących obciążenia, środowiska i budżetu, a nie tylko tego, co jest w magazynie.
Nasza linia do toczenia aluminium – stworzona z myślą o precyzji i objętości
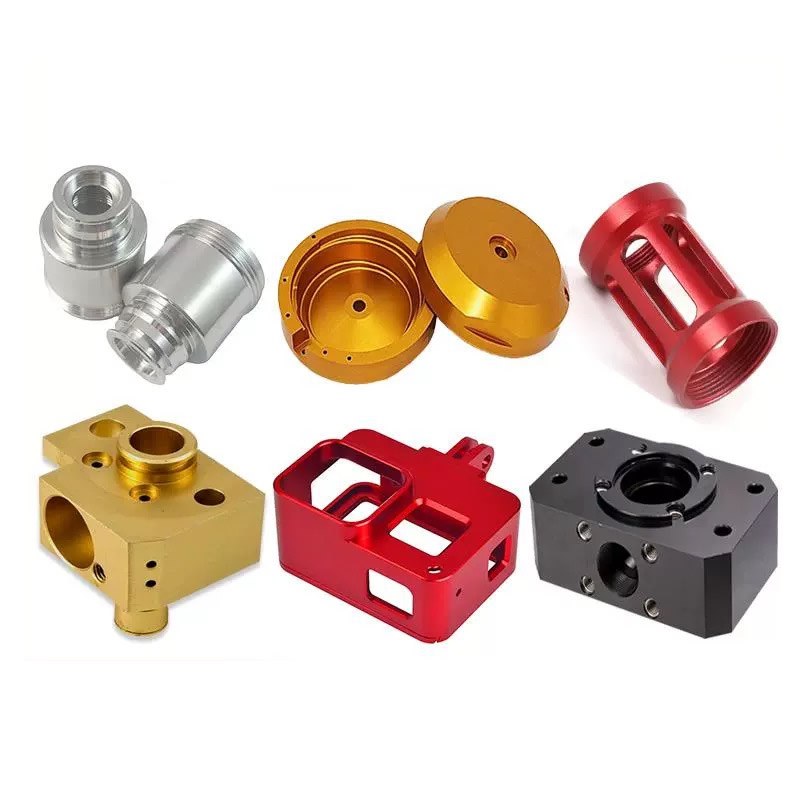
Nuote Metals posiada dedykowany dział toczenia aluminium, niezależny od naszych linii stali i mosiądzu. Ta separacja zapobiega zanieczyszczeniu krzyżowemu wiórów i chłodziwa, co jest krytycznym czynnikiem wpływającym na jakość anodowania. Pojedynczy wiór aluminiowy osadzony w części stalowej jest defektem kosmetycznym; stalowy wiór osadzony w części aluminiowej po anodowaniu staje się widoczną czarną plamą.
Wyposażenie i pojemność:
12 tokarek CNCdedykowane do aluminium, począwszy od 5-osiowych centrów tokarskich po wysokoobrotowe tokarki z prętem.
Pojemność paska:Średnica od 3 mm do 80 mm do pracy z prętem; 300 mm do pracy w uchwycie.
Prędkości wrzeciona:Do 8000 obr./min. w przypadku części o małej średnicy, co zapewnia czyste cięcie.
Chłodziwo pod wysokim ciśnieniem:70–100 bar, skierowane na krawędź skrawającą w celu łamania wiórów i kontrolowania ciepła.
Własne linie do anodowania i konwersji chromianu – kontrolujemy cały proces od surowego pręta do gotowej, powlekanej części.
Możliwości głośności:
Prototyp:1–50 elementów obrabianych na naszych 5-osiowych centrach tokarskich do skomplikowanych geometrii w jednym mocowaniu.
Produkcja niskoseryjna:50–5 000 sztuk, toczone na tokarkach CNC z szybkowymienną oprzyrządowaniem.
Produkcja wielkoseryjna:Ponad 5 000–500 000 sztuk, obrabianych na szybkich tokarkach z podawaniem prętów, z automatycznymi podajnikami prętów i sprawdzaniem w trakcie procesu.
Dlaczego to jest dla Ciebie ważne:Kiedy przesyłasz nam rysunek części do toczenia aluminium, trafia on do zespołu, który na co dzień zajmuje się obróbką aluminium, a nie do warsztatu ogólnego przeznaczenia, który przełącza się pomiędzy stalą, mosiądzem i tworzywami sztucznymi. Dzięki temu skupieniu możemy zachować tolerancję ± 0,005 mm w przypadku części cienkościennych i dostarczyć powierzchnie gotowe do anodowania bez wtórnego gratowania.
Prawdziwy przykład – obudowa siłownika lotniczego 7075-T6
Europejski dostawca z branży lotniczej potrzebował obudowy siłownika 7075-T6 z tolerancją otworu 0,008 mm, wykończeniem wewnętrznym Ra 0,4 μm i brakiem widocznych zadziorów na otworach poprzecznych. Ich poprzedni dostawca dostarczył części, które nie przeszły kontroli anodowania — zadziory uwięzione w otworach poprzecznych spowodowały widoczne defekty po pokryciu.
Co zrobiliśmy inaczej:
- Zastosowano kontrolowane posuwy podczas wiercenia otworów przelotowych, aby zminimalizować powstawanie zadziorów u źródła.
- Zastosowano obróbkę ścierną w wewnętrznych otworach poprzecznych – usuwanie zadziorów, do których nie dotrą narzędzia ręczne.
- Sprawdzone wykończenie powierzchni za pomocą przenośnego profilometru przed anodowaniem.
- Wysłano 2500 sztuk bez odrzutów związanych z anodowaniem. Klient wyeliminował przychodzącą operację gratowania i skrócił czas realizacji o 8 dni.
Często zadawane pytania dotyczące części toczonych do aluminium
P1: Jaki jest najlepszy stop aluminium do toczenia CNC?
Odp.: 6061-T6 to najlepszy, wszechstronny wybór w przypadku większości części toczonych — zapewnia dobrą wytrzymałość (310 MPa), doskonałą obrabialność i dobrą odporność na korozję przy rozsądnych kosztach. 7075-T6 jest lepszy w zastosowaniach wymagających dużej wytrzymałości, ale kosztuje więcej i jest mniej odporny na korozję. 2024 zapewnia wysoką wytrzymałość zmęczeniową części samolotów, ale wymaga powłoki ochronnej. 5052 najlepiej sprawdza się w środowiskach morskich i chemicznych. Nuote Metals może polecić optymalny stop w oparciu o obciążenie, środowisko i budżet.
P2: Jak zapobiegać zadziorom na częściach toczonych z aluminium?
Odp.: Zapobieganie zadziorom zaczyna się od geometrii narzędzia i parametrów skrawania. Stosujemy ostre płytki o wysokim dodatnim nachyleniu i programujemy posuw, który dokładnie ścina materiał, zamiast go popychać. W przypadku otworów poprzecznych i gwintów stosujemy kontrolowany posuw i prędkość wrzeciona, aby zminimalizować powstawanie zadziorów. W przypadku elementów wewnętrznych, do których nie można dotrzeć narzędziami ręcznymi, stosujemy obróbkę strumieniową metodą ścierną lub gratowanie termiczne. W przypadku części anodowanych przed powlekaniem sprawdzamy, czy nie ma zadziorów, ponieważ anodowanie zapewnia ich trwałość.
P3: Czy można zachować wąskie tolerancje w przypadku cienkościennych części aluminiowych?
Odp.: Tak – z odpowiednim uchwytem roboczym. Niska sztywność aluminium oznacza, że cienkościenne części uginają się pod wpływem siły zaciskania. Do profili cienkościennych stosujemy szczęki miękkie obrobione do średnicy zewnętrznej części, uchwyty niskociśnieniowe i pierścienie podporowe. W przypadku ścian o grubości poniżej 1 mm możemy obrabiać w wielu przejściach z odprężaniem pomiędzy operacjami. Grubość ścianki weryfikujemy za pomocą miernika ultradźwiękowego, a ostateczne wymiary za pomocą maszyny CMM po ustabilizowaniu się części w temperaturze pokojowej.
Gorące Tagi: Części do toczenia aluminium
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności