Produkty

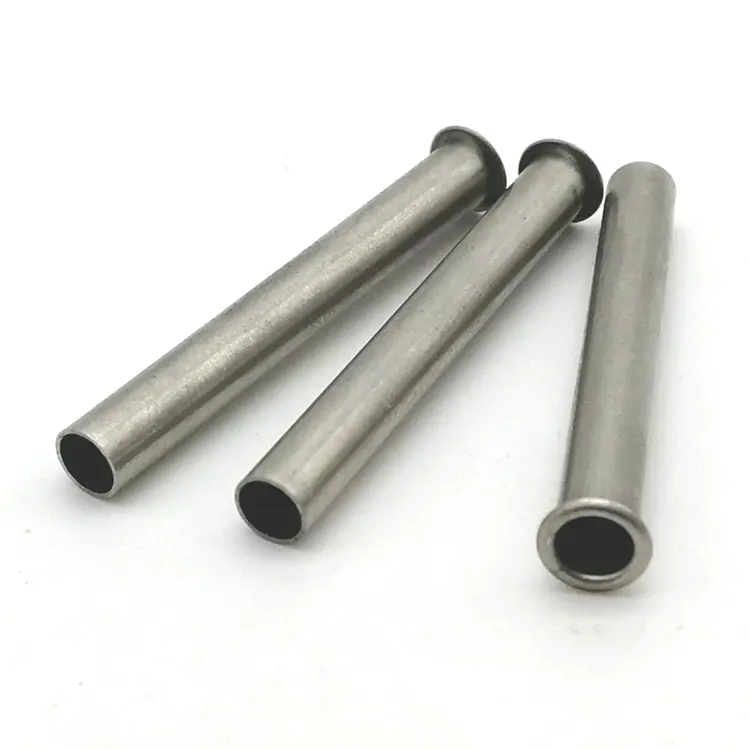
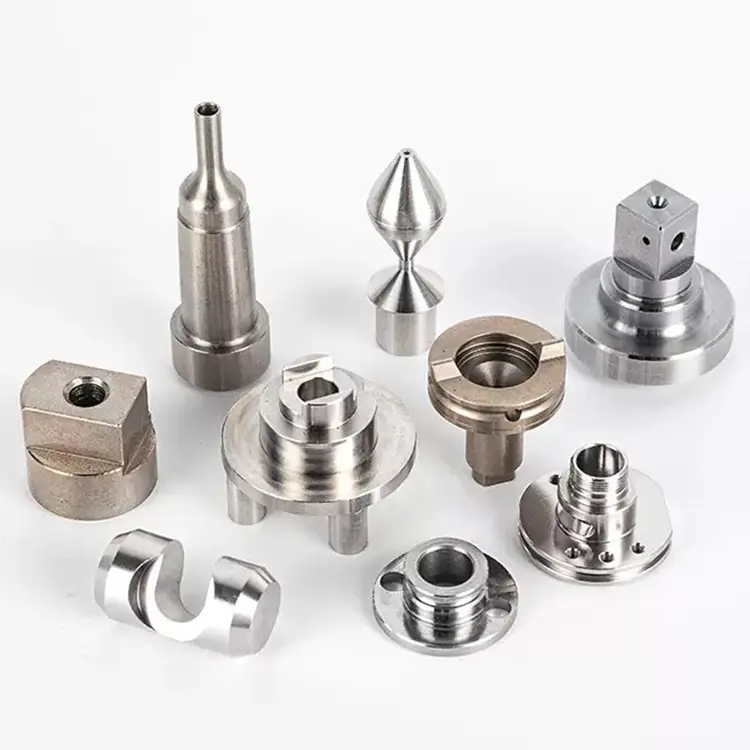
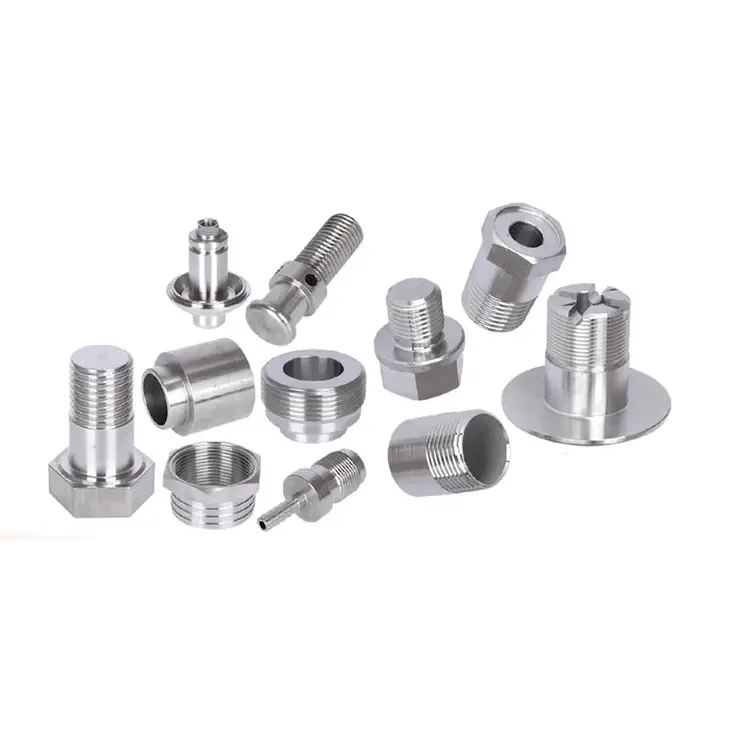
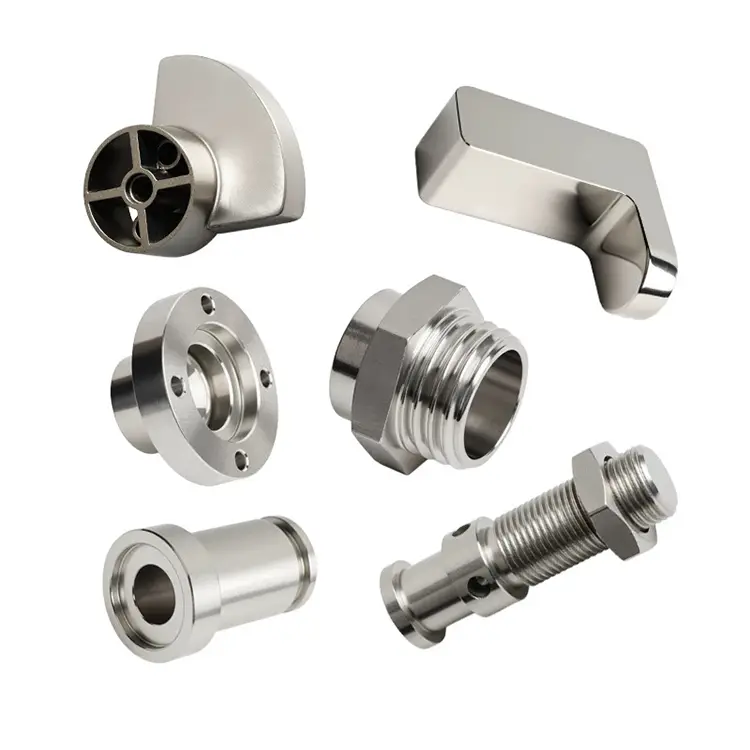
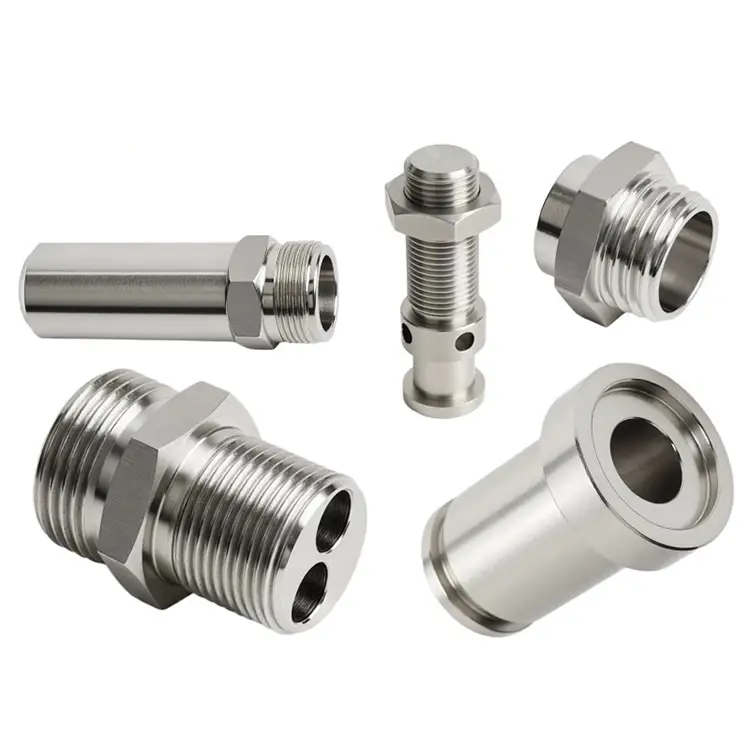
Części maszyn tokarskich CNC
Części maszyn tokarskich cnc są produkowane według określonych wymiarów. W rezultacie oznacza to, że części są dokładnie do siebie dopasowane i działają zgodnie z przeznaczeniem, bez przerw i niewspółosiowości. Wąskie tolerancje mają kluczowe znaczenie w branżach takich jak lotnictwo, motoryzacja i urządzenia medyczne, gdzie nawet najmniejsze odchylenie może mieć wpływ na wydajność lub bezpieczeństwo. Nuote Metals i nasz zespół poświęcają się branży toczenia CNC od ponad 10 lat. Zapraszamy do przesłania nam swoich wymagań dotyczących toczenia.
Wyślij zapytanie
Opis produktu
Obrobiona część jest oceniana na podstawie tego, jak dobrze odpowiada rysunkowi. Część tokarki CNC ocenia się na podstawie tego, jak dobrze maszyna odpowiada rysunkowi po zainstalowaniu części. Wrzeciono, którego długość wynosi 0,005 mm, przenosi to bicie na każdy przedmiot obrabiany wytwarzany przez tokarkę. Głowica rewolwerowa, która przesuwa się pod obciążeniem skrawającym, traci pozycję przy każdej zmianie narzędzia. Tuleja konika, która rozszerza się pod wpływem ciepła, wypycha przedmiot obrabiany poza środek, gdy maszyna się nagrzewa.
Części maszyn żyją pod obciążeniem, wysoką temperaturą i wibracjami – i muszą wytrzymać wszystkie te trzy elementy bez poruszania się. W Nuote Metals zajmujemy się obróbką skrawaniemCzęści do maszyn tokarskich CNCktórych głównymi wymaganiami są sztywność i stabilność termiczna, a nie tylko tolerancja wymiarowa. W tym artykule wyjaśniono, co to oznacza i gdzie pojawia się różnica.
Co odróżnia części maszyn od części obrabianych
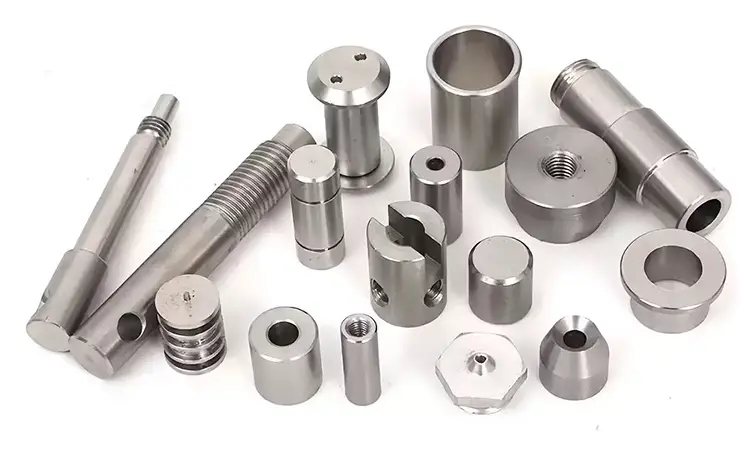
Większość obrabianych części to elementy produktu — złączka hydrauliczna, obudowa czujnika, wspornik. Muszą spełniać wymogi tolerancji i funkcjonować w służbie. Części maszyn są różne: są to elementy narzędzia, z którego powstają inne części. Ich błędy mnożą się w każdym przedmiocie wytwarzanym przez maszynę.
Sztywność.Uchwyt narzędziowy uginający się o 0,01 mm pod obciążeniem skrawającym wytwarza przedmiot obrabiany przesunięty o 0,01 mm. Ugięcie może nie zostać ujawnione podczas statycznej kontroli maszyny współrzędnościowej – pojawia się jedynie pod obciążeniem. Sztywność weryfikujemy symulując siły skrawania na stanowisku badawczym.
Stabilność termiczna.Obudowa wrzeciona, która zwiększa się o 0,02 mm w miarę nagrzewania się maszyny, przesuwa narzędzie względem przedmiotu obrabianego. Pierwsza część zmiany dotyczy tolerancji; 50. część nie jest. Określamy materiały o niskiej rozszerzalności i sprawdzamy stabilność wymiarową w zakresie temperatur 20–40°C.
Noś życie.Mechanizm indeksujący głowicy rewolwerowej zużywający się o 0,005 mm po 10 000 wymian narzędzia z biegiem czasu traci dokładność pozycjonowania. W naszej ofercie znajdują się powierzchnie hartowane, azotowane i wymienne wkładki eksploatacyjne.
Część maszyny, która jest zgodna z rysunkiem, ale ugina się pod obciążeniem, jest częścią uszkodzoną. Mierzymy sztywność, stabilność termiczną i trwałość użytkową wraz z tolerancją wymiarową.
Części maszyn, które produkujemy
| Typ części | Tworzywo | Kluczowe wymaganie | Inspekcja w centrum uwagi |
|---|---|---|---|
| Obudowa wrzeciona | Żeliwo / 4140 | Stabilność termiczna, koncentryczność otworu | Koncentryczność, okrągłość, wzrost termiczny |
| Obudowa wieży | 4140 / 8620 | Dokładność indeksowania, odporność na zużycie | Powtarzalność pozycji, twardość, wykończenie powierzchni |
| Uchwyty narzędziowe (VDI/BMT) | 4140 / 4340 | Sztywność, kontakt stożkowy | Kąt stożka, bicie, ugięcie pod obciążeniem |
| Konik pióro | 1045 / 4140 | Prostoliniowość, wzrost termiczny | Prostoliniowość, tolerancja średnicy, wykończenie powierzchni |
| Chwyć szczęki | 8620 nawęglany / aluminium | Odporność na zużycie, dokładność chwytu | Twardość, równoległość szczęk, profil ząbkowania |
| Bloki podtrzymujące śrubę kulową | 4140 / aluminium | Wyrównanie otworów łożyska, sztywność | Położenie otworu, płaskość, wyrównanie otworu montażowego |
Uwaga dotycząca obudów wrzecion:Otwór musi być koncentryczny z powierzchnią montażową w granicach 0,003 mm — nie tylko okrągły i nie tylko dopasowany do rozmiaru. Obrabiamy obudowy wrzecion w celi z kontrolowaną temperaturą i sprawdzamy koncentryczność za pomocą Talyrond po ustabilizowaniu się części w temperaturze 20°C. Zmierzona ciepła obudowa będzie wyglądać inaczej niż zmierzona zimna – i z tego powodu maszyna się skończy.
Jak inaczej obrabiamy części maszyn
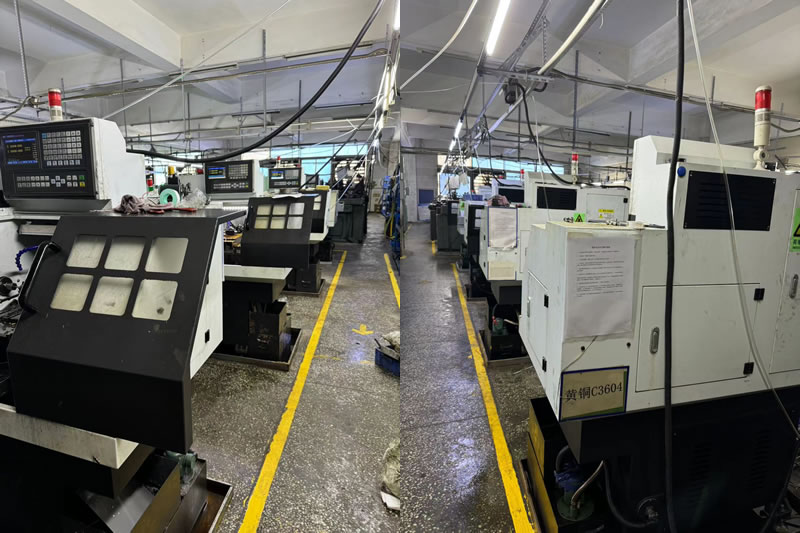
Plan procesu dla części maszyny nie jest taki sam, jak dla części przedmiotu obrabianego. Najważniejsze są trzy różnice.
1. Odprężenie przed obróbką końcową.
Odlewy i ciężkie pręty przenoszą naprężenia wewnętrzne. Jeśli część zostanie obrobiona do ostatecznego wymiaru przed uwolnieniem naprężeń, po montażu będzie się poruszać, a maszyna straci dokładność. Obróbkę zgrubną, odprężenie i obróbkę wykańczającą. DlaCzęści do maszyn tokarskich CNCtakich jak obudowy wrzecion i korpusy głowic rewolwerowych, ten krok nie jest opcjonalny.
2. Sztywność sprawdzona pod symulowanym obciążeniem.
Uchwyt narzędziowy, który idealnie mierzy w stanie spoczynku, może ugiąć się pod wpływem siły skrawania. Ładujemy uchwyty testowe, aby symulować siły skrawania, a następnie mierzymy ugięcie. Oprawka, która ugnie się o więcej niż 0,005 mm pod obciążeniem 500 N, zostanie odrzucona, nawet jeśli jej wymiary statyczne są prawidłowe.
3. Mapowanie wzrostu temperatury w całym zakresie roboczym.
Wymiary krytyczne mierzymy w temperaturach 20°C, 30°C i 40°C, a następnie obliczamy współczynnik rozszerzalności cieplnej i porównujemy go z wymaganiami projektowymi. W przypadku obudów wrzecion i tulei konika wzrost temperatury musi być przewidywalny i mieścić się w zakresie kompensacji producenta maszyny.
Prawdziwy przykład – obudowa wrzeciona dla konstruktorów tokarek precyzyjnych
Tajwański konstruktor tokarek potrzebował obudowy wrzeciona o koncentryczności otworu 0,003 mm, okrągłości 0,005 mm i rozszerzalności cieplnej poniżej 0,01 mm w zakresie 20–40°C. Ich poprzedni dostawca obrobił obudowę z żeliwa bez odprężania. Podczas kontroli otwór był koncentryczny, ale po montażu i rozgrzaniu wypadł o 0,02 mm. Tokarka nie mogła zachować tolerancji na swoich przedmiotach.
Co zrobiliśmy inaczej:
- Otwór został poddany obróbce zgrubnej, odprężeniu, a następnie obróbce wykańczającej – uwolnienie naprężeń odlewniczych przed końcowym skrawaniem.
- Obrabiane w komorze o temperaturze 20°C ± 1°C – brak dryfu termicznego podczas wykańczania.
- Potwierdzono koncentryczność za pomocą Talyronda po 24-godzinnej stabilizacji.
- Zmapowany wzrost temperatury w temperaturach 20°C, 30°C i 40°C — potwierdzony wzrost o 0,008 mm zgodnie ze specyfikacją.
- Wysłano 200 obudów z zerowymi odrzutami po montażu.
To jest toCzęści do maszyn tokarskich CNCpowinien dostarczyć:nie tylko część, która mierzy prawidłowo w pomieszczeniu kontrolnym, ale część, która utrzymuje dokładność maszyny po instalacji i rozgrzaniu.
Często zadawane pytania
P1: Dlaczego odprężanie jest konieczne w przypadku części tokarek CNC?
Odp.: Odlewy i ciężkie pręty przenoszą naprężenia wewnętrzne powstałe w wyniku chłodzenia i walcowania. Obróbka polega na usunięciu materiału i ponownym rozłożeniu naprężeń — część mierzy się prawidłowo, a następnie przesuwa się po montażu. W przypadku obudowy wrzeciona ruch o 0,01 mm po montażu powoduje bicie o wartości 0,01 mm na każdym przedmiocie obrabianym. Obróbkę zgrubną, odprężenie i obróbkę wykańczającą. To jest standard dlaCzęści do maszyn tokarskich CNCktóre muszą utrzymywać dokładność pod obciążeniem i temperaturą.
P2: Jak sprawdzić sztywność uchwytów narzędziowych i komponentów głowicy rewolwerowej?
Odp.: Symulujemy siły skrawania na stanowisku do testowania obciążenia — przykładając znaną siłę do końcówki narzędzia lub czoła głowicy rewolwerowej i mierząc ugięcie za pomocą czujnika zegarowego lub laserowego czujnika przemieszczenia. Oprawka, która ugina się o więcej niż 0,005 mm pod obciążeniem 500 N, jest odrzucana, nawet jeśli jej wymiary statyczne mieszczą się w granicach tolerancji. Kontrola statyczna nie jest w stanie przewidzieć ugięcia pod obciążeniem. DlaCzęści do tokarek CNC,mierzymy oba.
P3: Czy można dopasować rozszerzalność cieplną części maszyny do specyfikacji producenta maszyny?
O: Tak. Wymiary krytyczne mierzymy w temperaturach 20°C, 30°C i 40°C, obliczamy współczynnik rozszerzalności cieplnej i porównujemy go z wymaganiami projektowymi. Jeżeli naturalna rozszerzalność materiału wykracza poza specyfikację, zalecamy zastosowanie alternatywnego materiału lub dostosowanie geometrii w celu kompensacji. W przypadku obudów wrzecion i tulei konika wzrost temperatury musi być przewidywalny – a nie tylko mały. Nuote Metals dostarcza raport wzrostu termicznego dla każdegoCzęści do maszyn tokarskich CNCzamówienie.
Gorące Tagi: Dostawca części tokarskich CNC, precyzyjne komponenty tokarskie, niestandardowe części obrabiane CNC
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności