Produkty
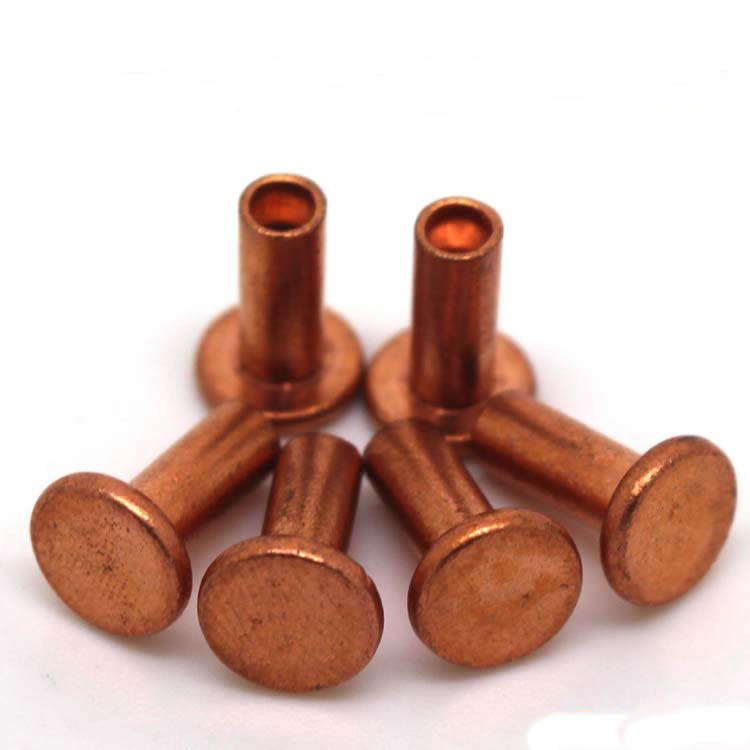

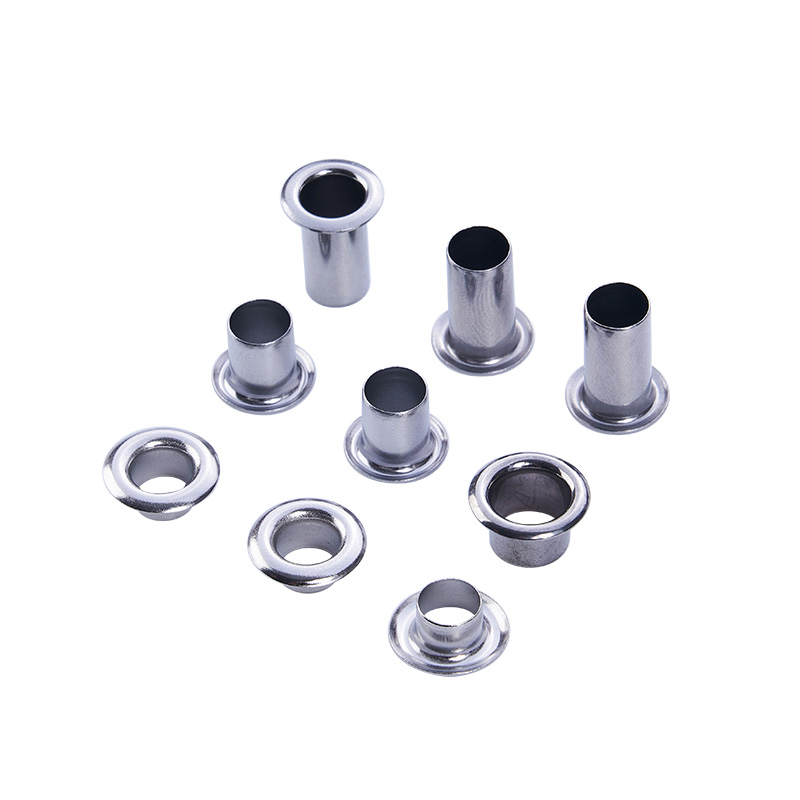
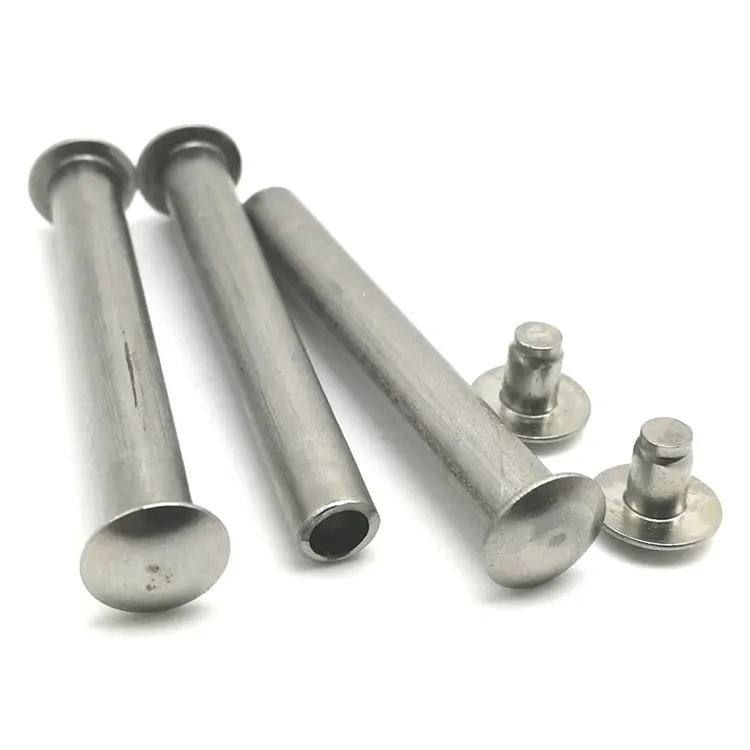
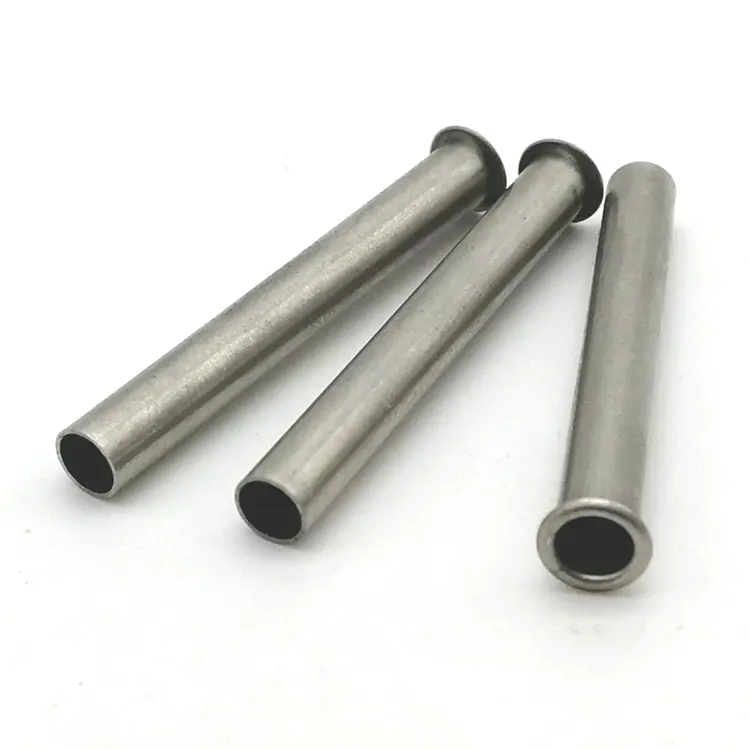
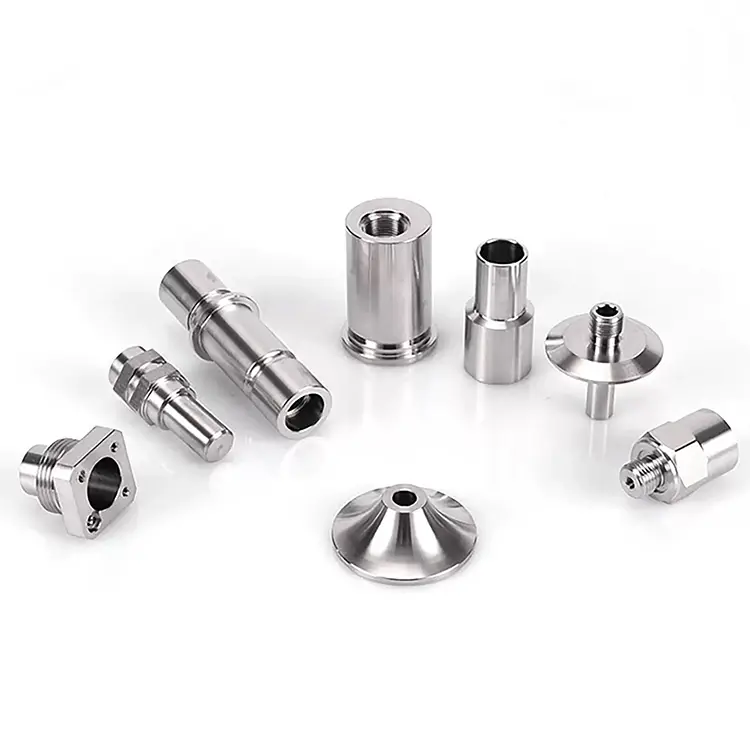
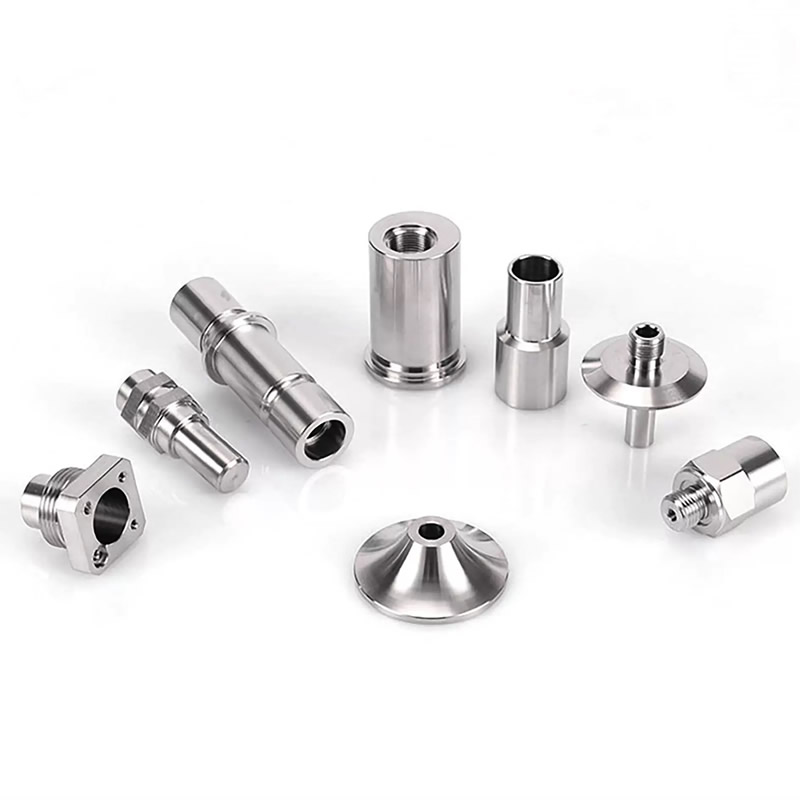
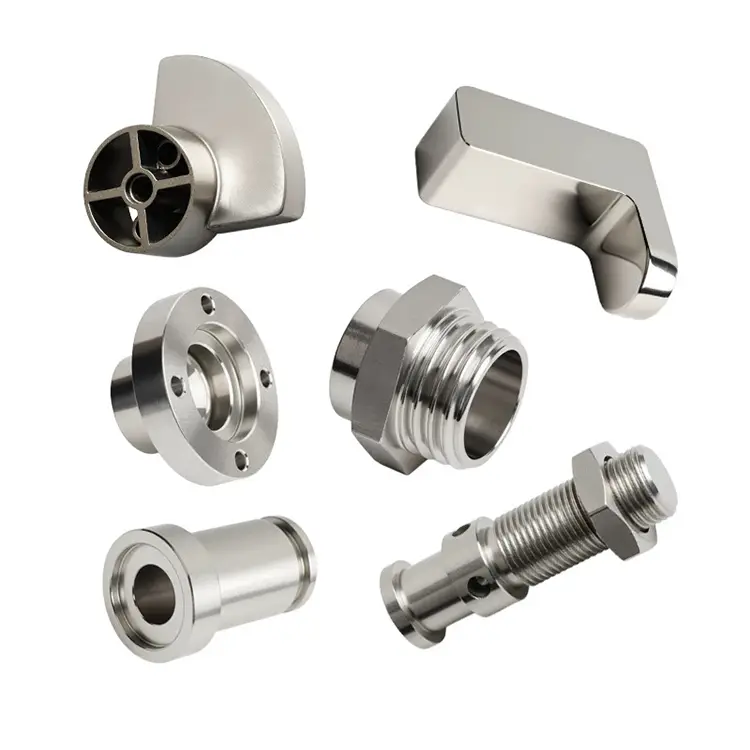
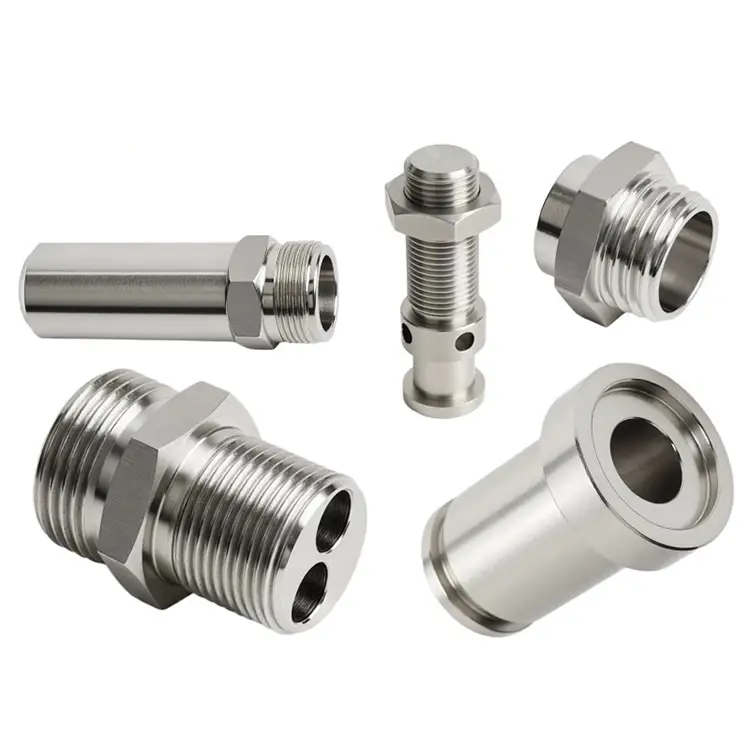
Części toczone ze stali nierdzewnej
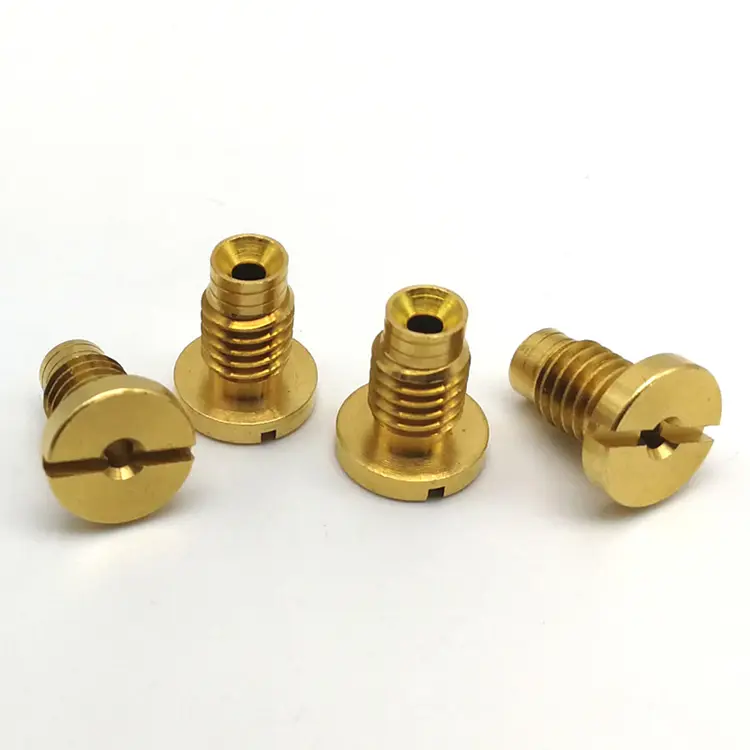
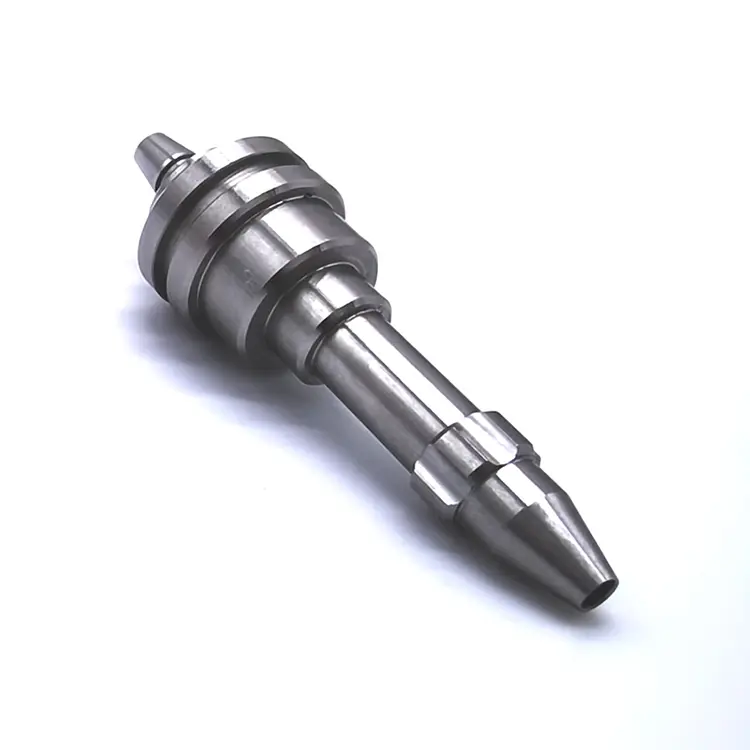
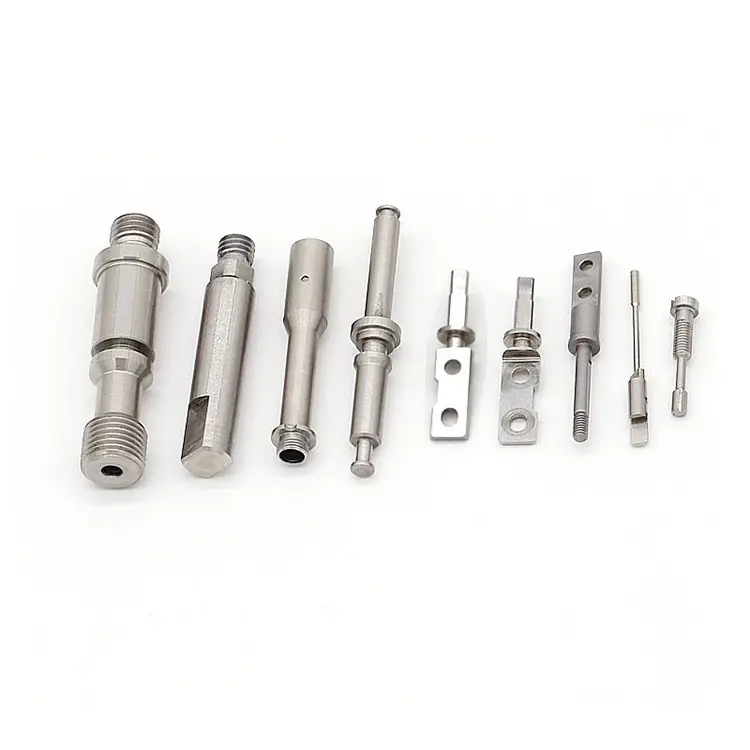
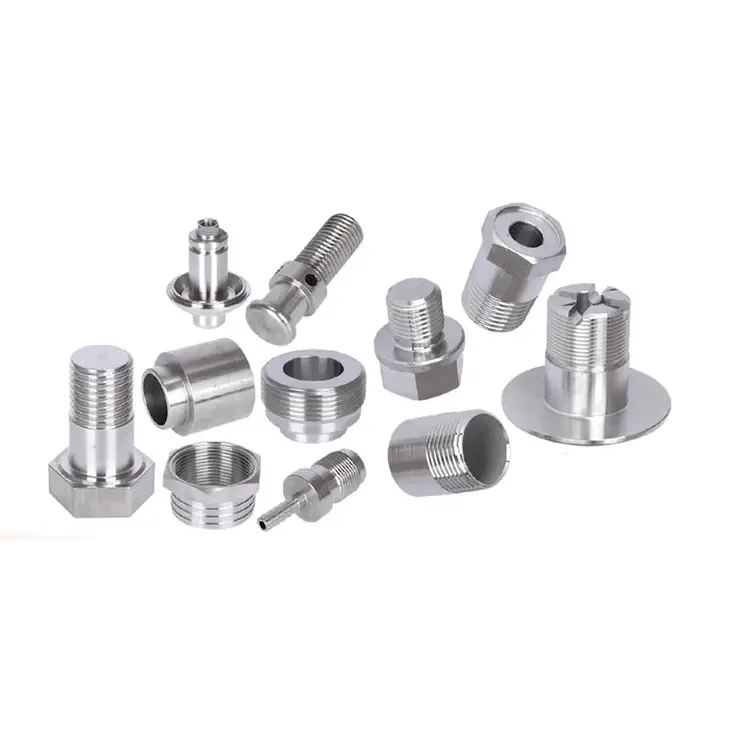
Nuote Metals oferuje części toczone ze stali nierdzewnej z dużą precyzją. Nasza siedziba znajduje się w Dongguan w Chinach. Obróbka stali nierdzewnej to proces kształtowania stali nierdzewnej poprzez wycinanie materiału z przedmiotu obrabianego lub obróbkę wewnętrznego promienia w powierzchni.
Wyślij zapytanie
Opis produktu
Części toczone ze stali nierdzewnej – gdy odporność na korozję spotyka się z trudnościami w obróbce
Stal nierdzewna to nie tylko „stal, która nie rdzewieje”. Jest to rodzina stopów, które agresywnie utwardzają się podczas pracy, wytwarzają ciągliwe wióry owijające się wokół narzędzia i wymagają integralności powierzchni, której nigdy nie wymaga stal węglowa. Wiele warsztatów mechanicznych traktuje stal nierdzewną jak stal węglową 1045, czego rezultatem jest słaba jakość wykończenia, krótka żywotność narzędzia i wysoki odsetek złomu.
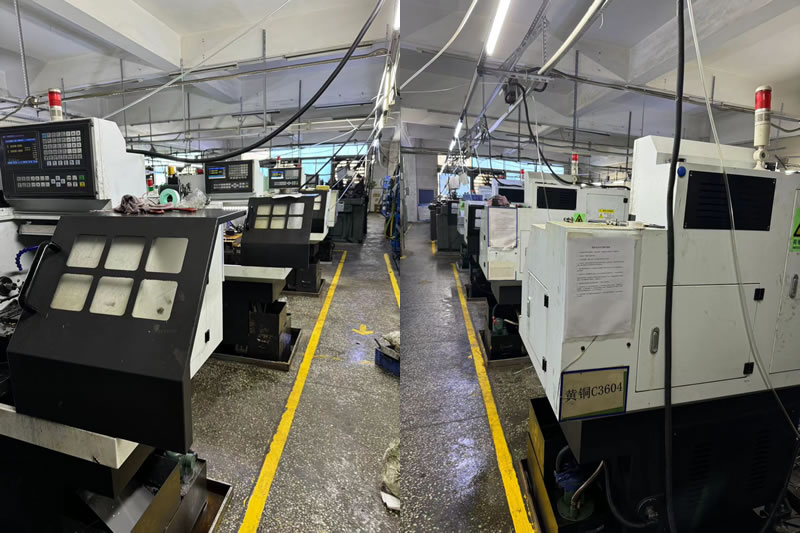
Maszyny Nuote Metals Toczenie części ze stali nierdzewnej w inny sposób. Dobieramy parametry oprzyrządowania, chłodziwa i skrawania specjalnie dla stali nierdzewnej. Weryfikujemy integralność powierzchni, a nie tylko wymiary. Rozumiemy, że dla klientów z branży medycznej, spożywczej i morskiej zadrapanie lub zabrudzenie powierzchni jest wadą funkcjonalną, a nie kosmetyczną.
Ukryty koszt toczenia stali nierdzewnej – to nie materiał, to złom
Pręty ze stali nierdzewnej kosztują więcej niż stal węglowa, ale nie w tym przypadku projekty przekraczają budżet. Prawdziwym kosztem jest złom: części, które nie spełniają wymagań dotyczących wykończenia powierzchni, dryftu wymiarowego lub pasywacji. Trzy tryby awarii odpowiadają za większość strat podczas toczenia stali nierdzewnej.
1. Dryf utwardzający.
Stal nierdzewna twardnieje, gdy narzędzie pociera zamiast ciąć. Powierzchnia staje się twardsza niż podłoże, matując kolejne przejście i wypychając wymiar poza tolerancję. Zanim operator to zauważy, dziesiątki części są złomowane.
2. Zawijanie się wiórów i uszkodzenia powierzchni.
Stal nierdzewna wytwarza żylaste, gumowate wióry — zwłaszcza 304 i 316. Jeśli wióry owijają się wokół narzędzia lub części, zarysowują powierzchnię. W przypadku części medycznych i spożywczych wykończenie Ra 0,4 μm może w ciągu kilku sekund osiągnąć Ra 1,6 μm.
3. Niespójna pasywacja.
Stal nierdzewna opiera się na pasywnej warstwie tlenku chromu, zapewniającej odporność na korozję. Jeśli obróbka rozmazuje powierzchnię lub pozostawia osadzone cząstki żelaza, pasywacja nie powiedzie się. Część może wyglądać na czystą, ale w trakcie użytkowania koroduje.
Jak obrabiamy stal nierdzewną – różne narzędzia, inne zasady
Nie wyceniamy prac ze stali nierdzewnej przy prędkościach i posuwach stali węglowej. Każda część ze stali nierdzewnej otrzymuje dedykowany plan procesu.
Obróbka:
Stosujemy ostre płytki o wysokim dodatnim nachyleniu, z węglika pokrytego metodą PVD (TiAlN lub AlCrN), zaprojektowane specjalnie do obróbki stali nierdzewnej. W przypadku 17-4 PH i 440C przechodzimy na CBN w celu uzyskania przejść wykończeniowych. Ostre krawędzie tną czysto, a nie trą – jest to najważniejszy czynnik zapobiegający utwardzaniu się przez zgniot.
Płyn chłodzący:
Chłodziwo pod wysokim ciśnieniem (70–100 barów) skierowane na krawędź skrawającą. To łamie wióry, kontroluje ciepło i zapobiega utwardzaniu przez zgniot. W przypadku stali 304 i 316 stosujemy toczenie chłodzone azotem w przejściach wykańczających.
Parametry:
Niska prędkość powierzchniowa, duży posuw. Tniemy wystarczająco szybko, aby utrzymać się powyżej progu utwardzania, ale jednocześnie wystarczająco wolno, aby uniknąć szybkiego zużycia narzędzia. W przypadku stali 316 typowa prędkość powierzchniowa wynosi 120–150 m/min — czyli mniej więcej połowę tej, której używamy w przypadku stali węglowej 1045.
Weryfikacja:
Chropowatość powierzchni badana przenośnym profilometrem. Pasywacja sprawdzona za pomocą testu siarczanu miedzi lub testu ferroksylowego. Kontrola wymiarowa za pomocą CMM wszystkich krytycznych elementów.
Obrabiamy gatunki stali nierdzewnej – i do czego służą
| Stopień | Skrawalność | Odporność na korozję | Typowa twardość | Najlepsza aplikacja |
|---|---|---|---|---|
| 303 | Doskonały | Umiarkowany | 160–200 HB | Części toczone o dużej objętości, nakrętki, złączki |
| 304 | Umiarkowany | Dobry | 150–200 HB | Sprzęt spożywczy, medyczny, ogólny |
| 316 | Umiarkowany | Doskonały (morski) | 150–200 HB | Morskie, chemiczne, farmaceutyczne |
| 17-4 godz | Trudny | Bardzo dobry | 40–45 HRC (H900) | Lotnictwo i kosmonautyka, wały o dużej wytrzymałości |
| 440C | Trudny | Dobry | 58–62 HRC | Łożyska, zawory, narzędzia skrawające |
Uwaga na temat 303 i 304:303 zawiera siarkę, która poprawia skrawalność – obraca się szybciej i wytwarza krótsze wióry. Ale siarka zmniejsza odporność na korozję i spawalność. W przypadku części medycznych lub spożywczych zwykle wymagany jest numer 304 lub 316. Pomagamy klientom wybrać odpowiedni gatunek w oparciu o ich zastosowanie, a nie tylko to, co jest najłatwiejsze w obróbce.
Prawdziwy przykład – kolektor ze stali nierdzewnej 316 do analizatora medycznego
Europejski producent urządzeń medycznych potrzebował kolektora ze stali nierdzewnej 316 z wykończeniem wewnętrznym Ra 0,4 μm i tolerancją średnicy 0,01 mm. Ich poprzedni dostawca dostarczył części, które nie przeszły testów pasywacji — osadzone w nich cząstki żelaza spowodowały korozję na ścieżce płynu analizatora.
Co zrobiliśmy inaczej:
- Używane dedykowane narzędzia zarezerwowane tylko dla stali nierdzewnej 316 — bez zanieczyszczeń krzyżowych ze stali węglowej.
- Przełączono na obróbkę wykańczającą chłodzoną azotem, aby zapobiec rozmazywaniu.
- Dodano test ferroksylowy w celu sprawdzenia pasywacji przed wysyłką.
- Wysłano 3000 sztuk bez błędów pasywacji. Klient wyeliminował przychodzącą kontrolę integralności powierzchni.
Często zadawane pytania dotyczące części tokarskich ze stali nierdzewnej
P1: Jaka jest różnica między stalą nierdzewną 303 a 304 w przypadku części toczonych?
Odp.: 303 zawiera siarkę (0,15–0,35%), aby poprawić skrawalność. Obraca się szybciej, wytwarza krótsze wióry i zapewnia lepsze wykończenie powierzchni. Jednak siarka zmniejsza odporność na korozję i utrudnia spawanie. 304 nie zawiera siarki – zapewnia lepszą odporność na korozję i spawalność, ale jest trudniejszy w obróbce. W przypadku części toczonych o dużej objętości, nie narażonych na działanie trudnych warunków, 303 jest opłacalny. Do zastosowań medycznych, spożywczych lub morskich wybierz 304 lub 316. Nuote Metals może doradzić w oparciu o Twoje zastosowanie i środowisko.
P2: Jak zapobiec utwardzaniu się podczas toczenia stali nierdzewnej?
Odp.: Utwardzanie przez zgniot ma miejsce, gdy narzędzie trze, a nie nacina. Zapobieganie wymaga: (1) ostrych narzędzi o dużym nachyleniu — nigdy nie używaj zużytych płytek; (2) prędkości skrawania powyżej progu umocnienia przez zgniot (zwykle 120–150 m/min dla 316); (3) wysokie prędkości posuwu, aby utrzymać narzędzie włączone; (4) chłodziwo pod wysokim ciśnieniem skierowane na krawędź skrawającą. W Nuote Metals programujemy prace ze stali nierdzewnej z tymi parametrami i weryfikujemy twardość powierzchni po obróbce, aby upewnić się, że nie utworzyła się utwardzona warstwa.
P3: Czy można osiągnąć Ra 0,4 μm na częściach toczonych ze stali nierdzewnej?
O: Tak. Ra 0,4 μm można uzyskać na stali nierdzewnej przy użyciu odpowiednich narzędzi i parametrów. Do otworów wewnętrznych stosujemy wytaczaki z polerowanymi płytkami i toczeniem chłodzonym azotem. Do powierzchni zewnętrznych stosujemy płytki dogładzające na przejściu wykańczającym. Chropowatość powierzchni sprawdzamy przenośnym profilometrem i wyniki uwzględniamy w protokole z przeglądu. W przypadku Ra 0,2 μm lub lepszego zalecamy docieranie lub polerowanie jako operację dodatkową. Nuote Metals sprawdza wymagania dotyczące wykończenia powierzchni na każdym rysunku i potwierdza osiągalne Ra przed wyceną.
Jak poprosić o wycenę części tokarskich ze stali nierdzewnej
Wyślij nam swój rysunek (STEP, IGES, PDF lub DWG) wraz z:
- Gatunek stali nierdzewnej (303, 304, 316, 17-4 PH, 440C lub inny)
- Wymagania dotyczące wykończenia powierzchni (wartość Ra)
- Wymóg testu pasywacji lub korozji, jeśli ma to zastosowanie
- Wymagania dotyczące tolerancji dla wymiarów krytycznych
- Roczna wielkość i wielkość partii
Nasz zespół inżynierów rozpatruje każde zapytanie w ciągu 24 godzin i przesyła szczegółową wycenę wraz z opiniami DFM na temat obrabialności, wykonalności wykończenia powierzchni i wymagań dotyczących pasywacji.
Gorące Tagi: Części toczone ze stali nierdzewnej
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności