Produkty

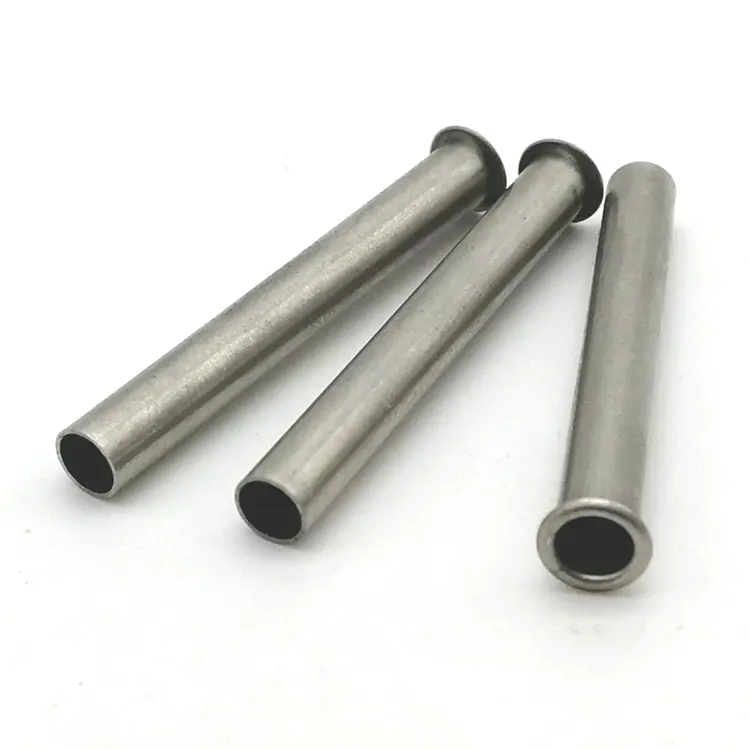
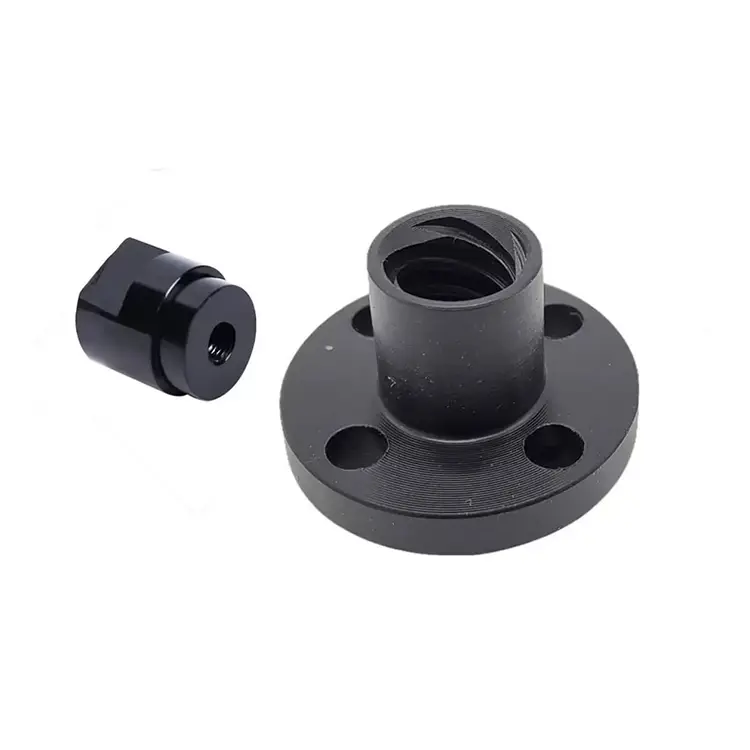
Obróbka tworzyw sztucznych CNC
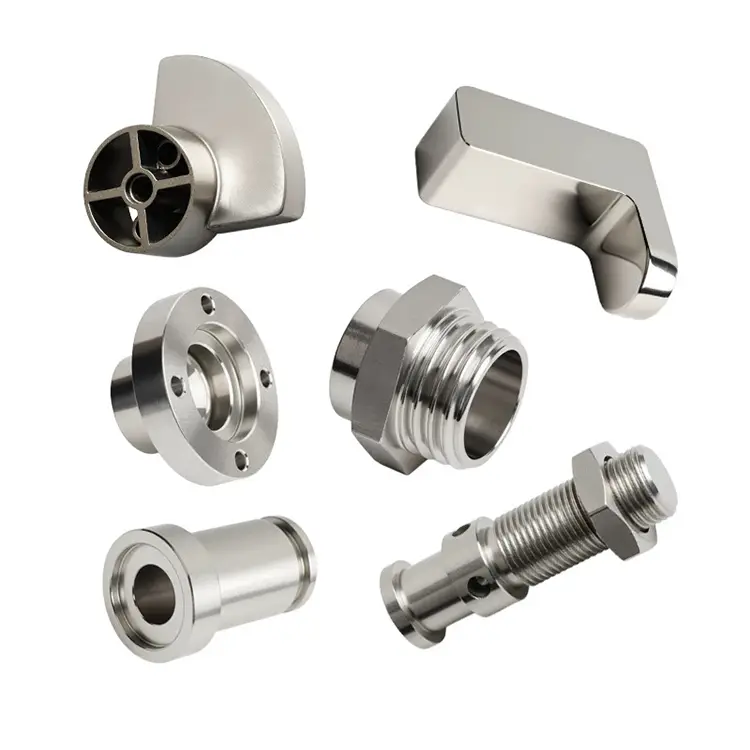
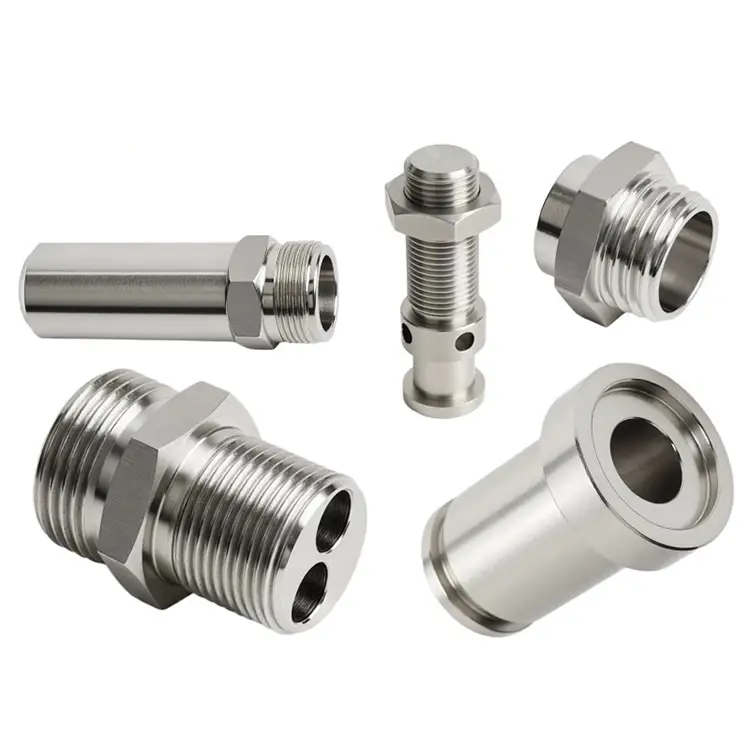
Dzięki ponad 10-letniemu doświadczeniu w obróbce tworzyw sztucznych CNC, Nuote Metals jest w stanie zaoferować produkcję zindywidualizowaną według rysunków. Przetwarzamy części toczone z tworzyw sztucznych PE, POM, PET z własnej produkcji, a także szereg innych tworzyw konstrukcyjnych i oferujemy elastyczną obróbkę produkcji indywidualnej, małych ilości i serii. Nasz najnowocześniejszy park maszynowy zapewnia najwęższe zakresy tolerancji, a nasi wykwalifikowani pracownicy gwarantują niezmiennie wysoką jakość Twoich projektów.
Wyślij zapytanie
Opis produktu
Obróbka tworzyw sztucznych CNC – dlaczego parametry cięcia metalu niszczą części z tworzyw sztucznych
Tworzywo sztuczne nie odprowadza ciepła z krawędzi skrawającej. Nie odpryskuje – topi się lub rozmazuje. Nie zachowuje tolerancji po zwolnieniu zacisku. Każde tworzywo sztuczne zachowuje się inaczej: strategia skuteczna w przypadku POM zawiedzie w przypadku PEEK, a strategia skuteczna w przypadku PTFE spowoduje stopienie akrylu.
DlategoObróbka tworzyw sztucznych CNCnie może być traktowane jako obróbka metalu z inną etykietą materiałową. Warsztat, w którym obrabiane są tworzywa sztuczne na tym samym sprzęcie, z tym samym oprzyrządowaniem i tymi samymi parametrami co aluminium, wyprodukuje części, które wyglądają akceptowalnie w dniu wysyłki, a po dotarciu na linię montażową wypaczają się, kurczą lub pękają.
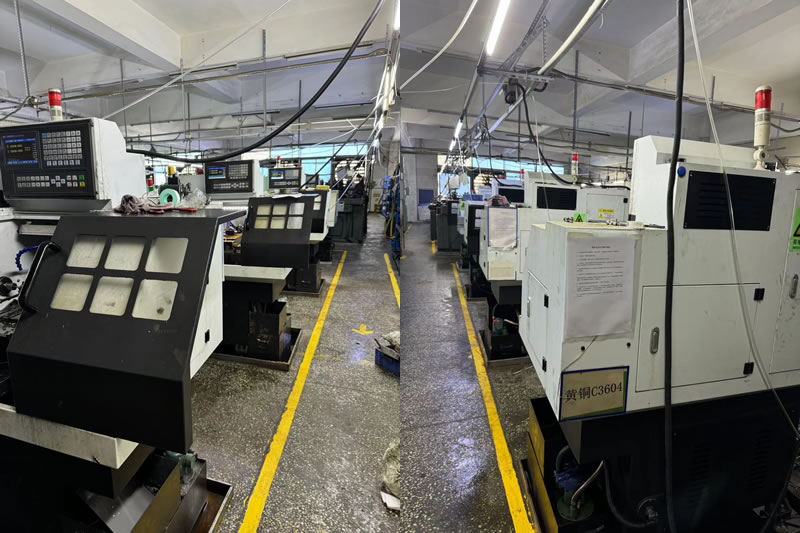
W Nuote Metals posiadamy specjalną komórkę do obróbki tworzyw sztucznych, oddzieloną od naszych linii metalowych. W celi zastosowano ostre, niepowlekane oprzyrządowanie, chłodzenie powietrzem, mocowanie niskociśnieniowe i piece do wyżarzania w celu odprężenia. Dzięki ponad 20-letniemu doświadczeniu w eksporcie do klientów medycznych, elektronicznych i przemysłowych dowiedzieliśmy się, że obróbka tworzyw sztucznych to inna dyscyplina, a nie substytut materiału.
Plastik kontra metal – trzy różnice, które zmieniają plan procesu
1. Ciepło pozostaje na najwyższym poziomie.
Metal przewodzi ciepło przez wiór i przedmiot obrabiany. Plastik nie. Ciepło zmiękcza materiał i zamiast czystego wióra tworzy stopioną, gumowatą powierzchnię. POM i akryl są szczególnie wrażliwe. Kontrolujemy ciepło za pomocą ostrych narzędzi o dużym dodatnim nachyleniu, wysokich prędkości wrzeciona przy umiarkowanych posuwach oraz chłodzenia strumieniem powietrza lub mgłą – tworzywo sztuczne wymaga chłodzenia, a nie smarowania.
2. Zaciśnięcie powoduje deformację części.
Plastik jest elastyczny. Standardowe imadło metalowe ściska część podczas obróbki, a po zwolnieniu odskakuje, zmieniając wymiary. Do cienkich części stosujemy miękkie szczęki obrobione maszynowo do konturu części, mocowanie niskociśnieniowe i mocowanie próżniowe. Wymiary krytyczne mierzone są po ustabilizowaniu się części w temperaturze pokojowej.
3. Wewnętrzny stres wypacza część kilka dni później.
Półprodukt z tworzywa sztucznego przenosi naprężenia powstałe w wyniku wytłaczania. Obróbka redystrybuuje to naprężenie. Część mierzy się prawidłowo na maszynie współrzędnościowej, a następnie dwa dni później wypacza się. W przypadku części z PEEK, PTFE i dużych części POM wyżarzamy materiał przed obróbką i odprężamy pomiędzy obróbką zgrubną a wykańczającą. Nie jest to opcjonalne — jest to różnica między częścią prawidłowo wysłaną a częścią prawidłowo zmontowaną.
Gatunki tworzyw sztucznych, które obrabiamy – i jak każdy z nich się zachowuje
| Tworzywo | Kluczowe ryzyko obróbki | Strategia narzędziowa | Typowe zastosowanie |
|---|---|---|---|
| POM (Delrin) | Topienie, owijanie wiórów | Ostre pozytywne nachylenie, podmuch powietrza | Przekładnie, tuleje, izolatory |
| ZERKAĆ | Wypaczenie naprężenia, koszt | Wyżarzanie przed obróbką, ostry węglik | Implanty medyczne, przemysł lotniczy |
| PTFE (teflon) | Przepływ na zimno, niestabilność wymiarowa | Bardzo ostre oprzyrządowanie, lekkie mocowanie | Uszczelki, armatura chemiczna |
| Nylon | Absorpcja wilgoci, deformacja | Materiał suchy przed obróbką, niski docisk | Przekładnie, zużyte podkładki |
| Akryl (PMMA) | Pękanie, topienie | Wysoka prędkość, podmuch powietrza, brak chłodziwa | Wyświetlacze, ogniwa płynowe |
| ABS | Rozmazywanie, niska wytrzymałość | Ostre oprzyrządowanie, umiarkowana prędkość | Obudowy, prototypy |
Uwaga dotycząca PEEK:PEEK to najbardziej wymagające tworzywo sztuczne, jakie obrabiamy. Jest drogi, podatny na wypaczenia naprężeniowe i wrażliwy na ciepło. Wyżarzamy pręty PEEK przed obróbką i wykańczamy maszynę po odprężeniu – w przeciwnym razie część będzie się poruszać po dostawie. DlaObróbka tworzyw sztucznych CNCw przypadku PEEK etap wyżarzania nie jest opcjonalny.
Prawdziwy przykład – izolator PEEK do wyrobów medycznych
Niemiecki producent wyrobów medycznych potrzebował izolatora PEEK o tolerancji otworu 0,01 mm, płaskości 0,02 mm i braku stopionych krawędzi. Ich poprzedni dostawca obrobił część z prętów PEEK bez wyżarzania. Otwór zmierzony podczas kontroli był prawidłowy, ale trzy dni później skurczył się o 0,04 mm.
Co zrobiliśmy inaczej:
- Wyżarzono pręt PEEK przed obróbką — łagodząc naprężenia wytłaczania.
- Część obrobiona zgrubnie, a następnie odprężona przed obróbką wykańczającą.
- Używane ostre płytki z węglika o wysokim dodatnim współczynniku natarcia, chłodzone powietrzem – bez stopionych krawędzi.
- Otwór zmierzono po 48 godzinach stabilizacji, a nie bezpośrednio po obróbce.
- Wysłano 2500 sztuk z zerowym odchyleniem wymiarowym po dostawie.
To jest toObróbka tworzyw sztucznych CNCpowinien dostarczyć: nie tylko część o prawidłowych wymiarach w dniu wysyłki, ale także taką, która pozostaje prawidłowa po dotarciu na linię montażową.
Często zadawane pytania
P1: Dlaczego moja część z tworzywa sztucznego wypaczyła się po obróbce?
Odp.: Wypaczenia wynikają z naprężeń wewnętrznych. Półprodukt z tworzywa sztucznego przenosi naprężenia powstałe w wyniku wytłaczania. Obróbka usuwa materiał i ponownie rozkłada naprężenia — część mierzy się prawidłowo, a następnie przesuwa się kilka dni później. Rozwiązaniem jest wyżarzanie materiału przed obróbką i odprężanie pomiędzy obróbką zgrubną a wykańczającą. W przypadku części PEEK, PTFE i dużych POM wyżarzanie nie jest opcjonalne. Jeśli Twój dostawca obrabia tworzywo sztuczne bez odprężania, część po dostawie będzie się poruszać.
P2: Jakiego chłodziwa należy używać do obróbki tworzyw sztucznych CNC?
Odp.: Większość tworzyw sztucznych nie wymaga smarowania – wymagają chłodzenia. Zalany płyn chłodzący może zostać wchłonięty przez nylon, zabrudzić POM lub pozostawić osad na PEEK. W przypadku większości tworzyw sztucznych stosujemy chłodzenie powietrzem lub mgłą. Wyjątkiem jest akryl, który może pękać pod wpływem szoku termicznego – w przypadku akrylu używamy tylko dużej prędkości i podmuchu powietrza. DlaObróbka tworzyw sztucznych CNC, strategia stosowania chłodziwa zależy od materiału, a nie od uniwersalnej zasady.
P3: Czy można zachować wąskie tolerancje w przypadku części PEEK i PTFE?
Odpowiedź: Tak, ale dla każdego z inną strategią. PEEK utrzymuje tolerancję dobrze po wyżarzaniu i odprężaniu i rutynowo utrzymujemy ± 0,01 mm. PTFE jest bardziej miękki i pełza pod obciążeniem – zachowuje tolerancję podczas kontroli, ale może przemieszczać się podczas pracy. W przypadku PTFE obrabiamy do dolnego końca zakresu tolerancji i doradzamy klientom, aby w swoich projektach uwzględnili przepływ na zimno. DlaObróbka tworzyw sztucznych CNCw przypadku obu materiałów kluczem jest obróbka, stabilizacja i pomiary, a nie pomiary natychmiast po zatrzymaniu się narzędzia.
Gorące Tagi: Producent obróbki tworzyw sztucznych CNC, dostawca niestandardowych części z tworzyw sztucznych, precyzyjna obróbka tworzyw sztucznych
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności