Produkty

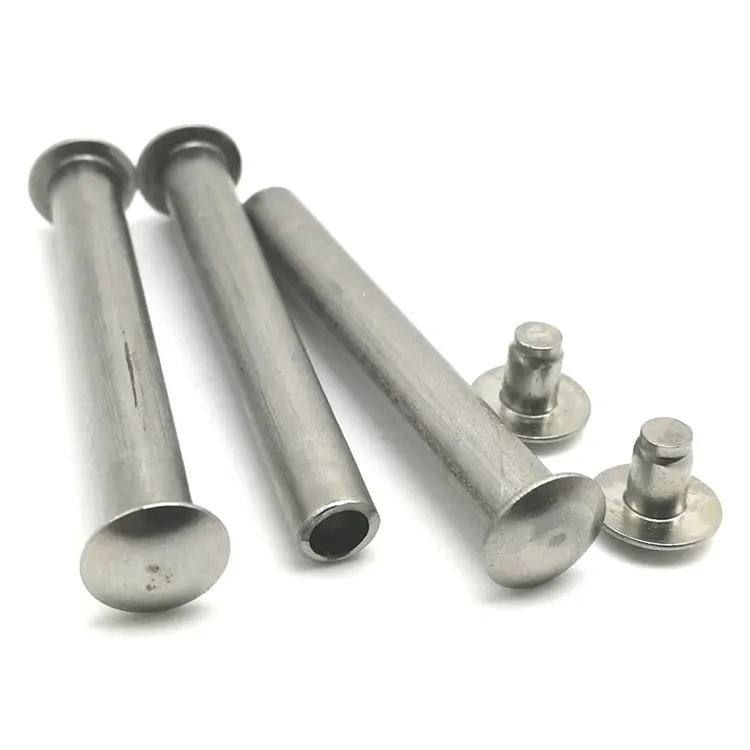

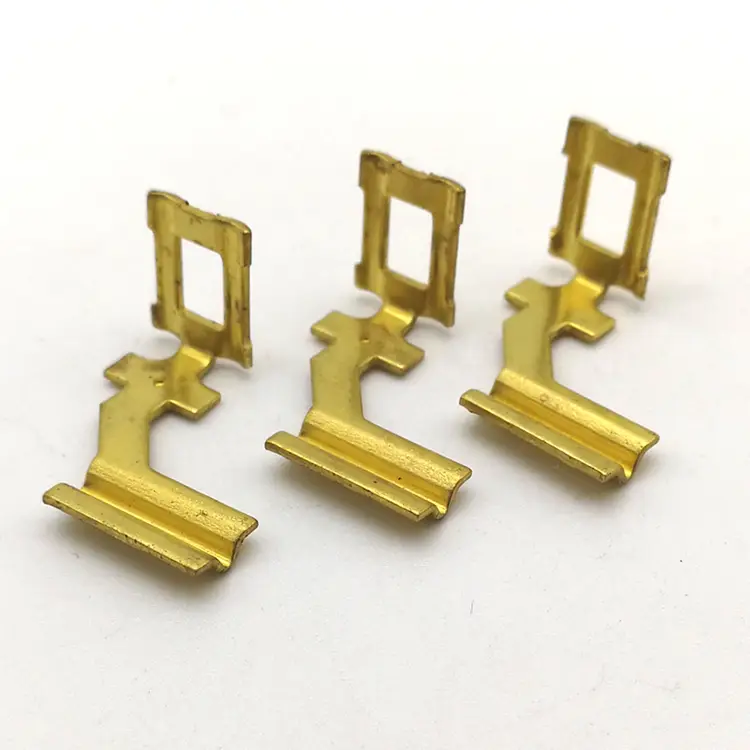
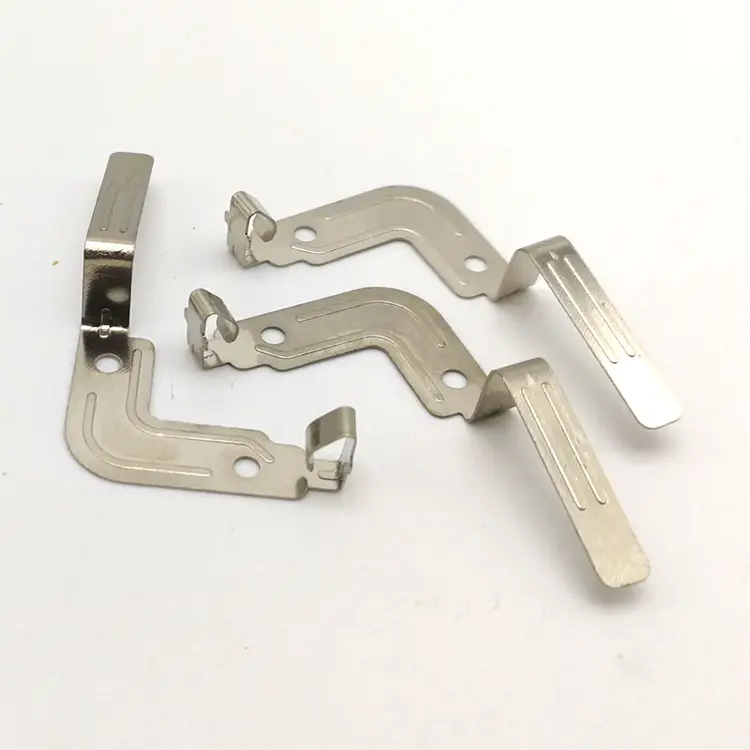
Tłoczone części aluminiowe
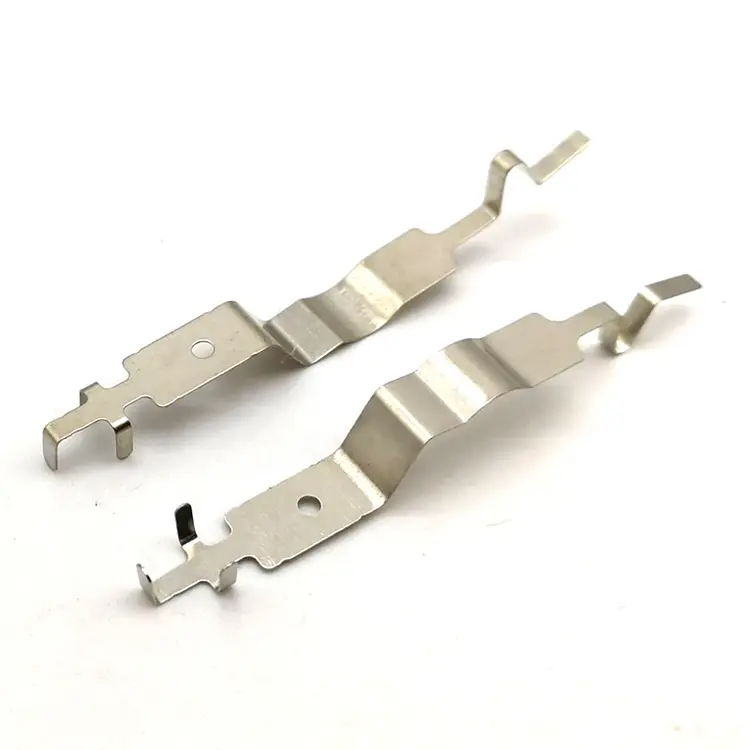
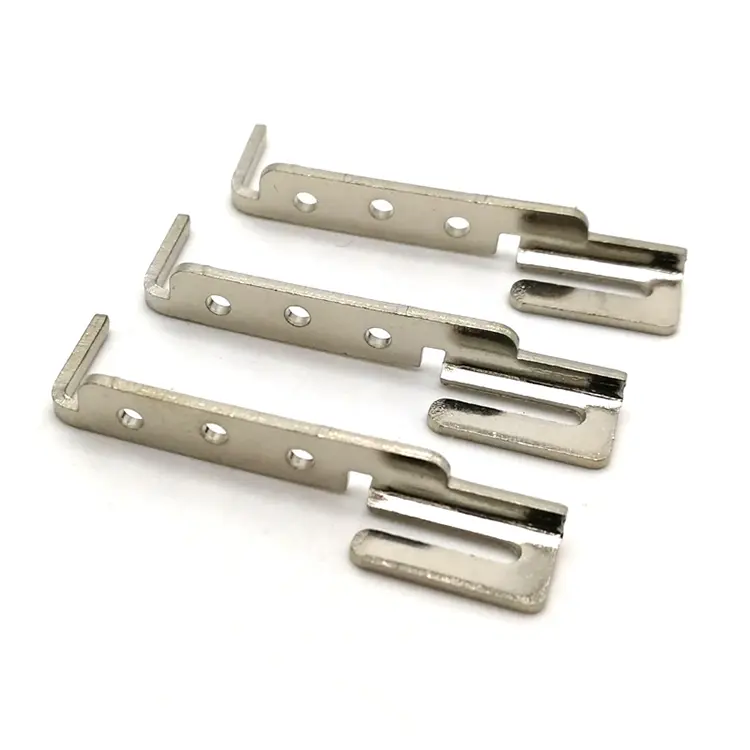
Nuote Metals to chiński dostawca tłoczonych części aluminiowych dla klientów z branży elektronicznej, motoryzacyjnej i AGD. Tłoczymy aluminium 5052, 6061 i 3003 w grubościach od 0,2 mm do 2,0 mm – z polerowanymi matrycami i kontrolą smarowania zapobiegającą zatarciu. Dostępne powierzchnie gotowe do anodowania, kontrola płaskości i dokumentacja PPAP.
Wyślij zapytanie
Opis produktu
Aluminium jest najlżejszym metalem powszechnie stosowanym w tłoczeniu. Przewodzi ciepło, jest odporny na korozję i akceptuje anodowanie lepiej niż jakikolwiek inny metal. Dlategotłoczenie części aluminiowychpojawiają się w obudowach elektroniki, samochodowych osłonach termicznych, panelach urządzeń i obudowach diod LED – gdzie liczy się waga, ciepło lub wygląd.
Ale aluminium stwarza dwa problemy, których nie ma stal i mosiądz. Zaciera się – przykleja się do matrycy i rozrywa powierzchnię. I rysuje się – łatwo, głęboko i wyraźnie po anodowaniu. Tłoczona część aluminiowa, która ma prawidłowe wymiary, ale ma ślad zatarcia lub zadrapanie, nie przejdzie kontroli kosmetycznej lub, co gorsza, nie przejdzie anodowania, ponieważ wada utrwali się pod warstwą tlenku.
W Nuote Metals tłoczymy aluminium z kontrolą zatarcia i gotowością do anodowania jako podstawowe wymagania jakościowe. W tym artykule omówiono typy części, stopy, istotne defekty powierzchni oraz sposoby ich kontrolowania, zanim część dotrze do anodownika.

Rodzaje części – do czego stosuje się tłoczenie części aluminiowych
| Typ części | Typowy stop | Zakres grubości | Kluczowe wymaganie | Typowy przemysł |
|---|---|---|---|---|
| Osłony termiczne | 5052, 3003 | 0,3–2,0 mm | Stabilność kształtu, brak zatarcia na widocznej powierzchni | Motoryzacja, sprzęt AGD |
| Obudowy i pokrywy | 5052, 6061 | 0,5–1,5 mm | Płaska powierzchnia gotowa do anodowania | Elektronika, oprzyrządowanie |
| Wsporniki i klipsy | 5052, 6061 | 0,5–2,0 mm | Kąt zgięcia, położenie otworu | Motoryzacja, sprzęt AGD |
| Obudowy LED i reflektory | 1100, 3003 | 0,2–1,0 mm | Wykończenie powierzchni, odblaskowość | Oświetlenie, elektronika |
| Osłony EMI | 5052, 3003 | 0,2–0,8 mm | Wysokość kształtu, przewodność | Elektronika, telekomunikacja |
Osłony termicznemuszą zachować swoją formę pod wpływem cykli termicznych. Tłoczenie nie może powodować naprężeń szczątkowych powodujących wypaczenie części pod wpływem nagrzania. 5052 to stop standardowy — dobra odkształcalność i odporność na korozję.
Obudowy i pokrywysą widocznymi częściami. Powierzchnia musi być wolna od zatarć, zadrapań i śladów matrycy – ponieważ anodowanie nie ukrywa wad; to je wzmacnia. 5052 i 6061 są powszechne; 6061 oferuje wyższą wytrzymałość, ale jest mniej plastyczny.
Wsporniki i klipsprzenosi ładunek. Kąt zgięcia i położenie otworu muszą być stabilne po sprężynowaniu. Aluminium sprężynuje bardziej niż stal — kompensacja w matrycy ma kluczowe znaczenie.
Obudowy LED i reflektorywymagają gładkiej powierzchni dla odbicia światła. 1100 to najczystsze aluminium — najlepszy współczynnik odbicia, ale jednocześnie najbardziej miękkie i podatne na zacieranie. Wymagane są polerowane matryce i ścisła kontrola smarowania.
Osłony EMIłączą formę i przewodność. Część musi być osadzona na płytce drukowanej bez przerw. Płaskość i wysokość kształtu to krytyczne wymagania.
Stopy aluminium – jak zachowują się podczas tłoczenia
| Stop | Formowalność | Wytrzymałość | Irytujące ryzyko | Odpowiedź anodowania | Najlepsza aplikacja |
|---|---|---|---|---|---|
| 1100 | Doskonały | Niski | Wysoka – najmiększa | Doskonałe – czyste, jasne wykończenie | Odblaski, dekoracyjne |
| 3003 | Dobry | Niski – umiarkowany | Umiarkowany | Dobry | Osłony termiczne, osłony |
| 5052 | Dobry | Umiarkowany | Umiarkowany | Dobry – niewielka zmiana koloru | Tłoczenie ogólne, morskie |
| 6061 | Sprawiedliwy | Wysoki | Niski – umiarkowany | Przeciętny – widoczne ziarno po anodowaniu | Wsporniki konstrukcyjne |
1100 to najczystsze aluminium – minimum 99%. Łatwo się formuje i anoduje, uzyskując jasne, odblaskowe wykończenie. Ale jest miękki i agresywnie żółknie. Obowiązkowe są polerowane matryce i częste smarowanie.
3003 dodaje manganu dla wzmocnienia. Dobrze się formuje i zapewnia umiarkowaną odporność na korozję. Stop ogólnego przeznaczenia na osłony termiczne i osłony.
5052 dodaje magnez w celu zwiększenia wytrzymałości i odporności na korozję. Jest to najpopularniejszy stop do tłoczenia — dobra równowaga odkształcalności, wytrzymałości i reakcji anodowania.
6061 zawiera magnez i krzem. Oferuje najwyższą wytrzymałość ze wszystkich czterech, ale jest mniej odkształcalny i po anodowaniu wykazuje widoczne ziarno. Stosowany do zamków konstrukcyjnych, gdzie wytrzymałość jest ważniejsza niż wygląd.
Dwie wady powierzchniowe, które niszczą tłoczone części aluminiowe
Irytujący. Aluminium przykleja się do matrycy. Gdy powierzchnia matrycy nie jest wypolerowana lub smarowanie jest niewystarczające, aluminium przenosi się na matrycę i rozdziera powierzchnię części. Rezultatem jest szorstka, rozmazana plama – często na najbardziej widocznej powierzchni części. Zatarcia nie można usunąć poprzez gratowanie lub polerowanie bez zmiany wymiarów części. Należy temu zapobiegać.
Zadrapania. Aluminium jest miękkie. Wiór na matrycy, szorstki przenośnik lub nieostrożne przekazanie mogą zarysować powierzchnię. Rysa o głębokości 0,02 mm na części stalowej ma charakter kosmetyczny. Na anodowanej części aluminiowej staje się widoczną ciemną linią i część jest złomowana.
Jak kontrolujemy oba:
Polerowane powierzchnie matryc– wkładki matrycowe są polerowane na powierzchniach formujących do Ra 0,1 μm lub lepszego. Wszelkie ślady narzędzia na matrycy przenoszą się na część.
Kontrolowane smarowanie– spójna warstwa smaru zapobiega kontaktowi metalu z metalem. Do aluminium używamy smarów na bazie wody – smary na bazie oleju mogą plamić powierzchnię przed anodowaniem.
Zarządzanie wiórami w matrycy– wióry pozostające we wnęce matrycy rysują część już przy następnym suwie. Na każdym stanowisku stosujemy nadmuch i odsysanie próżniowe.
Obsługa w rękawiczkach– od prasy do pakowni, części należy przenosić w czystych rękawiczkach. Gołe dłonie pozostawiają oleje powodujące nierówne anodowanie.
Tolerancje i jakość – co kontrolujemy w przypadku tłoczonych części aluminiowych
| Charakterystyczny | Typowa tolerancja | Metoda pomiaru |
|---|---|---|
| Pozycja otworu | ±0,05 mm | Komparator optyczny, CMM |
| Lokalizacja zgięcia | ±0,05 mm | Komparator optyczny, CMM |
| Kąt zgięcia | ±0,5° | Komparator optyczny, miernik kąta |
| Wysokość formy | ±0,1 mm | Wysokościomierz, CMM |
| Płaskość | 0,1 mm (małe części) | Płyta powierzchniowa, CMM |
| Wady powierzchni | Brak zatarć i zadrapań > 0,02 mm | Wizualne w powiększeniu 10× |
Płaskośćma kluczowe znaczenie dla obudów i osłon. Aluminium wypacza się po wyrzuceniu, jeśli naprężenia formujące nie są zrównoważone. Kontrolujemy płaskość poprzez wyżarzanie odprężające, regulację matrycy lub poprzez ubijanie części na płasko na stacji końcowej.
Kąt zgięciama wpływ sprężynowanie. Aluminium odskakuje o 2–4° w zależności od stopu i stanu. Kompensujemy to poprzez nadmierne wygięcie wykrojnika – sprawdzamy na pasku testowym przed docięciem wykrojnika.
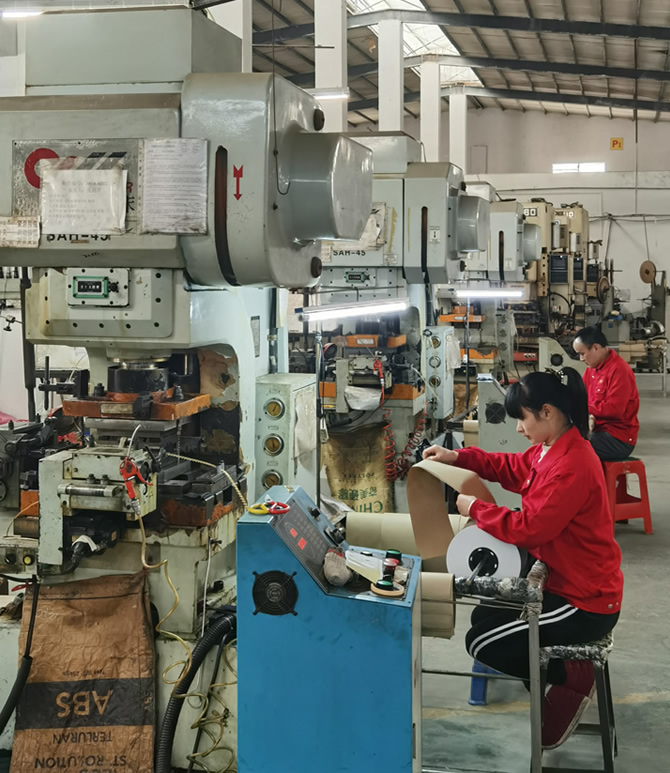
Prawdziwy przykład – osłona termiczna 5052 z zatarciem na widocznej powierzchni
Niemiecki producent sprzętu AGD potrzebował osłony termicznej z aluminium 5052 o grubości 0,8 mm, z dwoma zagięciami i widoczną powierzchnią wolną od zatarć i zarysowań. Ich poprzedni dostawca obsługiwał część przy standardowym smarowaniu matrycy — na widocznej powierzchni na stanowisku 3 pojawiło się zatarcie, a 12% części nie przeszło kontroli kosmetycznej.
Co zrobiliśmy inaczej:
- Wypolerowano wkładki matrycy do Ra 0,1 μm na wszystkich powierzchniach formujących — usunięto ślady narzędzi, które inicjowały zacieranie.
- Zmieniono na smar na bazie wody, nakładany konsekwentnie przy każdym pociągnięciu – bez plam oleju i bez kontaktu metalu z metalem.
- Dodano podmuch powietrza na stanowisku 3 w celu usunięcia wiórów aluminiowych przed następnym skokiem.
- Sprawdzona jakość powierzchni pod 10-krotnym powiększeniem na każde 200 sztuk.
- Wysłano 600 000 sztuk bez odrzuceń kosmetycznych. Klient wyeliminował przychodzącą kontrolę wzrokową.
To jest totłoczenie części aluminiowychpowinien dostarczyć: nie tylko część zgodną z rysunkiem, ale powierzchnię, która przetrwa anodowanie, ponieważ defekty niszczące części aluminiowe to defekty powierzchniowe, a nie wymiarowe.
Często zadawane pytania
P1: Dlaczego aluminium żółknie podczas tłoczenia i jak temu zapobiec?
Odp.: Zacieranie występuje, gdy aluminium przenosi się pod ciśnieniem na powierzchnię matrycy — spaja się z narzędziem i rozdziera powierzchnię części. Zapobieganie wymaga trzech rzeczy: wypolerowanych powierzchni matryc (Ra 0,1 μm lub lepsza), stałego smarowania (na bazie wody w przypadku aluminium) i odprowadzania wiórów (przedmuch powietrza lub podciśnienie na każdej stacji). W przypadku tłoczonych części aluminiowych z widocznymi powierzchniami zatarcie jest defektem kosmetycznym, który anodowanie utrwala. Kontrolujemy to na matrycy, a nie po wytłoczeniu części.
P2: Czy można stemplować części aluminiowe, które będą anodowane?
Odp.: Tak – i przygotowujemy powierzchnię specjalnie do anodowania. Anodowanie nie ukrywa zadrapań ani zatarć; to je wzmacnia. Polerujemy wkładki matrycowe, kontrolujemy smarowanie, odprowadzamy wióry i obsługujemy części w rękawiczkach, aby zapobiec zanieczyszczeniu. Dlatłoczenie części aluminiowychktóre będą anodowane, przed wysyłką sprawdzamy powierzchnie pod 10-krotnym powiększeniem – ponieważ wada, która przejdzie kontrolę wzrokową na surowym aluminium, staje się widocznym odrzutem po anodowaniu.
P3: Jaka jest różnica między 5052 a 6061 w przypadku tłoczonych części aluminiowych?
Odp.: 5052 zapewnia lepszą odkształcalność i bardziej spójną reakcję anodowania — jest to standardowy wybór w przypadku osłon termicznych, osłon i ogólnego tłoczenia. 6061 zapewnia wyższą wytrzymałość, ale jest mniej podatny na formowanie i po anodowaniu wykazuje widoczne ziarno – jest stosowany do zamków konstrukcyjnych, gdzie wytrzymałość jest ważniejsza niż wygląd. Dlatłoczenie części aluminiowychprzy wymaganiach kosmetycznych, 5052 jest zwykle lepszym wyborem. Zanim zarekomendujemy stop, sprawdzamy wniosek – nie tylko pod kątem wymagań dotyczących wytrzymałości.
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.

X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności