Produkty
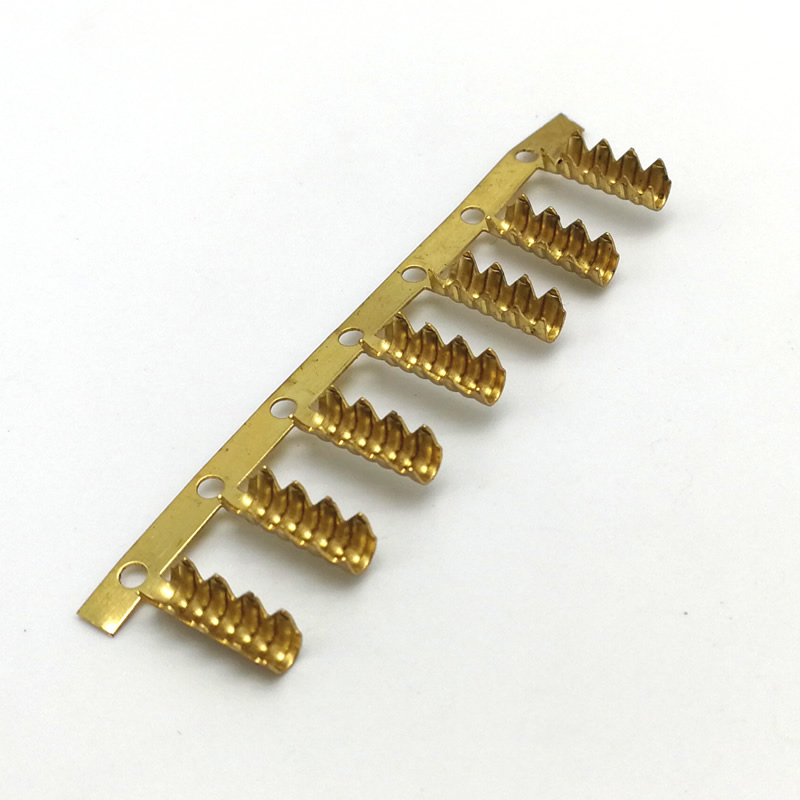

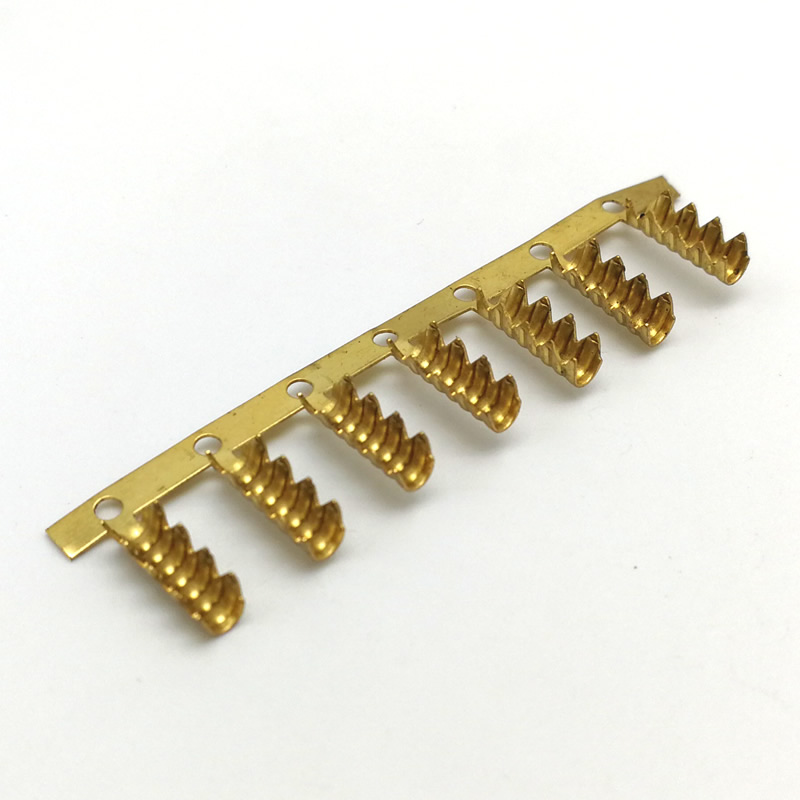
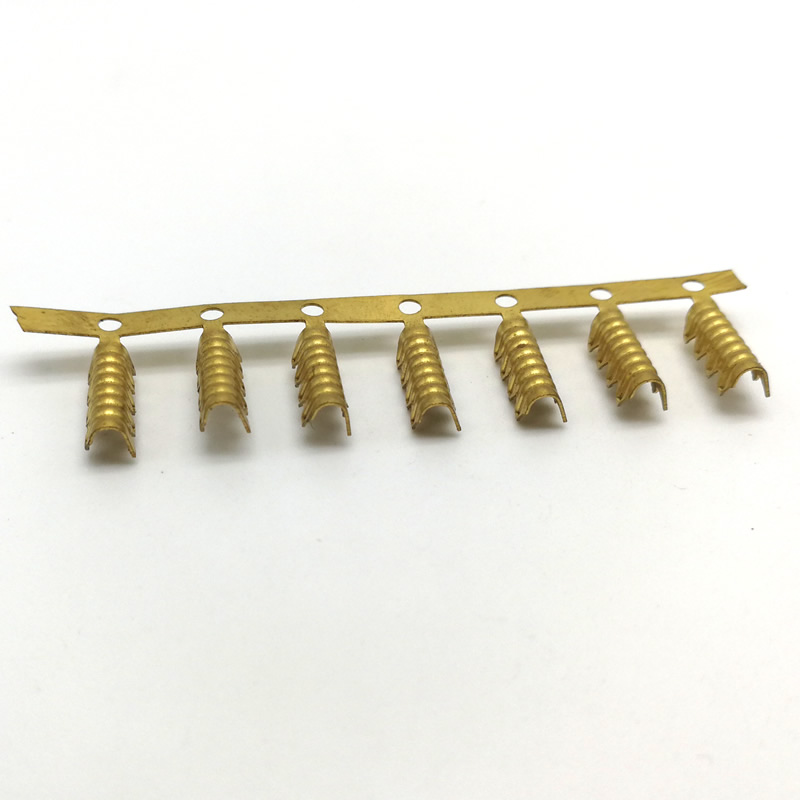
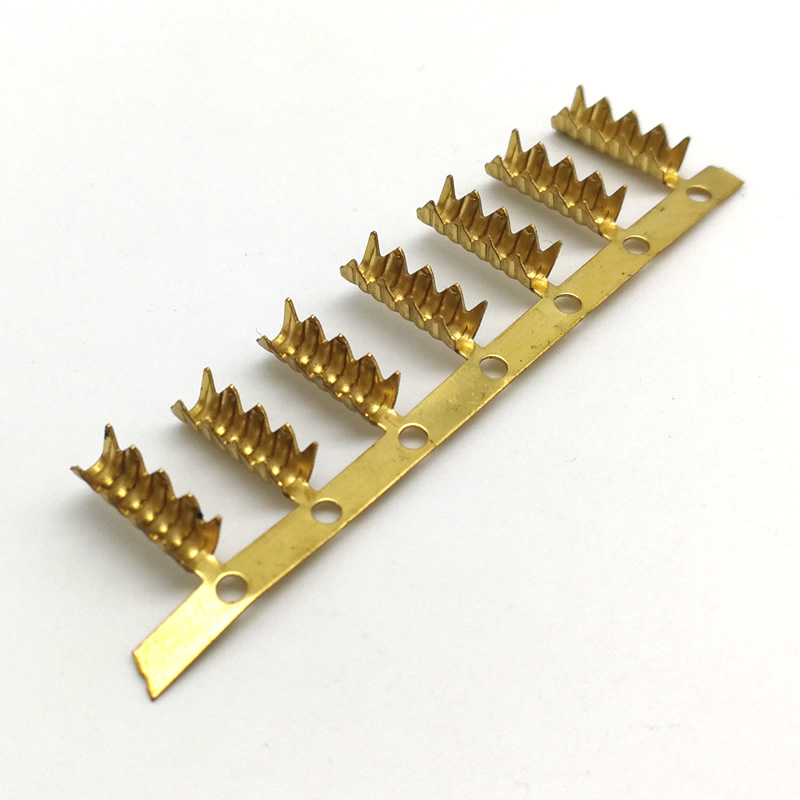
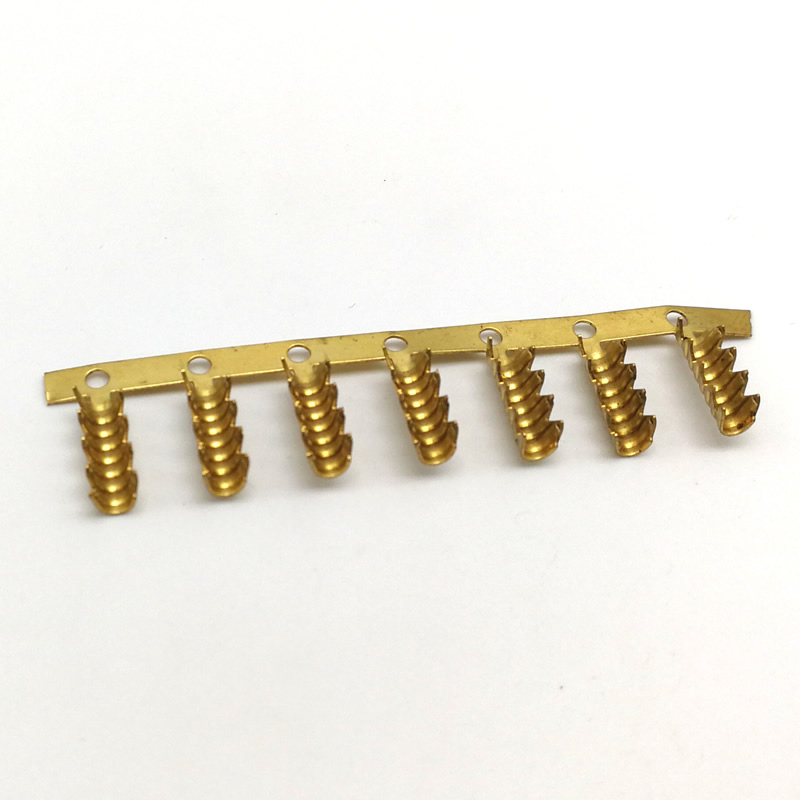
stemplowanie terminali
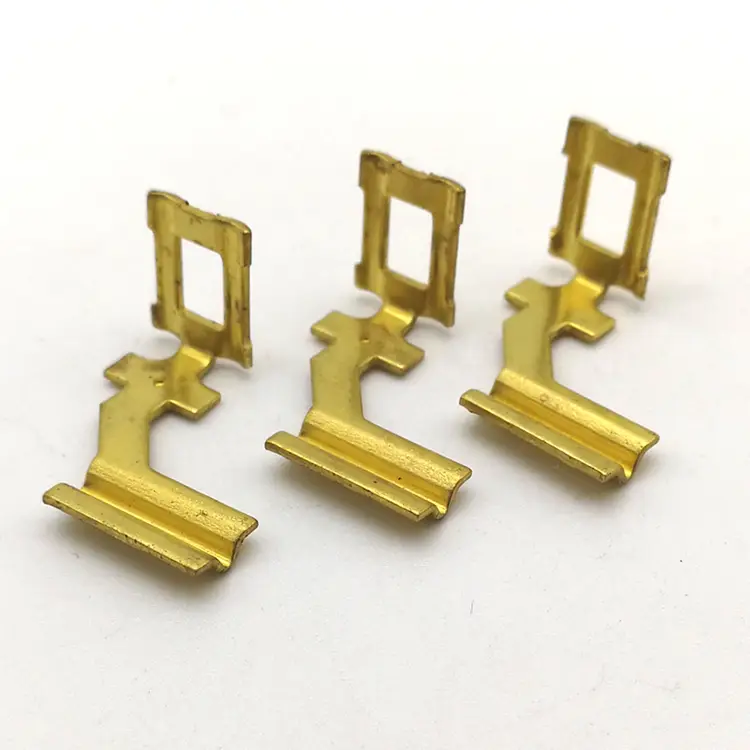
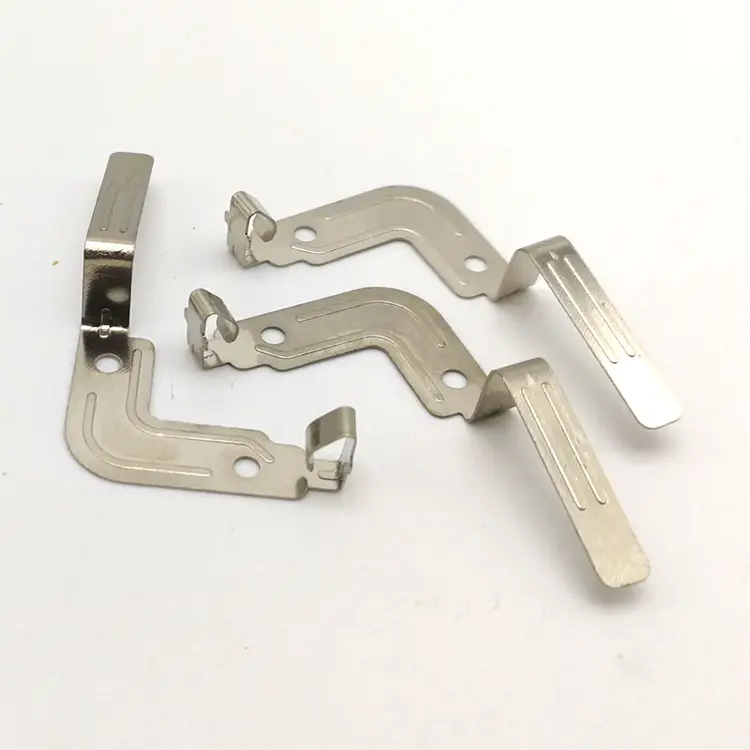
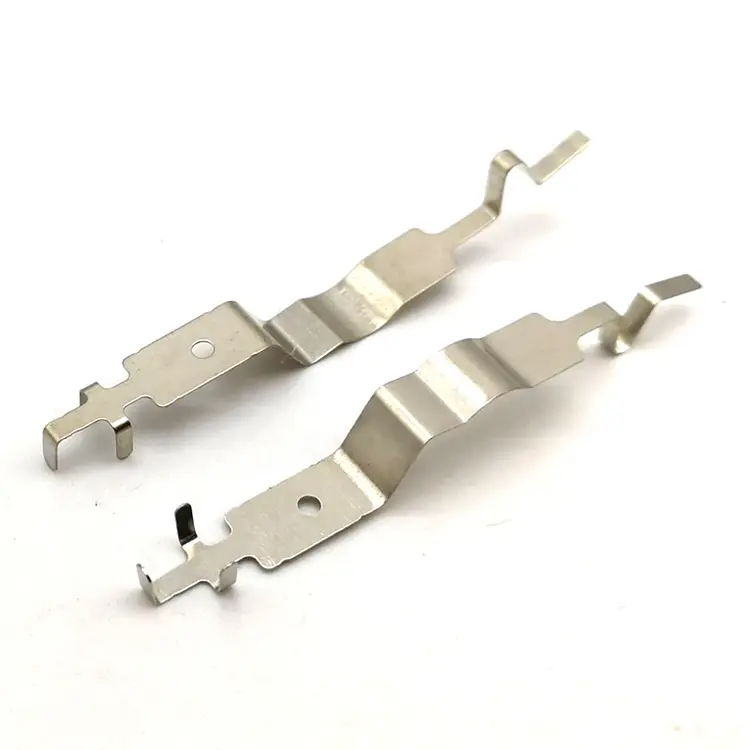
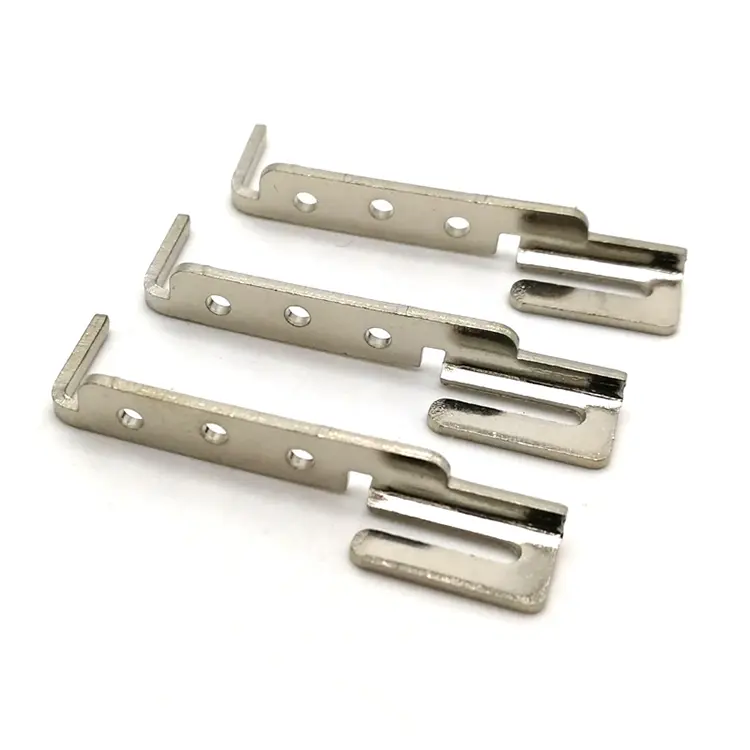
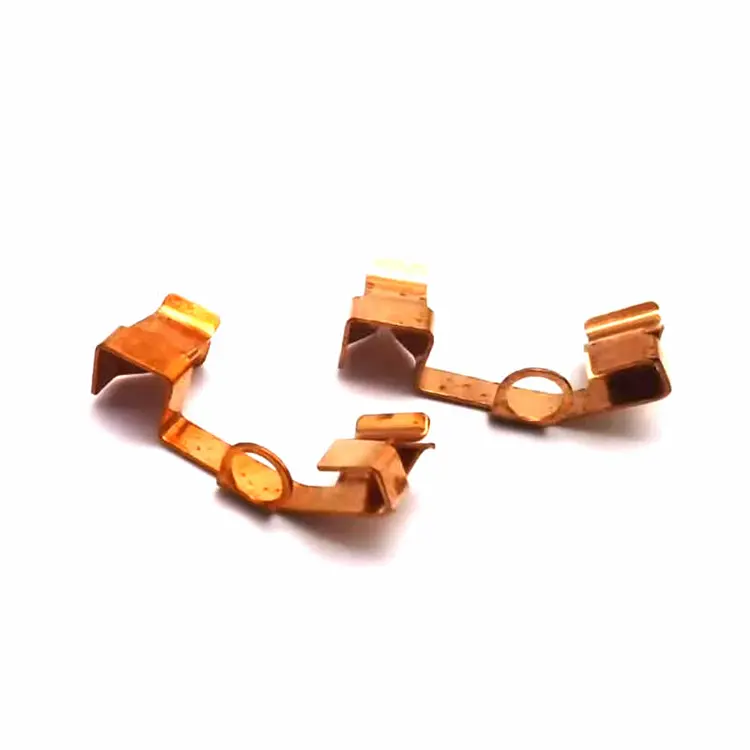
Rysunek zacisku określa wymiary — długość belki, grubość belki, krzywiznę styku. Ale terminal ocenia się na podstawie czegoś, co rzadko podaje rysunek: siły wkładania. Terminal, który jest o 0,05 mm za sztywny, nie zostanie włożony; 0,05 mm za miękkie, nie wytrzyma. Nuote Metals produkuje w Chinach niestandardowe końcówki do tłoczenia o normalnej sile i sile wkładania mierzonej dla pierwszego artykułu i weryfikowanej dla każdej partii – nawijane na szpulę w celu automatycznego wkładania. Mosiądz, brąz fosforowy i miedź. Powlekanie od szpuli do szpuli.
Wyślij zapytanie
Opis produktu
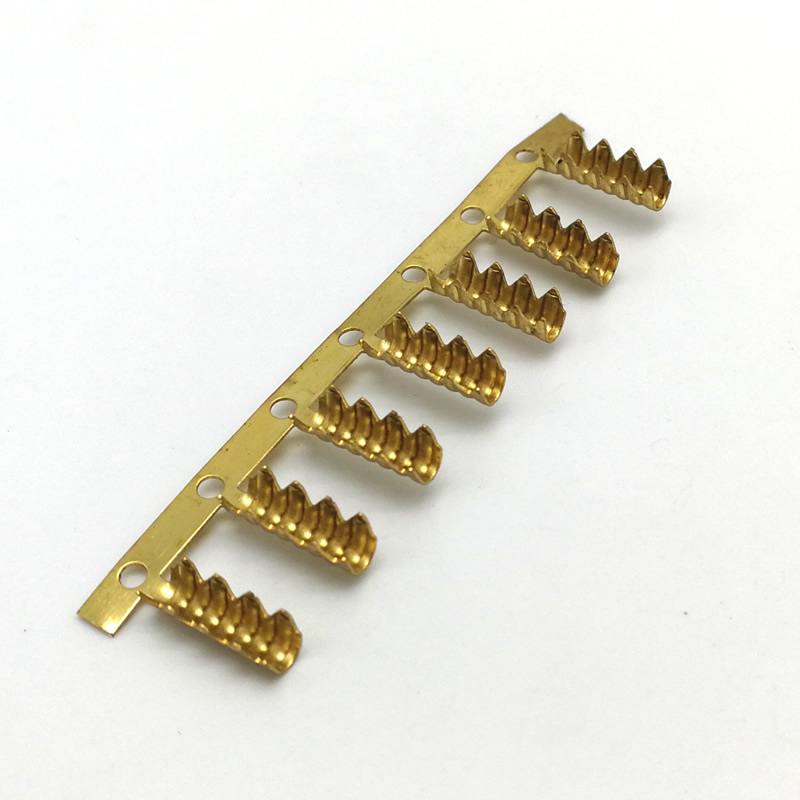
Niestandardowe końcówki do tłoczenia to ciągłe tłoczone części — pasek przechodzi przez matrycę progresywną, końcówki pozostają przymocowane do nośnika, a szpula jest wysyłana do maszyny wstawiającej klienta. Zacisk musi spełniać trzy wymagania funkcjonalne: siła normalna (nacisk styku na współpracujący styk), siła wkładania i wycofywania (wysiłek łączenia i rozłączania) oraz rezystancja styku (ścieżka elektryczna przez interfejs stykowy). Żaden z nich nie pojawia się na standardowym rysunku wymiarowym i wszystkie trzy określają, czy złącze działa.
W Nuote Metals produkujemy końcówki na zamówienie o normalnej sile i sile wstawiania mierzonej dla pierwszego artykułu i weryfikowanej przy każdej partii. W tym artykule omówiono trzy wymagania funkcjonalne, geometrię, która je kontroluje, powłokę, która je chroni, oraz opakowanie, które je spełnia.
Trzy wymagania funkcjonalne terminala
Zacisk to nie wspornik z zagięciem. Jest to sprężyna, która musi odchylać się, powracać i przewodzić — tysiące razy.
| Wymaganie funkcjonalne | Co to znaczy | Kontrolowany przez | Tryb awarii |
|---|---|---|---|
| Normalna siła | Docisk do współpracującego sworznia | Długość belki, grubość belki, krzywizna styku | Za niska – kontakt przerywany; zbyt wysoka – uszkodzenie wtrąceniowe |
| Siła włożenia/wyciągnięcia | Próba kojarzenia i rozwiązywania związku | Siła normalna, fazowanie wprowadzające, tarcie poszycia | Za wysoka — operator nie może włożyć; za niska – wyzwalacze końcowe |
| Rezystancja stykowa | Ścieżka elektryczna przez interfejs | Materiał poszycia, grubość poszycia, powierzchnia styku | Zbyt wysoka — spadek napięcia, ciepło, utrata sygnału |
Normalna siłato nacisk, jaki belka sprężyny wywiera na współpracujący sworzeń. Musi być wystarczająco wysoki, aby przebić się przez tlenek powierzchniowy i utrzymać styk — zazwyczaj 1–3 N dla zacisków sygnałowych, 3–8 N dla zacisków mocy. Zbyt niska, a kontakt staje się przerywany pod wpływem wibracji. Zbyt duża, a siła wstawiania staje się nie do zaakceptowania – lub pasujący sworzeń jest uszkodzony.
Siła wkładania i wyciąganiajest tym, co czuje operator lub robot. Jest to suma siły normalnej, współczynnika tarcia poszycia i geometrii wprowadzenia. Terminal o normalnej sile 3N i pokryty cyną może wymagać siły włożenia 15N — dopuszczalnej dla złącza ręcznego, zbyt dużej dla zautomatyzowanego montażu o dużej gęstości.
Rezystancja stykowajest ścieżką elektryczną przez interfejs stykowy. Zależy to od materiału poszycia, grubości poszycia i powierzchni styku. Zacisk ocynowany może mieć rezystancję styku 5–10 mΩ; pozłacany zacisk może mieć 1–3 mΩ. Opór musi pozostać stabilny przez cały okres użytkowania złącza — nie tylko przy pierwszym podłączeniu.
W przypadku niestandardowych końcówek do tłoczenia trzy wymagania są ze sobą powiązane: zmiana grubości belki zmienia siłę normalną, co zmienia siłę wstawiania, co zmienia zużycie poszycia. Terminal jest systemem, a nie listą wymiarów.
Geometria kontrolująca siłę normalną
Siłę normalną określają trzy parametry geometryczne, a każdy z nich wiąże się z pewnym kompromisem.
Długość belki.Dłuższa belka ugina się łatwiej – przy tym samym ugięciu mniejsza siła normalna. Krótsza belka jest sztywniejsza - większa siła normalna. Długość belki ustalana jest na podstawie rozstawu zacisków – odległości pomiędzy zaciskami na listwie.
Grubość belki.Grubsza belka jest sztywniejsza - większa siła normalna. Cieńsza belka jest bardziej podatna — mniejsza siła normalna, ale większe ryzyko uginania się. Grubość belki jest ustalana na podstawie grubości paska – która jest również grubością cylindra zaciskania i grubością nośnika. Grubości paska nie można zoptymalizować dla samej belki.
Krzywizna punktu kontaktowego.Mniejszy promień skupia siłę styku na mniejszym obszarze – większy nacisk styku, niższy opór styku. Większy promień rozkłada siłę — niższy nacisk styku, wyższy opór styku, ale mniejsze zużycie poszycia.
Kompromis:Terminal, który jest wystarczająco sztywny, aby utrzymać normalną siłę, może być zbyt sztywny, aby go włożyć. Terminal, który można łatwo włożyć, może nie utrzymywać kontaktu w przypadku wibracji. Geometria jest równowagą — a równowagę sprawdza się poprzez pomiar siły normalnej i siły włożenia pierwszego artykułu, a nie poprzez pomiar samych wymiarów belki.
Standardowe odniesienie:Wymiary i tolerancje zacisków są zgodne z normą IEC 60512 (złącza do sprzętu elektronicznego) i EIA-364 (procedury testowania złączy elektrycznych), jeśli określono. Siłę wkładania i wyciągania mierzy się zgodnie z normą EIA-364-13.
Powłoka – rezystancja styku i warstwa ścieralna
Powłoka nie jest kosmetyczna. Określa rezystancję styku, siłę wstawiania i trwałość.
| Platerowanie | Opór kontaktowy | Siła wstawiania (względna) | Noś życie | Najlepsza aplikacja |
|---|---|---|---|---|
| Cyna | 5–10 mΩ | Linia bazowa | Umiarkowany – zużywa się po 50–100 cyklach | Złącza konsumenckie, niedrogie |
| Srebrny | 2–5 mΩ | Nieco niższa od cyny | Dobrze — 200–500 cykli | Zaciski mocy, wysokoprądowe |
| Złoto (nad niklem) | 1–3 mΩ | Najniższy | Doskonale — ponad 1000 cykli | Zaciski sygnałowe, wysoka niezawodność |
Cynato standardowe pokrycie złączy konsumenckich i samochodowych — tanie, lutowalne, o odpowiedniej rezystancji styków. Jednak cyna zużywa się po 50–100 cyklach wstawiania — metal nieszlachetny zostaje odsłonięty, a rezystancja styku wzrasta.
Srebrnyoferuje niższą rezystancję styku niż cyna i lepszą trwałość - używaną do zacisków mocy i zastosowań wysokoprądowych. Srebro matowieje w środowisku siarki – warstwa niklu spowalnia matowienie.
Złoto nad niklem ito wybór zapewniający wysoką niezawodność — najniższa rezystancja styku, najdłuższa trwałość. Bariera niklowa zapobiega dyfuzji miedzi; warstwa złota utrzymuje rezystancję styku przez ponad 1000 cykli.
Jak to stosujemy: W przypadku niestandardowych końcówek do tłoczenia stosujemy powlekanie szpulowe – końcówki pozostają na nośniku i przechodzą przez linię galwaniczną w postaci ciągłego paska. Powlekanie szpulowe jest bardziej spójne niż powlekanie częściowe - gęstość prądu jest jednakowa, grubość jest jednakowa, a zaciski nie są obsługiwane indywidualnie. Grubość poszycia jest weryfikowana metodą XRF w każdej partii.
Opakowanie – dlaczego terminale muszą być na szpuli
Terminal, który jest prawidłowy na maszynie współrzędnościowej, może nadal działać nieprawidłowo na maszynie wprowadzającej klienta — z powodu nieprawidłowego odstępu szpuli, odwróconej orientacji lub nośnika jest za słaby.
Czego wymaga maszyna wprowadzająca:
Stały ton—odległość między zaciskami na nośniku musi odpowiadać podziałce podajnika. Odchylenie o 0,1 mm powoduje zacięcie.
Konsekwentna orientacja— końcówki na szpuli muszą być skierowane w tę samą stronę. Odwrócony zacisk blokuje podajnik.
Siła przewoźnika— nośnik musi podtrzymywać końcówki przez podajnik bez rozciągania i zrywania.
Integralność połączenia— kiedy szpula się skończy, złącze musi być tak mocne, jak nośnik — a odstęp musi być zachowany w poprzek złącza.
W przypadku niestandardowych terminali do tłoczenia opakowanie stanowi część specyfikacji, a nie refleksję. Przed wysyłką sprawdzamy podziałkę szpuli, orientację i połączenie na każdej szpuli.
Prawdziwy przykład – zacisk o rozstawie 0,64 mm do złącza samochodowego
Niemiecki dostawca motoryzacyjny poziomu 1 potrzebował niestandardowej końcówki do tłoczenia dla złącza o rozstawie 0,64 mm — normalna siła 2,5 N ±15%, siła wciskania poniżej 12 N, rezystancja styku poniżej 5 mΩ i rozstaw szpuli 4 mm ±0,05 mm.
Problem:Ich poprzedni dostawca zmierzył wymiary belki i tulei zaciskanej — końcówki przeszły kontrolę wymiarową, ale 6% nie przeszło testu siły wstawiania. Belka była o 0,02 mm za gruba – normalna siła wynosiła 3,2 N, a siła wstawiania przekraczała 15 N.
Co zrobiliśmy inaczej:
- Zmierzono siłę normalną działającą na pierwszy artykuł, a nie tylko wymiary belki. Grubość belki dostosowano tak, aby siła normalna wynosiła 2,4 N.
- Zweryfikowano siłę wciskania na próbce z każdej partii — maksymalnie 12 N.
- Stosowane cynowanie od szpuli do szpuli – jednakowa grubość, stały współczynnik tarcia.
- Zweryfikowano podziałkę szpuli na każdej szpuli — 4 mm ± 0,03 mm.
- Wysłano 5 milionów terminali bez żadnych błędów podczas podłączania. Klient wyeliminował kontrolę przychodzącą pod kątem siły wstawiania.
To właśnie powinny zapewniać niestandardowe terminale do tłoczenia: nie tylko terminal zgodny z rysunkiem, ale terminal, który wkłada, trzyma i przewodzi — ponieważ zmierzono normalną siłę i siłę wkładania, a nie założono.
Często zadawane pytania
P1: Jaka jest różnica między niestandardowym terminalem do tłoczenia a standardowym terminalem?
Odp.: Z katalogu wybierany jest standardowy terminal — geometria, poszycie i odstęp szpuli są stałe. Dla konkretnego złącza projektowana jest niestandardowa końcówka do tłoczenia — geometria belki jest dopasowana do wymaganej siły normalnej, pokrycie jest dopasowane do rezystancji styku i trwałości zużycia, a podziałka szpul jest dopasowana do maszyny wstawianej klienta. Terminal niestandardowy nie jest częścią katalogową z inną etykietą – jest to sprężyna zaprojektowana pod kątem konkretnych wymagań stykowych.
P2: Jak kontrolować siłę wstawiania na niestandardowych terminalach do tłoczenia?
Odp.: Siła wstawiania jest kontrolowana przez trzy zmienne: siłę normalną (ustawianą przez geometrię belki), tarcie poszycia (ustawiane przez materiał poszycia) i fazowanie wprowadzające (ustawiane przez matrycę). Mierzymy siłę normalną na pierwszym artykule, obliczamy oczekiwaną siłę wciskania i weryfikujemy ją na próbce z każdej partii. Jeśli siła wstawiania przekracza specyfikację, dostosowuje się grubość belki lub poszycie, a nie procedurę montażu. W przypadku zacisków siła wstawiania jest wartością zmierzoną, a nie obliczoną wartością szacunkową.
P3: Dlaczego powlekanie od szpuli do szpuli jest lepsze niż powlekanie częściami?
Odp.: Powlekanie szpulowe utrzymuje zaciski na nośniku w linii platerowania — gęstość prądu jest jednakowa, grubość jest jednakowa, a zaciski nie są obsługiwane indywidualnie. Poszycie częściowe wymaga obsługi, która może wygiąć belki, zarysować styki i spowodować nierówną grubość. W przypadku niestandardowych końcówek do tłoczenia z wymaganiami dotyczącymi małej rezystancji styku, standardem jest powlekanie szpuli — grubość powlekania jest weryfikowana przez XRF w każdej partii.
P4: Czy przed złożeniem zamówienia możesz przekazać firmie DFM opinię na temat geometrii terminala?
O: Tak. Prześlij nam rysunek z wymiarami współpracującego sworznia, wymaganą siłą normalną, granicą siły wstawiania i docelową rezystancją styku. Nasz zespół inżynierów sprawdza geometrię belki pod kątem naprężeń i ugięcia, potwierdzając, czy proponowana długość i grubość belki może osiągnąć normalną siłę bez uginania się oraz czy siła wstawiania osiągnie limit. W przypadku terminali stemplujących przegląd DFM zapobiega najczęstszej awarii – terminalowi, który mierzy prawidłowo i nie wkłada się.
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.

X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności