Produkty

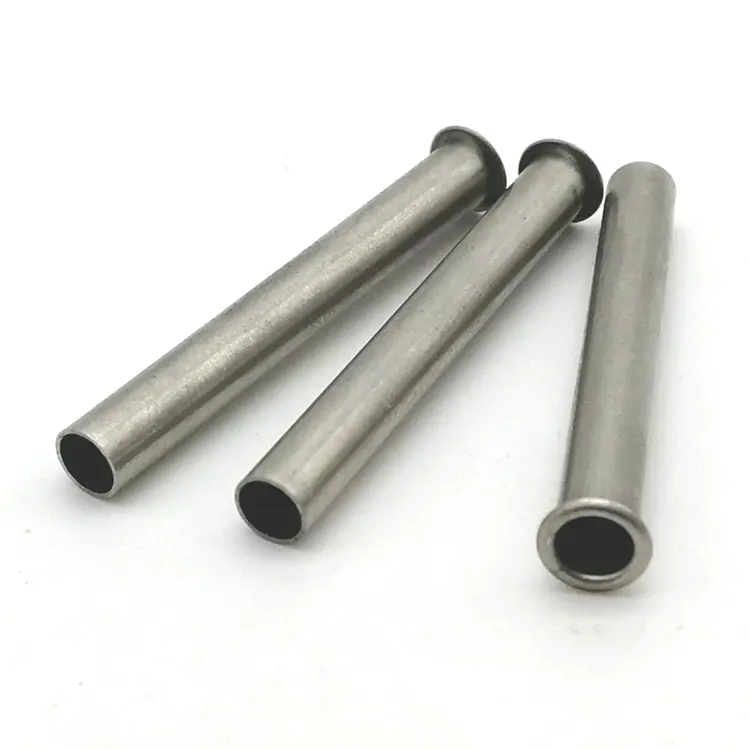
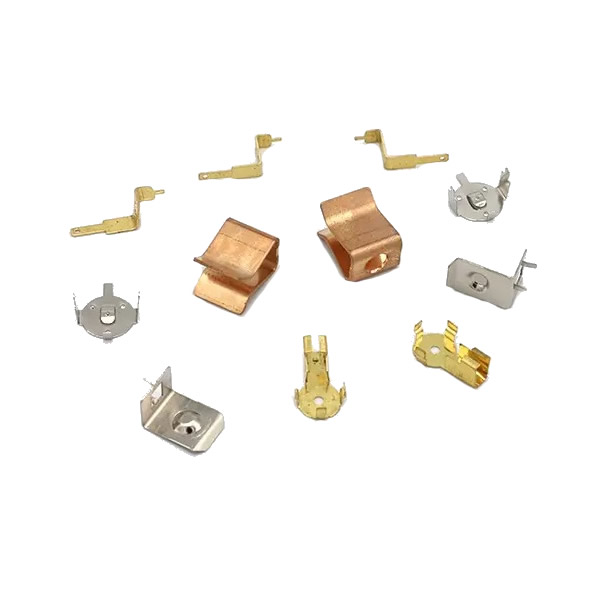
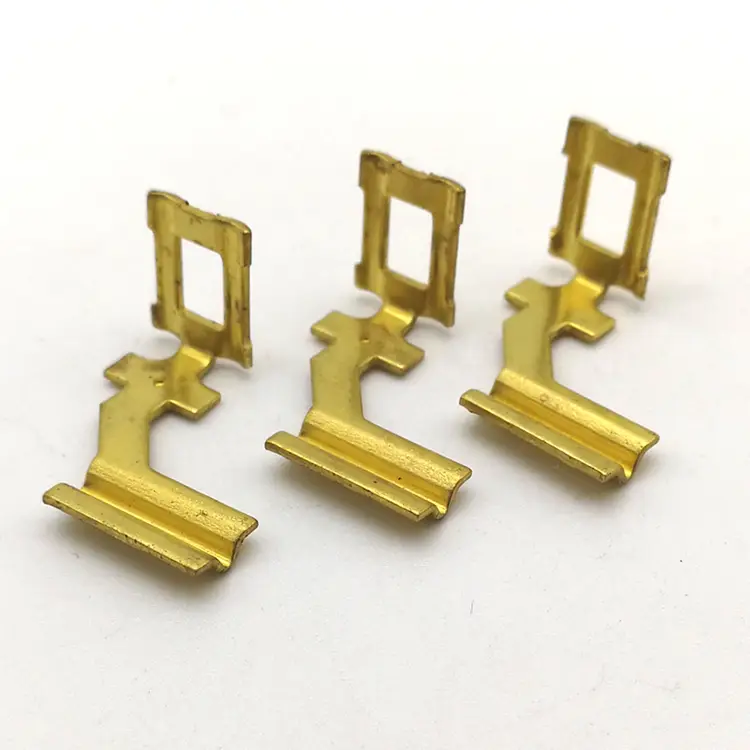
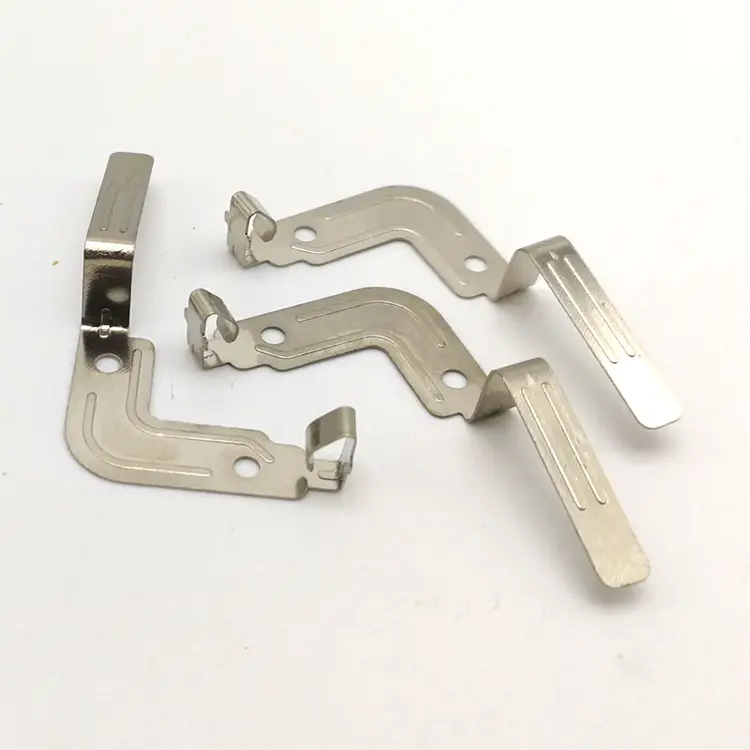
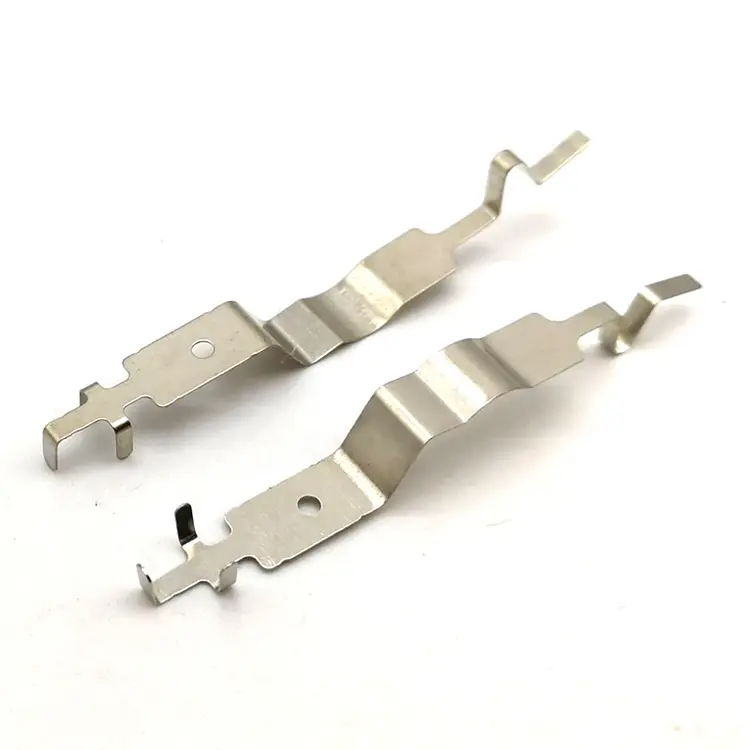
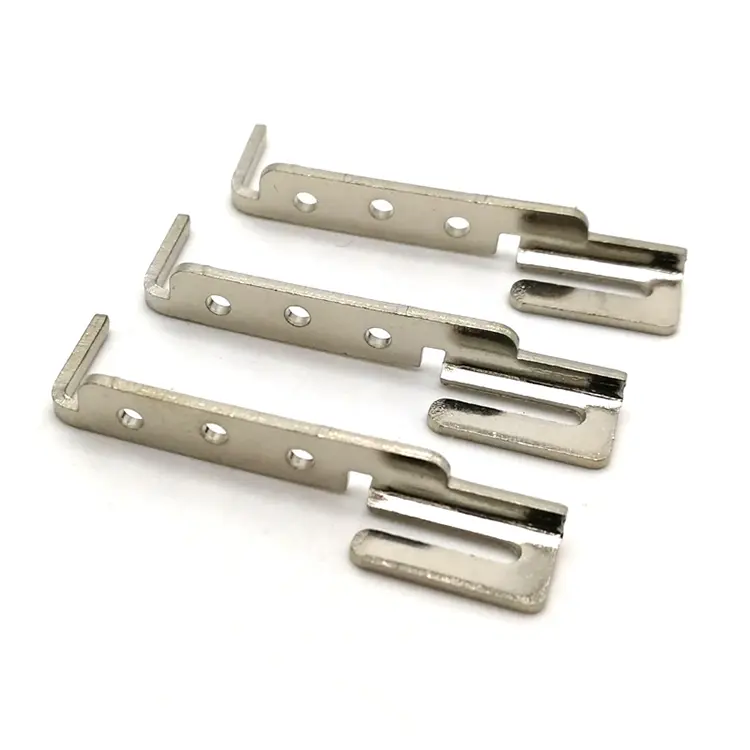
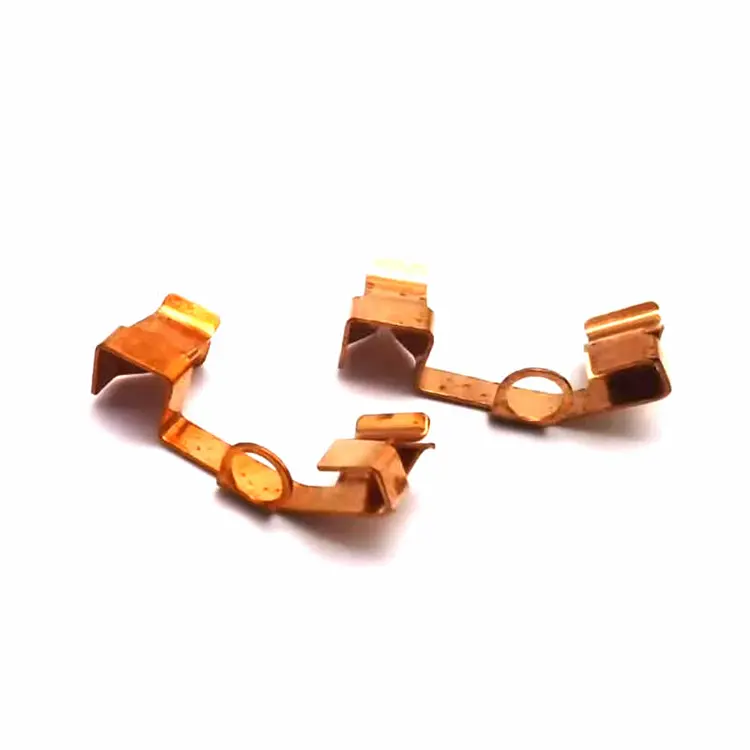
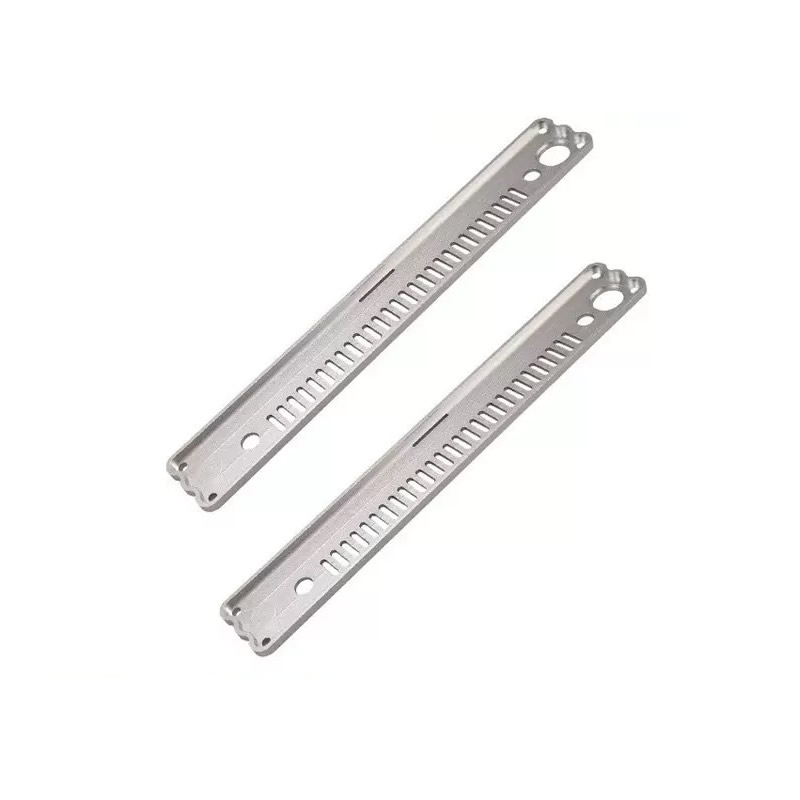
Precyzyjne części do tłoczenia metalu
Precyzyjna matryca do tłoczenia kosztuje trzy razy więcej niż standardowa matryca, ponieważ matryca jest obrabiana z ułamkiem tolerancji części, a nie z samą tolerancją. Nuote Metals produkuje w Chinach precyzyjne części do tłoczenia metalu za pomocą matryc EDM z wolnym drutem (± 0,003 mm), stempli szlifowanych współrzędnie i pras sprawdzanych pod kątem równoległości suwaków przed każdą serią produkcyjną. ±0,02 mm w przypadku funkcji krytycznych. Udokumentowane PPAP i Cpk.
Wyślij zapytanie
Opis produktu
Standardowa matryca do tłoczenia jest obrabiana z tolerancją części - jeśli rysunek wskazuje ±0,05 mm, matryca jest zbudowana z dokładnością ±0,05 mm. Precyzyjna matryca do tłoczenia jest obrabiana z dokładnością do ułamka tolerancji części — jeśli na rysunku podano ± 0,02 mm, matryca jest zbudowana z dokładnością ± 0,005 mm. Matryca jest droższa, ponieważ czas obróbki jest dłuższy, elektroerozja jest wolniejsza, a kontrole są częstsze. Jednak matryca pozostawia tolerancję dla prasy, materiału i zużycia narzędzia, więc część zachowuje swoją tolerancję w całej partii, a nie tylko w pierwszym artykule.
Precyzyjne części tłoczone z metalu nie są standardowymi wytłoczkami z bardziej rygorystycznym planem kontroli. Są to części produkowane w systemie narzędziowym, w którym dokładność matrycy, dokładność prasy i weryfikacja w matrycy są dopasowane do ostatecznej tolerancji. Matryca obrobiona z dokładnością ± 0,05 mm nie może wytworzyć części z pozycją ± 0,02 mm — błąd matrycy zużywa tolerancję przed skokami prasy.
W Nuote Metals produkujemy precyzyjne części tłoczone z metalu, dopasowując dokładność matrycy, dokładność prasy i weryfikację w matrycy. W tym artykule omówiono system oprzyrządowania, regulacje próbne, które sprawiają, że działa, oraz elementy, które należy sprawdzić przed zaakceptowaniem precyzyjnego stemplowania.
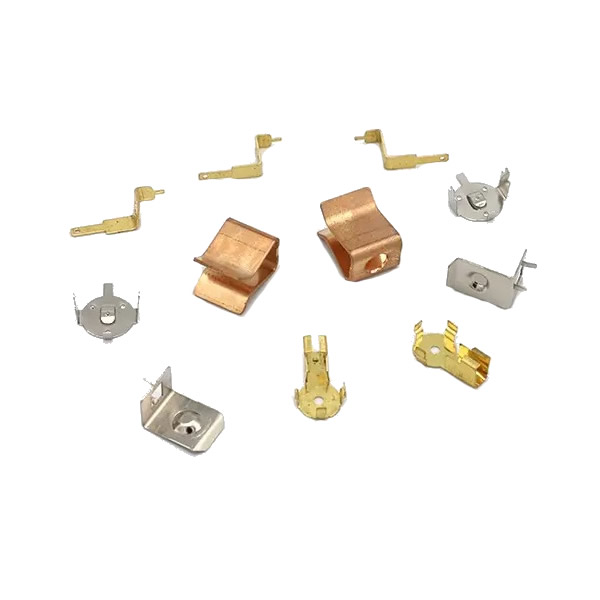
Dokładność matrycy – elektroerozja wolnodrutowa i szlifowanie współrzędnościowe
Matryca jest pierwszym źródłem precyzji. Matryca obrobiona z dokładnością ± 0,01 mm nie może wytworzyć części z pozycją ± 0,02 mm — błąd matrycy pochłania połowę tolerancji, zanim prasa wykona nawet skok.
Jak budujemy matryce precyzyjne:
- EDM wolnodrutowy (seria Sodick AQ)dla wkładek matrycowych i stempli – dokładność pozycjonowania ±0,003mm, wykończenie powierzchni Ra 0,2μm.
- Szlifowanie współrzędnościowe profili stempli i matryc— dokładność profilu ±0,002 mm, kontrolowana ostrość krawędzi.
- Sterowanie EDM w pętli zamkniętej —pozycja drutu jest korygowana w czasie rzeczywistym, dzięki czemu kontur matrycy odpowiada programowi, a nie dryfowi maszyny.
- Luz matrycy dopasowany do materiałul – obliczony dla konkretnego materiału i grubości, a nie standardowy procent.
Dlaczego ma to znaczenie w przypadku precyzyjnych części do tłoczenia metali:Matryca zbudowana z dokładnością ±0,01 mm pozostawia ±0,01 mm dla prasy i materiału. Matryca zbudowana z dokładnością ± 0,003 mm pozostawia ± 0,017 mm — wystarczającą do utrzymania tolerancji części nawet przy różnej prasie i materiale. Dokładność matrycy nie jest kosztem, który należy minimalizować – jest podstawą tolerancji.
Dokładność prasy – co należy sprawdzić przed każdym uruchomieniem produkcyjnym
Precyzyjna matryca na nieprecyzyjnej prasie wytwarza nieprecyzyjne części. Prasa musi utrzymywać równoległość w poprzek łoża, powtarzać dolny martwy punkt przy każdym suwie i być odporna na wzrost temperatury podczas produkcji.
| Naciśnij Parametr | Na co wpływa | Wymagania dotyczące precyzji | Jak weryfikujemy |
|---|---|---|---|
| Równoległość suwaka | Płaskość, kąt zgięcia | ≤0,02 mm w poprzek łóżka | Osiowanie lasera Hamar przed produkcją |
| Powtarzalność dolnego i martwego punktu | Grubość, głębokość wybijania | ≤0,01 mm od skoku do skoku | Enkoder liniowy na suwaku (±0,001mm) |
| Wzrost termiczny | Luz, wysokość zadziorów | ≤0,01 mm w ciągu 8 godzin | Czujniki temperatury na ramie |
| Dokładność podawania | Pozycja otworu | ±0,01 mm na podziałkę | Posuw serwa z enkoderem liniowym |
Równoległość suwakaokreśla, czy stempel wchodzi równomiernie do matrycy. Prasa z nachyleniem 0,05 mm wytwarza część, która jest o 0,05 mm cieńsza z jednej strony — płaskość i kąt zgięcia nie spełniają tolerancji dokładności. Przed produkcją i po każdej wymianie matrycy sprawdzamy równoległość za pomocą laserowego systemu osiowania.
Powtarzalność dolnego i martwego punktuokreśla głębokość wybicia i ostateczną grubość. Prasa zmieniająca się o 0,02 mm od skoku do skoku wytwarza część, która jest o 0,02 mm grubsza na jednym końcu partii niż na drugim. Skok monitorujemy za pomocą enkodera liniowego, a nie mechanicznego ogranicznika.
Wzrost termicznyzmienia luz w miarę nagrzewania się prasy. Prasa, która rośnie o 0,02 mm w ciągu 8 godzin, zmienia luz matrycy o 0,02 mm, a wraz z nim zmienia się wysokość zadziorów. Monitorujemy temperaturę ramy i regulujemy luz matrycy, gdy temperatura przekracza wartość zadaną.
W przypadku precyzyjnych części do tłoczenia metalu prasa nie jest towarem – jest precyzyjnym narzędziem, które należy weryfikować i monitorować.
Korekty próbne – co faktycznie zmieniamy, gdy pierwszy artykuł zawiedzie
Precyzyjna matryca nie wytwarza precyzyjnej części już za pierwszym pociągnięciem. Etap próbny polega na osiągnięciu tolerancji — poprzez pomiar pierwszego artykułu, identyfikację źródła błędu i regulację matrycy lub prasy.
Typowa sekwencja prób dla tolerancji położenia ±0,02 mm:
- Pierwsza próba: Pomiar pozycji ±0,035 mm. Błąd jest większy niż tolerancja.
- Główna przyczyna: Wkładka matrycy została obrobiona z dokładnością ±0,003 mm, ale równoległość prasy wynosiła 0,03 mm — prasa przechylała stempel.
- Regulacja 1: Laserowo wyrównaj suwak prasy — równoległość zmniejszona do 0,012 mm.
- Druga próba: Pomiar położenia ±0,025 mm. Bliżej, ale nadal poza tolerancją.
- Główna przyczyna: Długość posuwu zmieniała się o 0,008 mm na skok – posuw serwa nie był dostosowany do masy taśmy.
- Regulacja 2: Dostosuj profil podawania serwa — dokładność podawania poprawiona do ±0,003 mm.
- Trzecia próba: Pomiar położenia ±0,015 mm. W ramach tolerancji.
- Produkcja: Trzpienie pomiarowe w matrycy zainstalowane na stacji przebijania – prasa zatrzymuje się, jeśli pozycja przekroczy 0,015 mm.
Co to pokazuje: precyzja nie leży w samej matrycy — chodzi o regulacje próbne, które dopasowują matrycę do prasy, a prasę do materiału. W przypadku precyzyjnych części wytłaczanych etap próbny nie jest formalnością – to właśnie na nim faktycznie osiągana jest tolerancja.
Weryfikacja w matrycy – pomiar części przed jej odcięciem
Precyzji tłoczenia nie można zweryfikować po fakcie – zanim część zostanie zmierzona, matryca wyprodukowała już tysiące części. Weryfikacja musi nastąpić w matrycy, przed odcięciem części.
Czego używamy w matrycy:
- Trzpienie pomiarowe w matrycy – kołek wchodzi w wycięty otwór w określonym miejscu; jeśli otwór nie jest na swoim miejscu, kołek nie wchodzi, a prasa zatrzymuje się.
- Monitorowanie tonażu – czujnik obciążenia na matrycy wykrywa brakującą część, podwójny półfabrykat lub zużyty stempel; prasa zatrzymuje się, zanim matryca ulegnie uszkodzeniu.
- Kontrola wizyjna na ostatnim stanowisku – kamera mierzy krytyczne cechy przed upadkiem części; części poza specyfikacją są odrzucane przez podmuch powietrza.
Dlaczego weryfikacja w matrycy ma znaczenie w przypadku precyzyjnych części wytłaczanych z metalu: Przy 200–600 skokach na minutę w wyniku zużycia narzędzia mogą powstać setki części niezgodnych ze specyfikacją, zanim zostanie zmierzona kolejna próbka. Weryfikacja w matrycy wychwytuje dryft w miejscu, w którym występuje, a nie na końcu partii.
Prawdziwy przykład – klips chirurgiczny ze stali nierdzewnej 0,5 mm z pozycją ±0,02 mm
Amerykański producent wyrobów medycznych potrzebował klipsa chirurgicznego ze stali nierdzewnej o średnicy 0,5 mm z położeniem otworu ± 0,02 mm, płaskością 0,03 mm i granicą zadziorów 0,02 mm. Ich poprzedni dostawca obrobił matrycę z dokładnością ± 0,02 mm i uruchomił ją na standardowej prasie — położenie różniło się o ± 0,04 mm, a 8% części nie zostało zmontowanych.
Co zrobiliśmy inaczej:
- Ponownie obrobiono wkładki matrycowe za pomocą elektrodrążarki wolnodrutowej – dokładność położenia ± 0,003 mm.
- Prasa została wyrównana laserowo przed produkcją — równoległość suwaka 0,015 mm w poprzek łoża.
- Dostosowano podawanie serwomechanizmu do taśmy ze stali nierdzewnej o grubości 0,5 mm — dokładność podawania ± 0,003 mm.
- Zainstalowano kołki pomiarowe w matrycy na stanowisku przebijania — prasa zatrzymała się, gdy pozycja przekroczyła 0,015 mm.
- Sprawdzona wysokość zadziorów za pomocą komparatora optycznego co 200 sztuk — 0,015 mm lub więcej.
- Ograniczenia: To podejście zostało zatwierdzone dla grubości materiału ≥0,3 mm. W przypadku cieńszych mierników pasek ugina się pod wpływem siły działającej na kołek pomiarowy, a weryfikacja w matrycy staje się niewiarygodna — te części wymagają kontroli optycznej na wyjściu, a nie pomiaru w matrycy.
- Wysłano 1,2 miliona sztuk przy zerowej liczbie błędów montażowych. Klient wyeliminował przychodzącą kontrolę pozycji i płaskości.
To właśnie powinny zapewniać precyzyjne części do tłoczenia metalu: nie tylko część, która mierzy prawidłowo przy pierwszym artykule, ale część, która utrzymuje tolerancję w całej partii — ponieważ matryca, prasa i weryfikacja w matrycy zostały dopasowane do tolerancji, a nie do rysunku.
Często zadawane pytania
P1: Jaka jest najwęższa tolerancja, jaką można zachować w przypadku precyzyjnych części tłoczących?
Odp.: Nasza standardowa tolerancja precyzji wynosi ± 0,02 mm w przypadku położenia otworu, ± 0,03 mm w przypadku płaskości i ± 0,3° w przypadku kąta zgięcia. Węższe tolerancje — ± 0,01 mm w położeniu — można osiągnąć dzięki pomiarowi w matrycy, matrycy obrobionej z dokładnością ± 0,003 mm i prasie zweryfikowanej pod kątem równoległości. Jednak węższa tolerancja oznacza wyższy koszt: obróbka matrycy trwa dłużej, prasa pracuje wolniej, a kontrole są częstsze. W przypadku precyzyjnych części tłoczonych z metalu sprawdzamy tolerancję i objętość przed wyceną, a nie po niepowodzeniu pierwszego artykułu.
P2: Co się stanie, jeśli moja tolerancja będzie mniejsza niż ± 0,02 mm?
Odp.: Przed wyceną sprawdzamy tolerancję i funkcję. Jeśli tolerancja jest węższa niż nasza standardowa precyzja, mamy trzy możliwości: (1) Pomiar w matrycy — matryca mierzy element przed odcięciem części, a prasa zatrzymuje się, jeśli dryfuje. (2) Operacja wtórna — element jest obrabiany po tłoczeniu, co zwiększa koszty, ale zapewnia większą tolerancję. (3) Zalecenie DFM — sugerujemy zmianę projektu, która zmniejsza tolerancję bez wpływu na funkcjonalność. W przypadku precyzyjnych części tłoczonych nie obiecujemy tolerancji, której nie możemy dotrzymać — przed złożeniem zamówienia informujemy, która opcja jest realna.
P3: Co wpływa na koszt precyzyjnych części do tłoczenia metalu?
Odp.: Trzy czynniki: dokładność matrycy, czas prasowania i weryfikacja w matrycy. Matryca obrobiona za pomocą elektrodrążenia drutowego powolnego i szlifowania współrzędnościowego kosztuje więcej niż matryca standardowa, ale pozostawia tolerancję dla prasy i materiału. Pomiar w matrycy zwiększa koszt oprzyrządowania, ale eliminuje złom z dryfu, który zostanie wychwycony dopiero przy następnej próbce. W przypadku precyzyjnych części tłoczonych z metalu na koszt wpływa system oprzyrządowania, a nie sam materiał. Wraz z wyceną przedstawiamy zestawienie kosztów, dzięki czemu możesz zobaczyć, który element wpływa na cenę.
P4: Czy możesz przekazać opinię DFM przed złożeniem zamówienia?
O: Tak. Prześlij nam rysunek z materiałem, grubością, tolerancją i objętością. Nasz zespół inżynierów sprawdza część pod kątem wykonalności matrycy – tolerancji położenia, płaskości, wysokości zadziorów i rozmiaru elementu – i zwraca pisemny raport DFM wraz z wyceną. W przypadku precyzyjnych części wytłaczanych z metalu o tolerancjach mniejszych niż ± 0,02 mm możemy zalecić pierwszy artykuł lub serię próbną przed przystąpieniem do oprzyrządowania produkcyjnego. Zapobiega to najczęstszej niespodziance związanej z kosztami — matrycy, która jest budowana, a następnie modyfikowana, ponieważ nie można było osiągnąć tolerancji.
Gorące Tagi: Precyzyjne części do tłoczenia metali, Chiny Części do tłoczenia metali, Fabryka części do precyzyjnego tłoczenia
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności