Produkty
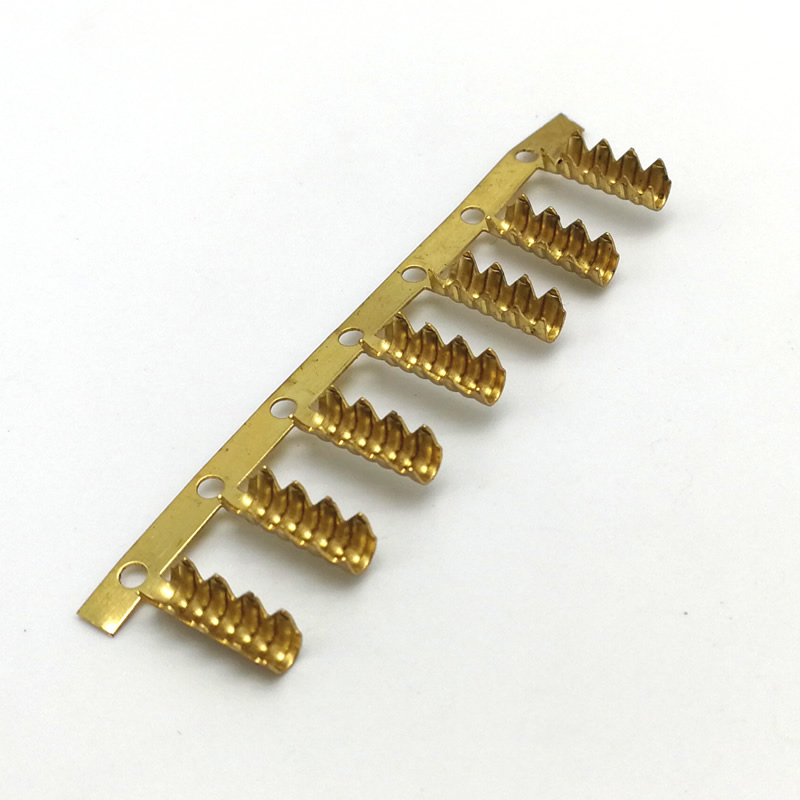
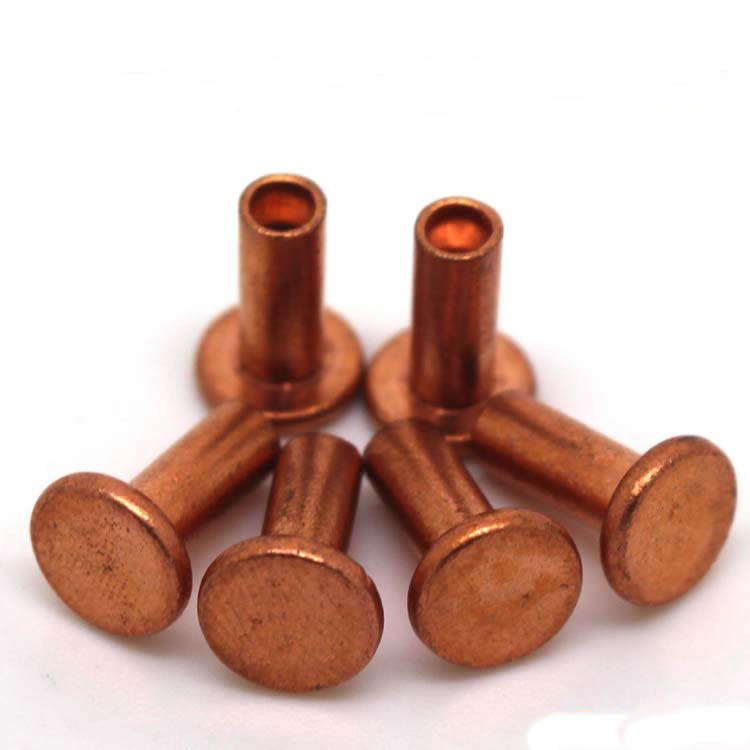

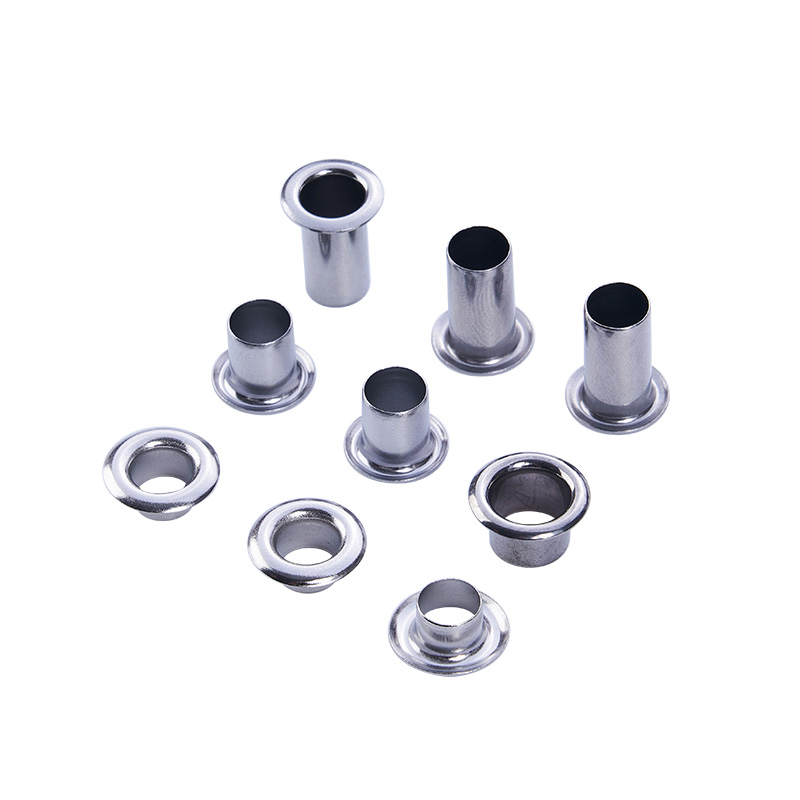

Głęboko tłoczone tłoczenie metalu
Głęboko ciągniona część ulega uszkodzeniu na jeden z dwóch sposobów: marszczenie kołnierza lub rozdarcie ściany bocznej. Obydwa są kontrolowane przez te same trzy zmienne: siłę uchwytu półfabrykatu, promień matrycy i smarowanie. Nuote Metals produkuje głęboko tłoczone wytłoczki metalowe w Chinach, przy czym te zmienne są dopasowane do każdego materiału i etapu ciągnienia. Kubki, muszle i obudowy o grubości od 0,1 mm do 6,0 mm. Udokumentowane PPAP.
Wyślij zapytanie
Opis produktu
Głęboko narysowana część ulega uszkodzeniu na jeden z dwóch sposobów. Kołnierz marszczy się – materiał się wygina, ponieważ uchwyt nie trzyma go płasko. Lub pęknięcie ściany bocznej – materiał rozciąga się poza granicę formowania, ponieważ siła stempla jest zbyt duża, a promień matrycy jest zbyt ostry. Marszczenie i rozdarcie to przeciwstawne niepowodzenia: jedno wynika ze zbyt małej powściągliwości, drugie ze zbyt dużej siły.
Głęboko tłoczone tłoczenie metalu to proces równoważenia tych dwóch niepowodzeń — utrzymywania kołnierza na tyle płaskiego, aby zapobiec marszczeniu, przy jednoczesnym umożliwieniu przepływu materiału do matrycy bez rozdzierania ścianki bocznej. Równowaga jest kontrolowana przez trzy zmienne: siłę uchwytu półfabrykatu, promień matrycy i smarowanie. Kiedy wszystkie trzy zostaną dopasowane do materiału i etapu rysowania, część zostanie narysowana czysto. Kiedy ktoś się myli, część ulega uszkodzeniu, a tryb awarii informuje, którą zmienną należy zmienić.
W Nuote Metals produkujemy głęboko tłoczone części metalowe z siłą docisku półfabrykatu, promieniem matrycy i smarowaniem dostosowanym do każdego materiału i etapu ciągnienia. W tym artykule omówiono dwa tryby awarii, trzy zmienne oraz elementy, które należy sprawdzić przed przyjęciem głęboko tłoczonej części.

Marszczenie a rozdarcie – jak odczytać niepowodzenie
Tryb awarii informuje, która zmienna jest nieprawidłowa. Pomarszczony kołnierz i podarta ściana boczna to nie ten sam problem, a sposób naprawy nie jest taki sam.
| Tryb awarii | Gdzie się pojawia | Pierwotna przyczyna | Co wyregulować |
|---|---|---|---|
| Marszczenie kołnierza | Krawędź zewnętrzna, pomiędzy pustym uchwytem a matrycą | Siła uchwytu półfabrykatu jest zbyt mała lub zbyt duża | Dopasuj siłę docisku do sceny |
| Rozdarcie ściany bocznej | Dziurkaj w nos, dolny róg | Promień matrycy zbyt ostry, tarcie zbyt duże | Zwiększ promień matrycy, popraw smarowanie |
| Przerzedzenie ścian | Dziurkacz, ściana boczna | Stopień naciągu zbyt agresywny dla materiału | Zmniejsz współczynnik ciągnienia na stopień |
| Skórka pomarańczowa | Powierzchnia ściany bocznej | Gruboziarnista struktura, niedostateczne wyżarzenie | Sprawdź wielkość ziaren materiału, wyżarz przed ciągnięciem |
Marszczenie kołnierza występuje, gdy półfabrykat nie kontroluje kołnierza. Za mała siła – materiał się wygina. Zbyt duża siła – materiał nie może płynąć, a ściana boczna pęka przy następnym pociągnięciu. Siła musi być dostosowana do sceny.
Rozdarcie ściany bocznej następuje w miejscu uderzenia – w miejscu największego obciążenia. Przyczynami są ostry promień matrycy, wysokie tarcie lub agresywny współczynnik ciągnienia. Naprawa nie polega na większej sile uchwytu blanku – to pogarsza rozdarcie.
Pocienienie ścian jest zapowiedzią rozdarcia – ściana staje się cieńsza, zanim ulegnie rozdarciu. Jeśli grubość ścianki na czubku stempla spadnie poniżej 80% grubości półfabrykatu, część jest zagrożona w następnym etapie ciągnienia.
W przypadku tych części tryb awarii ma charakter diagnostyczny — informuje, którą zmienną należy zmienić. Dostawca, który zwiększy siłę uchwytu półfabrykatu w celu naprawienia rozdarcia, pogorszy rozdarcie. Dostawca, który zmniejsza siłę potrzebną do usunięcia zmarszczek, spowoduje ich pogłębienie.
Zmienna 1 – Siła uchwytu półfabrykatu: Kontrola zmarszczek
Półfabrykat utrzymuje kołnierz płasko, podczas gdy stempel wpycha materiał do matrycy. Siła musi być wystarczająco duża, aby zapobiec marszczeniu, ale wystarczająco mała, aby materiał mógł przepływać do wewnątrz bez rozrywania.
Jak zmienia się siła uchwytu blanku w zależności od materiału i stopnia:
- Pierwsze naciągnięcie – największa siła – kołnierz jest największy i najbardziej podatny na marszczenie.
- Drugie naciągnięcie – mniejsza siła – kołnierz jest mniejszy, a materiał jest już utwardzony.
- Stal nierdzewna – większa siła niż stal węglowa – stal nierdzewna twardnieje szybciej i jest odporna na płynięcie.
- Aluminium – mniejsza siła niż stal – aluminium płynie łatwiej i mniej się marszczy.
Jak to kontrolujemy:
- Hydrauliczna poduszka do mocowania blanków z kontrolą ciśnienia — nie jest to sprężyna mechaniczna.
- Siła ustawiona na etap pobierania — a nie pojedyncze ustawienie dla całej sekwencji.
- Monitorowanie siły w matrycy — czujnik tensometryczny wykrywa zmianę siły i sygnalizuje prasie konieczność dostosowania.
W tej operacji siła docisku nie jest pojedynczą liczbą — jest to profil, który zmienia się w zależności od etapu rozciągania i materiału.
Zmienna 2 – Promień matrycy: Kontrola rozdarcia
Promień matrycy to krzywizna, po której przepływa materiał wchodząc do matrycy. Ostry promień koncentruje naprężenie – materiał rozciąga się bardziej w promieniu, a ściana boczna rozdziera się w miejscu dziurkacza. Większy promień rozkłada naprężenie.
Minimalny promień matrycy według materiału:
- Stal węglowa – ≥6× grubość materiału
- Stal nierdzewna – ≥8× grubość materiału
- Aluminium – ≥4× grubość materiału
- Miedź – ≥5× grubość materiału
Jak to kontrolujemy:
- Promień matrycy określony dla materiału i grubości — nie jest to standardowa wartość dla wszystkich części.
- Wymienne wkładki matrycy – promień można zwiększyć bez konieczności przebudowy całej matrycy w przypadku pęknięcia przy pierwszej próbie.
- Promień wypolerowany do Ra 0,2 μm — szorstki promień zwiększa ryzyko tarcia i rozdarcia.
W przypadku głębokiego tłoczenia promień matrycy nie jest szczegółem — jest to różnica między częścią, która rysuje, a częścią, która się rozdziera.
Zmienna 3 – Smarowanie: Kontrola tarcia
Tarcie pomiędzy półwyrobem a matrycą kontroluje łatwość przepływu materiału. Za duże tarcie — materiał stawia opór przepływowi, siła stempla wzrasta, a ścianka boczna pęka. Zbyt małe tarcie – materiał przepływa zbyt łatwo, a uchwyt półfabrykatu nie może kontrolować kołnierza.
Smar według materiału:
- Stal węglowa – standardowy smar ciągnący na bazie wody lub oleju.
- Stal nierdzewna – smar o dużej wytrzymałości filmu – nierdzewne zgrubienia w przypadku pęknięcia filmu.
- Aluminium – smar na bazie wody – na bazie oleju może plamić powierzchnię przed anodowaniem.
- Miedź – smar o dużej lepkości – miedź łatwo ulega zatarciom i wymaga warstwy, która pozostaje na półfabrykacie.
Jak to kontrolujemy:
- Smar dopasowany do materiału – nie jest to pojedynczy smar do wszystkich metali.
- Kontrolowana grubość powłoki — spójna powłoka, a nie zalanie.
- Czyszczenie przed wyżarzaniem — resztki smaru mogą zwęglić się w piecu i wpłynąć na następny ciąg.
Prawdziwy przykład – obudowa ze stali nierdzewnej 304 głęboko tłoczona z marszczeniem kołnierza
Niemiecki producent pomp potrzebował obudowy ze stali nierdzewnej 304 o grubości ścianki 1,5 mm, głębokości tłoczenia 45 mm i kołnierzu pozbawionym zmarszczek. Ich poprzedni dostawca rysował obudowę w dwóch etapach — kołnierz pomarszczył się przy pierwszym pociągnięciu, a dostawca zwiększył siłę uchwytu półfabrykatu w celu jego zamocowania. Zmarszczka zniknęła, ale ściana boczna rozerwała się przy drugim pociągnięciu.
Co zrobiliśmy inaczej:
- Zmniejszono siłę uchwytu blanku przy pierwszym zaciągnięciu — zmarszczka była spowodowana zbyt dużą siłą, a nie zbyt małą. Siła ściskała kołnierz i ograniczała przepływ.
- Zwiększono promień matrycy z 6× do 9× grubości materiału — ostrzejszy promień skupiał naprężenie na czubku stempla.
- Zmieniono na smar o wysokiej wytrzymałości filmu do stali nierdzewnej – standardowy smar uległ zniszczeniu pod ciśnieniem ciągnięcia.
- Dodano wyżarzanie pośrednie pomiędzy zaciągnięciami — przywrócono plastyczność przed drugim zaciągnięciem.
- Wysłano 180 000 sztuk bez zmarszczek i łez. Klient dostosował kontrolę przychodzącą do 5-częściowej próbki na partię – nasze dane CMM i płaskość zostały przyjęte jako zapis jakości.
Oto, co powinno zapewnić głębokie tłoczenie metalu:nie tylko miseczka o prawidłowych wymiarach, ale część, której kołnierz jest płaski i której ściana boczna jest nienaruszona – ponieważ te trzy zmienne zostały dopasowane do materiału i etapu wyciągania, a nie dostosowywane metodą prób i błędów.
Standardowe odniesienie:Współczynniki ciągnienia i promienie matrycy są zgodne z normą DIN 8584 (norma dotycząca procesu głębokiego tłoczenia) i ISO 2768-mK, chyba że określono węższe objaśnienia. Sprzęt prasowy: Serwoprasy Aida i Schuler od 100 do 600 ton.
Często zadawane pytania
P1: Dlaczego kołnierz marszczy się podczas tłoczenia metalu metodą głębokiego tłoczenia?
Odp.: Marszczenie kołnierza występuje, gdy siła docisku półfabrykatu nie jest dostosowana do stopnia rozciągania. Za mała siła – materiał się wygina. Zbyt duża siła – materiał nie może płynąć, a ściana boczna pęka przy następnym pociągnięciu. Jeśli zwiększenie siły powoduje rozdarcie, prawdziwym problemem jest promień matrycy lub smarowanie, a nie półfabrykat. W przypadku tłoczenia metalu metodą głębokiego tłoczenia, marszczenie i rozdzieranie są przeciwstawnymi błędami — naprawa jednego może spowodować drugie, jeśli pierwotna przyczyna zostanie błędnie zdiagnozowana.
P2: Dlaczego ściana boczna rozrywa się na dziobie?
Odp.: Rozerwanie ściany bocznej następuje w punkcie największego obciążenia. Przyczynami są: zbyt ostry promień matrycy, niewystarczające smarowanie, zbyt agresywny współczynnik rozciągania lub niewystarczająco wyżarzony materiał. Naprawa nie polega na większej sile uchwytu blanku – to pogarsza rozdarcie. Rozwiązaniem jest większy promień matrycy, lepsze smarowanie, niższy współczynnik ciągnienia lub dodatkowe wyżarzanie. Lokalizacja łzy informuje, która zmienna jest nieprawidłowa – w przypadku dziurkacza jest to napięcie; na promieniu matrycy jest to tarcie.
P3: Co wpływa na koszt głęboko tłoczonych części metalowych?
Odp.: Trzy czynniki: liczba etapów ciągnienia, cykli wyżarzania i złożoność matrycy. Część wymagająca trzech ciągnięć i dwóch wyżarzania kosztuje więcej niż część wymagająca jednego ciągnienia – czas prasowania, czas wyżarzania i obsługa między etapami zwiększają koszty. Promień matrycy i poduszka uchwytu półwyrobu zwiększają koszt oprzyrządowania – poduszka hydrauliczna jest droższa niż sprężyna mechaniczna. Wraz z wyceną przedstawiamy zestawienie kosztów, pokazujące, który etap wpływa na cenę.
P4: Jaka jest minimalna ilość zamówienia na głęboko tłoczone części metalowe?
Odp.: W przypadku nowej matrycy do głębokiego tłoczenia minimalne zamówienie wynosi zazwyczaj 30 000 sztuk – poniżej tej kwoty dominuje koszt oprzyrządowania. W przypadku prototypów lub serii niskonakładowych możemy wyprodukować części w jednoetapowym ciągnieniu lub metodą przędzenia – minimum 1000 sztuk. W przypadku części znajdujących się już w produkcji powtarzające się zamówienia mogą sięgać nawet 10 000 sztuk. Przed zaleceniem odpowiedniego podejścia do oprzyrządowania sprawdzamy objętość i współczynnik rozciągania.
P5: Kiedy głębokie tłoczenie nie jest właściwym procesem?
Odp.: Głębokie tłoczenie nie jest właściwym wyborem, gdy: (1) głębokość tłoczenia jest mniejsza niż 0,5 x średnica – standardowe tłoczenie z uformowanym wgłębieniem jest tańsze; (2) wolumen jest mniejszy niż 5000 sztuk – koszt oprzyrządowania nie podlega amortyzacji, a wyoblanie lub obróbka skrawaniem może być bardziej ekonomiczne; (3) materiał jest zbyt gruby w stosunku do średnicy – siła stempla przekracza wydajność prasy i wymagane jest formowanie na gorąco lub obróbka skrawaniem. W przypadku tłoczenia metali metodą głębokiego tłoczenia informujemy Cię, kiedy proces nie jest odpowiedni, zanim zainwestujesz w oprzyrządowanie.
P6: Czy możesz przekazać opinię DFM przed złożeniem zamówienia?
O: Tak. Prześlij nam rysunek zawierający materiał, grubość, głębokość rysowania i wymagania dotyczące kołnierza. Nasz zespół inżynierów oblicza współczynnik ciągnienia, sprawdza promień matrycy w stosunku do materiału i potwierdza, czy część może być ciągniona w oczekiwanej liczbie etapów – czy też wymaga więcej wyżarzania lub większego półwyrobu. W przypadku głębokości tłoczenia większej niż 1,5 x średnica możemy zalecić pasek testowy lub pierwszy artykuł przed przystąpieniem do oprzyrządowania produkcyjnego.
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.

X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności