Produkty
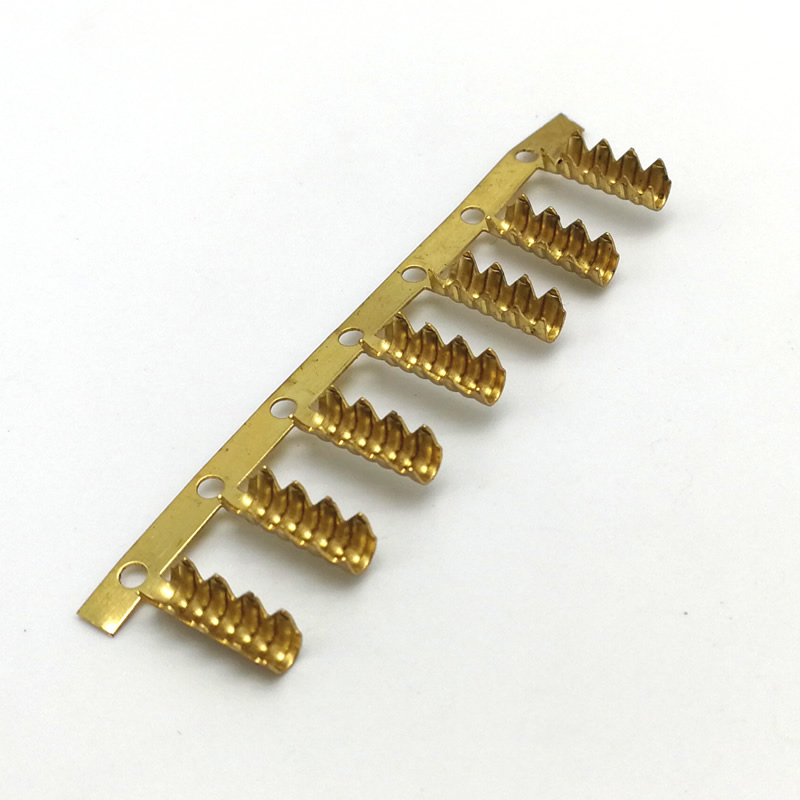

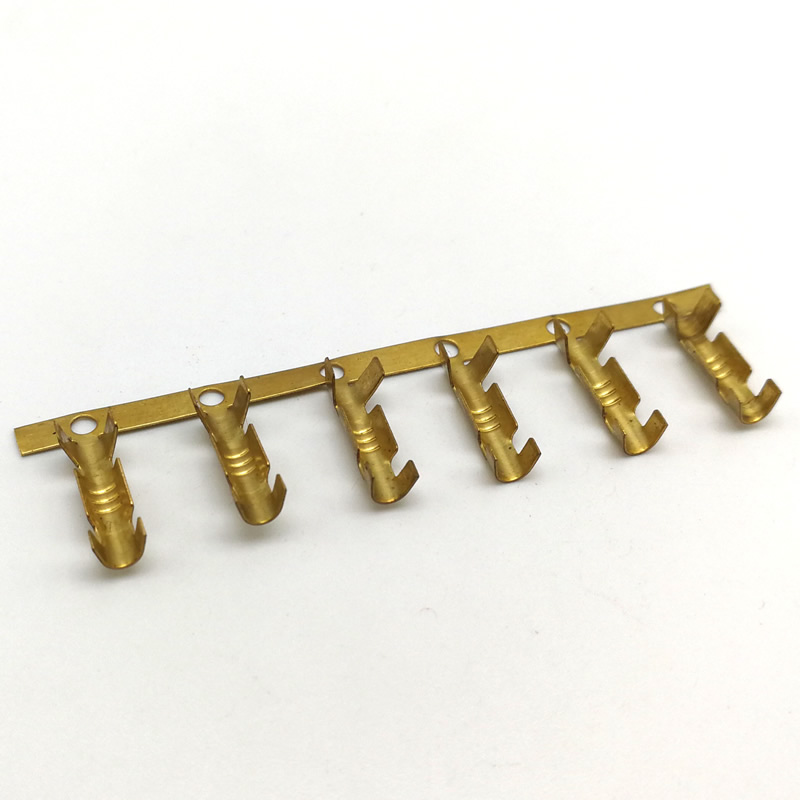
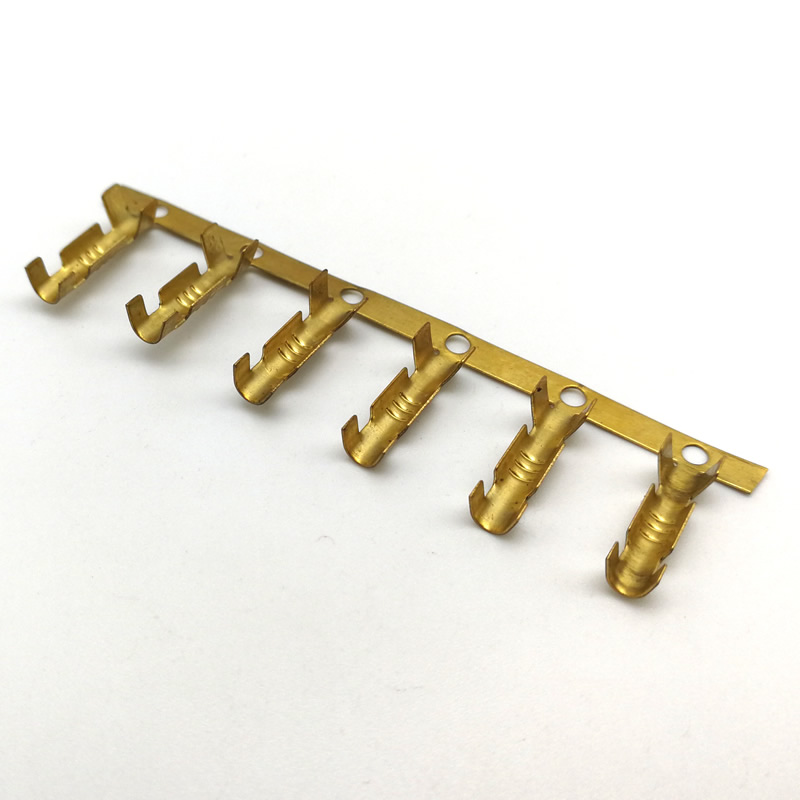
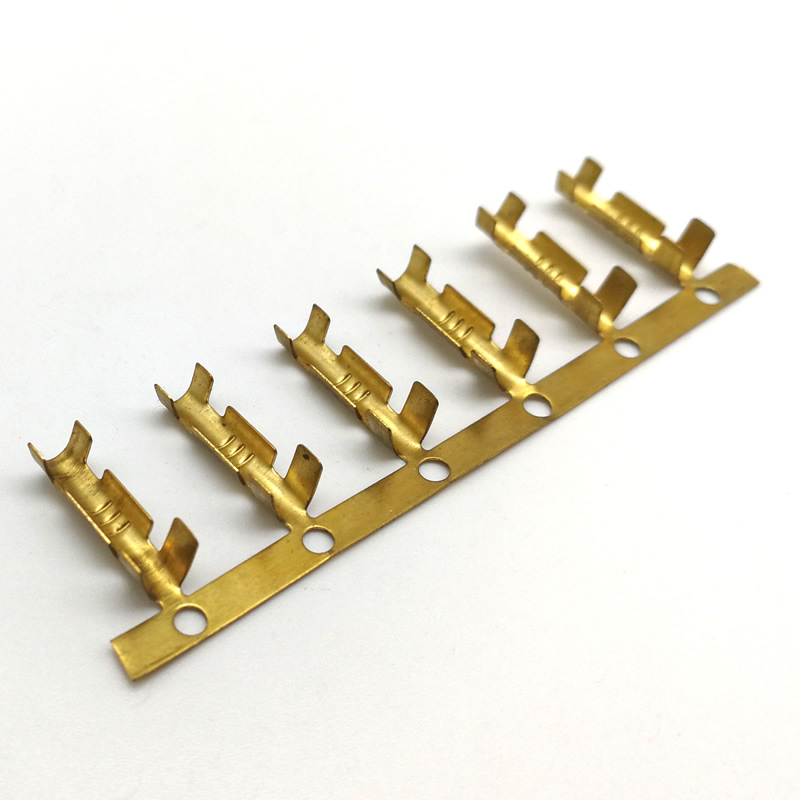
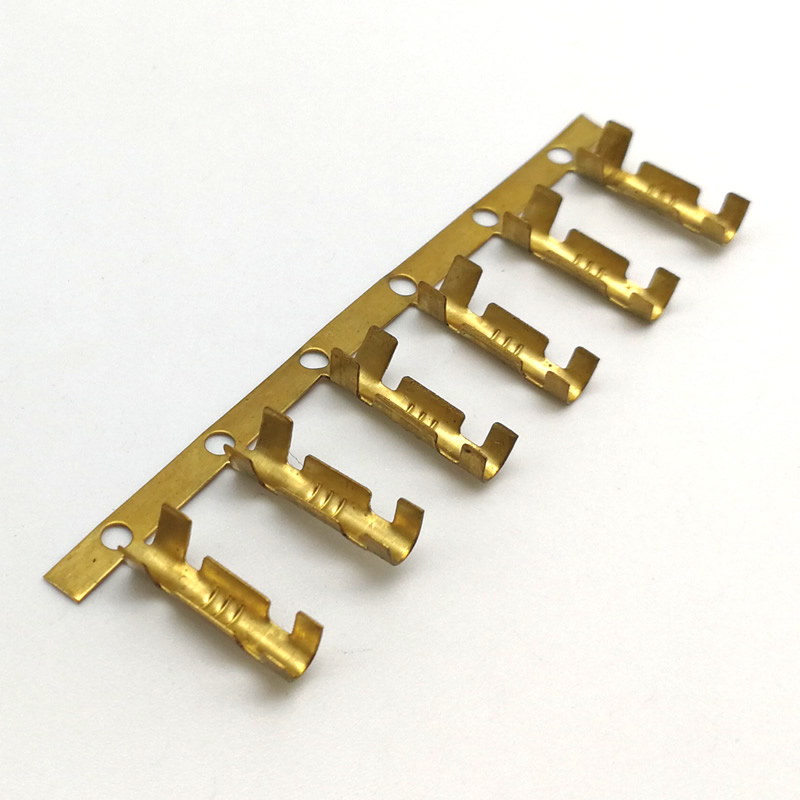
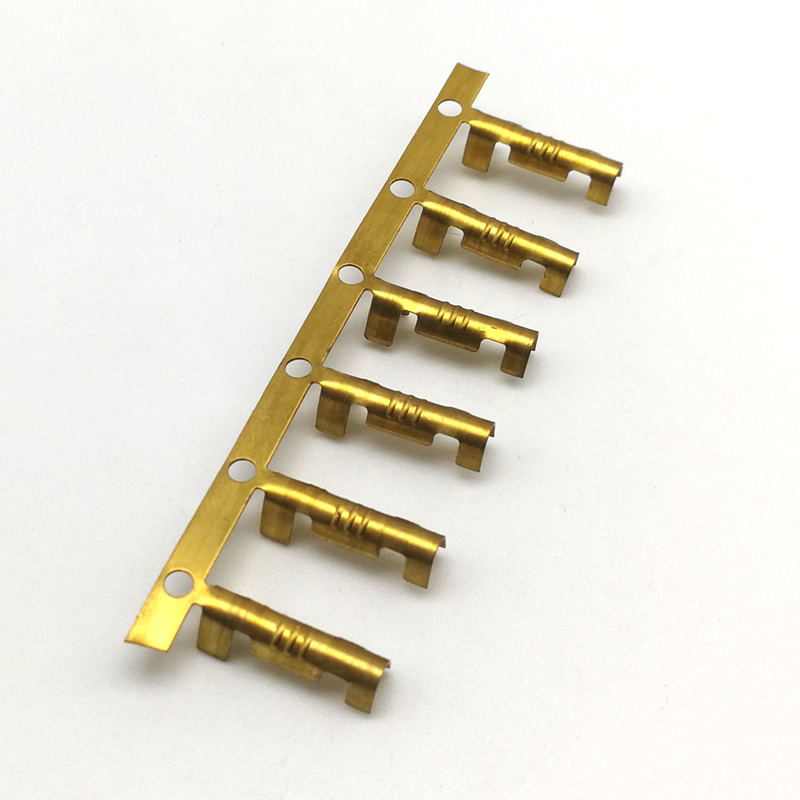
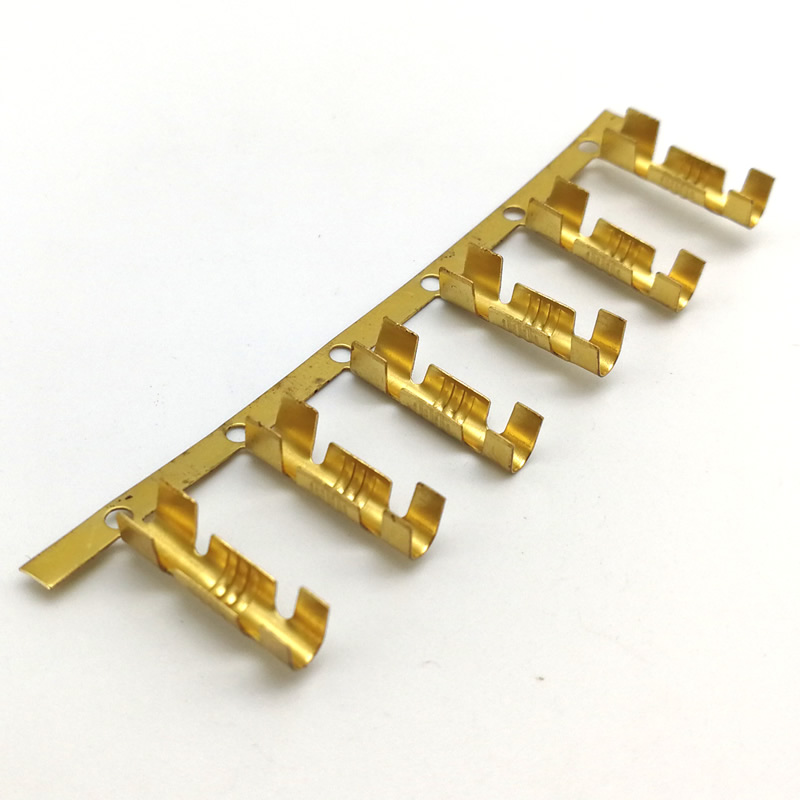
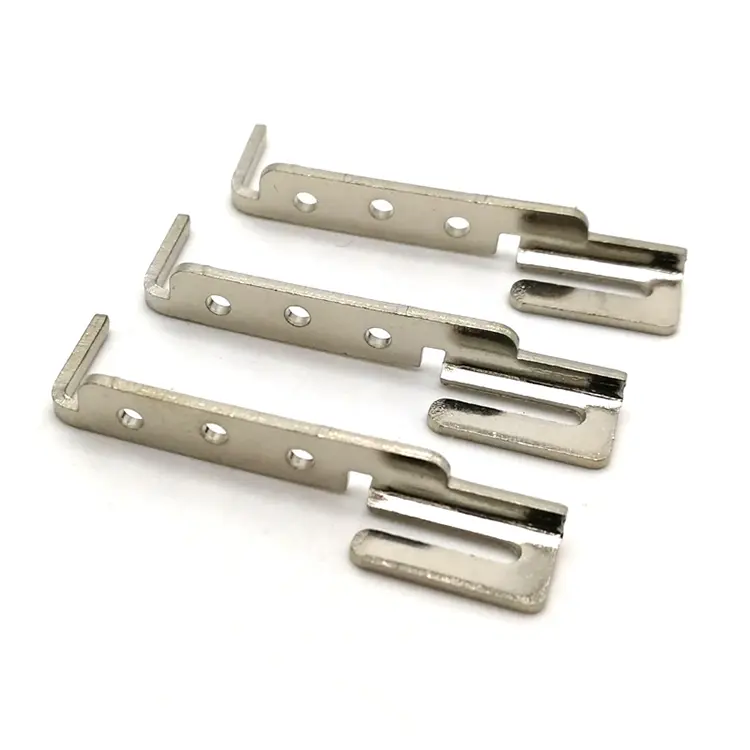
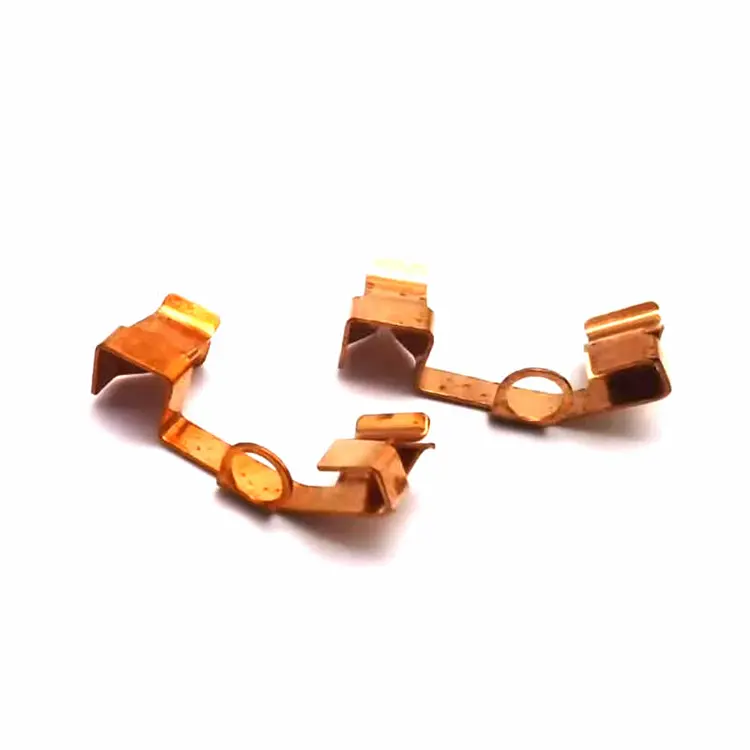
Zaciskany mosiężny terminal
Mosiężnej końcówki zaciskanej nie ocenia się na podstawie jej kształtu — ocenia się ją na podstawie połączenia, jakie tworzy po zaciśnięciu. Wysokość zagniatania, szerokość zagniatania i siła naciągu decydują o tym, czy końcówka utrzyma przewód przez 20 lat, czy też ulegnie uszkodzeniu w pierwszym cyklu wibracji. Nuote Metals produkuje w Chinach zaciskane mosiężne końcówki o wysokości zaciskania i sile uciągu zweryfikowanej zgodnie z normą IEC 60352-2 — na końcówce, na przewodzie i na gotowym zacisku. Mosiądz C26000 i C26800.
Wyślij zapytanie
Opis produktu
Zaciskane mosiężne zaciski służą do połączenia przewodu z urządzeniem — w wiązkach przewodów samochodowych, okablowaniu urządzeń i przemysłowych panelach sterowania. Ocenia się je po zaciskaniu, a nie po stemplowaniu. Terminal, który mierzy prawidłowo, ale słabo zaciska, to awaria, która może się wydarzyć.
W Nuote Metals produkujemy końcówki zaciskane ze zweryfikowanymi parametrami zaciskania, a nie tylko z wytłoczonymi wymiarami. W tym artykule omówiono trzy parametry zaciskania, wybór gatunku mosiądzu, pokrycie galwaniczne wpływające na możliwość zaciskania oraz elementy, które należy sprawdzić przed przyjęciem przesyłki terminala zaciskanego.
Trzy parametry zaciskania określające połączenie
Zaciskanie to kontrolowane odkształcenie — tuleja zaciskowa jest ściskana wokół żył drutu, a metal wpływa do szczelin między żyłami. Jakość zaciśnięcia zależy od trzech parametrów.
| Parametr | Co kontroluje | Typowa specyfikacja | Metoda pomiaru |
|---|---|---|---|
| Wysokość zaciskania | Stopień sprężania lufy | ±0,05 mm wartości nominalnej | Wskaźnik wysokości zagniatania, komparator optyczny |
| Szerokość zaciskania | Powierzchnia styku lufy z drutem | ±0,1 mm wartości nominalnej | Miernik szerokości zaciskania |
| Siła przyciągania | Wytrzymałość mechaniczna połączenia | Zgodnie z IEC 60352-2, w oparciu o grubość drutu | Tester rozciągania |
Wysokość zaciskaniajest najbardziej krytycznym parametrem. Za wysoko — lufa nie jest wystarczająco ściśnięta, pasma są luźne, a siła uciągu zawodzi. Zbyt niska – lufa jest nadmiernie ściśnięta, nici ulegają uszkodzeniu, a opór wzrasta. Nominalna wysokość zagniatania jest ustalana na podstawie grubości drutu i grubości tulei zaciskowej i musi wynosić ± 0,05 mm.
Szerokość zaciskaniah określa obszar kontaktu. Zbyt wąskie – powierzchnia styku jest mała, a opór wzrasta. Zbyt szeroka – lufa może pęknąć na zakręcie. Szerokość jest ustawiana przez narzędzie do zaciskania, a nie przez samą końcówkę.
Rezultatem jest siła uciągu— jest to test potwierdzający, że wysokość i szerokość zagniatania są prawidłowe. Wymagana siła uciągu zależy od średnicy drutu — w przypadku drutu o przekroju 0,5 mm² minimalna wartość wynosi zwykle 60–80 N; dla drutu 2,5 mm², 200–250 N. Badanie ma charakter niszczący – przeprowadza się je na próbce z każdej partii, a nie na każdym terminalu.
W przypadku zaciskanych końcówek mosiężnych wysokość i szerokość zaciskania są parametrami procesu – dowodem jest siła uciągu. Dostawca wysyłający terminale bez raportu siły uciągu nie weryfikuje połączenia – weryfikuje stemplowanie.
Wybór gatunku mosiądzu – dlaczego C26000 nie zawsze jest odpowiedzią
Końcówki zaciskane są tłoczone z mosiądzu, ale gatunek mosiądzu określa sposób zaciskania końcówki, odporność na relaksację naprężeń i działanie w terenie.
| Stopień | Miedź/cynk | Zagniatalność | Odporność na relaks i stres | Typowe zastosowanie |
|---|---|---|---|---|
| C26000 | 70/30 | Doskonała – miękka, łatwo się formuje | Umiarkowany | Okablowanie ogólne, konsument |
| C26800 | 65/35 | Dobrze – nieco trudniej | Umiarkowany | Motoryzacja, urządzenie |
| C22000 | 90/10 | Dostateczny — mocniejszy, bardziej sprężysty | Dobry | Wysoka niezawodność, przemysłowa |
C26000(mosiądz w kasecie) to standard dla końcówek zaciskanych — 70% miedzi, 30% cynku. Jest wystarczająco miękki, aby można go było zacisnąć bez pękania, a podczas zagniatania twardnieje – połączenie zaciśnięte jest mocniejsze niż końcówka wyżarzana. Jednak C26000 odpręża się w podwyższonych temperaturach – siła kontaktowa spada z czasem w zastosowaniach wysokotemperaturowych.
C26800(żółty mosiądz) jest nieco twardszy – miedź-cynk 65/35. Dobrze zaciska, ale wymaga nieco większej siły zaciskania. Stosowany jest w terminalach motoryzacyjnych i AGD, gdzie panuje umiarkowana temperatura.
C22000(brąz dostępny w handlu) to miedź-cynk w proporcji 90/10 — twardszy i bardziej sprężysty niż C26000. Lepiej jest odporny na relaksację naprężeń, ale trudniej go zacisnąć - cylinder może pęknąć, jeśli wysokość zagniatania jest zbyt mała. Stosowany jest w niezawodnych terminalach przemysłowych, gdzie połączenie musi wytrzymać dziesięciolecia.
Kompromis:Bardziej miękki mosiądz (C26000) łatwo się zaciska, ale rozluźnia się w temperaturze. Twardszy mosiądz (C22000) jest odporny na relaksację, ale pęka w przypadku nadmiernego zaciśnięcia. Gatunek jest wybierany pod kątem zastosowania, a nie samego tłoczenia.
Standardowe odniesienie:Jakość zagniatania sprawdzana jest zgodnie z normą IEC 60352-2 (połączenia bez lutowania – połączenia zaciskane). Wymagania dotyczące siły ciągnącej są zgodne z normą UL 486A dla złączy przewodów i EIA-364-38 dla prób rozciągania.
Platerowanie – jak grubość cyny wpływa na karbowalność
Powłoka na końcówce zaciskanej nie jest kosmetyczna — określa rezystancję styku, odporność na korozję i możliwość zagniatania. Zbyt cienka powłoka cynowa ściera się podczas zaciskania; zbyt gruba, a poszycie pęka na zagięciu karbowanym.
Cynowanie jest standardem w przypadku zaciskanych końcówek mosiężnych o grubości 5–10 μm. Można go lutować, jest odporny na korozję i dobrze się zaciska. Należy jednak kontrolować grubość – warstwa cyny o grubości 15 μm jest bardziej krucha niż warstwa 5 μm i pęka na zagięciu karbowanym.
Jak to kontrolujemy:
- Grubość powłoki metodą XRF – sprawdzana na każdej partii, 5–10 μm.
- Próba zaciskania przed produkcją — próbna końcówka jest zaciskana i przecinana w celu sprawdzenia, czy powłoka nie pęka na zgięciu.
- Poszycie szpuli na szpulę — jednakowa grubość, brak uszkodzeń podczas obsługi.
W przypadku zaciskanych mosiężnych końcówek powlekanie jest częścią procesu zaciskania, a nie etapem obróbki końcowej. Końcówka z pękniętą powłoką na zacisku jest miejscem korozji — metal nieszlachetny jest odsłonięty, a połączenie nie działa.
Prawdziwy przykład – awaria siły ciągnącej przy wysokości zagniatania 0,1 mm
Niemiecki dostawca branży motoryzacyjnej poziomu 1 potrzebował zaciskanej mosiężnej końcówki do przewodu o przekroju 0,75 mm² — siła uciągu minimum 120 N zgodnie z normą IEC 60352-2. Ich poprzedni dostawca prawidłowo stemplował końcówkę, ale nie kontrolował wysokości zagniatania — zagniatanie było o 0,1 mm za wysokie, a 8% zagniatań nie przeszło testu siły rozciągającej.
Co zrobiliśmy inaczej:
- Zmierzono wysokość zagniatania na końcówce — grubość cylindra wynosiła 0,25 mm, a nominalna wysokość zagniatania 1,15 mm. Poprzedni dostawca zaciskał na głębokość 1,25 mm – lufa nie była wystarczająco ściśnięta.
- Dostosowano oprzyrządowanie do zaciskania — wysokość zaciskania ustawiono na 1,15 mm ± 0,05 mm.
- Zweryfikowano siłę uciągu na próbce z każdej partii — minimum 120 N. Pierwsza partia przeszła przy średniej sile 135N.
- Używany mosiądz C26800 — nieco twardszy niż C26000, lepsza odporność na relaksację naprężeń w temperaturze pod maską.
- Dostarczono 2 miliony terminali bez awarii siły ciągnącej. Klient wyeliminował kontrolę przychodzącą pod kątem siły uciągu.
To właśnie powinny zapewniać zaciskane końcówki mosiężne: nie tylko końcówkę zgodną z rysunkiem, ale końcówkę, która utrzymuje przewód — ponieważ wysokość zagniatania i siła naciągu zostały zmierzone, a nie założone.
Często zadawane pytania
P1: Jaki jest najważniejszy parametr zaciskanej mosiężnej końcówki?
Odp.: Wysokość zagniatania – określa ściskanie cylindra wokół żył drutu. Zbyt wysoko, pasma są luźne – siła uciągu zawodzi. Zbyt niska powoduje uszkodzenie pasm – opór wzrasta. Wysokość zagniatania musi wynosić ±0,05 mm, a siłę rozciągającą należy sprawdzić na próbce z każdej partii zgodnie z normą IEC 60352-2. W przypadku zaciskanych końcówek mosiężnych wysokość zaciskania jest parametrem procesu, czego dowodem jest siła uciągu.
P2: Dlaczego gatunek mosiądzu ma znaczenie w przypadku końcówek zaciskanych?
Odp.: Gatunek mosiądzu określa zdolność do zaciskania i odporność na relaksację naprężeń. C26000 jest bardziej miękki – łatwo się zagniata, ale rozluźnia się w podwyższonych temperaturach. C22000 jest twardszy — jest odporny na relaksację, ale pęka w przypadku nadmiernego zaciśnięcia. C26800 stanowi równowagę — wystarczająco twardy, aby wytrzymać temperatury stosowane w samochodach, i wystarczająco miękki, aby można go było zacisnąć bez pękania. W przypadku końcówek zaciskanych gatunek wybiera się na podstawie temperatury stosowania i siły zaciskania, a nie samego tłoczenia.
P3: Czy możesz dostarczyć raporty z testów siły ciągnięcia wraz z przesyłką?
O: Tak. Do każdej partii dołączony jest raport siły uciągu — wyniki testu na podstawie próbki zaciśniętych końcówek, pomiarów wysokości i szerokości zagniatania oraz grubości drutu użytej do testu. Raport jest zgodny z normami IEC 60352-2 i UL 486A. W przypadku mosiężnych terminali do zastosowań motoryzacyjnych lub urządzeń raport siły uciągu jest częścią pakietu PPAP, a nie dokumentem opcjonalnym.
P4: Jak kontrolować grubość poszycia na zaciskach zaciskanych?
Odp.: Grubość poszycia sprawdzamy za pomocą XRF w każdej partii — cyna 5–10 μm. Przed produkcją zaciskamy próbną końcówkę i przecinamy ją, aby upewnić się, że powłoka nie pęka w miejscu zagięcia. Poszycie, które jest zbyt grube, pęka; za cienki, przeciera się. W przypadku zaciskanych mosiężnych końcówek powlekanie jest częścią procesu zaciskania, a nie kosmetycznym wykończeniem. Oferujemy również powlekanie od szpuli do szpuli w celu uzyskania jednolitej grubości i braku uszkodzeń podczas przenoszenia.
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.

X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności