Produkty

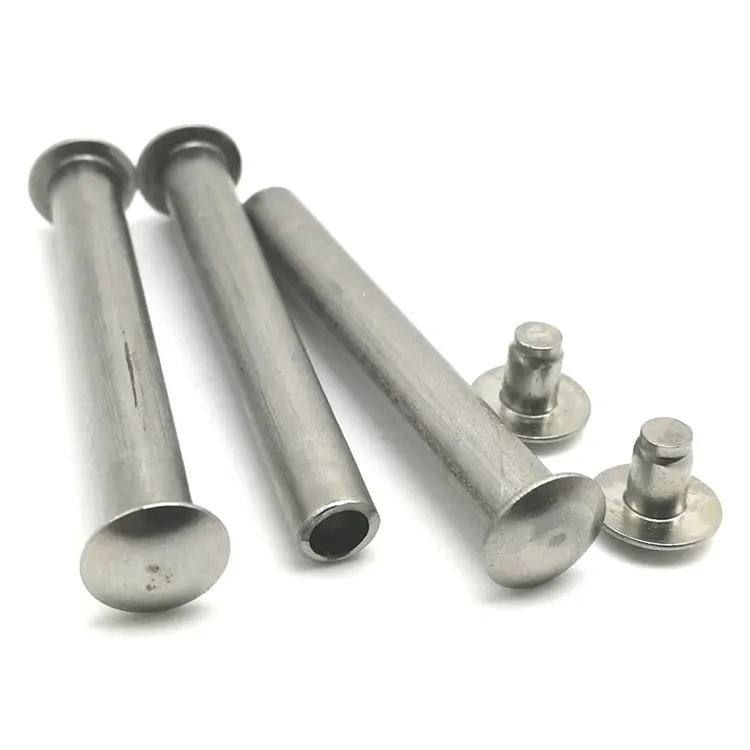
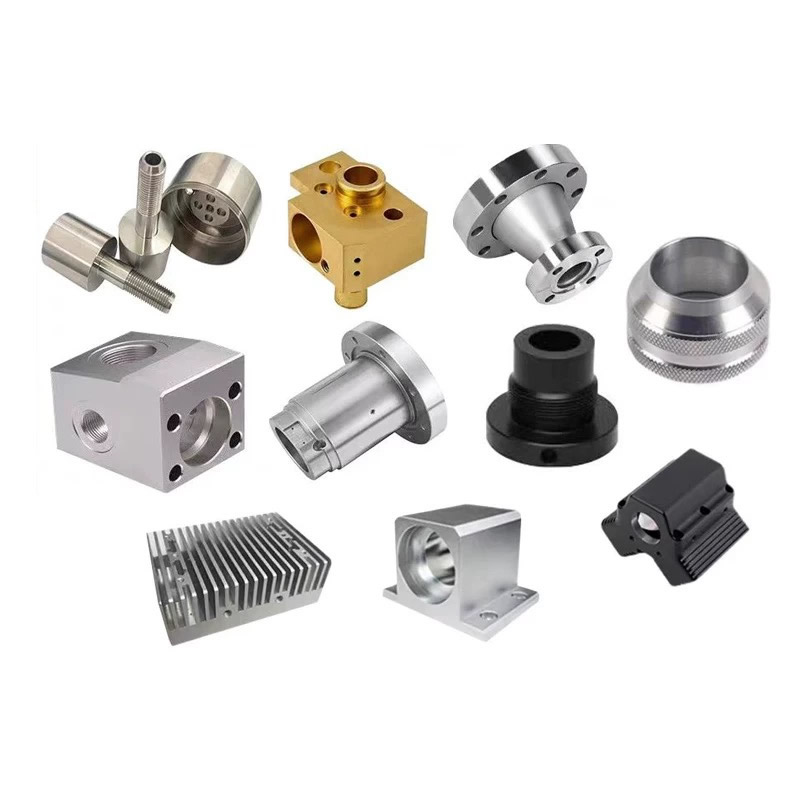
Części toczone i frezowane
Nie każda część toczona i frezowana wymaga 5-osiowego centrum tokarsko-frezarskiego. Potrzebny jest plan konfiguracji odpowiadający powiązaniom funkcji: funkcje, które muszą być dopasowane, mieszczą się w jednym ustawieniu; funkcje, których nie można przenosić między maszynami. Nuote Metals produkuje części toczone i frezowane w Chinach, a planowanie konfiguracji opiera się na zależnościach funkcji na rysunku, a nie na liście możliwości maszyny. ±0,005 mm w przypadku relacji krytycznych.
Wyślij zapytanie
Opis produktu
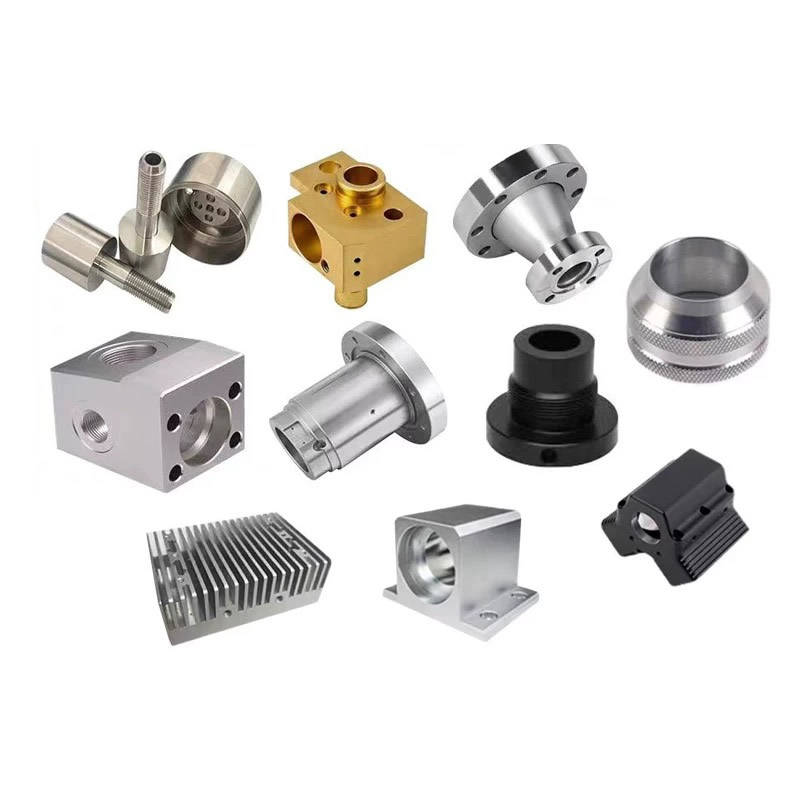
Części toczone i frezowane – zależność między cechami decyduje o konfiguracji
Część toczona i frezowana jest często określana jako „toczenie frezarskie” – jedna maszyna, jedno ustawienie i gotowe. Ale nie każda część tego potrzebuje. Potrzebuje planu konfiguracji, który odpowiada zależnościom funkcji na rysunku. Otwór poprzeczny, który musi pokrywać się z otworem w zakresie 0,02 mm, wymaga jednego ustawienia — połączenie nie może przetrwać ponownego zaciśnięcia. Płaskość montażową, która musi być równoległa do osi z dokładnością do 0,1 mm, można wyfrezować w drugim ustawieniu — tolerancja jest wystarczająco luźna, aby pochłonąć przesunięcie punktu odniesienia.
Części toczone i frezowane nie są definiowane przez maszynę — są one definiowane przez relacje między cechami. Plan konfiguracji opiera się na relacjach: ścisłe relacje obejmują jedną konfigurację; luźne relacje mogą się poruszać. Dostawca, który frezuje wszystko na 5-osiowym centrum, nadmiernie przetwarza luźne elementy. Dostawca, który przenosi wszystko między maszynami, traci bliskie relacje.
W Nuote Metals produkujemy części toczone i frezowane, a planowanie konfiguracji opiera się na zależnościach funkcji na rysunku. W tym artykule omówiono trzy typy relacji, kiedy dopuszczalne są oddzielne konfiguracje i co należy sprawdzić przed zaakceptowaniem części.
Trzy relacje między funkcjami, które wymagają jednej konfiguracji
Decyzja o użyciu jednego lub dwóch ustawień nie jest preferencją — zależy od tolerancji między funkcjami.
| Związek funkcji | Przykład | Tolerancja wymagająca jednej konfiguracji | Co się stanie, jeśli zostanie podzielony |
|---|---|---|---|
| Otwór krzyżowy do otworu | Przyłącze hydrauliczne do głównego otworu | Pozycja ≤0,03 mm | Ponowne zaciskanie przesuwa otwór o tolerancję średnicy zewnętrznej |
| Płasko względem osi | Montaż na płasko do osi wału | Równoległość ≤0,02 mm | Druga konfiguracja odnosi się do innej powierzchni |
| Szczelina do wywiercenia | Wpust do otworu łożyska | Symetria ≤0,05mm | Zmiana mocowania powoduje obrót szczeliny względem otworu |
Otwór krzyżowy do otworuto najczęstsza relacja wymagająca jednej konfiguracji. Otwór poprzeczny musi przecinać otwór w prawidłowym położeniu — jeśli część zostanie ponownie zaciśnięta, a uchwyt będzie odnosił się do średnicy zewnętrznej, otwór poprzeczny przesunie się o tolerancję średnicy zewnętrznej. Tolerancja średnicy zewnętrznej wynosząca 0,05 mm powoduje błąd położenia otworu poprzecznego wynoszący 0,05 mm — poza wymaganiem wynoszącym 0,03 mm.
Płasko względem osiwymaga jednej konfiguracji, gdy równoległość jest ciasna. Płaskości montażowej, która musi być równoległa do osi wału z dokładnością do 0,02 mm, nie można frezować w drugim ustawieniu — drugie mocowanie odnosi się do innej powierzchni, a równoległość ulega zmianie.
Szczelina do wywierceniawymaga jednej konfiguracji, gdy symetria jest ciasna. Rowek wpustowy, który musi być symetryczny względem otworu łożyska z dokładnością do 0,05 mm, nie wytrzyma zmiany mocowania — rowek obraca się względem otworu.
W przypadku części toczonych i frezowanych zależność — a nie liczba funkcji — określa plan konfiguracji.
Standardowe odniesienie:Tolerancje położenia i równoległości są zgodne z normami ASME Y14.5 i ISO 1101, chyba że określono węższe objaśnienia.
Kiedy dopuszczalne są oddzielne konfiguracje
Nie każda funkcja wymaga jednej konfiguracji. Funkcje z luźnymi relacjami można przenosić między maszynami, a ich przenoszenie jest tańsze niż dodanie konfiguracji 5-osiowej.
Funkcje, które mogą się poruszać:
- Otwory montażowez tolerancją położenia ≥0,1mm – przesunięcie docisku jest pochłaniane przez tolerancję.
- Mieszkaniaz równoległością ≥0,05 mm – drugie mocowanie jest wystarczająco dokładne.
- Gwintowane portyprzy pozycji ≥0,1 mm – połączenie gwintu niweluje niewielkie niewspółosiowość.
- Gratowanie i fazowanie— żadnego związku z punktem odniesienia.
Kompromis kosztowy:5-osiowe centrum tokarskie kosztuje więcej w przeliczeniu na godzinę niż tokarka lub frezarka 3-osiowa. Jeśli połowę elementów można przenieść do drugiego ustawienia, część jest tańsza w produkcji na tokarce i frezarce, a nie na centrum tokarsko-frezarskim. Plan konfiguracji jest decyzją dotyczącą kosztów i tolerancji.
Częsty błąd:Cytowanie każdej toczonej i frezowanej części na 5-osiowym centrum, ponieważ „jest to dokładniejsze”. W przypadku części o luźnych powiązaniach 5-osiowe centrum zwiększa koszty, nie dodając wartości – drugie ustawienie i tak utrzymałoby tolerancję.
Sprzęt i pojemność
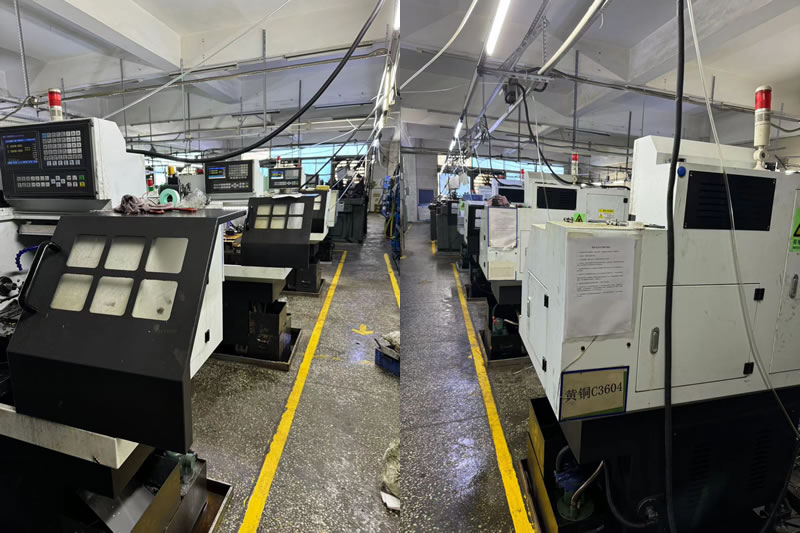
Nuote Metals obsługuje zarówno 5-osiowe centra tokarsko-frezarskie, jak i oddzielne tokarki i centra obróbcze, dlatego plan konfiguracji uwzględnia część, a nie dostępność maszyny.
- Centra tokarskie 5-osiowe(DMG MORI NHX 5000, Mazak Integrex) – dla części o ścisłych powiązaniach cech.
- Tokarki CNC z oprzyrządowaniem napędzanym(Haas ST-20Y) – do części toczonych z prostymi otworami krzyżowymi i spłaszczeniami.
- Centra obróbcze 3- i 4-osiowe— do wtórnego frezowania elementów luźnych.
- CMM z sondą skanującą(Zeiss Contura 7/10/6) – zamocowany na punkcie odniesienia obróbki.
Orzecznictwo:ISO 9001:2015 (certyfikat dostępny na życzenie). Roczna wydajność: 2,5 miliona toczonych i frezowanych części w ramach programów hydraulicznych, medycznych i motoryzacyjnych.
Ograniczenie:Plan konfiguracji oparty na relacjach zakłada, że wąskie elementy są dostępne w jednym mocowaniu. W przypadku części o ścisłych relacjach na obu końcach – wymagających niezależnie dwóch ustawień – sprawdzamy przeniesienie punktu odniesienia i możemy zalecić inną geometrię lub miernik funkcjonalny.
Prawdziwy przykład – dwa relacje, dwie konfiguracje, 20% oszczędności
Niemiecki producent czujników samochodowych potrzebował obudowy z aluminium 6061 z toczonym otworem, frezowaną powierzchnią montażową z równoległością 0,02 mm do osi otworu i czterema otworami montażowymi o ±0,15 mm.
Co polecamy:
- Jedno ustawienie otworu i powierzchni montażowej— 5-osiowe centrum frezarskie, równoległość utrzymywana na poziomie 0,015 mm.
- Drugie ustawienie dla czterech otworów montażowych— Frezarka 3-osiowa, przesunięcie ponownego zacisku pochłaniane z tolerancją ± 0,15 mm.
- Poprzedni dostawca podał całą część na centrum 5-osiowym —20% droższeniż plan podzielony.
Lekcja, której się nauczyliśmy:Na początku naszego programu planowania przezbrajania podzieliliśmy część o wymaganej symetrii szczeliny do otworu wynoszącej 0,04 mm na dwa ustawienia. Obrót ponownego zacisku przesunął szczelinę o 0,06 mm — 3% partii zostało złomowanych. Od tego czasu symetria szczeliny do otworu poniżej 0,05 mm jest zawsze obrabiana w jednym ustawieniu.
Ograniczenie:Plan podziału jest sprawdzany dla tej geometrii — ścisłe powiązanie występuje na powierzchni otworu, a luźne otwory znajdują się na kołnierzu. Jeżeli po stronie kołnierza istniałoby ścisłe powiązanie, podział nie zadziałałby.
Wysłano 2000 części bez żadnych usterek montażowych. To właśnie powinny zapewniać części toczone i frezowane: nie najwydajniejsza maszyna, ale plan konfiguracji odpowiadający powiązaniom — ścisłe funkcje w jednym ustawieniu, luźne funkcje tam, gdzie ich miejsce.
Często zadawane pytania
P1: Skąd mam wiedzieć, które funkcje wymagają jednej konfiguracji na części toczonej i frezowanej?
Odp.: Dopasuj zależność funkcji do tolerancji. Otwór poprzeczny do wywiercenia w pozycji ≤0,03 mm wymaga jednego ustawienia. Płasko do osi przy równoległości ≤0,02 mm wymaga jednego ustawienia. Szczelina do wiercenia o symetrii ≤0,05 mm wymaga jednego ustawienia. Elementy z tolerancjami ≥0,1 mm można zazwyczaj przenieść do drugiego ustawienia — przesunięcie ponownego zacisku jest absorbowane. W przypadku części toczonych i frezowanych zależność — a nie liczba funkcji — określa plan konfiguracji.
P2: Czy 5-osiowe centrum tokarskie jest zawsze lepsze w przypadku tych części?
O: Nie — jest to lepsze w przypadku części o ścisłych relacjach między funkcjami. W przypadku części o luźnych powiązaniach 5-osiowe centrum zwiększa koszty, nie dodając wartości – drugie ustawienie utrzymuje tolerancję. Maszyna jest wybrana do relacji, a nie do listy możliwości. Część z jednym ciasnym otworem poprzecznym i dziesięcioma luźnymi otworami może być tańsza na tokarce i frezarce, a nie na centrum tokarsko-frezarskim.
P3: Co się stanie, jeśli ciasny obiekt zostanie podzielony pomiędzy dwa ustawienia?
Odp.: Przesunięcie ponownego zacisku zwiększa położenie elementu. Tolerancja średnicy zewnętrznej wynosząca 0,05 mm staje się błędem położenia otworu poprzecznego wynoszącym 0,05 mm – poza wymaganiem wynoszącym 0,03 mm. Jeśli tolerancja jest wystarczająco wąska, układ podziału nie będzie w stanie jej utrzymać — element musi zostać obrobiony w jednym ustawieniu lub punkt odniesienia musi zostać przeniesiony za pomocą miernika funkcjonalnego.
P4: Czy podzielony plan konfiguracji zwiększa koszty osprzętu lub inspekcji?
Odp.: Plan podziału dodaje drugie mocowanie i drugi etap kontroli, ale oszczędza czas pracy maszyny 5-osiowej. W przypadku części o luźnych elementach całkowity koszt jest niższy w przypadku planu podziału. Zapewniamy zestawienie kosztów przedstawiające koszty mocowania i kontroli w porównaniu z czasem pracy maszyny 5-osiowej — dzięki czemu możesz sprawdzić, który plan jest tańszy dla Twojej części.
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności