Produkty
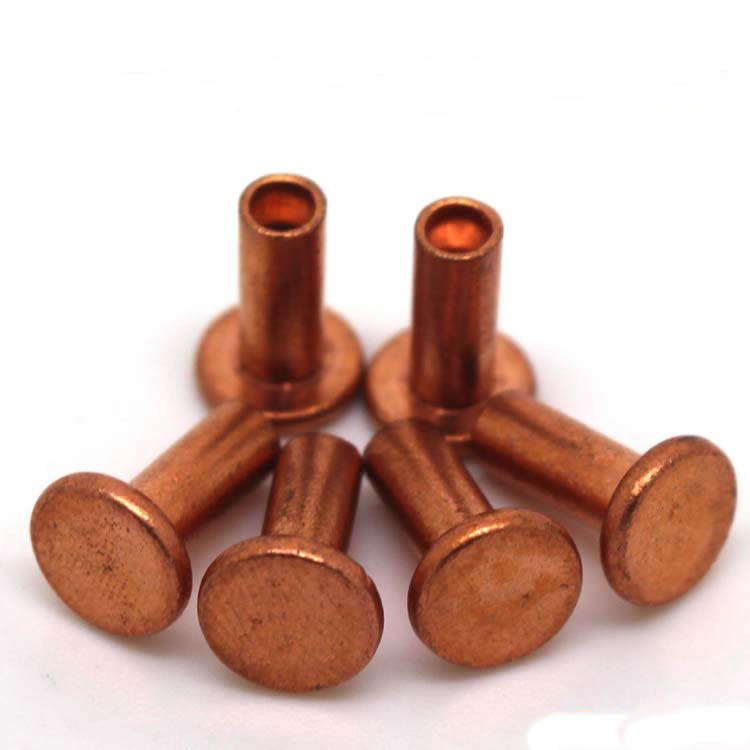

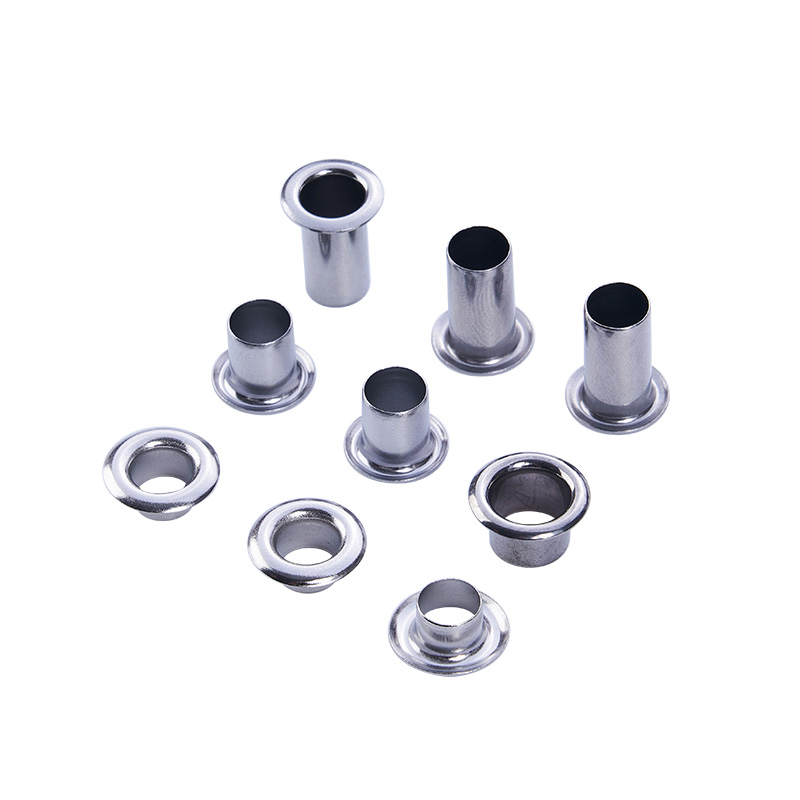
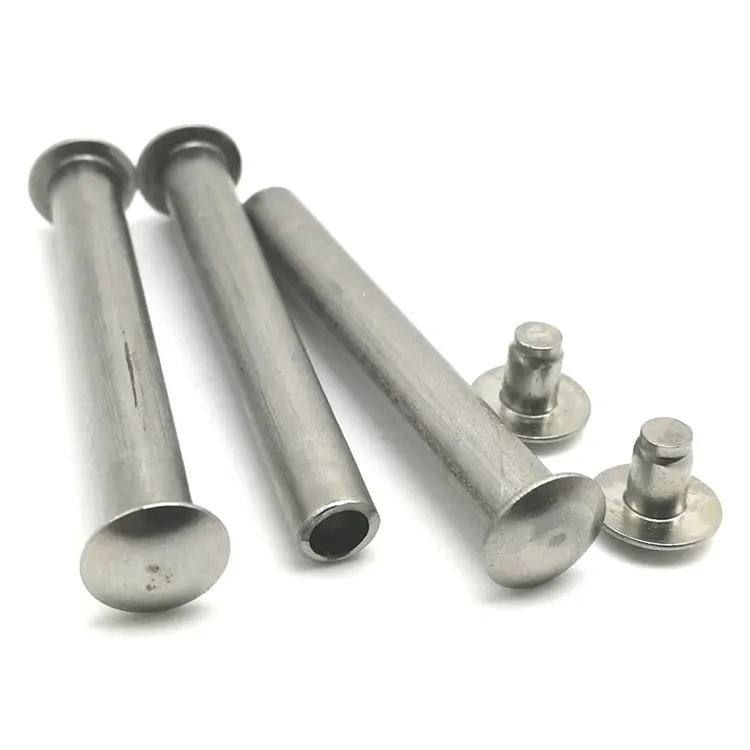
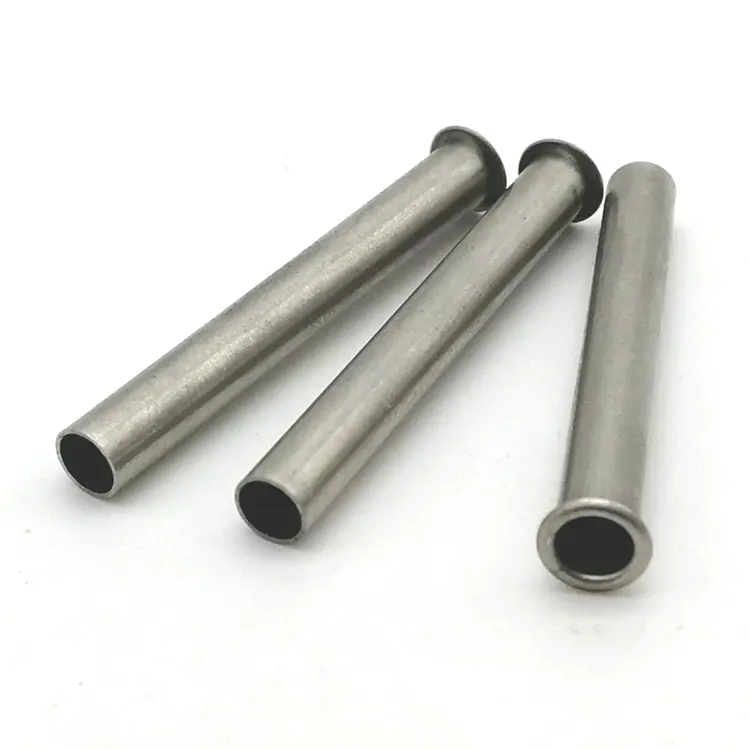
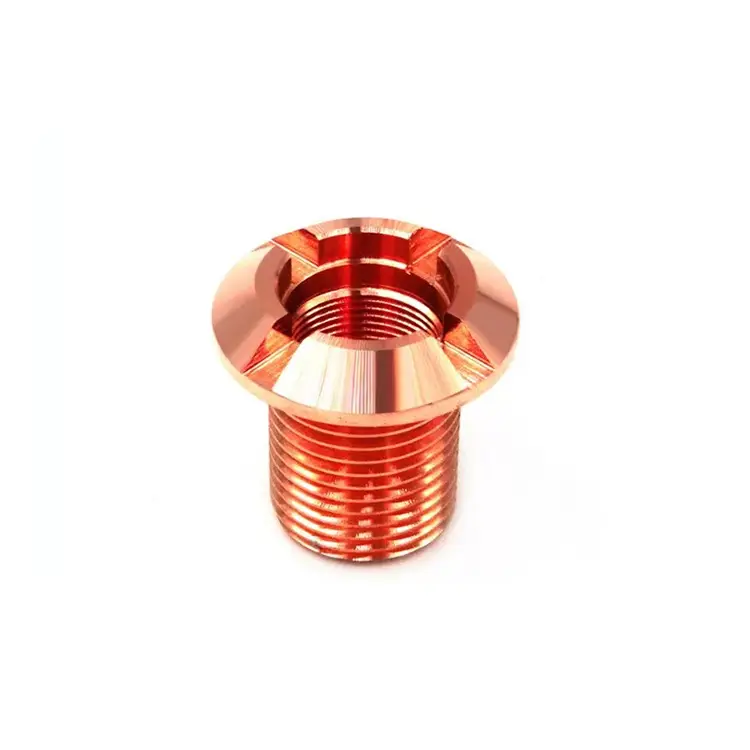
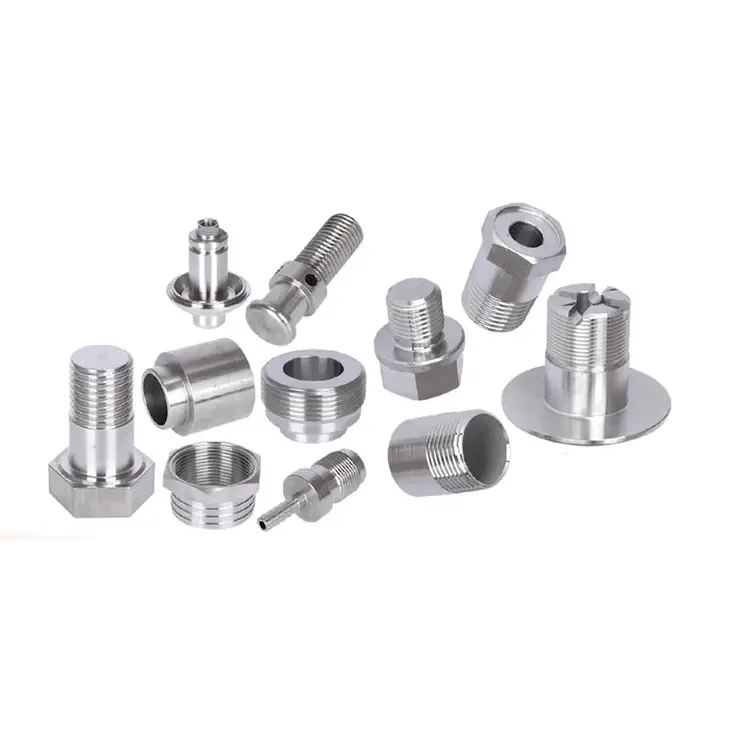
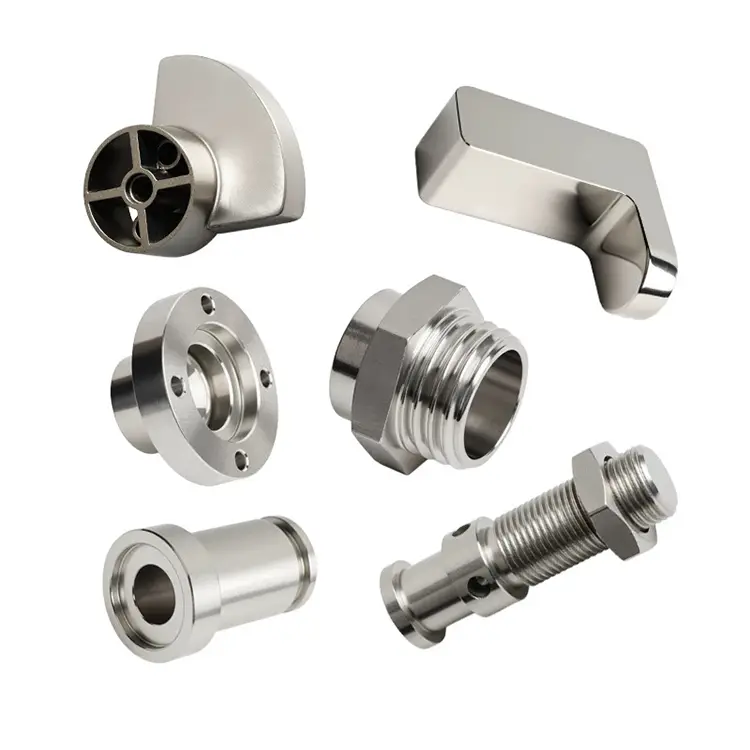
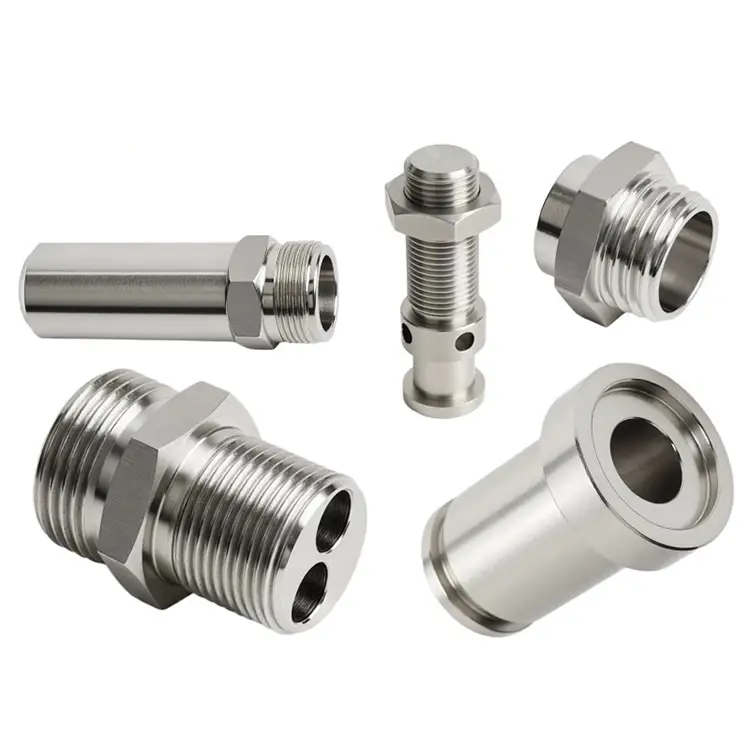
Części do toczenia miedzi
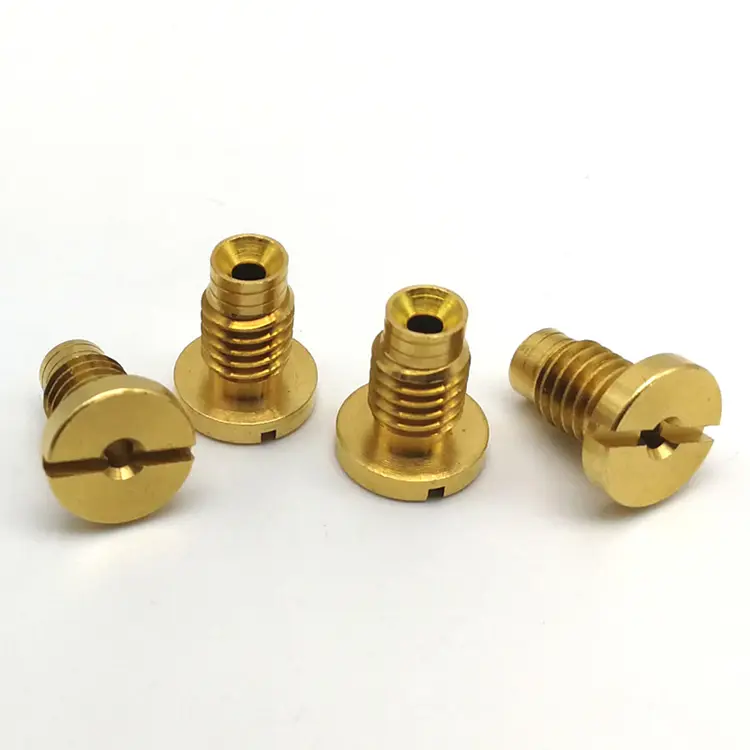
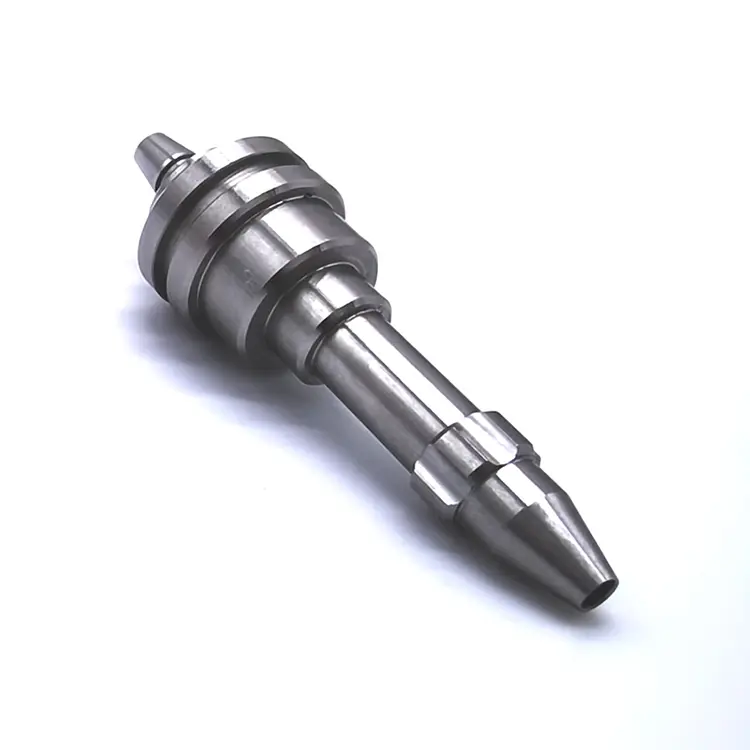
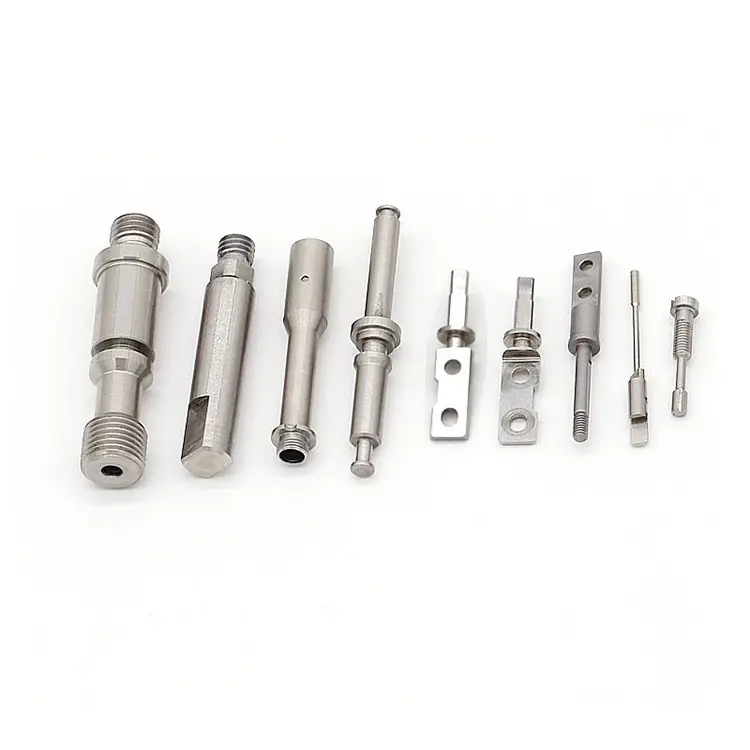
Nuote Metals ma ponad 10-letnie doświadczenie w produkcji i dostarczaniu specjalistycznych komponentów tokarskich, a nasz sprzęt tokarski CNC jest w stanie wyprodukować miedziane części toczone według niezwykle precyzyjnych wymiarów, aby spełnić Twoje najbardziej szczegółowe wymagania. Wszystkie części wykonane z miedzi są produkowane z zachowaniem najmniejszych tolerancji i spełniają nawet najbardziej rygorystyczne kryteria.
Wyślij zapytanie
Opis produktu
Mosiądz łatwo się obraca. Stal kontratakuje. Aluminium wymaga gratowania. Miedź jest inna. Jest miękki, gumowaty i podatny na rozmazywanie. Szybko twardnieje. Tworzy długie, żylaste wióry, które owijają się wokół narzędzia i rysują jego powierzchnię. A jeśli obrobisz go ze standardowymi parametrami, otrzymasz część, która wygląda akceptowalnie, ale nie przechodzi testów przewodności.
Metale NuotemaszynyCzęści do toczenia miedzido zastosowań, w których przewodność elektryczna lub cieplna nie jest cechą - jest to cała funkcja. Złącza szyn zbiorczych, elementy ekranujące RF, uszczelki próżniowe, kołki radiatora. Jeśli twoja część musi przewodzić prąd, rozpraszać ciepło lub utrzymywać niemagnetyczną ścieżkę sygnału, materiałem jest miedź. Ale tylko wtedy, gdy jest odpowiednio obrobiony.
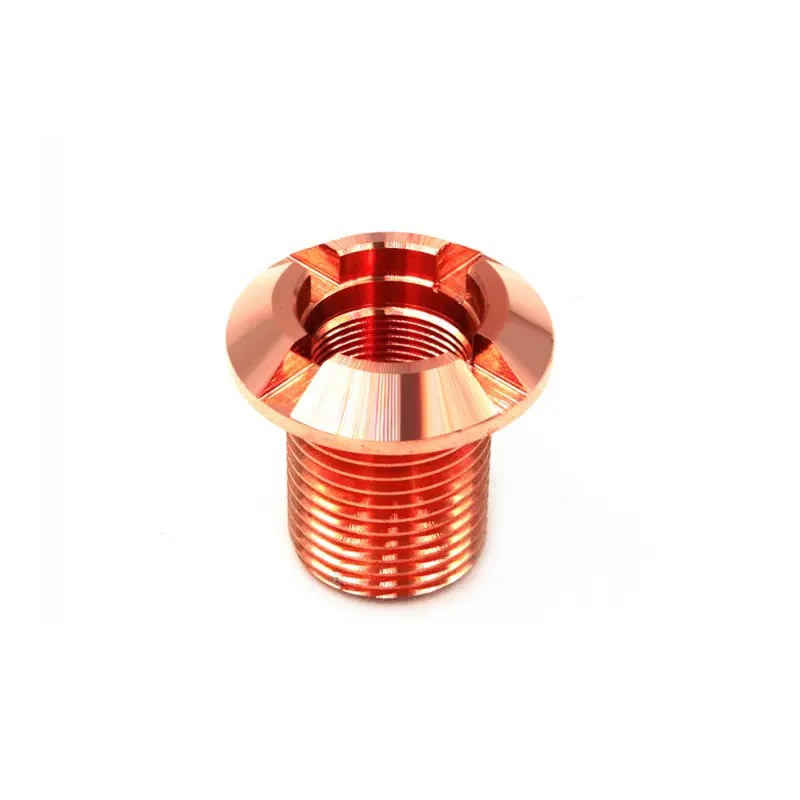
Cztery pułapki toczenia miedzi
1. Zabrudzenia i narosty na krawędzi.
Miedź jest miękka i ciągliwa, dlatego pod ciśnieniem ma tendencję do przyspawania się do krawędzi skrawającej. Tworzy to narost na krawędzi (BUE), który pęka w nieprzewidywalny sposób, powodując złe wykończenie powierzchni, dryft wymiarowy i osadzone cząstki, które zwiększają rezystancję styku. Używamy niepowlekanych, polerowanych płytek węglikowych o wysokim dodatnim napieniu – narzędzia powlekane zwiększają tarcie i pogarszają BUE w miedzi. Prędkości skrawania są utrzymywane na wysokim poziomie, posuw umiarkowany, a chłodziwo skierowane precyzyjnie na krawędź.
2. Zadziory niszczące przewodność.
Zadziory miedziane są plastyczne i przylegają do części. Zadzior na powierzchni styku szyn zbiorczych tworzy punkt o wysokim oporze. Zadziory we wnęce RF zmieniają zachowanie sygnału. Standardowe gratowanie pomija wewnętrzne krawędzie. Stosujemy kontrolowane szybkości posuwu, aby zminimalizować powstawanie zadziorów u źródła, a następnie gratujemy termicznie lub wykańczamy metodą przepływu ściernego elementów wewnętrznych. W przypadku krytycznych powierzchni elektrycznych sprawdzamy je za pomocą profilera przed cynowaniem lub galwanizacją.
3. Utwardzanie podczas obróbki.
Miedź szybko twardnieje. Jeśli narzędzie trze zamiast ciąć, powierzchnia twardnieje, następne przejście stępia się szybciej, a część może stać się zbyt twarda do późniejszego formowania lub zginania. Programujemy prędkości skrawania powyżej progu utwardzania przez zgniot i używamy ostrej, dodatniej geometrii, aby zapewnić czyste ścinanie. W przypadku C10200 (OFHC) w razie potrzeby wyżarzamy pomiędzy przejściami zgrubnymi i wykańczającymi.
4. Utlenianie pomiędzy operacjami.
Miedź szybko się utlenia pod wpływem powietrza – zwłaszcza po obróbce mechanicznej, gdy odsłonięty jest świeży metal. Warstwy tlenkowe zwiększają rezystancję styków i zakłócają lutowanie, cynowanie lub galwanizację. Części płuczemy i suszymy natychmiast po obróbce i przechowujemy w szafach przedmuchanych azotem. W przypadku części, które będą posrebrzane lub cynowane, wykończenie planujemy w ciągu 24 godzin od obróbki.
Obrabiamy gatunki miedzi – i dlaczego mają one znaczenie
| Stopień | Czystość | Przewodność | Kluczowa charakterystyka | Typowe zastosowanie |
|---|---|---|---|---|
| C11000 (ETP) | ≥99,9% | 58 MS/m | Ogólnego przeznaczenia, dobra równowaga | Szyny zbiorcze, zaciski, radiatory |
| C10200 (OFHC) | ≥99,99% | 59 MS/m | Beztlenowy, bez kruchości | Uszczelnienia próżniowe, elektronika wysokotemperaturowa |
| C10100 (OFE) | ≥99,99% | 59 MS/m | Wyjątkowo niska zawartość tlenu, najwyższa ciągliwość | Elektronika krytyczna, kriogeniczna |
| C14500 (Tellur) | ≥99,5% | 50 MS/m | Skrawalność poprawiona przez Te | Szybkozłącza toczone |
| C17510 (Beryl) | – | 45 MS/m | Wysoka wytrzymałość, dobra przewodność | Sprężyny, styki wysokoprądowe |
Uwaga dotycząca C11000 i C10200: C11000 to standardowa miedź elektryczna. Zawiera ~ 0,04% tlenu, co jest wystarczające dla większości szyn zbiorczych i terminali. C10200 nie zawiera tlenu — jest odporny na kruchość wodorową podczas spawania, lutowania twardego lub pracy w wysokiej temperaturze. W przypadku uszczelek próżniowych lub części kriogenicznych wybierz C10200 lub C10100. Nuote Metals posiada w magazynie wszystkie trzy produkty i może doradzić w oparciu o Twoją aplikację.
Nasza linia do toczenia miedzi – zbudowana z myślą o przewodności i integralności powierzchni
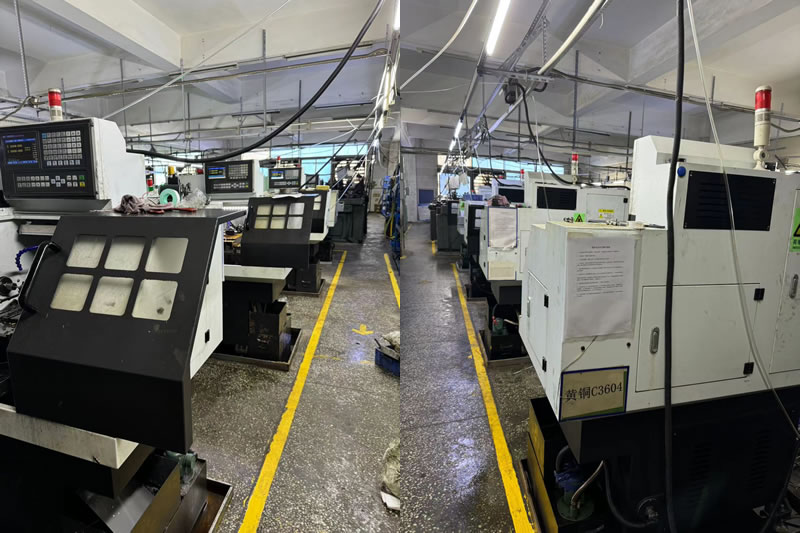
Metale Nuote posiada specjalną celę do toczenia miedzi, odizolowaną od naszych linii stali, stali nierdzewnej i aluminium. Zanieczyszczenia krzyżowe są wrogiem przewodności. Pojedynczy stalowy chip osadzony w miedzianej szynie zbiorczej staje się gorącym punktem.
Kontrola sprzętu i procesu:
8 tokarek CNCdedykowana do miedzi i jej stopów, średnica pręta od 2mm do 60mm.
Niepowlekany, polerowany węglikwkładki zarezerwowane tylko dla miedzi — bez możliwości stosowania krzyżowego z innymi materiałami.
Chłodziwo pod wysokim ciśnieniem(70 bar) skierowany na krawędź skrawającą, aby łamać wióry i zapobiegać ich rozmazywaniu.
Własne cynowanie i srebrzenie– kontrolujemy proces od obrobionej części do gotowej, nadającej się do lutowania powierzchni.
Weryfikacja przewodności:każda partia testowana miernikiem Sigma-test w celu potwierdzenia ≥58 MS/m dla C11000.
Możliwości głośności:
Prototyp:1–50 sztuk, 5-osiowe centra tokarskie.
Produkcja:50–200 000 sztuk, tokarki prętowe z podajnikami automatycznymi i sprawdzaniem w trakcie procesu.
Dlaczego to ma znaczenie: Toczenie miedzi wymaga narzędzi, chłodziwa i obsługi zaprojektowanych specjalnie do materiałów miękkich, przewodzących i wrażliwych na tlen. Dzięki naszemu dedykowanemu ogniwu możemy zachować tolerancję ± 0,005 mm na złączu szyn zbiorczych i zapewnić powierzchnię, która przechodzi testy przewodności po srebrzeniu.
Prawdziwy przykład – złącze szynowe C11000 do stacji ładowania pojazdów elektrycznych
Europejski producent urządzeń do ładowania pojazdów elektrycznych potrzebował złącza szynowego C11000 z tolerancją otworu 0,01 mm, wykończeniem powierzchni Ra 0,8 μm i srebrzeniem, które przeszło 24-godzinny test mgły solnej. Ich poprzedni dostawca dostarczał części z osadzonymi cząsteczkami miedzi, które powodowały spadek rezystancji po powlekaniu.
Co zrobiliśmy inaczej:
- Używane niepowlekane, polerowane płytki z węglika, aby zapobiec narostowi na krawędziach i osadzonym cząstkom.
- Zmieniono obróbkę strumieniową otworu wewnętrznego na obróbkę ścierną, usuwając zadziory, które przeoczyły narzędzia ręczne.
- Sprawdzona czystość powierzchni za pomocą testu siarczanu miedzi przed srebrzeniem.
- Wysłano 8000 sztuk z zerową awarią rezystancji. Klient wyeliminował kontrolę przychodzącą pod kątem rezystancji styków.
Często zadawane pytania dotyczące części do toczenia miedzi
P1: Jaki jest najlepszy gatunek miedzi do szyn zbiorczych i złączy elektrycznych?
Odp.: C11000 (ETP) to standardowy wybór dla większości szyn zbiorczych, zacisków i złączy. Oferuje przewodność na poziomie 58 MS/m, dobrą obrabialność i jest opłacalny. Do uszczelek próżniowych, części kriogenicznych lub zastosowań wymagających spawania lub lutowania twardego wybierz C10200 (OFHC) lub C10100 (OFE) — są one beztlenowe i odporne na kruchość wodorową. W przypadku toczenia z dużymi prędkościami, gdzie priorytetem jest skrawalność, C14500 (miedź tellurowa) obrabia szybciej, ale ma nieco niższą przewodność (50 MS/m). Nuote Metals posiada w magazynie wszystkie gatunki i może doradzić w oparciu o Twoje wymagania.
P2: Jak zapobiegać zadziorom na miedzianych częściach tokarskich?
Odp.: Zadziory miedziane są plastyczne i trudne do całkowitego usunięcia za pomocą narzędzi ręcznych. Zapobieganie zaczyna się od geometrii narzędzia: stosujemy niepowlekane, polerowane płytki o wysokim dodatnim nachyleniu i programujemy posuwy, które zapewniają czyste ścinanie materiału. W przypadku otworów poprzecznych i elementów wewnętrznych stosujemy obróbkę ścierną lub gratowanie termiczne. Części, które będą posrebrzane lub cynowane, przed wykańczaniem sprawdzamy za pomocą profilarki – ponieważ powlekanie nie ukrywa zadziorów; to je wzmacnia.
P3: Czy można obrabiać miedź beztlenową bez zanieczyszczeń?
O: Tak. Obrabiamy C10200 i C10100 na dedykowanych tokarkach z niepowlekanymi narzędziami z węglików spiekanych zarezerwowanymi wyłącznie dla miedzi. Do ogniwa miedzianego nie przedostają się żadne wióry stalowe, aluminiowe ani mosiężne. Płuczemy części natychmiast po obróbce, przechowujemy je w szafach przedmuchanych azotem i planujemy cynowanie lub galwanizację w ciągu 24 godzin. W przypadku krytycznych części próżniowych lub kriogenicznych dołączamy do każdej przesyłki certyfikaty zawartości tlenu i raporty z testów przewodności.
Gorące Tagi: Części toczone z miedzi, Chiny Części toczone
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności