Produkty
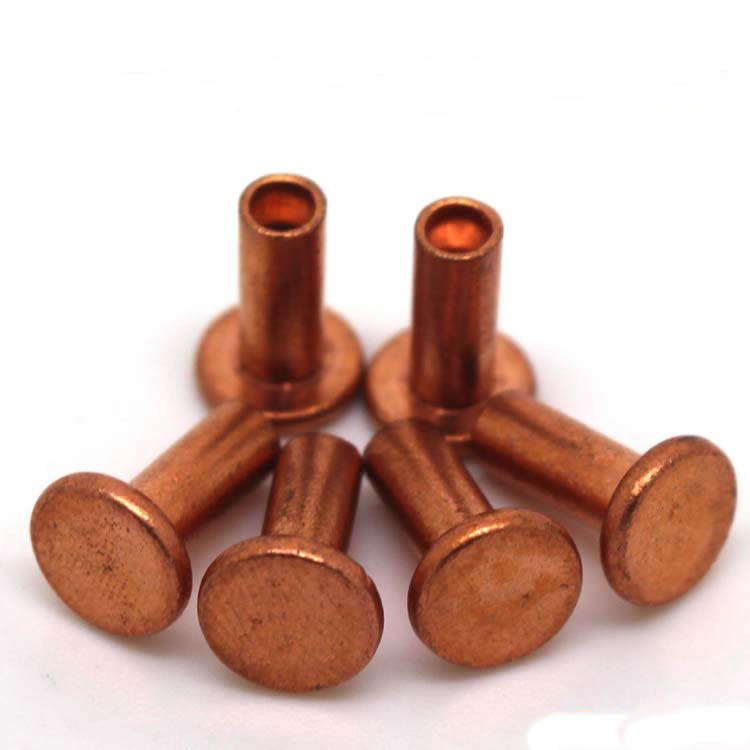

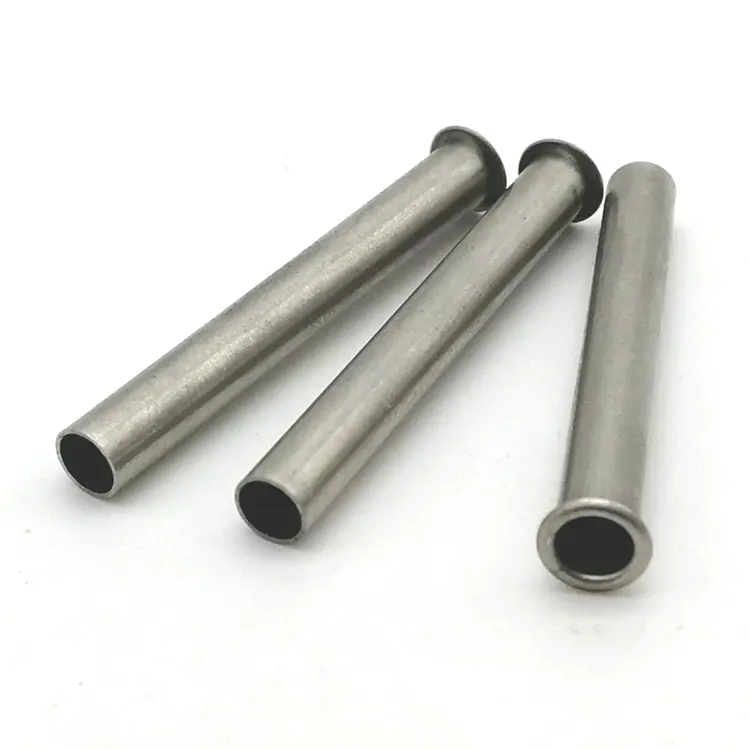
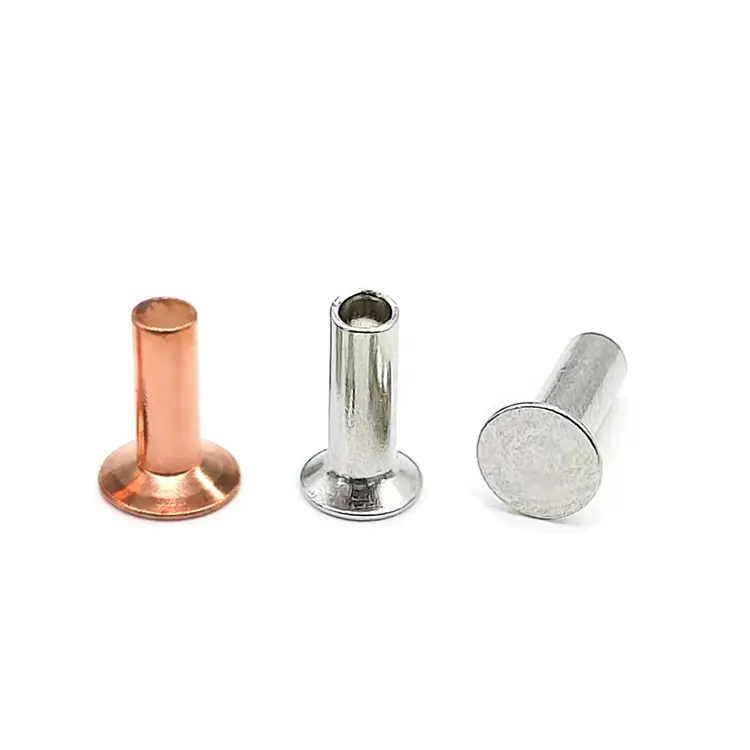
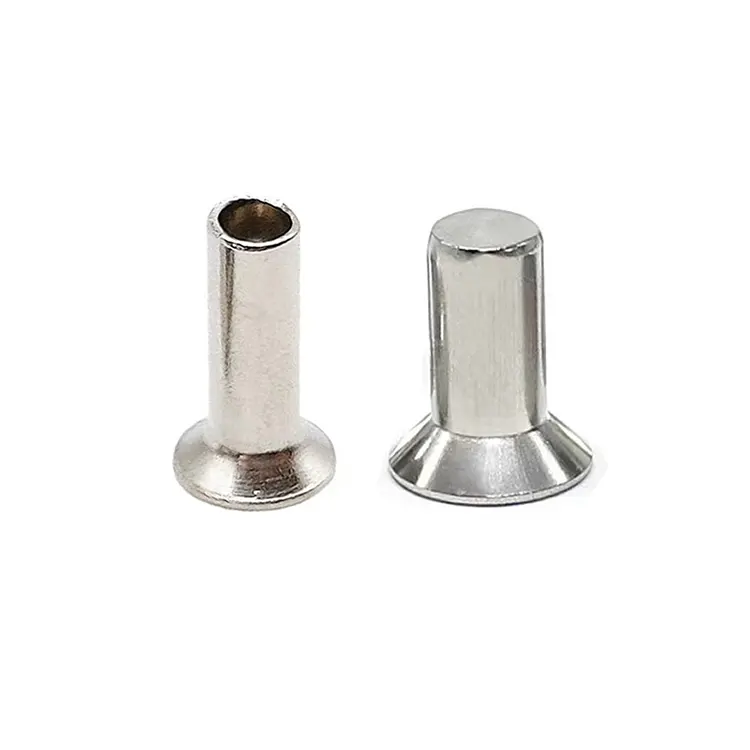
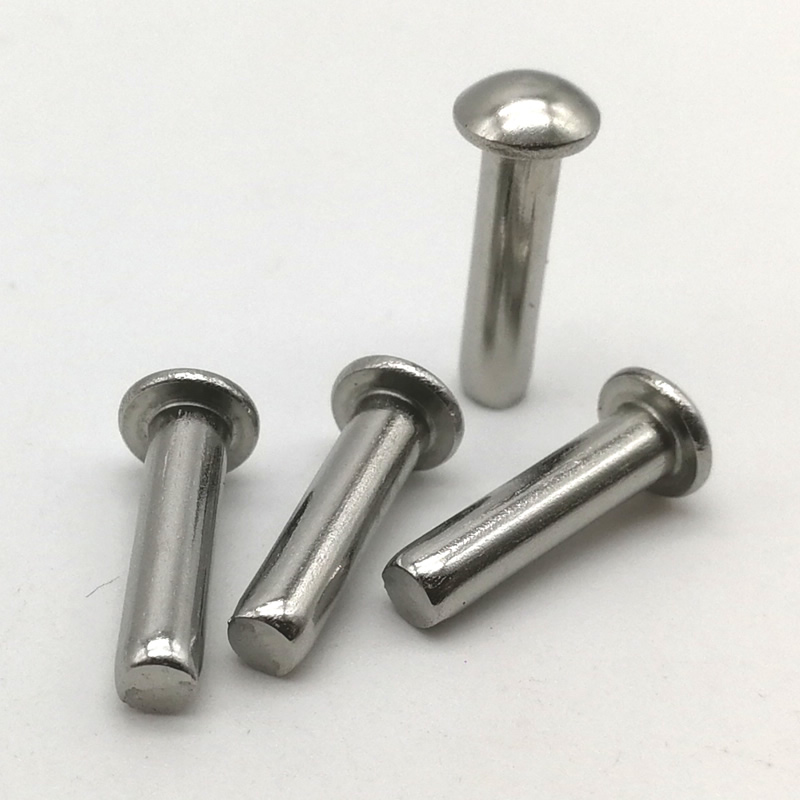
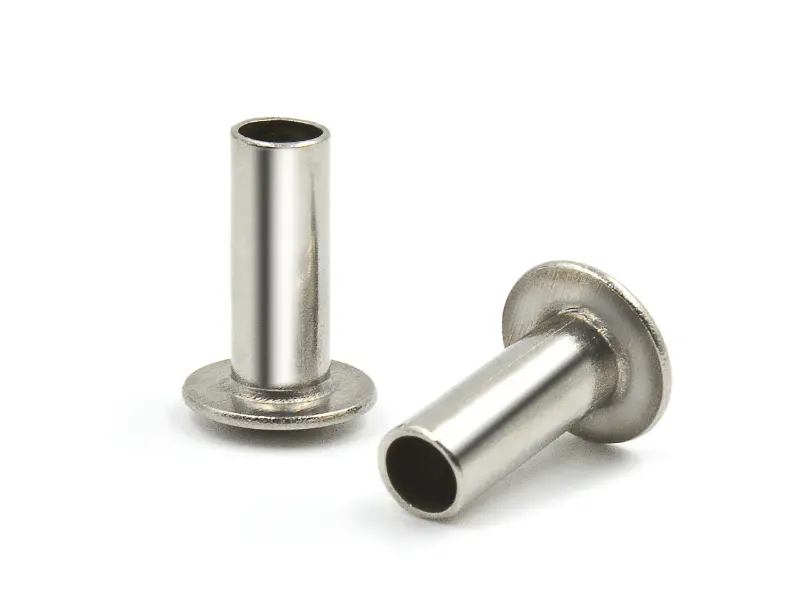
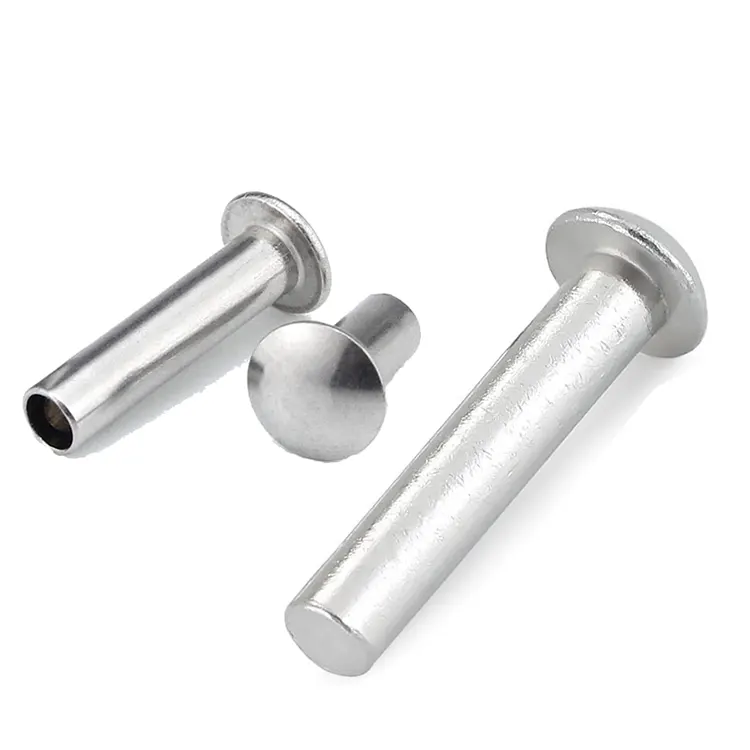
Nity z łbem stożkowym miedzianym
Nity z łbem stożkowym miedzianym produkowane przez firmę Nuote Metals w Chinach to powszechnie stosowane metalowe elementy złączne stosowane głównie w produkcji maszyn, sprzętu elektronicznego, montażu mebli i innych dziedzinach przemysłu. Jako tradycyjny materiał metaliczny miedź charakteryzuje się doskonałą przewodnością elektryczną i cieplną oraz odpornością na korozję, co czyni ją popularną w określonych zastosowaniach. Nity z łbem stożkowym to elementy złączne produkowane w procesie kucia na zimno lub kucia na gorąco. Ich prosta konstrukcja wymaga narzędzi do nitowania, aby stworzyć specjalistyczne połączenie.
Wyślij zapytanie
Opis produktu
Nity z łbem stożkowym miedzianym – gładkie wykończenie tam, gdzie występ nie wchodzi w grę
Niektóre aplikacje nie tolerują podniesionej głowy. Pokład łodzi, który musi być gładki pod stopami. Elewacje miedziane, w których każdy panel musi być idealnie płaski. Precyzyjne instrumenty, w których wystający nit kolidowałby z ruchomymi częściami. W przypadku tych zastosowań jedynym rozwiązaniem jest miedziany nit z łbem stożkowym.
W Nuote Metals obrabiamy nity miedziane z łbem stożkowym pod precyzyjnym kątem 90°, które całkowicie osadzają się we wstępnie wyciętym stożkowym otworze. Rezultatem jest powierzchnia, która sprawia wrażenie monolitycznej – bez punktów zaczepienia, bez widocznych elementów złącznych, tylko gładka miedź. Jednak płaskie wykończenie wiąże się z pewnym kompromisem: głowica jest cieńsza, instalacja wymaga większej precyzji i nie każde zastosowanie miedzi jest odpowiednie.
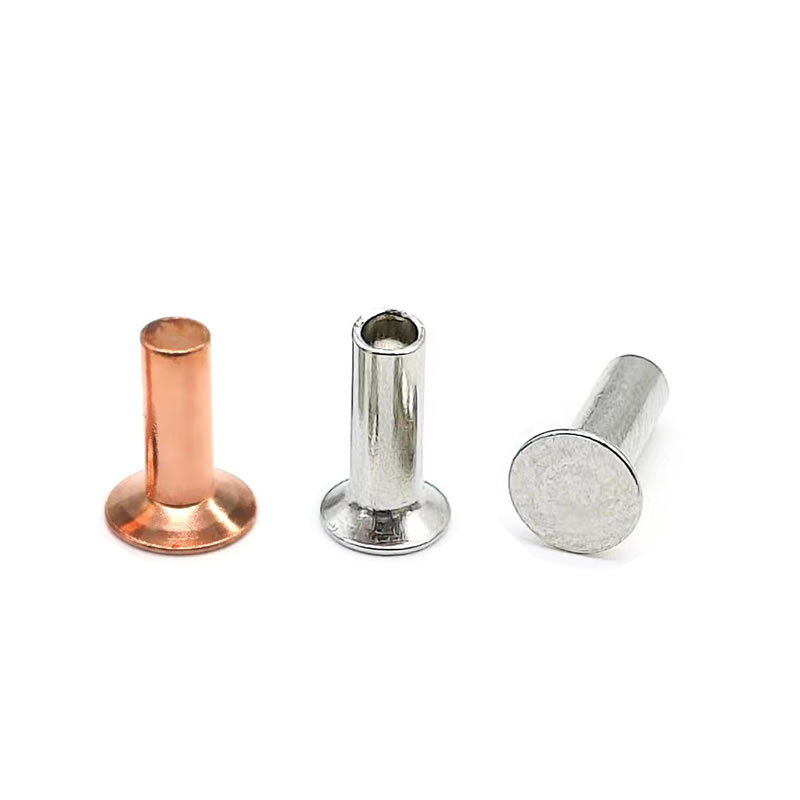
Kompromis z łbem stożkowym – płaska powierzchnia kontra zmniejszona wytrzymałość łba
Łeb stożkowy jest pod spodem stożkowy, zaprojektowany tak, aby pasował do dopasowanego stożkowego otworu. Po prawidłowym zainstalowaniu górna część głowicy znajduje się na poziomie otaczającej miedzianej powierzchni.
Co zyskujesz:
- Całkowicie gładkie wykończenie – bez wypukłości i punktów zaczepienia
- Gładka powierzchnia do malowania, lakierowania lub patynowania
- Zmniejszony opór w zastosowaniach morskich lub aerodynamicznych
- Profesjonalny, wykończony wygląd na miedzi architektonicznej
Z czego rezygnujesz:
- 15–20% niższa odporność na uderzenia w porównaniu z łbem okrągłym– łeb stożkowy ma mniejszą masę materiału nad trzpieniem.
- Niższy opór wyciągania– stożkowa powierzchnia nośna ma mniejszą powierzchnię efektywną niż łeb płaski lub stożkowy.
- Wymaga wstępnie obrobionego pogłębienia stożkowego– dodatkowy etap produkcji, który zwiększa koszty i czas.
Krytyczna zasada dotycząca miedzi:Ponieważ miedź jest miękka, pogłębiacz musi być precyzyjnie przycięty i dokładnie dopasowany do kąta nitu. Niedopasowany kąt – nawet 3–5 stopni – tworzy punkt naprężenia, który może spowodować pęknięcie główki podczas ustawiania lub doprowadzić do poluzowania pod wpływem wibracji. Nuote Metals dostarcza nity z udokumentowanymi kątami łba i może polecić odpowiednie narzędzia pogłębiające do grubości miedzi.
Dane techniczne – Nity z łbem stożkowym miedzianym
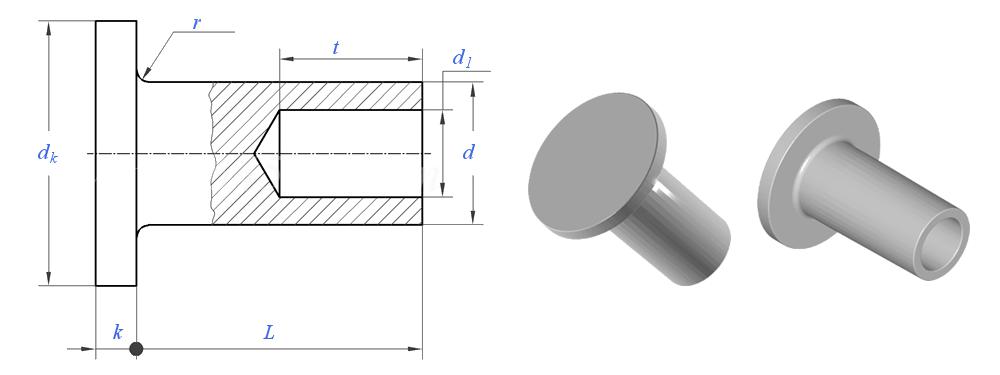
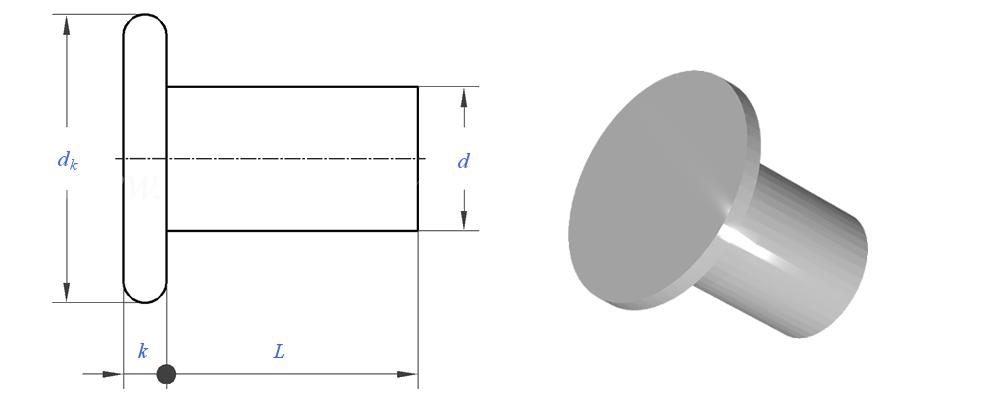
Produkowane według wymiarów DIN 302 i ISO 1051. Dostępne niestandardowe kąty.
| Parametr | Wartość / zakres | Standard testowy/tolerancja |
|---|---|---|
| Średnica chwytu (d) | 1,5 – 10 mm | ±0,05 mm (≤6 mm) |
| Średnica łba (dk) | 1,4×d do 1,6×d | ±0,15 mm |
| Wysokość głowy (k) | 0,3×d do 0,4×d | ± 0,1 mm |
| Kąt pogłębiający | 90° (standard) lub 120° | ±1° |
| Długość (L) | 3 – 40 mm | ±0,3 mm |
| Wytrzymałość na rozciąganie | 220 – 280 MPa | ASTM B152 |
| Wytrzymałość na ścinanie | 180 – 220 MPa | ASTM F606 |
| Przewodność | ≥58 MS/m (C11000), ≥59 MS/m (C10200) | ASTM B193 |
| Czystość | ≥99,7% (C11000), ≥99,99% (C10200) | ASTM E53 |
| Standardy | DIN 302, ISO 1051 | Niestandardowe według rysunku |
Gatunki materiałów:
C11000 (ETP):99,9% miedzi, 0,04% tlenu. Ogólne zastosowania morskie, architektoniczne i elektryczne.
C10200 (OFHC):99,99% miedzi, beztlenowa. Krytyczne zastosowania elektroniczne i kriogeniczne.
Kiedy wpuszczany jest właściwym wyborem – a kiedy nie
Nity miedziane z łbem stożkowym nie stanowią uniwersalnego ulepszenia w stosunku do łbów płaskich lub stożkowych. Rozwiązują jeden konkretny problem – gładkie wykończenie – i wprowadzają inne.
Wybierz opcję Wpuszczany, gdy:
- Powierzchnia musi być całkowicie płaska – pokłady łodzi, miedziane dachy, tablice przyrządów, powierzchnie aerodynamiczne.
- Miedź jest wystarczająco gruba (≥2 mm), aby utrzymać czyste pogłębienie bez deformacji.
- Złącze charakteryzuje się niskim poziomem wibracji i uderzeń – statyczna konstrukcja architektoniczna, pokłady morskie, wykończenia dekoracyjne.
- Możesz dokładnie obrobić pogłębiacz – wiercenie CNC lub precyzyjne, a nie narzędzia ręczne.
Nie wybieraj stożka, gdy:
- Miedź jest cieńsza niż 1,5 mm – pogłębiacz usuwa zbyt dużo materiału i osłabia blachę.
- Złącze podlega silnym wibracjom lub uderzeniom – silniki, generatory, ciężkie maszyny. Zamiast tego wybierz okrągłą główkę.
- Nie można zagwarantować dopasowania kąta pomiędzy nitem a otworem – niedopasowanie powoduje pękanie.
Częsty błąd:Używanie wpuszczanych nitów miedzianych na cienkiej blachy miedzianej, ponieważ pożądany jest wykończony wygląd. Rezultatem jest osłabienie krawędzi otworu i przedwczesna awaria. W przypadku cienkiej miedzi wybierz głowicę panoramiczną — zapewnia niskoprofilowe wykończenie bez usuwania materiału.
Pełny czy półrurowy – który działa lepiej w przypadku miedzi wpuszczanej?
| Funkcja | Z łbem stożkowym z litej miedzi | Półrurowe miedziane z łbem stożkowym |
|---|---|---|
| Siła ustawienia | 100% (wartość bazowa) | 50–60% |
| Wytrzymałość na ścinanie | 100% | 80–85% |
| Ryzyko pęknięcia głowicy | Wyższy – pełny trzonek jest odporny na przepływ | Dolna – pusta końcówka łatwo się odkształca |
| Najlepsza aplikacja | Gruba miedź, strukturalne złącza równo | Cienkie miedziane zespoły spłukujące o dużej objętości |
| Szybkość produkcji | Wolniej | 40–50% szybciej |
Kluczowe spostrzeżenia dotyczące miedzi:Ponieważ łeb stożkowy jest cienki, nadmierna siła osadzania może go spowodować pęknięcie — szczególnie w przypadku solidnych nitów. Nity półrurowe z łbem stożkowym zmniejszają siłę o prawie połowę i są bardziej wyrozumiałe w przypadku miedzi. Dla każdej grubości miedzi poniżej 3 mm zalecamy półrurowe. W przypadku grubszej miedzi lub tam, gdzie wymagana jest maksymalna wytrzymałość na ścinanie, wybierz materiał solidny o kontrolowanej sile.
Przygotowanie pogłębienia stożkowego – etap, z którego pochodzi większość awarii nitów miedzianych
Nit wpuszczany jest tak dobry, jak otwór, w którym jest osadzony. W przypadku miedzi ten etap jest bardziej krytyczny niż w przypadku stali.
Dopasowanie kątowe:Frez wpuszczany musi dokładnie pasować do kąta nitu — 90° lub 120°. Niedopasowanie 3° na nitach 6 mm powoduje powstanie szczeliny o wielkości 0,15 mm po jednej stronie. Pod obciążeniem szczelina ta staje się punktem inicjacji pęknięcia.
Kontrola głębokości:Głębokość zagłębienia musi być równa wysokości główki (k). Zbyt płytko – głowa wystaje. Zbyt głęboko – głowica zapada się pod powierzchnię, a cienka miedziana krawędź może się odkształcić.
Usuwanie zadziorów:Miedź podczas obróbki mechanicznej wytwarza żylaste zadziory. Jeśli nie zostaną usunięte, zadziory te uniemożliwiają całkowite osadzenie główki stożkowej. Przed osadzeniem należy zawsze ogratować obie strony otworu.
Wybór kowadła:Do nitów wpuszczanych użyj płaskiego kowadła. Wklęsłe kowadełko odkształci płaski blat i zrujnuje gładkie wykończenie. Średnica kowadła powinna być równa lub większa od średnicy łba.
Nasze wsparcie:Nuote Metals może dostarczyć mierniki głębokości pogłębienia stożkowego i polecić specyfikacje narzędzi skrawających dopasowane do zamówienia nitów. W przypadku kluczowych projektów wyprodukujemy partię próbną i przetestujemy osadzenie na rzeczywistym materiale miedzianym przed pełną produkcją.
Często zadawane pytania dotyczące miedzianych nitów z łbem stożkowym
P1: Czy mogę używać miedzianych nitów z łbem stożkowym na blasze miedzianej o grubości 1,5 mm bez osłabiania złącza?
Odp.: Nie zalecamy tego. Wpuszczany otwór usuwa materiał z arkusza – zwykle na głębokość od 0,3 × d do 0,4 × d. Na miedzi o grubości 1,5 mm z nitem 4 mm, który usuwa około 25–30% grubości blachy na krawędzi otworu, znacznie zmniejszając wytrzymałość na wyrywanie. W przypadku miedzi poniżej 2 mm wybierz zamiast tego nity z łbem płaskim lub płaskim. Zapewniają niski profil bez usuwania materiału. Jeśli absolutnie wymagane jest gładkie wykończenie cienkiej miedzi, rozważ użycie podkładki zabezpieczającej po ślepej stronie, aby przywrócić wytrzymałość złącza — firma Nuote Metals może dostarczyć pasujące podkładki miedziane.
P2: Dlaczego moje nity miedziane z łbem wpuszczanym pękają podczas osadzania?
Odpowiedź: Pękanie prawie zawsze ma jedną z trzech przyczyn: (1) Niedopasowanie kąta pomiędzy narzędziem pogłębiającym a łbem nitu – nawet różnica 3–5° tworzy punkt naprężenia. (2) Nadmierna siła osadzania – miedź wymaga jedynie 40–60% siły stosowanej w przypadku nitów stalowych. (3) Ostry promień zaokrąglenia na połączeniu łba z trzonkiem – jeśli promień jest mniejszy niż 0,3 × d, miedź nie może płynąć podczas spęczania. W Nuote Metals utrzymujemy minimalny promień zaokrąglenia wynoszący 0,5×d i kontrolujemy kąt główki do ±1°. Jeśli udostępnisz wymiary nitów, specyfikację frezu pogłębiającego i ciśnienie ustawienia, możemy zidentyfikować przyczynę i zalecić rozwiązanie.
P3: Czy miedziane nity z łbem stożkowym nadają się do budowy łodzi i pokładów morskich?
Odp.: Tak – i jest to jedno z ich klasycznych zastosowań. Nity z łbem stożkowym miedzianym są stosowane od wieków w budowie łodzi drewnianych, ponieważ przylegają do poszycia, są odporne na korozję w słonej wodzie i nie wchodzą w reakcję z łącznikami z brązu lub mosiądzu. Do nowoczesnych zastosowań morskich zalecamy nity stożkowe z litej miedzi z wykończeniem naturalnym lub polerowanym – bez powłoki galwanicznej, która może powodować różnice galwaniczne. Płaska głowica zapobiega zaczepianiu się o liny, sieci lub stopy. Nuote Metals dostarcza nity miedziane z łbem stożkowym dla konstruktorów łodzi i wykonawców robót morskich w Europie i Ameryce Północnej. Do tarasów sugerujemy korpus półrurowy, aby zmniejszyć siłę wiązania na miękkim drewnie i kompozytach.
Gorące Tagi: Nity z łbem stożkowym miedzianym, Nity miedziane z Chin, Nity z łbem stożkowym miedzianym
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności