Produkty

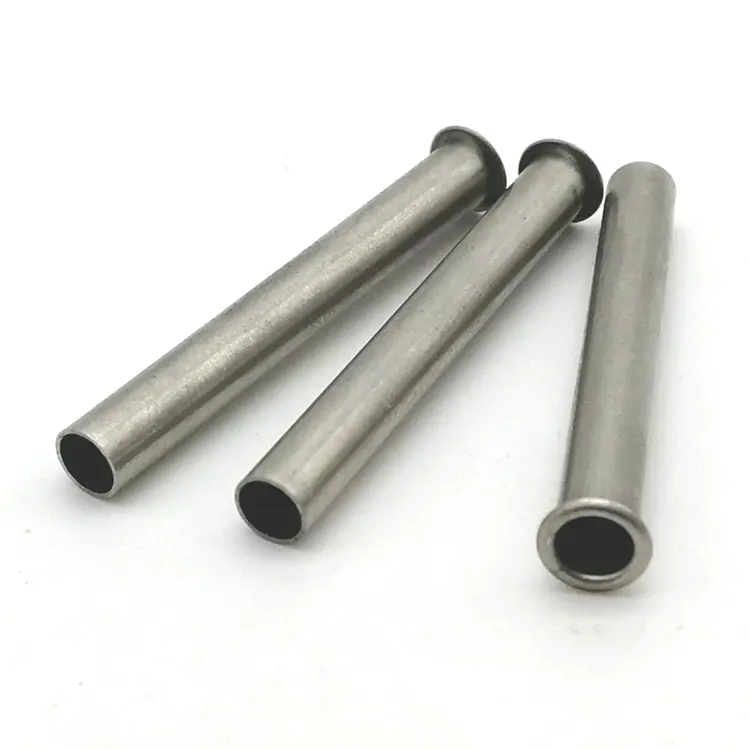
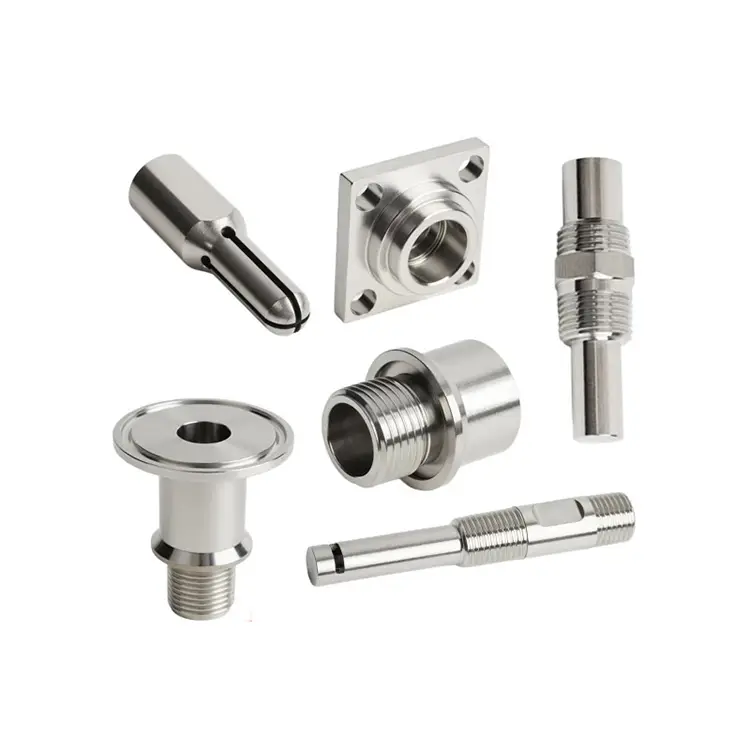
Części toczone CNC
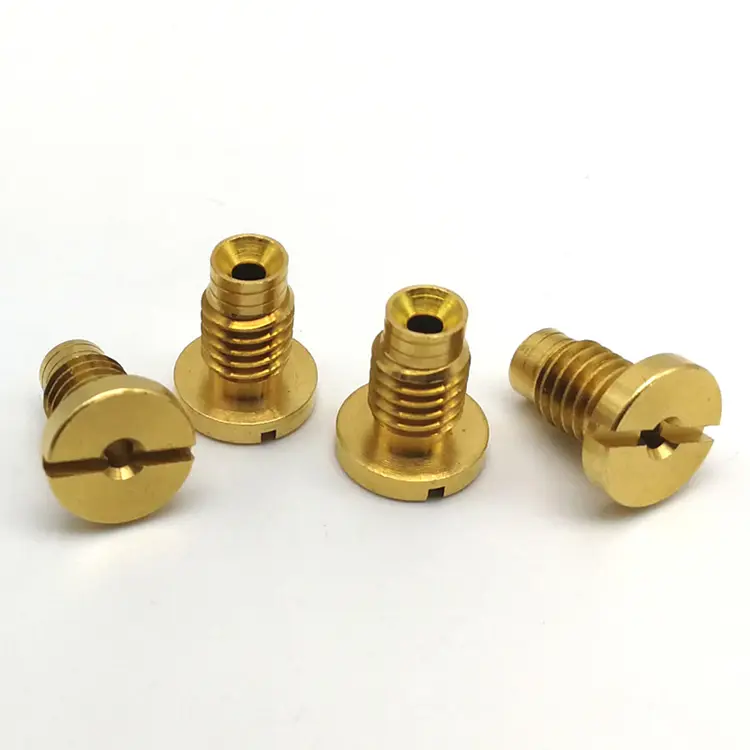
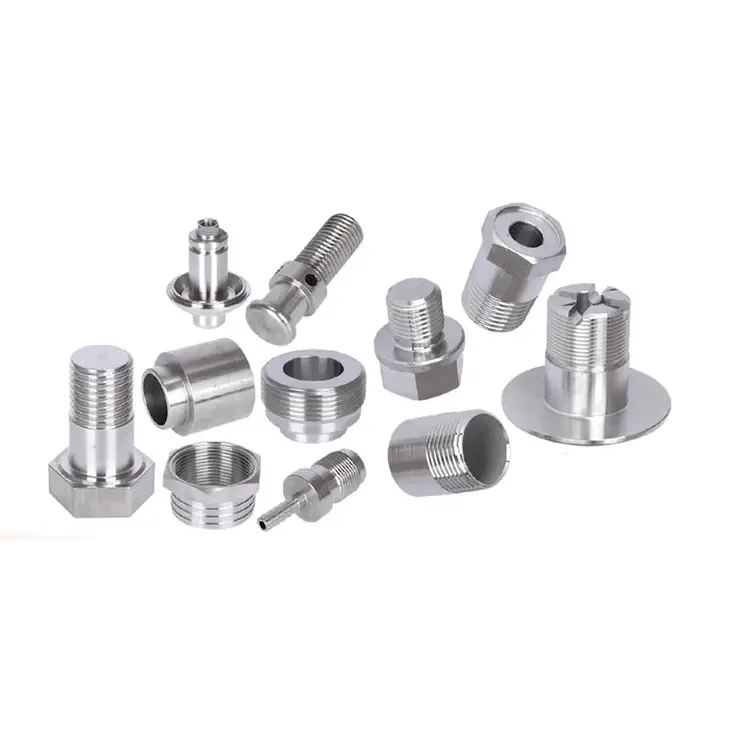
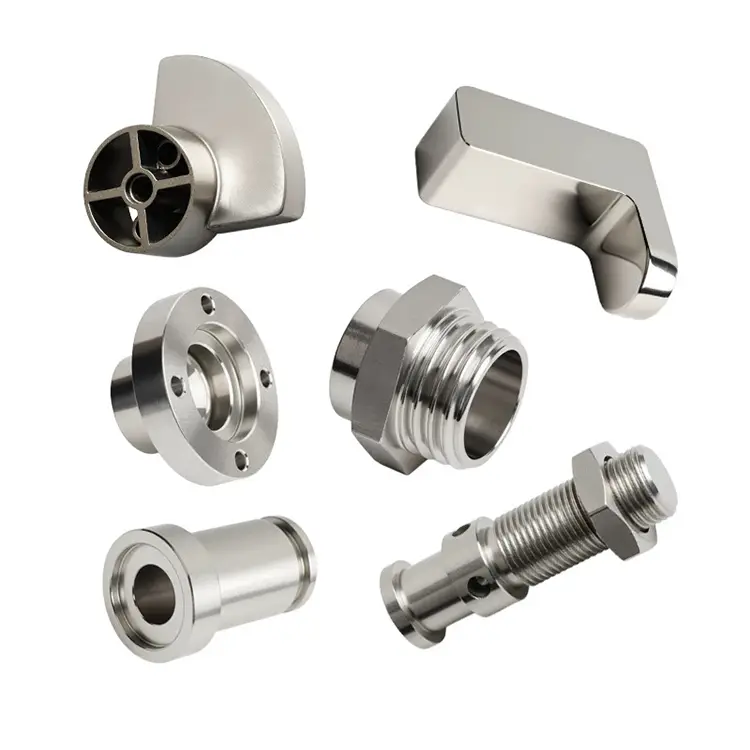
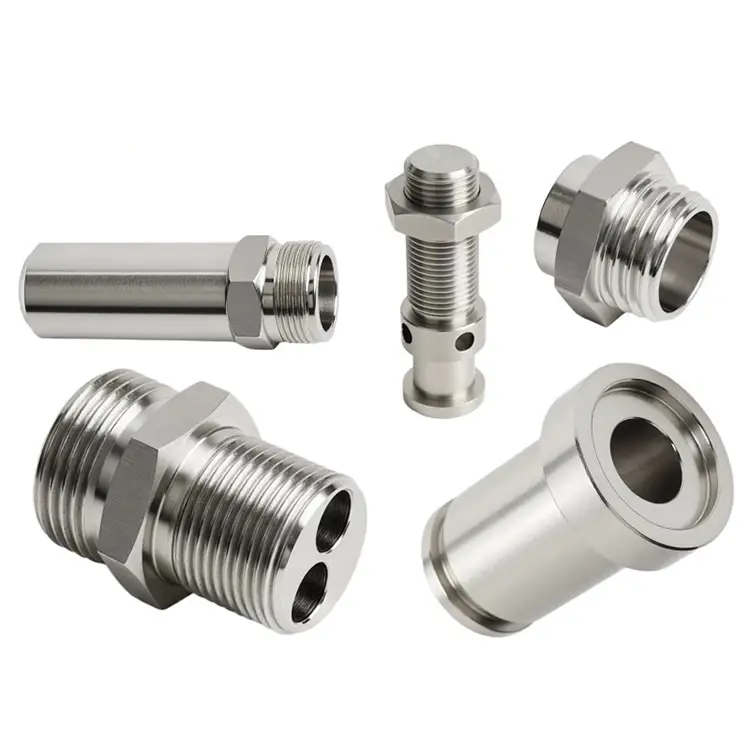
Nuote Metals produkuje części toczone CNC dla szerokiej gamy branż – od branż podlegających ścisłym regulacjom, które polegają na Nuote w zakresie spójnych, wymagających części, po te, które wymagają wyraźnej, wyróżniającej się identyfikacji produktu. Wszystkie toczone części charakteryzują się wysoką precyzją i dobrą obróbką powierzchni.
Wyślij zapytanie
Opis produktu
Części toczone CNC – najszybsza droga od półfabrykatu do gotowego komponentu
Frezowanie tworzy kształty. Toczenie tworzy cylindry. Zaskakująca liczba precyzyjnych komponentów — wałów, sworzni, złączy, tulei, szpuli zaworów — ma kształt cylindryczny. DlategoCzęści toczone CNCpozostają najbardziej opłacalnym i wydajnym sposobem ich produkcji.
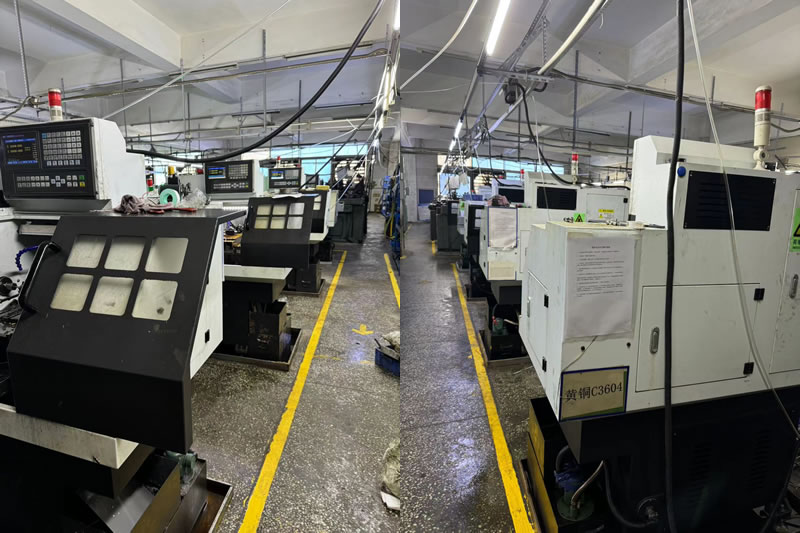
W Nuote Metals dysponujemy 30 tokarkami z prętem i uchwytem przeznaczonymi do toczenia. Jednak sama prędkość nie jest celem. Celem jest część spełniająca tolerancję, wykończenie powierzchni i integralność materiału – partia po partii. W tym artykule wyjaśniono, co myślimy o toczeniu, gdzie to pasuje i czego się spodziewać, gdy prześlesz nam rysunek.
Co sprawia, że toczenie jest inne – i szybsze
Toczenie obraca przedmiot obrabiany względem nieruchomego narzędzia tnącego. Frezowanie obraca narzędzie względem nieruchomego przedmiotu obrabianego. Ta pojedyncza różnica zmienia wszystko, jeśli chodzi o koszty, szybkość i precyzję.
Dlaczego skręcanie jest szybsze:
- Pasek zasilający:W przypadku produkcji wielkoseryjnej podajnik prętów automatycznie popycha materiał do wrzeciona – bez ręcznego ładowania i bez przestojów między częściami.
- Cięcie jednopunktowe:Narzędzie tokarskie oddziałuje na materiał w sposób ciągły, szybko usuwając duże ilości metalu.
- Węższe tolerancje średnic:Toczenie w naturalny sposób pozwala uzyskać okrągłe elementy o doskonałej koncentryczności i wykończeniu powierzchni.
- Brak skomplikowanego mocowania:Tuleja zaciskowa lub uchwyt utrzymuje pręt; część odpada po ukończeniu.
Gdzie zwrot wygrywa:
- Wały, sworznie, śruby, kołki
- Złącza, adaptery, złączki
- Tuleje, tuleje, przekładki
- Szpule zaworów, tłoki, tłoki
- Dowolna część z główną osią cylindryczną
Gdzie wygrywa frezowanie:
- Kształty pryzmatyczne z płaskimi powierzchniami, kieszeniami i złożonymi konturami
- Obudowy, wsporniki, kolektory
- Części, których pierwotna geometria nie jest obrotowa
Większość części toczonych wymaga dodatkowego frezowania — otworów poprzecznych, spłaszczeń, szczelin. Dlatego obsługujemy zarówno urządzenia tokarskie i frezarskie, jak i 5-osiowe centra tokarsko-frezarskie do części, które wymagają obu w jednym ustawieniu.
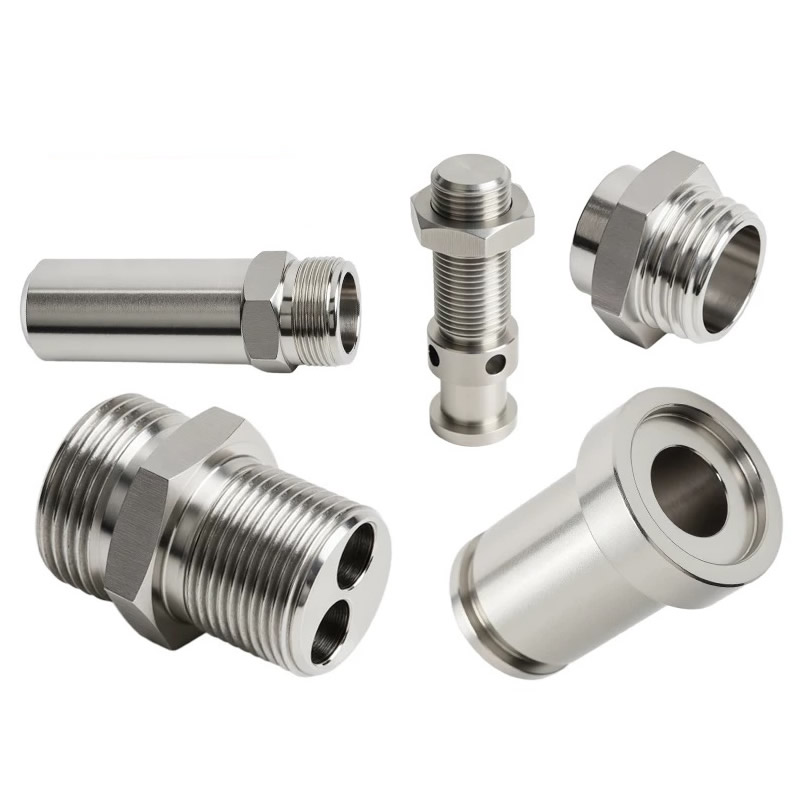
Typowe części toczone CNC – geometria i zastosowania
Jeśli Twoja część pasuje do jednego z tych opisów, toczenie jest prawdopodobnie właściwym procesem:
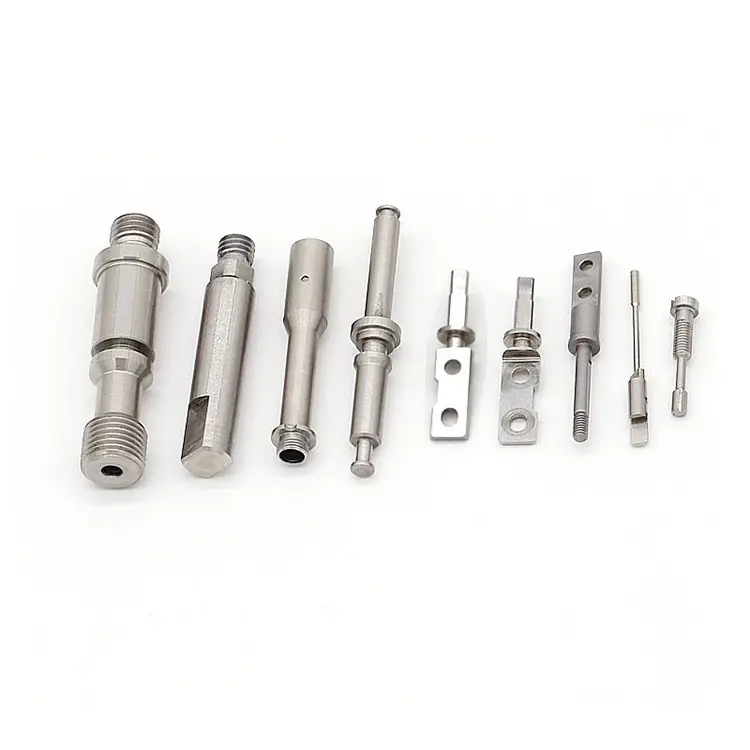
Wały i sworznie– Silniki, siłowniki, cylindry hydrauliczne. Materiały: 1045, 4140, 304, 17-4 PH.
Złącza i adaptery– Instalacje płynowe, armatura elektryczna, przewody pneumatyczne. Materiały: mosiądz, miedź, stal nierdzewna, aluminium.
Tuleje i rękawy– Łożyska, powierzchnie ścieralne, prowadnice wyrównujące. Materiały: brąz, mosiądz, stal, PTFE.
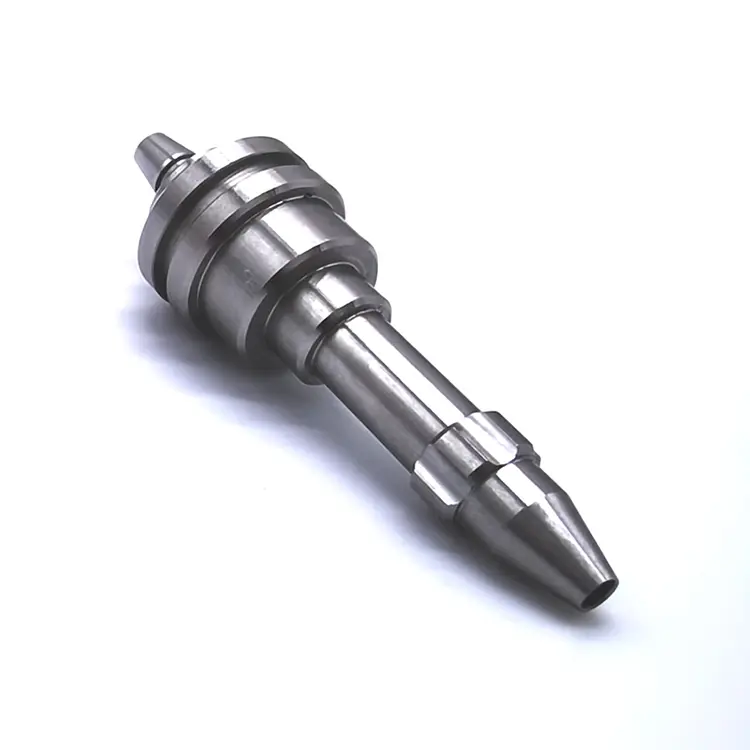
Elementy zaworów –Szpule, łodygi, gniazda, tłoki. Materiały: 4140, 17-4 PH, D2, stal nierdzewna.
Elementy złączne i wkładki– Kołki gwintowane, śruby niestandardowe, wkładki gwintowane. Materiały: stal węglowa, stal stopowa, stal nierdzewna.
Rolki i koła– Przenośniki, transport materiałów, sprzęt drukarski. Materiały: stal, aluminium, nylon, POM.
Co łączy te części:Główna oś cylindryczna, potrzeba koncentryczności oraz wymóg stałej średnicy i wykończenia powierzchni. To są dokładnie te cechy, które toczenie zapewnia najlepiej.
Sprzęt i pojemność — zbudowane z myślą o wydajności podawania prętów
Nuote Metals posiada dział toczenia zoptymalizowany pod kątem zarówno precyzji w małych partiach, jak i produkcji na dużą skalę.
| Zdolność | Specyfikacja |
|---|---|
| Średnica toczenia | 2 mm – 300 mm |
| Długość skrętu | Do 750 mm |
| Tolerancja | ±0,005 mm (standard), ±0,002 mm (dokładność) |
| Chropowatość powierzchni | Ra 0,4 μm (standard), Ra 0,2 μm (polerowany) |
| Wydajność podawania pręta | Średnica 2 mm – 80 mm |
| Prędkość wrzeciona | Do 6000 obr./min |
| Narzędzia na żywo | Otwory krzyżowe, płaskie i szczelinowe w jednym ustawieniu |
Materiały, które regularnie obracamy:
- Stal węglowa (1045, 1215, 12L14)
- Stal stopowa (4140, 4340, 8620)
- Stal nierdzewna (303, 304, 316, 17-4 PH)
- Aluminium (6061, 7075, 2024)
- Mosiądz (C36000, C26000)
- Miedź (C11000, C10200)
- Tworzywa sztuczne (POM, PEEK, PTFE, nylon)
Możliwości głośności:Prototyp (1–50 sztuk), produkcja niskoseryjna (50–5 000), produkcja wielkoseryjna (5 000–500 000+).
Kontrola jakości – co weryfikujemy w przypadku każdej części toczonej CNC
Skręcanie jest szybkie, ale prędkość bez sprawdzenia jest marnotrawstwem. Każda partia produkowana jest w ramach udokumentowanego systemu jakości:
Weryfikacja materiału przychodzącego:
- Certyfikaty badań młyna dla każdego pręta.
- Wewnętrzne kontrole twardości i mikrostruktury.
Monitorowanie w trakcie procesu:
- Kontrola pierwszego artykułu (FAI) dla każdego nowego numeru części.
- Statystyczna kontrola procesu (SPC) w przypadku średnic krytycznych.
- Monitorowanie zużycia narzędzi i zaplanowane wymiany narzędzi w celu zapobiegania dryftowi.
Kontrola końcowa:
- Inspekcja CMM pod kątem złożonych geometrii.
- Komparatory optyczne do weryfikacji gwintów i profili.
- Testery chropowatości powierzchni do sprawdzania Ra.
- Pełny raport wymiarowy i certyfikat materiałowy dołączany do każdej przesyłki.
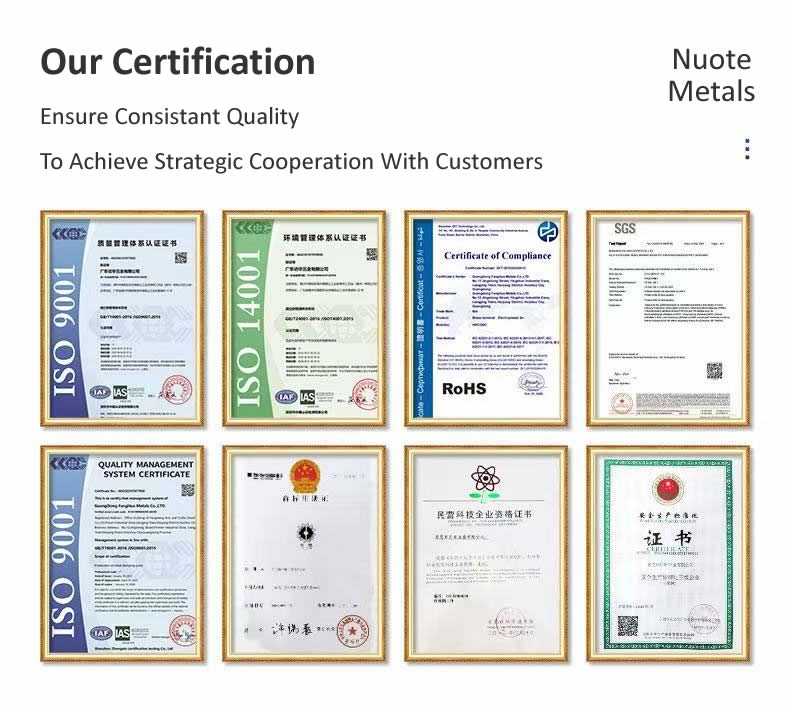
Certyfikaty: ISO 9001:2015. Dostępna zgodność z RoHS i REACH. Dokumentacja PPAP na żądanie.
Prawdziwy przykład – suwak zaworu ze stali nierdzewnej 17-4 PH
Producent sprzętu hydraulicznego z Ameryki Północnej potrzebował suwaka zaworu ze stali nierdzewnej 17-4 PH z tolerancją średnicy 0,008 mm, koncentrycznością 0,005 mm i twardością 40–45 HRC po obróbce cieplnej. Ich poprzedni dostawca nie był w stanie utrzymać koncentryczności po utwardzeniu – szpula była przekrzywiona o 0,02 mm.
Co zrobiliśmy inaczej:
- Całkowicie obrobiono szpulę na 5-osiowym centrum tokarsko-frezarskim — wszystkie średnice, rowki i otwory poprzeczne w jednym ustawieniu.
- Używane narzędzia CBN do końcowego przejścia po obróbce cieplnej.
- Sprawdzona koncentryczność za pomocą Talyrondu przed i po hartowaniu.
- Wysłano 3500 sztuk bez odrzuceń. Klient wyeliminował szlifowanie wtórne i skrócił czas realizacji o 10 dni.
Często zadawane pytania dotyczące części toczonych CNC
P1: Jaka jest różnica między toczeniem CNC a frezowaniem CNC?
Odp.: Toczenie CNC obraca przedmiot obrabiany, podczas gdy stacjonarne narzędzie go tnie – najlepiej w przypadku części cylindrycznych. Frezowanie CNC obraca narzędzie, podczas gdy obrabiany przedmiot pozostaje nieruchomy – najlepiej w przypadku części pryzmatycznych z płaskimi powierzchniami i kieszeniami. WieleCzęści toczone CNCwymagają również wtórnego frezowania otworów poprzecznych lub płaskich. Nuote Metals obsługuje oba rodzaje sprzętu oraz 5-osiowe centra tokarskie, które łączą toczenie i frezowanie w jednym ustawieniu.
P2: Jakie tolerancje można zachować w przypadku części toczonych?
Odp.: Nasza standardowa tolerancja wynosi ± 0,005 mm, z możliwością precyzji do ± 0,002 mm dla średnic krytycznych. Koncentryczność i okrągłość można utrzymać na poziomie 0,005 mm lub większym. Osiągalna tolerancja zależy od materiału, stosunku długości do średnicy części i rodzaju elementu. W przypadku części obrabianych cieplnie zalecamy określenie tolerancji po obróbce cieplnej lub uwzględnieniu szlifowania. Nuote Metals sprawdza każdy rysunek i przekazuje opinię DFM przed złożeniem zamówienia.
P3: Czy można toczyć części z prętów z otworami poprzecznymi i gwintami?
O: Tak. Nasze tokarki są wyposażone w oprzyrządowanie napędzane i podajniki prętów, co pozwala nam wiercić otwory poprzeczne, frezować płaskowniki i wycinać gwinty w tym samym ustawieniu, co podczas operacji toczenia. Eliminuje to operacje wtórne, skraca czas realizacji i poprawia koncentryczność pomiędzy funkcjami. W przypadku skomplikowanych geometrii używamy 5-osiowych centrów tokarskich, które obrabiają całą część w jednym ustawieniu.
Gorące Tagi: Części toczone CNC, Chiny Części toczone CNC
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności