Produkty

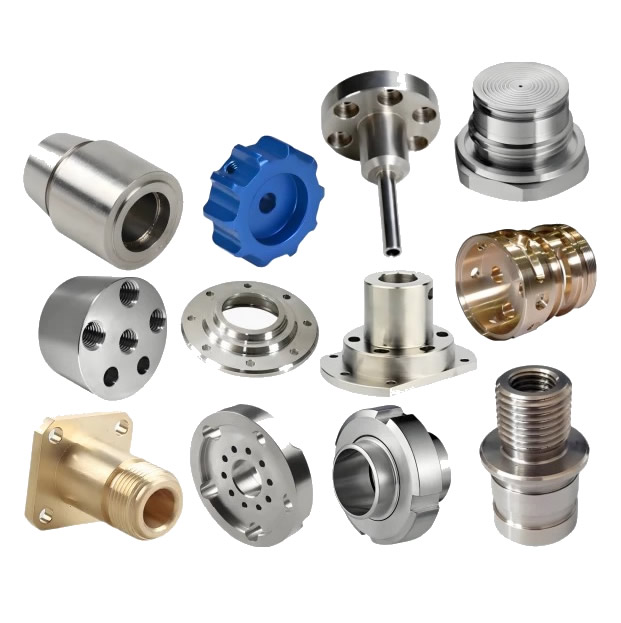
Precyzyjnie toczone części CNC
Precyzyjnie toczonej części nie tworzy się poprzez dokładniejsze jej sprawdzanie — wykonuje się ją poprzez korygowanie procesu, gdy część znajduje się jeszcze w maszynie. Dryft termiczny i zużycie narzędzia przesuwają wymiar podczas partii; inspekcja offline wykryje dryf po wykonaniu części. Nuote Metals produkuje w Chinach precyzyjnie toczone części CNC z pomiarem w trakcie procesu i kompensacją w pętli zamkniętej — pomiarem na tokarce i regulacją przesunięcia przed następną częścią. ±0,002 mm w przypadku średnic krytycznych.
Wyślij zapytanie
Opis produktu
Precyzyjnie toczone części CNC – korekta zachodzi w maszynie, a nie w pomieszczeniu kontrolnym
Precyzyjnie toczona część jest często oceniana na podstawie raportu z inspekcji — wyników maszyny współrzędnościowej, wykresu okrągłości, wykończenia powierzchni. Ale raport z inspekcji to sekcja zwłok. Mówi ci, co część zmierzyła po jej wykonaniu. Nie informuje, czy proces został skorygowany, gdy część znajdowała się jeszcze w maszynie.
Precyzyjnie toczone części CNC nie są definiowane przez węższe tolerancje na rysunku — są one definiowane przez kontrolę procesu, która utrzymuje te tolerancje w całej partii. Dryft termiczny przesuwa średnicę o 0,005 mm w ciągu pierwszej godziny produkcji. Zużycie narzędzia przesuwa je o kolejne 0,005 mm na kolejnych tysiącach części. Jeśli proces nie zostanie skorygowany, część wykroczy poza tolerancję, a raport z inspekcji wykryje to po złomowaniu partii.
W Nuote Metals produkujemy precyzyjne części toczone CNC z pomiarem w trakcie procesu i kompensacją w pętli zamkniętej. W tym artykule omówiono dwa źródła dryfu, metodę kompensacji oraz elementy, które należy sprawdzić przed przyjęciem precyzyjnie toczonej części.
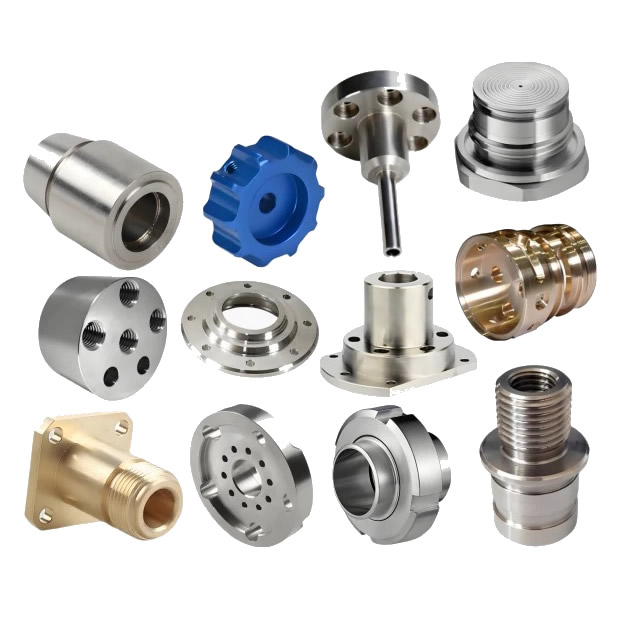
Dwa źródła dryfu – wzrost temperatury i zużycie narzędzi
Dryfty przy toczeniu precyzyjnym wynikają z dwóch powodów — oba są przewidywalne, mierzalne i możliwe do skorygowania.
| Źródło dryfu | Co się dzieje | Typowa wielkość | Metoda korekcji |
|---|---|---|---|
| Wzrost termiczny | Wrzeciono i przedmiot obrabiany rozszerzają się w miarę nagrzewania się maszyny | 0,005–0,015 mm w ciągu pierwszej godziny | Czujnik temperatury + kompensacja offsetu |
| Zużycie narzędzia | Włóż zaokrąglenia krawędzi, siła skrawania wzrasta | 0,003–0,010 mm na 1000 części | Pomiary w trakcie procesu + aktualizacja offsetu |
Wzrost termicznyto problem pierwszej godziny. Łożyska wrzeciona nagrzewają się, śruba kulowa rozszerza się, a przedmiot obrabiany rośnie w miarę pochłaniania ciepła skrawania. Średnica 50 mm może wzrosnąć o 0,01 mm w ciągu pierwszej godziny, co wystarczy, aby przekroczyć tolerancję ± 0,005 mm. Wzrost nie jest przypadkowy – podąża za krzywą temperatury. Mierzymy wrzeciono i przedmiot obrabiany za pomocą czujników temperatury i stosujemy przesunięcie kompensacyjne w systemie CNC — ścieżka narzędzia zmienia się w miarę nagrzewania się maszyny.
Zużycie narzędziajest problemem długoterminowym. Krawędź płytki zaokrągla się stopniowo – siła skrawania wzrasta, przedmiot obrabiany ugina się bardziej, a średnica dryfuje. Zużyta płytka może przesunąć średnicę o 0,01 mm na 1000 części. Zużycie nie jest widoczne dla operatora – jest widoczne w pomiarze. Mierzymy część w toku i aktualizujemy przesunięcie narzędzia, gdy średnica zbliża się do granicy kontrolnej – zanim wyjdzie poza tolerancję.
DlaPrecyzyjnie toczone części CNCdryft nie jest wadą – jest to zmienna, którą należy skompensować. Dostawca przeprowadzający kontrolę po partii wykrywa dryft; dostawca, który dokonuje pomiarów w procesie, koryguje to.
Pomiar w trakcie procesu – pomiar na tokarce, a nie w pomieszczeniu kontrolnym
Pomiary w trakcie procesu to różnica między korekcją a wykrywaniem. Miernik jest montowany na tokarce — lub część jest mierzona za pomocą sondy dotykowej — a wynik jest przesyłany z powrotem do systemu CNC przed cięciem kolejnej części.
Jak to działa:
- Sonda dotykowa na głowicy rewolwerowej (Renishaw OMP40) – mierzy średnicę po przejściu wykańczającym, przed odcięciem części.
- Miernik procesowy (Marposs M110) – miernik w kształcie suwmiarki, który styka się z częścią podczas obróbki i przesyła średnicę do CNC.
- Kompensacja w pętli zamkniętej – CNC porównuje zmierzoną średnicę z docelową i aktualizuje przesunięcie narzędzia dla następnej części.
Co koryguje:
- Dryft termiczny – przesunięcie jest aktualizowane w miarę nagrzewania się maszyny.
- Zużycie narzędzia – przesunięcie jest aktualizowane w miarę zużywania się płytki.
- Różnice materiałowe – twardsza kierownica ugina się bardziej; przesunięcie kompensuje.
Czego nie poprawia:
- Zużyte łożysko wrzeciona – miernik mierzy skutek, a nie przyczynę.
- Wygięty pręt – miernik mierzy średnicę, a nie prostoliniowość.
W przypadku precyzyjnych części toczonych CNC miernik procesowy nie zastępuje maszyny współrzędnościowej – jest jej uzupełnieniem. Miernik koryguje proces; CMM weryfikuje część.
Odniesienie do normy: Tolerancje wymiarowe są zgodne z normami ISO 2768-mK i ISO 1101, chyba że określono węższe objaśnienia. Cpk oblicza się zgodnie z normą ISO 22514.
Sprzęt i pojemność
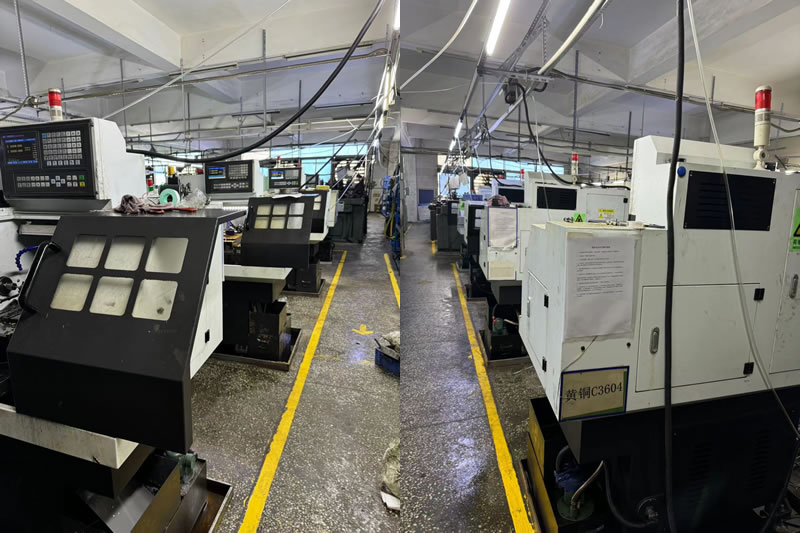
Nuote Metals posiada precyzyjną celę tokarską z pomiarami w trakcie procesu na każdej tokarce.
- Tokarki CNC (Haas ST-20Y, Okuma Genos L) – posuw pręta do 80mm, uchwyt do 300mm.
- Sondy dotykowe (Renishaw OMP40) – pomiar średnicy i długości po przejściu wykańczającym.
- Wskaźniki procesowe (Marposs M110) – ciągły pomiar średnicy części o dużej objętości.
- CMM (Zeiss Contura 7/10/6) – weryfikacja końcowa, osadzona na punkcie odniesienia obróbki.
- Czujniki temperatury – wrzeciona i przedmiotu obrabianego, zasilające model kompensacji.
Orzecznictwo:ISO 9001:2015 (certyfikat dostępny na życzenie). Roczna wydajność: 3 miliony precyzyjnie toczonych części do programów bezpieczeństwa hydraulicznego, medycznego i samochodowego. Cpk ≥1,33 dla średnic krytycznych ze sprawdzaniem w trakcie procesu; Cpk ≥1,67 przy 100% pomiarze i wolniejszym cyklu.
Ograniczenie:Pomiary w trakcie procesu są zatwierdzane dla średnic ≥3 mm i długości ≤150 mm. Poniżej 3 mm styk sondy odchyla część — zamiast tego stosowany jest pomiar optyczny. Powyżej 150 mm część odchyla się między środkami — miernik mierzy ugięcie, a nie średnicę.
Prawdziwy przykład – Cpk podniesiony z 1,0 do 1,5 przy kompensacji w trakcie procesu
Niemiecki producent sprzętu hydraulicznego potrzebował precyzyjnie toczonej szpuli zaworu o średnicy 20 mm, tolerancji ± 0,003 mm, Cpk ≥1,33. Ich poprzedni dostawca przeprowadził kontrolę po partii – Cpk wynosił 1,0, a 2% części było poza tolerancją.
Co zrobiliśmy inaczej:
- Zamontowano sondę dotykową Renishaw na tokarce — mierzono średnicę po przejściu wykańczającym, co 10-tą część.
- Zastosowano kompensację termiczną — przesunięcie było aktualizowane w miarę nagrzewania się wrzeciona na podstawie czujnika temperatury.
- Zaktualizowano przesunięcie narzędzia, gdy średnica osiągnęła granicę kontrolną – zanim część wykroczyła poza tolerancję.
- Zweryfikowano ostatnią partię na maszynie CMM Zeiss Contura — Cpk 1.52.
Lekcja, której się nauczyliśmy:Na początku naszego programu toczenia precyzyjnego polegaliśmy na pobieraniu próbek maszyn współrzędnościowych w trybie offline dla partii 50 000 sztuk. Dryft termiczny w ciągu pierwszej godziny spowodował przesunięcie średnicy o 0,008 mm — 2% partii wykraczało poza tolerancję i wymagało ponownej obróbki na nasz koszt. Od tego czasu każda część z tolerancją węższą niż ± 0,005 mm jest poddawana pomiarom w trakcie procesu, a nie próbkowaniu offline.
Ograniczenie:Sonda procesowa dodaje 4 sekundy na pomiar – w przypadku 30-sekundowego cyklu, co oznacza wzrost czasu cyklu o 13%. W przypadku części o dużej objętości, miernik procesowy (Marposs) jest szybszy, ale wymaga dedykowanej głowicy pomiarowej dla każdej średnicy.
Wysłano 50 000 szpul bez części przekraczających tolerancję. To właśnie powinny zapewniać precyzyjnie toczone części CNC: nie tylko część, która mierzy prawidłowo na maszynie współrzędnościowej, ale proces, który koryguje się samoczynnie, zanim część zacznie się przesuwać — ponieważ sprawdzian znajduje się na tokarce, a nie w pomieszczeniu kontrolnym.
Często zadawane pytania
P1: Czy pomiary w trakcie procesu wydłużają czas cyklu?
Odpowiedź: Tak — sonda dotykowa dodaje 3–5 sekund na pomiar; wskaźnik w trakcie procesu dodaje 1–2 sekundy. Dla cyklu 30-sekundowego oznacza to wzrost o 3–13%. Jednak wzrost ten jest równoważony przez redukcję złomu — partia, która zostałaby złomowana przy 2% przekroczeniu tolerancji, staje się 0%. W przypadku precyzyjnie toczonych części CNC z wąskimi tolerancjami całkowity koszt jest niższy w przypadku pomiaru w trakcie procesu, a nie wyższy.
P2: Kiedy w przypadku precyzyjnych części toczonych konieczne jest sprawdzanie w trakcie procesu?
Odp.: Gdy tolerancja wynosi ±0,005 mm lub mniej, gdy partia jest wystarczająco długa, aby zużycie narzędzia miało znaczenie (ponad 500 części) lub gdy materiał różni się w zależności od pręta. W przypadku krótkich partii z luźnymi tolerancjami wystarczające jest pobieranie próbek offline CMM. W przypadku precyzyjnych części toczonych CNC w zastosowaniach hydraulicznych, medycznych i związanych z bezpieczeństwem samochodowym, pomiary w trakcie procesu są standardem, a nie opcją.
P3: Czy możesz podać dane Cpk w przesyłce?
O: Tak. Do każdej partii toczenia precyzyjnego dołączony jest raport Cpk dotyczący średnic krytycznych — obliczony na podstawie danych pomiarowych w procesie i zweryfikowany na maszynie współrzędnościowej. Raport zawiera wykresy kontrolne, zapis zużycia narzędzia i dziennik kompensacji termicznej. W przypadku precyzyjnych części toczonych CNC w branżach regulowanych raport Cpk jest częścią pakietu PPAP.
P4: Czy możecie przekazać DFM informację zwrotną na temat tego, czy moja część wymaga pomiaru w trakcie procesu?
O: Tak. Wyślij rysunek z tolerancją, wielkością partii i materiałem. Nasz zespół inżynierów sprawdza ryzyko dryftu, potwierdzając, czy tolerancja i długość partii uzasadniają pomiary w trakcie procesu lub czy wystarczające jest pobieranie próbek poza maszyną współrzędnościową. Tam, gdzie tolerancja jest węższa niż dryf, zalecamy metodę pomiaru przed wyceną, a nie po niepowodzeniu pierwszej partii.
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności