Produkty

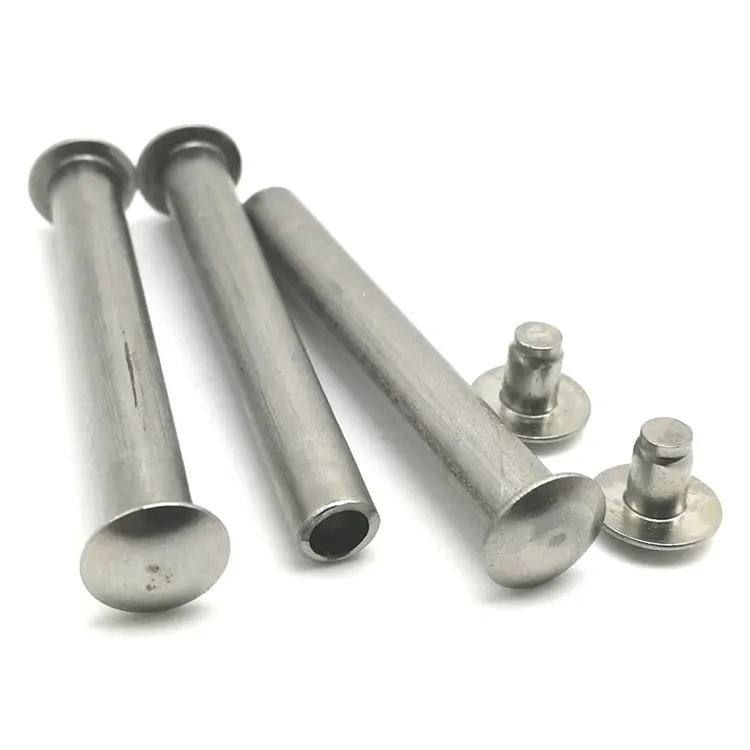
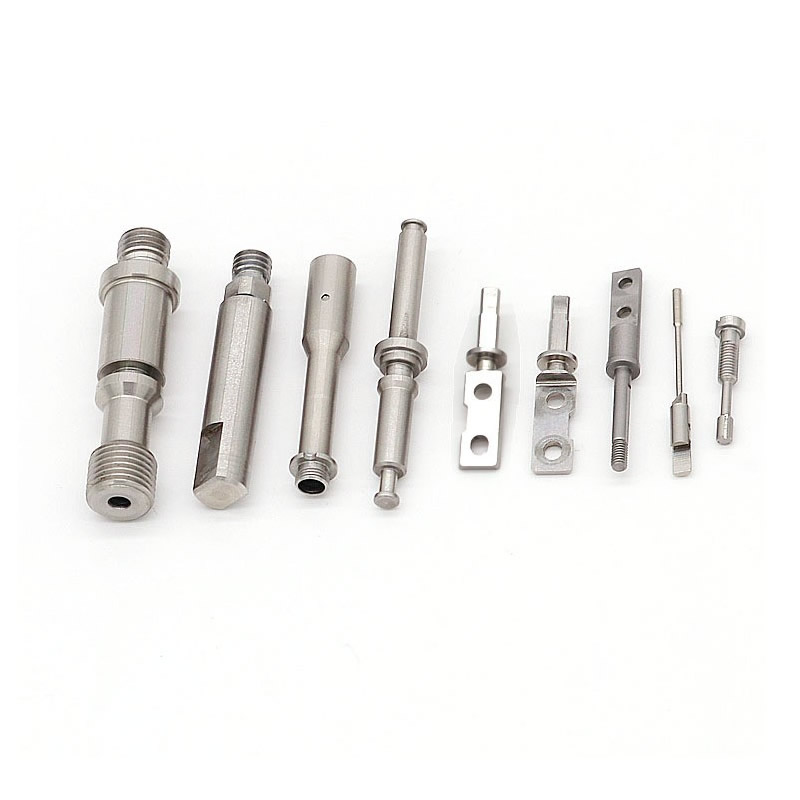
Elementy obrabiane CNC
Element obrabiany CNC rzadko jest wytwarzany na jednej maszynie. Jest toczony, następnie frezowany, a następnie szlifowany – i za każdym razem, gdy się porusza, punkt odniesienia może się przesunąć. Nuote Metals produkuje w Chinach komponenty obrabiane CNC z jednym punktem odniesienia ustalonym podczas pierwszej operacji i odniesionym do niego podczas każdej kolejnej operacji — toczenia, frezowania, szlifowania i kontroli. ±0,005 mm w przypadku funkcji krytycznych.
Wyślij zapytanie
Opis produktu
Komponenty obrabiane CNC – dane muszą przetrwać każdą operację
Komponent obrabiany CNC nie jest częścią podlegającą pojedynczej operacji. Jest to sekwencja: toczenie na tokarce, frezowanie na centrum obróbczym, szlifowanie na szlifierce, sprawdzanie na maszynie współrzędnościowej. Każda operacja usuwa materiał, zmienia stan naprężenia i wprowadza zmiany. Za każdym razem, gdy element jest ponownie mocowany, punkt odniesienia może się przesunąć — otwór, który był koncentryczny po toczeniu, jest po frezowaniu oddalony o 0,02 mm, a powierzchnia czołowa, która była płaska po frezowaniu, jest odkształcona o 0,01 mm po szlifowaniu.
Komponenty obrabiane CNC są oceniane na podstawie tego, czy cechy wyrównują się po każdej operacji, a nie tylko po pierwszej. Punkt odniesienia to nić spajająca sekwencję. Jeśli punkt odniesienia zostanie przesunięty, elementy nie zostaną wyrównane, a komponent nie zostanie złożony — nawet jeśli każda pojedyncza operacja osiągnie swoją tolerancję.
W Nuote Metals produkujemy komponenty obrabiane CNC z jednym punktem odniesienia ustalonym podczas pierwszej operacji i odniesionym przy każdej kolejnej operacji. W tym artykule omówiono wyzwanie związane z wieloma procesami, metodę kontroli układu odniesienia oraz kwestie, które należy sprawdzić przed zaakceptowaniem komponentu.
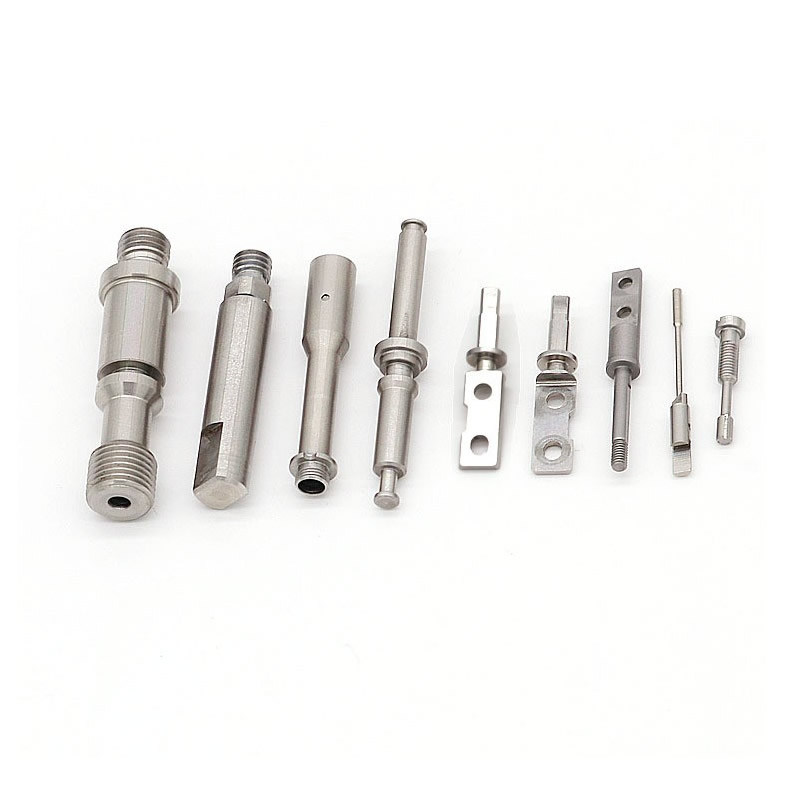
Wyzwanie wieloprocesowe – gdy komponenty tracą wyrównanie
Element wymagający toczenia, frezowania i szlifowania przechodzi przez co najmniej trzy maszyny i trzy konfiguracje. Każde ustawienie jest szansą na przesunięcie punktu odniesienia.
| Działanie | Typowe dane | Ryzyko w przypadku zmiany danych | Wpływ na komponent |
|---|---|---|---|
| Obrócenie | Twarz i nuda | Otwór nie jest koncentryczny w stosunku do powierzchni czołowej | Wał współpracujący zacina się lub przecieka |
| Przemiał | Odwrócona twarz i nuda | Otwór poprzeczny nie jest dopasowany do otworu | Kołek nie wchodzi lub wchodzi pod kątem |
| Szlifowanie | Odwrócona twarz i nuda | Średnica szlifu nie jest koncentryczna względem otworu | Łożysko się kończy, wibracje |
| Kontrola | Dane rysunku | Cechy mierzone z różnych źródeł | Dobre części odrzucone, złe części zaakceptowane |
Ryzyko nie polega na tolerancji jakiejkolwiek pojedynczej operacji – jest to związek między operacjami.Otwór o wartości ±0,01 mm po toczeniu wynosi ±0,01 mm po frezowaniu – jeśli punkt odniesienia jest taki sam. Jeżeli jednak uchwyt frezujący odnosi się do średnicy zewnętrznej, a nie do otworu, położenie otworu poprzecznego przesuwa się o tolerancję średnicy zewnętrznej, a element ulega zniszczeniu.
W przypadku komponentów obrabianych CNC punkt odniesienia nie jest formalnością rysunkową — jest to odniesienie fizyczne, które należy zachować od pierwszego cięcia do kontroli końcowej.
Jeden punkt odniesienia, każda operacja – jak kontrolujemy sekwencję
Ustalamy punkt odniesienia podczas pierwszej operacji — zazwyczaj toczonej powierzchni czołowej i otworu — i odwołujemy się do tego samego punktu odniesienia podczas każdej kolejnej operacji. Oprawę zaprojektowano wokół punktu odniesienia, a nie wokół wygodnej powierzchni mocowania.
Obrócenie: Powierzchnia czołowa i otwór są obrabiane w tym samym ustawieniu — domyślnie otwór jest koncentryczny w stosunku do powierzchni czołowej. To jest podstawa.
Przemiał: Uchwyt zaciska się na toczonej powierzchni i ustala w otworze. Otwory poprzeczne i spłaszczenia są obrabiane w odniesieniu do otworu, a nie średnicy zewnętrznej. Jeśli średnica zewnętrzna jest nieokrągła, otwór poprzeczny jest nadal wyrównany z otworem.
Szlifowanie: Uchwyt mocuje się po tej samej powierzchni i umieszcza w tym samym otworze. Średnica szlifu jest koncentryczna względem otworu, a nie poprzedniej średnicy zewnętrznej.
Kontrola: Oprawy CMM na tej samej powierzchni i otworze. Cechy są mierzone od tego samego źródła, co podczas obróbki, a nie od wygodnej powierzchni.
Dlaczego to ma znaczenie:Komponent z tolerancją średnicy zewnętrznej 0,02 mm i tolerancją położenia otworu poprzecznego 0,01 mm nadal można zmontować, jeśli otwór poprzeczny jest odniesiony do otworu. Tolerancja OD nie kumuluje się w pozycji otworu poprzecznego. Dane łamią stos.
Standardowe odniesienie:Praktyka odniesienia jest zgodna z normami ASME Y14.5 i ISO 5459. Tolerancje wymiarowe są zgodne z normą ISO 2768-mK, chyba że określono węższe objaśnienia.
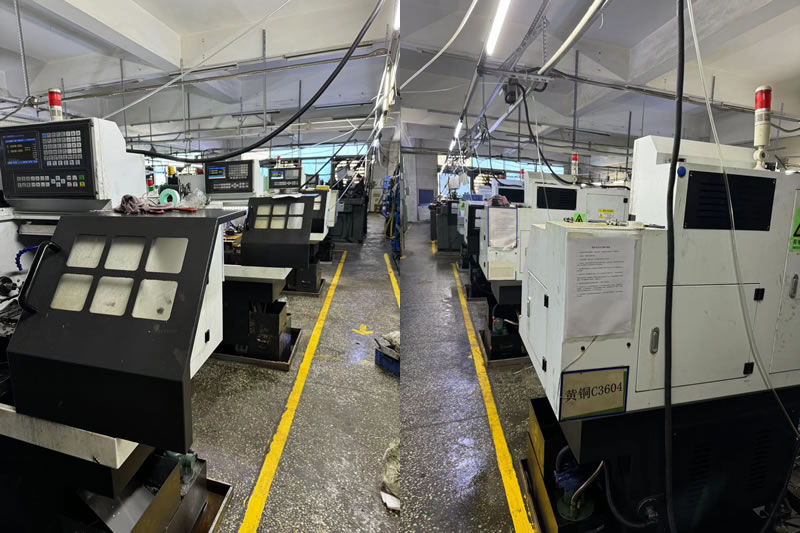
Sprzęt, który umożliwia obróbkę jednego punktu odniesienia
Obróbka z jednym punktem odniesienia nie jest samym planem procesu — wymaga sprzętu, który może utrzymać punkt odniesienia w różnych operacjach.
Centra tokarskie 5-osiowe(DMG MORI NHX 5000, Mazak Integrex): Toczenie i frezowanie w jednym zamocowaniu – punkt odniesienia nigdy nie opuszcza uchwytu. W przypadku komponentów z otworami krzyżowymi, spłaszczeniami i elementami toczonymi centrum tokarsko-frezarskie eliminuje przenoszenie pomiędzy tokarką a centrum obróbczym.
Tokarki CNC z oprzyrządowaniem napędzanym(Haas ST-20Y, Okuma Genos L): Toczenie, wykonywanie otworów krzyżowych i gwintowanie w jednym ustawieniu — punkt odniesienia jest ustalany na powierzchni czołowej i otworze, a otwór poprzeczny jest obrabiany względem niego bez ponownego mocowania.
CMM z sondą skanującą(Zeiss Contura 7/10/6): Mocowania w tym samym punkcie odniesienia, co podczas obróbki – kontrola potwierdza związek między cechami, a nie tylko poszczególne wymiary.
Pomiary w trakcie procesu:W przypadku krytycznych cech miernik projektuje się wokół punktu odniesienia – otworu lub powierzchni czołowej – tak aby pomiar odzwierciedlał stan montażu, a nie wygodną powierzchnię mocowania.
W przypadku komponentów obrabianych CNC sprzęt nie jest listą maszyn — jest to system, który przechowuje dane od pierwszego cięcia do kontroli końcowej.
Prawdziwy przykład – wyrównanie otworów krzyżowych zapisane przez jeden punkt odniesienia
Niemiecki producent sprzętu hydraulicznego potrzebował korpusu zaworu 4140 z toczonym otworem, frezowaną powierzchnią montażową i czterema otworami krzyżowymi. Otwory poprzeczne musiały być umieszczone w odległości 0,02 mm od linii środkowej otworu. Ich poprzedni dostawca obrócił korpus, a następnie wyfrezował otwory poprzeczne zgodnie ze średnicą zewnętrzną — położenie otworów poprzecznych różniło się o 0,06 mm, a 9% elementów nie zostało zmontowanych.
Co zrobiliśmy inaczej:
- Ustalono otwór jako punkt odniesienia podczas toczenia — obrobiono otwór i powierzchnię czołową w jednym ustawieniu.
- Wyfrezowano otwory poprzeczne na 5-osiowym centrum tokarskim — element nigdy nie opuszczał uchwytu, a otwory poprzeczne zostały obrobione względem otworu.
- Oszlifować otwór po obróbce cieplnej, stosując ten sam punkt odniesienia otworu — koncentryczność została zachowana.
- Zweryfikowano położenie otworu poprzecznego we współrzędnościowej maszynie Zeiss Contura – zamocowanej na podstawie odniesienia otworu, a nie na średnicy zewnętrznej.
- Wysłano 1200 komponentów bez żadnych usterek montażowych.
Lekcja, której się nauczyliśmy:Na początku naszego programu wieloprocesowego mieliśmy partię, w której uchwyt szlifierski odnosił się do innej powierzchni niż uchwyt tokarski — 3% komponentów nie osiągnęło współśrodkowości. Ta partia została przerobiona na nasz koszt i od tego czasu lista kontrolna transferu danych stała się obowiązkowym krokiem przed rozpoczęciem jakiegokolwiek zadania wieloprocesowego.
Ograniczenie:To podejście oparte na jednym punkcie odniesienia zostało sprawdzone w przypadku komponentów, w których otwór jest dostępny do zamocowania przy każdej operacji. W przypadku komponentów z elementami wewnętrznymi, do których nie można uzyskać dostępu po złożeniu, może zaistnieć potrzeba przeniesienia danych i ponownej oceny stosu.
Oto, co powinny zapewniać komponenty obrabiane CNC:nie tylko komponent spełniający tolerancję każdej operacji, ale komponent, którego cechy są wyrównane, ponieważ podstawa została zachowana, a nie przywracana przy każdym ustawieniu.
Często zadawane pytania
P1: Dlaczego jeden punkt odniesienia ma znaczenie w przypadku wieloprocesowych komponentów obrabianych CNC?
Odp.: Ponieważ za każdym razem, gdy element jest ponownie mocowany, punkt odniesienia może się przesunąć. Otwór, który jest koncentryczny po toczeniu, może po frezowaniu różnić się o 0,02 mm, jeśli uchwyt frezarski odnosi się do średnicy zewnętrznej, a nie do otworu. Jeden punkt odniesienia — ustalony podczas pierwszej operacji i odwoływany przy każdej kolejnej operacji — przerywa stos tolerancji. Cechy są wyrównane, ponieważ są mierzone z tego samego źródła, a nie dlatego, że każda operacja spełniała swoją własną tolerancję.
P2: Czy można obrobić cały komponent w jednym ustawieniu?
Odp.: W przypadku wielu komponentów tak – na 5-osiowym centrum tokarsko-frezarskim. Toczenie, frezowanie, otwory poprzeczne i gwinty są obrabiane bez ponownego mocowania, a punkt odniesienia nigdy nie opuszcza uchwytu. W przypadku komponentów wymagających obróbki cieplnej lub szlifowania po obróbce punkt odniesienia jest przenoszony do uchwytu szlifierskiego – ale jest to ten sam punkt odniesienia, a nie nowy. Celem jest zminimalizowanie liczby transferów danych, a nie ich eliminacja za wszelką cenę.
Pytanie 3: Jak sprawdzić, czy dane zostały zachowane w różnych operacjach?
Odp.: Mocujemy element w tym samym punkcie odniesienia, co podczas obróbki – toczonej powierzchni czołowej i otworze – i mierzymy najważniejsze cechy na maszynie współrzędnościowej. Jeśli położenie otworu poprzecznego mieści się w tolerancji, mierzone od otworu, punkt odniesienia został zachowany. Jeśli mieści się w tolerancji mierząc od średnicy zewnętrznej, ale poza nią mierząc od otworu, punkt odniesienia został utracony, a montaż elementu może spowodować uszkodzenie.
P4: Czy kontrola jednego punktu odniesienia zwiększa koszt komponentu?
Odp.: Zwiększa to koszty mocowania i czasu kontroli — mocowania muszą być zaprojektowane wokół punktu odniesienia, a maszyna współrzędnościowa musi być mocowana w ten sam sposób. Zmniejsza jednak koszty montażu — mniej komponentów jest odrzucanych, mniej jest poddawanych przeróbkom, a linia montażowa się nie zatrzymuje. W przypadku komponentów obrabianych CNC z wieloma cechami, które muszą być dopasowane, całkowity koszt jest niższy przy sterowaniu jednym punktem odniesienia, a nie wyższy. Zapewniamy zestawienie kosztów pokazujące koszty mocowania i kontroli w porównaniu z oczekiwaną redukcją ilości złomu montażowego.
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności