Produkty

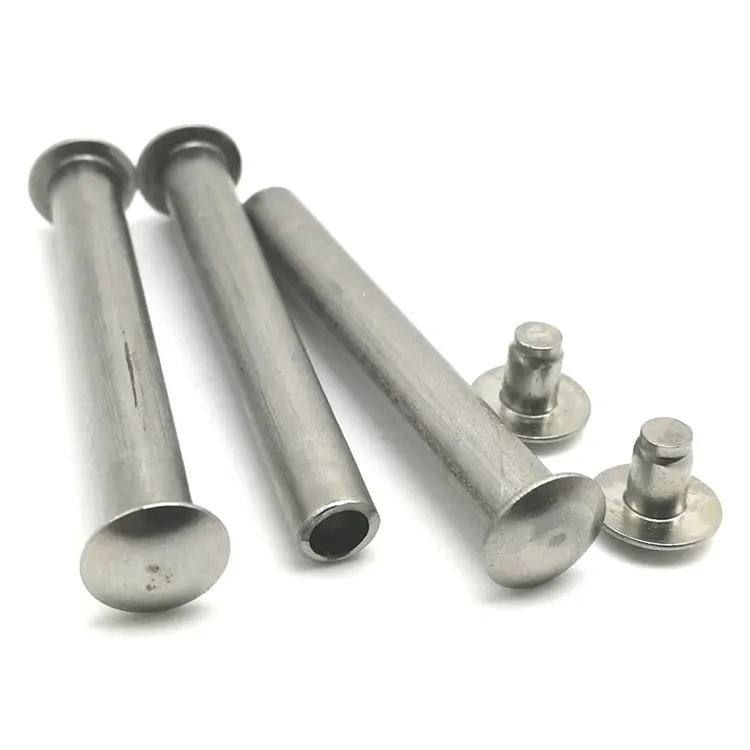
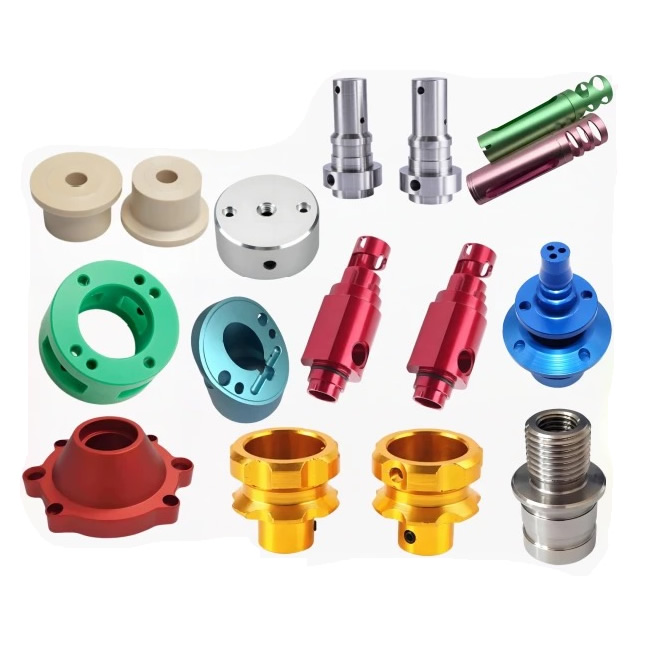
Części toczone z aluminium
Część toczona z aluminium jest oceniana dwukrotnie – raz na tokarce i raz po anodowaniu. Na powierzchni tokarki o wartości Ra 0,8 μm po anodowaniu mogą pojawić się widoczne pierścienie obrotowe, ponieważ warstwa tlenku ujawnia każdy ślad narzędzia. Nuote Metals produkuje w Chinach części toczone z aluminium, których tekstura powierzchni jest kontrolowana pod kątem anodowania — niepowlekane, polerowane wkładki, kontrolowane ślady posuwu i Ra weryfikowane przed powlekaniem. 6061, 7075, 2024.
Wyślij zapytanie
Opis produktu
Toczona część aluminiowa nie jest wykończona po opuszczeniu tokarki. Jest gotowy, gdy wróci z anodowania, a powierzchnia, która wyglądała akceptowalnie w świetle warsztatowym, pokazuje każdy ślad podawania w postaci widocznego pierścienia. Warstwa tlenku nie ukrywa tekstury; wzmacnia to.
Aluminiowe części toczone ocenia się dwukrotnie na podstawie ich powierzchni – raz za pomocą profilometru na tokarce i raz na oko po anodowaniu. Profilometr mierzy Ra; nie mierzy, czy tekstura to pierścienie obwodowe, przypadkowe zadrapania czy rozmazana powierzchnia. Obie części mogą mierzyć Ra 0,8 μm – jedna wygląda równomiernie po anodowaniu, a druga ma słoje.
W Nuote Metals produkujemy części toczone z aluminium, których tekstura powierzchni jest kontrolowana pod kątem anodowania — niepowlekane, polerowane wkładki, kontrolowane znaki posuwu i Ra weryfikowane przed powlekaniem. W tym artykule omówiono oprzyrządowanie, znaki podawania i elementy, które należy sprawdzić przed przyjęciem części toczonej z aluminium.
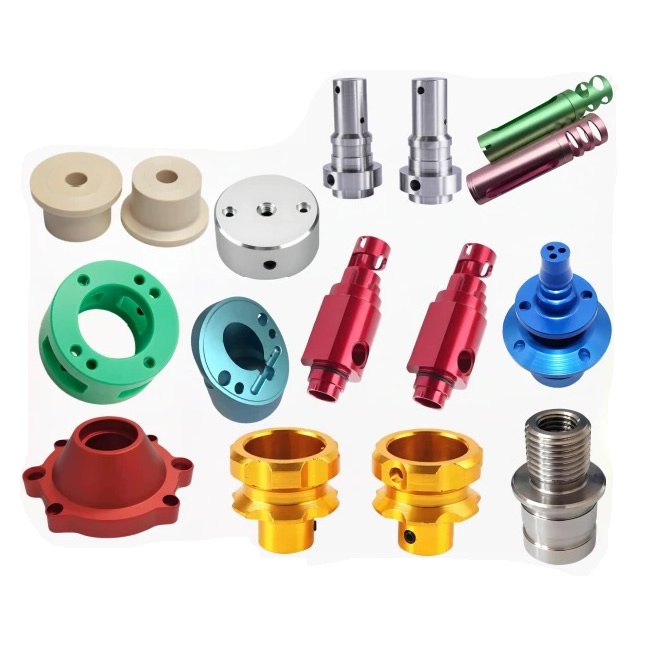
Trzy ślady skrętu, które stają się widoczne po anodowaniu
Anodowanie przekształca powierzchnię aluminium w tlenek glinu — tlenek podąża za topografią powierzchni, więc szczyty przekształcają się w szczyty, a doliny w doliny. Tekstura staje się bardziej widoczna, a nie mniej.
| Znak zwrotny | Co jest tego przyczyną | Wygląd po anodowaniu | Jak temu zapobiegamy |
|---|---|---|---|
| Obwodowy pierścień zasilający | Zbyt duży posuw na obrót lub zużyta płytka | Ciemny spiralny pas wokół średnicy | Drobniejszy posuw wykańczający (0,05–0,08 mm/obr.), płytka Wiper |
| Nagromadzone rozdarcie krawędzi | Aluminium spawa się z powlekaną lub matową wkładką | Szorstka, mętna plama na powierzchni | Niepowlekane, polerowane płytki, promień ostrej krawędzi <0,02 mm |
| Znak rozmazu | Tępe narzędzie zamiast ścinać, popycha metal | Nierówny, matowy pas, który anoduje mętny | Płytka wymieniona przed zużyciem, wysokie dodatnie nachylenie |
Obwodowe pierścienie zasilająceto najczęstsza skarga. Narzędzie porusza się wzdłuż osi, podczas gdy obrabiany przedmiot się obraca – posuw na obrót ustala rozstaw pierścieni. Posuw zgrubny (0,2 mm/obr.) powoduje powstawanie widocznych pierścieni; posuw wykańczający (0,05–0,08 mm/obr.) wytwarza drobne pierścienie, które są mniej widoczne po anodowaniu.
Nagromadzone łzy na krawędziachpowstają podczas spawania aluminium z narzędziem. Wkładki powlekane (TiAlN, AlCrN) mają chropowatą powierzchnię na poziomie mikro – aluminium przykleja się i odrywa. Rozdarty obszar anoduje się inaczej – wygląda jak szorstka plama.
Ślady rozmazywaniawystępuje, gdy tępe narzędzie popycha metal zamiast go przecinać. Rozmazana warstwa jest utwardzona przez zgniot i anoduje nierównomiernie – wygląda jak mętny pas.
W przypadku części toczonych z aluminium specyfikacją powierzchni jest nie tylko Ra – to tekstura. Rysunek określający Ra 0,8 μm, ale bez kierunku tekstury, pozostawia wygląd anodowany przypadkowi.
Obróbka – dlaczego niepowlekane, polerowane płytki lepiej tną aluminium
Aluminium jest miękkie i plastyczne – przykleja się do krawędzi narzędzia. Powlekana płytka ma chropowatą powierzchnię na poziomie mikro – aluminium jest z nią spajane i tworzy narost na krawędzi. Narost na krawędzi rośnie i odrywa się w nieprzewidywalny sposób – rozdziera powierzchnię i pozostawia rozmazaną plamę, która nierównomiernie anoduje.
Czego używamy:
- Niepowlekane, polerowane płytki z węglika (gatunki aluminium Korloy, Sandvik) – wypolerowana powierzchnia zmniejsza tarcie i zapobiega przyleganiu. Wysokie dodatnie nachylenie – krawędź jest ostra, a nie przetarta.
- Promień ostrej krawędzi — poniżej 0,02 mm. Tępa krawędź popycha metal; przecina go ostra krawędź.
- Wkładka Wiper do ostatniego przejścia — spłaszcza pierścień podający, tworząc powierzchnię o jednolitym wyglądzie po anodowaniu.
- Wysoka prędkość wrzeciona, umiarkowany posuw – aluminium tnie najlepiej przy dużej prędkości. Wysoka prędkość zapewnia czyste ścinanie; umiarkowany posuw kontroluje wiór i znak posuwu.
Czego unikamy:
- Płytki powlekane — powłoka zwiększa tarcie i sprzyja narostowi na krawędzi.
- Zużyte wkładki — zużyta krawędź ociera się, rozmazuje i tworzy powierzchnię, która anoduje się nierównomiernie.
Standardowe odniesienie:Tekstura powierzchni jest zgodna z ISO 1302 i ISO 4287. Jakość anodowania jest zgodna z MIL-A-8625 Typ II lub Typ III, jeśli określono.
Sprzęt i pojemność
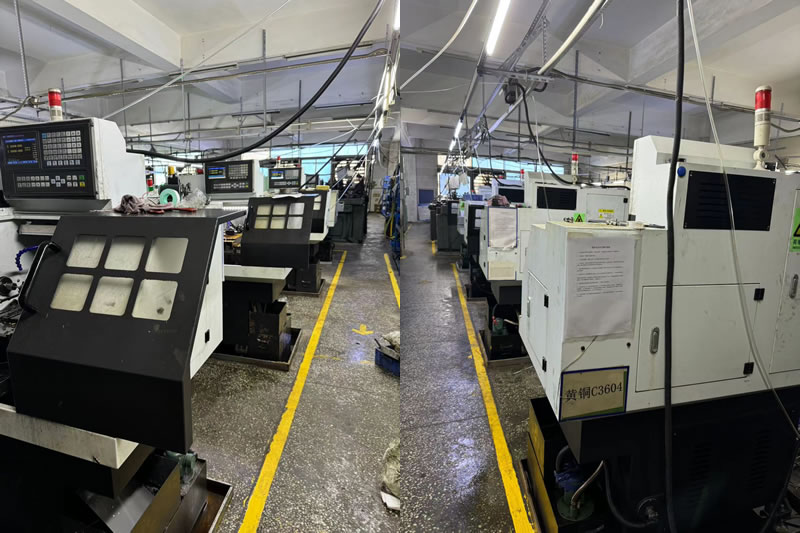
Nuote Metals posiada specjalną celę do toczenia aluminium z polerowanym oprzyrządowaniem i kontrolowanymi parametrami posuwu.
- Tokarki CNC (Haas ST-20Y, Okuma Genos L) – posuw pręta do 80mm, uchwyt do 300mm.
- Niepowlekane, polerowane płytki – gatunki aluminium Korloy i Sandvik, zarezerwowane wyłącznie dla aluminium.
- Płytki Wiper – do końcowego przejścia na widocznych powierzchniach.
- Profilometr (Mitutoyo SJ-210) – Ra i Rz sprawdzone przed anodowaniem.
- CMM (Zeiss Contura 7/10/6) – weryfikacja wymiarowa, zamocowana na punkcie odniesienia obróbki.
Orzecznictwo:ISO 9001:2015 (certyfikat dostępny na życzenie). Roczna wydajność: 2 miliony części toczonych z aluminium dla klientów z branży elektronicznej, medycznej i motoryzacyjnej.
Ograniczenie:Płytki Wiper są zatwierdzone dla średnic ≥10 mm. Poniżej 10 mm geometria Wiper nie pasuje do płytki – znak posuwu pozostaje widoczny, a część może wymagać dodatkowego wypolerowania.
Prawdziwy przykład – odrzucone pierścienie anodowane, naprawione za pomocą płytki Wiper i zmiany posuwu
Niemiecki producent elektroniki potrzebował obudowy toczonej z aluminium — 6061-T6, średnica 40 mm, Ra 0,8 μm, anodowanie typu II. Ich poprzedni dostawca stosował powlekaną płytkę i posuw 0,15 mm/obrót — części miały Ra 0,8 µm, ale po anodowaniu 20% wykazywało widoczne pierścienie spiralne i zostało odrzuconych.
Co zrobiliśmy inaczej:
- Zmieniono na niepowlekane, polerowane płytki z wysokim dodatnim nachyleniem – bez narostów i rozmazywania.
- Zmniejszono posuw wykańczający do 0,06 mm/obr. — pierścień stał się cienki i jednolity.
- W ostatnim przejściu zastosowano wkładkę wycierającą — pierścień został spłaszczony, a powierzchnia po anodowaniu wyglądała jednolicie.
- Zweryfikowano Ra przed anodowaniem — średnio 0,6 μm, a tekstura była jednolita.
Lekcja, której się nauczyliśmy:Na początku naszego programu toczenia aluminium zastosowaliśmy płytki powlekane w partii widocznych opraw. Po anodowaniu 30% wykazywało narosty na krawędziach – partia została odrzucona. Od tego czasu każda część aluminiowa, która będzie anodowana, będzie wyposażona w niepowlekane, polerowane wstawki – bez wyjątków.
Ograniczenie:Płytka Wiper została zatwierdzona dla średnic ≥10 mm. Poniżej 10 mm geometria Wiper nie pasuje do płytki – znak posuwu pozostaje widoczny, a część może wymagać dodatkowego wypolerowania.
Wysłano 300 000 obudów bez odrzutów związanych z anodowaniem. To właśnie powinny zapewniać części toczone z aluminium: nie tylko część o wymiarach Ra na tokarce, ale powierzchnia, która po anodowaniu wygląda jednolicie, ponieważ oprzyrządowanie i posuw zostały dopasowane do powłoki, a nie tylko do rysunku.
Często zadawane pytania
P1: Dlaczego po anodowaniu na moich częściach toczonych z aluminium widać pierścienie?
Odp.: Anodowanie wzmacnia teksturę powierzchni, ale jej nie ukrywa. Obwodowy znak podawania, który był niewidoczny na surowym aluminium, po anodowaniu staje się ciemnym pierścieniem. Rozwiązanie polega na zmniejszeniu posuwu wykańczającego (0,05–0,08 mm/obr.), użyciu płytki dogładzającej w celu spłaszczenia pierścienia i przejściu na niepowlekane, polerowane płytki, aby zapobiec narostowi na krawędzi. W przypadku części toczonych z aluminium, które będą anodowane, teksturę powierzchni należy sprawdzić przed powlekaniem, a nie po.
P2: Czy mogę używać płytek powlekanych do toczenia aluminium?
Odp.: Nie — płytki powlekane (TiAlN, AlCrN) mają chropowatą powierzchnię na poziomie mikro, a aluminium jest z nimi spawane. Narost na krawędzi rozdziera powierzchnię i pozostawia rozmazaną plamę, która anoduje nierównomiernie. Stosuj niepowlekane, polerowane płytki z węglika o dużym dodatnim nachyleniu — polerowana powierzchnia zmniejsza tarcie, a ostra krawędź gładko tnie aluminium.
P3: Jakie wykończenie powierzchni powinienem określić dla części toczonych z anodyzowanego aluminium?
Odp.: Określ Ra i kierunek tekstury. Ra 0,8 μm jest wystarczające dla wielu części przemysłowych, ale tylko wtedy, gdy tekstura jest jednolita. Dopuszczalny jest delikatny, równomierny znak posuwu (0,05–0,08 mm/obr.); szorstki, nieregularny znak nie jest. W przypadku części widocznych należy określić Ra 0,4 μm i wykończenie płytki typu Wiper. W przypadku tych części tekstura ma takie samo znaczenie jak Ra.
P4: Czy możesz przekazać firmie DFM opinię na temat tekstury powierzchni przed złożeniem zamówienia?
O: Tak. Wyślij rysunek ze specyfikacją anodowania (typ II lub typ III), wymaganiami Ra oraz informacją, czy powierzchnia jest widoczna lub funkcjonalna. Nasz zespół inżynierów sprawdza oprzyrządowanie i posuw pod kątem zgodności z anodowaniem, potwierdzając, czy powierzchnia będzie wyglądać jednolicie po pokryciu, lub zalecając wkładkę Wiper lub wtórne polerowanie. Tam, gdzie liczy się wygląd anodowania, teksturę weryfikujemy przed anodowaniem partii, a nie po.
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności