Produkty
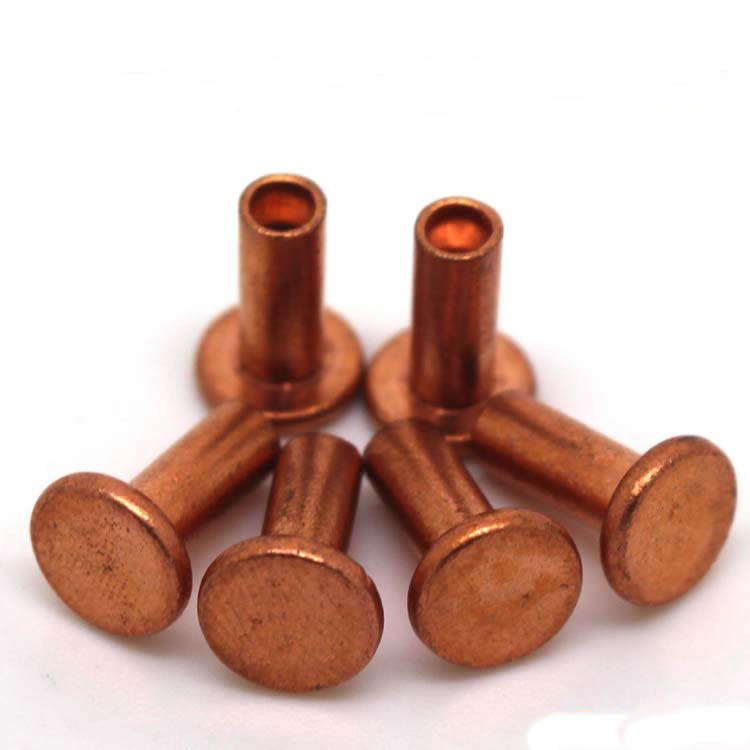

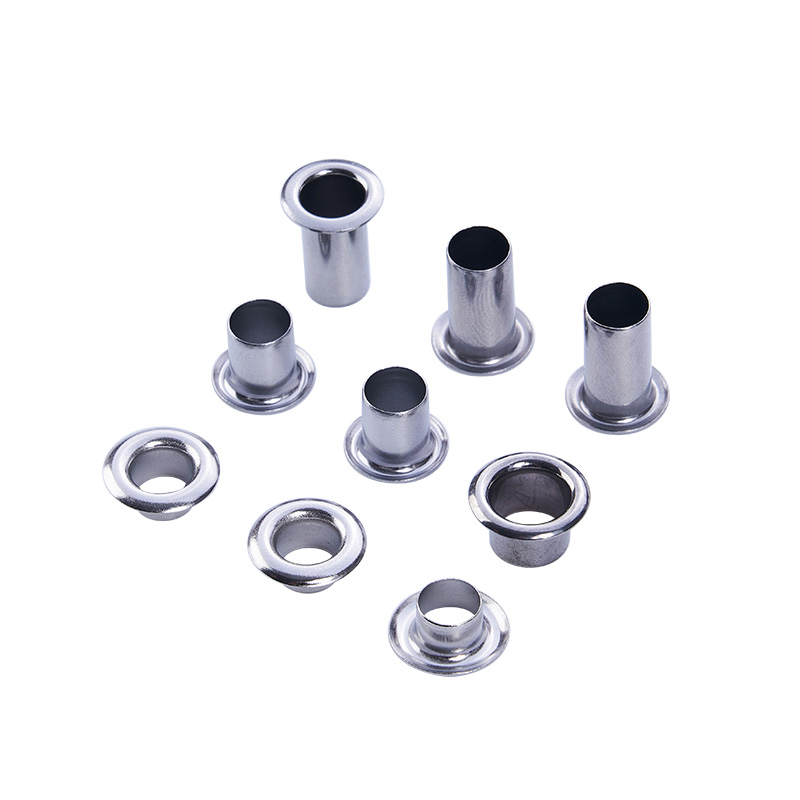
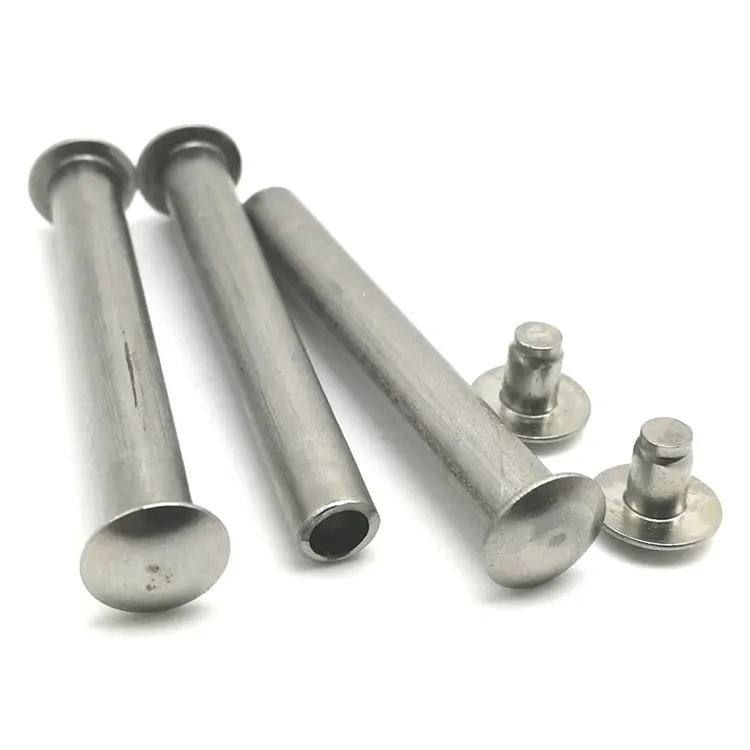
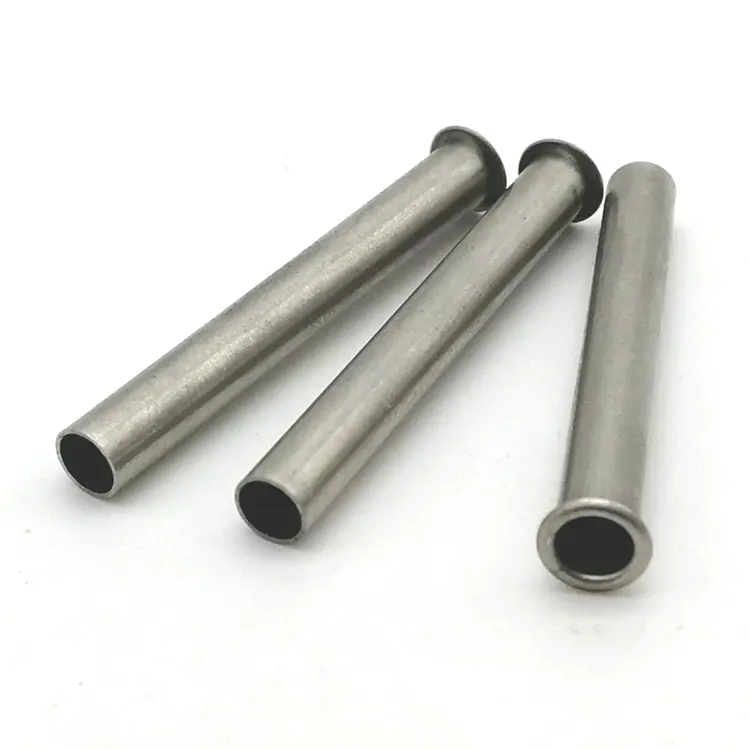
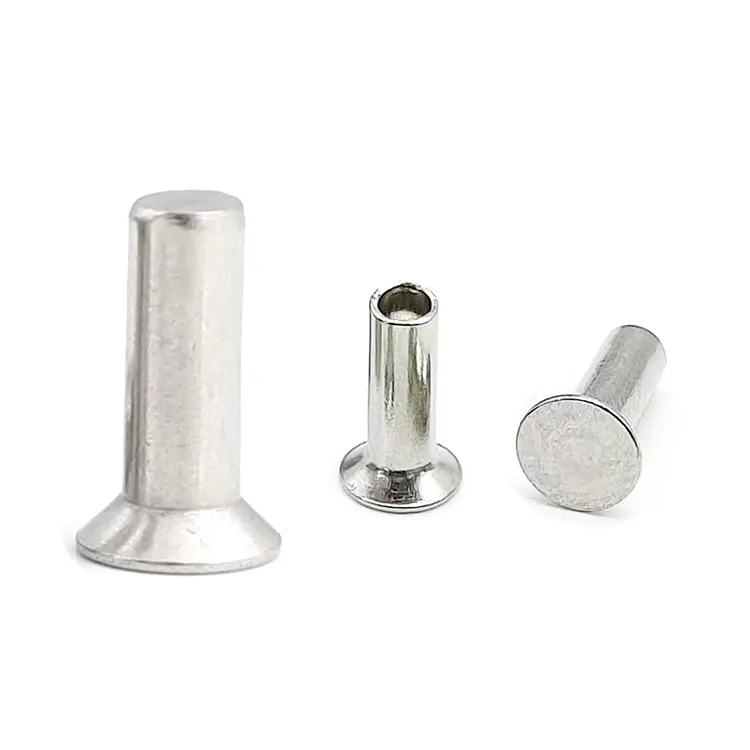
Nity aluminiowe z łbem stożkowym
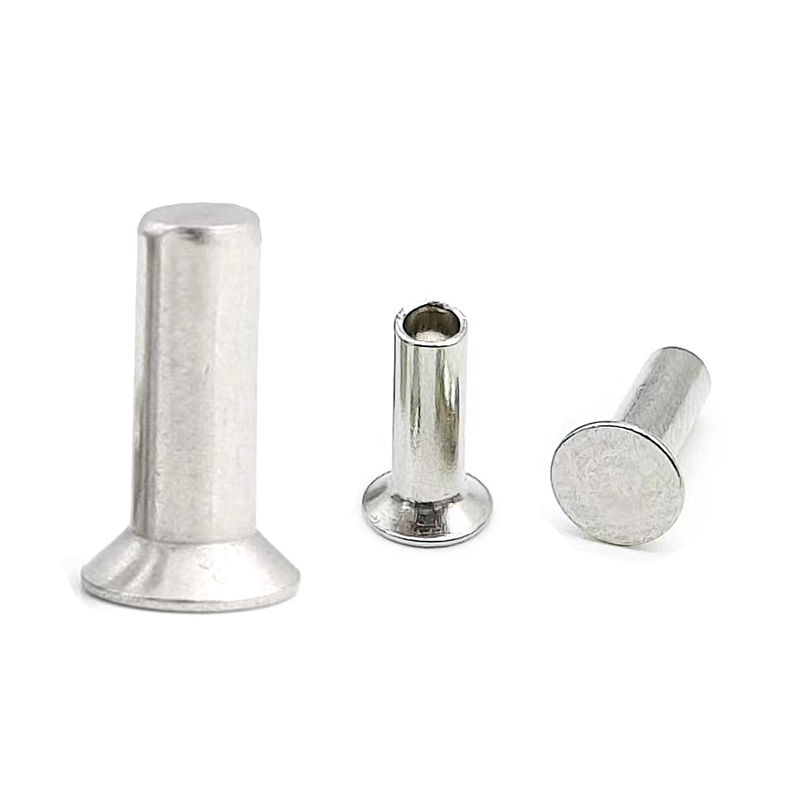
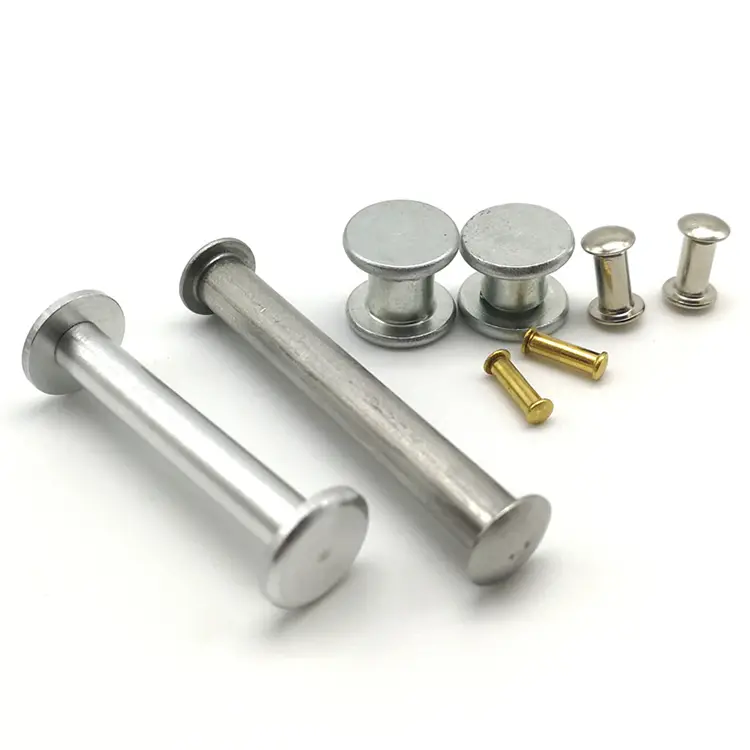
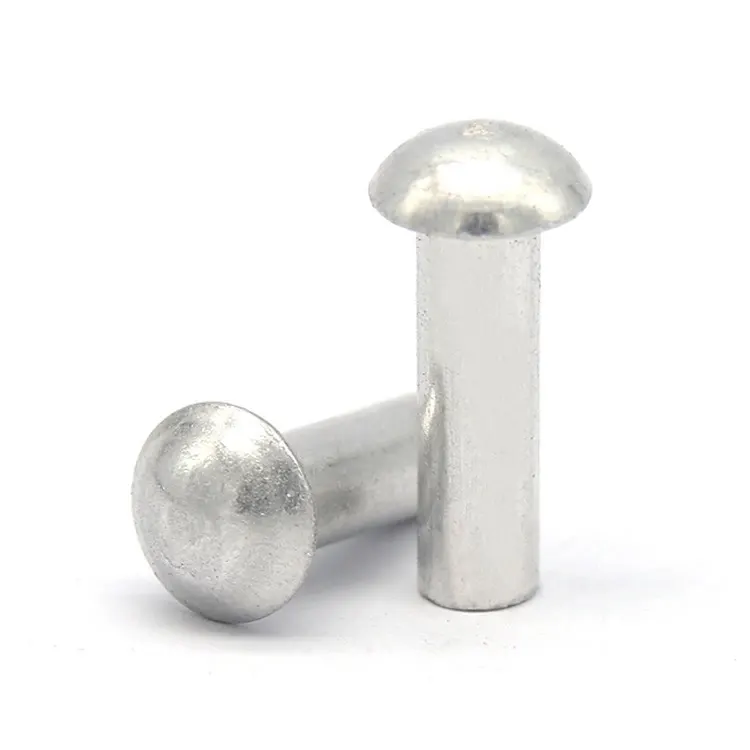
Nity aluminiowe z łbem wpuszczanym to elementy złączne służące do łączenia dwóch lub więcej cienkich blach. Ich stożkowe główki pozwalają im przylegać do powierzchni po instalacji, minimalizując występy i czyniąc je odpowiednimi do zastosowań wymagających gładkich powierzchni. Nity te wykonane głównie z aluminium są lekkie, odporne na korozję i mają wysoką przewodność, dzięki czemu są szeroko stosowane w takich gałęziach przemysłu jak lotnictwo, motoryzacja, elektronika i budownictwo.
Wyślij zapytanie
Opis produktu
Aluminiowe nity z łbem stożkowym – tam, gdzie płaskie wykończenie zapewnia oszczędność masy
Wnętrza lotnicze, obudowy elektroniki i precyzyjne tablice przyrządów mają wspólne wymagania: powierzchnia musi być idealnie płaska. Żadnych wystających głów. Brak punktów zaczepienia. W wielu z tych zespołów każdy gram ma znaczenie.
Aluminiowe nity z łbem stożkowym firmy Nuote Metals spełniają oba wymagania jednocześnie. Łeb stożkowy całkowicie osadza się we wstępnie obrobionym stożkowym otworze, pozostawiając monolityczną powierzchnię. Aluminiowy korpus waży o 65% mniej niż stal, jest odporny na korozję bez pokrycia i pozostaje niemagnetyczny – co jest niezbędne w przypadku wrażliwej elektroniki. Jednak miękkość aluminium stwarza wyjątkowe ryzyko, któremu nie zagrażają standardowe nity wpuszczane ze stali.
Wyzwanie specyficzne dla aluminium – bardziej miękki materiał, większe ryzyko
Nity stożkowe wykonane z dowolnego materiału mają pewną wrażliwość: łeb jest cienki, a powierzchnia nośna jest stożkowa. W przypadku aluminium pojawiają się trzy szczególne zagrożenia.
Ryzyko 1: Niedopasowanie kąta zwiększa pękanie.
Aluminium jest bardziej miękkie niż stal. Kiedy kąt zagłębienia nie jest dokładnie dopasowany do łba nitu – nawet o 3–5 stopni – niedopasowanie powoduje obciążenie punktowe po jednej stronie łba. W przypadku aluminium cienka krawędź łba może pęknąć podczas wiązania.
Ryzyko 2: Nadmierne ustawienie spłaszcza głowę.
Aluminium wymaga jedynie 40–60% siły osadzania stosowanej w przypadku nitów stalowych. Operatorzy przyzwyczajeni do stali często przekręcają aluminiowe łby z łbem stożkowym, niszcząc dopasowanie.
Ryzyko 3: Korozja galwaniczna na złączu pogłębiacza.
Łeb stożkowy styka się bezpośrednio z materiałem panelu. Jeśli panel jest wykonany ze stali, tytanu lub włókna węglowego, a wilgoć dostanie się do złącza, korozja galwaniczna atakuje aluminium – ukryte pod głowicą spłukującą, gdzie jest najtrudniej je wykryć.
Dane techniczne – Aluminiowe nity z łbem stożkowym
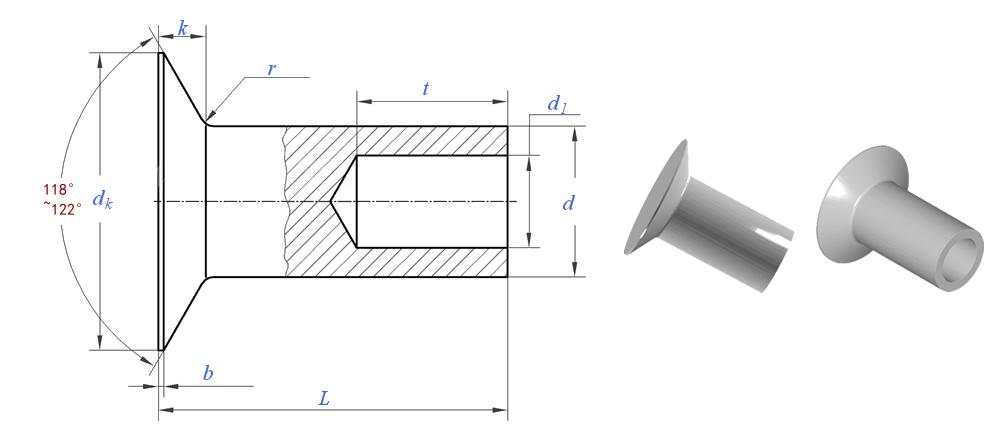
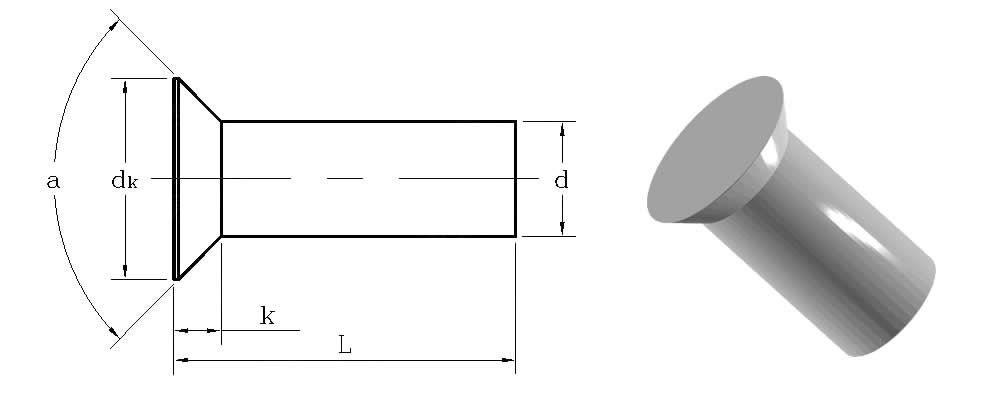
Produkowane według wymiarów DIN 302 i ISO 1051. Dostępne niestandardowe kąty.
| Parametr | Wartość / zakres | Standard testowy/tolerancja |
|---|---|---|
| Średnica chwytu (d) | 1,5 – 10 mm | ±0,05 mm (≤6 mm) |
| Średnica łba (dk) | 1,4×d do 1,6×d | ±0,15 mm |
| Wysokość głowy (k) | 0,3×d do 0,4×d | ± 0,1 mm |
| Kąt pogłębiający | 90° (standard) lub 120° | ±1° |
| Długość (L) | 3 – 40 mm | ±0,3 mm |
| Wytrzymałość na rozciąganie | 110 – 310 MPa (w zależności od stopu) | ASTM B316 |
| Wytrzymałość na ścinanie | 70 – 190 MPa | ASTM F606 |
| Gęstość | 2,7 g/cm3 | – |
| Standardy | DIN 302, ISO 1051 | Niestandardowe według rysunku |
Stopy do zastosowań wpuszczanych:
2117:Klasa lotnicza. Doskonała odporność na zmęczenie. Najlepszy do wnętrz samolotów.
6061-T6:Najwyższa wytrzymałość (310 MPa). Najlepsze do wsporników konstrukcyjnych.
5052:Najlepsza odporność na korozję. Idealny do zestawów spłukujących do zastosowań morskich i zewnętrznych.
Łeb stożkowy a łeb stożkowy – do płaskich zespołów aluminiowych
Wybierz opcję Wpuszczany, gdy:Powierzchnia musi być całkowicie płaska, aluminium jest wystarczająco grube (≥2 mm), aby utrzymać czyste pogłębienie, a kąt można dokładnie obrobić.
Wybierz Pan Head, gdy:Dopuszczalny jest niski profil, aluminium jest cienkie (<2 mm) lub chcesz uniknąć dodatkowego etapu pogłębiania. Głowica obrotowa jest prostsza, mocniejsza i mniej podatna na błędy instalacyjne.
Decydujący czynnik:Jeśli zlicowanie jest obowiązkowe, a materiał jest wystarczająco gruby, wybierz opcję wpuszczaną. Jeśli preferowane jest spłukiwanie, ale nie jest ono wymagane, bezpieczniejszym wyborem jest głowica patelniowa.
Pełny czy półrurowy – który lepiej radzi sobie z aluminium?
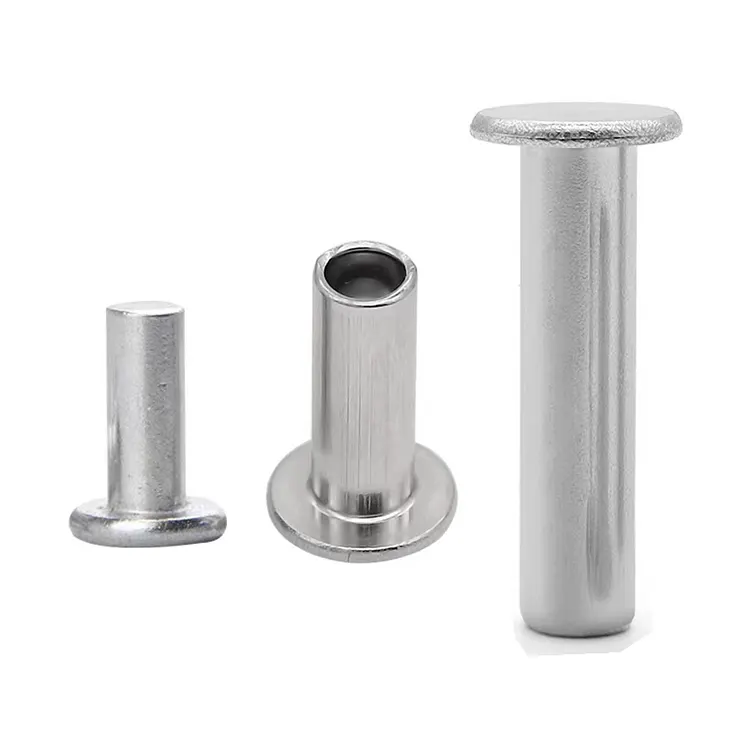
Solidne nity aluminiowe z łbem stożkowymoferują maksymalną wytrzymałość na ścinanie (do 190 MPa dla 6061-T6), ale wymagają większej siły wiązania – a w przypadku aluminium nadmierna siła jest główną przyczyną pękania łba.
Nity aluminiowe z łbem stożkowym półrurowymzmniejszają siłę osadzania o 50–60%, dzięki czemu są znacznie bardziej wyrozumiałe. Wydrążona końcówka odkształca się stopniowo, umożliwiając osadzenie cienkiej główki bez pękania.
Nasza rekomendacja: W przypadku aluminium o grubości poniżej 3 mm wybierz półrurkę. Aby uzyskać grubsze aluminium lub maksymalną wytrzymałość na ścinanie, wybierz pełne, ale użyj skalibrowanej prasy i najpierw sprawdź kąt zagłębienia.
Jak Nuote Metals zapobiega awariom aluminium z łbem stożkowym
Tolerancja kąta utrzymywana na poziomie ±1°:
Niedopasowanie 3° powoduje pęknięcie aluminiowych głowic. Nasze głowice stożkowe są obrabiane z dokładnością ±1° i sprawdzane za pomocą pomiaru optycznego przy 10-krotnym powiększeniu. Dostarczamy również pasujące specyfikacje frezów pogłębiających.
Promień zaokrąglenia minimum 0,5×d:
Miejsce połączenia cienkiej główki z trzonkiem jest obszarem najbardziej narażonym na naprężenia. Ostry promień pęknie pod obciążeniem. Zachowujemy minimalny promień 0,5×d i polerujemy nasze matryce w celu usunięcia mikrorys.
Próbki przedprodukcyjne Twojego materiału:
Prześlij nam grubość aluminium, stop i metodę pogłębiania. Produkujemy małą partię i testujemy ją na rzeczywistym materiale panelu. Otrzymasz raport ustawień z zalecaną siłą, typem kowadełka i zdjęciami zainstalowanej głowicy.
Wskazówki dotyczące izolacji galwanicznej:
Jeśli Twoje nity będą miały kontakt ze stalą, tytanem lub włóknem węglowym, przedstawiamy pisemne zalecenia dotyczące izolacji, aby zapobiec ukrytej korozji pod łbem spłukującym.
Dzięki tej inżynierii na poziomie aplikacji klienci z branży lotniczej, elektronicznej i oprzyrządowania wybierają Nuote Metals.
Często zadawane pytania dotyczące aluminiowych nitów z łbem stożkowym
P1: Czy aluminiowe nity z łbem stożkowym można stosować w zespołach wibracyjnych?
Odp.: Nie zalecamy ich do zastosowań charakteryzujących się wysokimi wibracjami. Łeb stożkowy ma mniejszą masę materiału na trzpieniu niż łby okrągłe lub stożkowe, co zmniejsza odporność na wyciąganie i tolerancję na wibracje. Do zespołów wibracyjnych — silników, generatorów, sprzętu przenośnego — wybierz nity aluminiowe z łbem okrągłym. Jeśli jednak obowiązkowe jest wykończenie na płasko, a wibracje są łagodne (np. obudowy elektroniki z wentylatorami chłodzącymi), nity z łbem wpuszczanym mogą się sprawdzić, jeśli wybierzesz nity pełne zamiast półrurowych. Nuote Metals może doradzić w oparciu o Twój profil wibracji.
P2: Jaki kąt pogłębienia powinienem zastosować do aluminium — 90° czy 120°?
Odp.: W przypadku większości zastosowań aluminiowych standardem jest 90° i jest ono zgodne z normą DIN 302. W przypadku bardziej miękkich stopów lub cieńszych blach czasami preferowane jest 120°, ponieważ szerszy kąt zmniejsza nacisk krawędzi i zmniejsza ryzyko pękania. Najważniejszą zasadą jest spójność: frez wpuszczany i łeb nitu muszą dokładnie do siebie pasować. W Nuote Metals dostarczamy nity 90° i 120° i możemy polecić odpowiedni kąt w zależności od stopu, grubości i metody osadzania.
P3: Jak zapobiec korozji galwanicznej pod aluminiowym nitem wpuszczanym?
Odp.: Zapobieganie zależy od innego metalu: (1) W przypadku stali lub tytanu należy zastosować chromianową powłokę konwersyjną (Alodine) – przewodzi i zmniejsza potencjał galwaniczny. (2) W przypadku włókna węglowego, odizolować przy zagłębieniu za pomocą bariery z włókna szklanego lub nylonu. (3) W przypadku miedzi lub mosiądzu należy unikać bezpośredniego kontaktu w wilgotnym środowisku, chyba że zostanie zastosowana podkładka przejściowa. (4) Uszczelnij krawędź złącza uszczelniaczem hamującym korozję. Nuote Metals może dostarczyć nity wykończone chromem i zapewnić pisemne wytyczne dotyczące izolacji dla danej kombinacji materiałów.
Gorące Tagi: Producent nitów z łbem stożkowym aluminiowym, dostawca nitów z łbem stożkowym, Chiny Dostawca nitów aluminiowych
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności