Dlaczego nity półdrążone ciągle zawodzą w produkcji i jak temu zapobiec?
Problem nazewnictwa, który powoduje pierwszy błąd
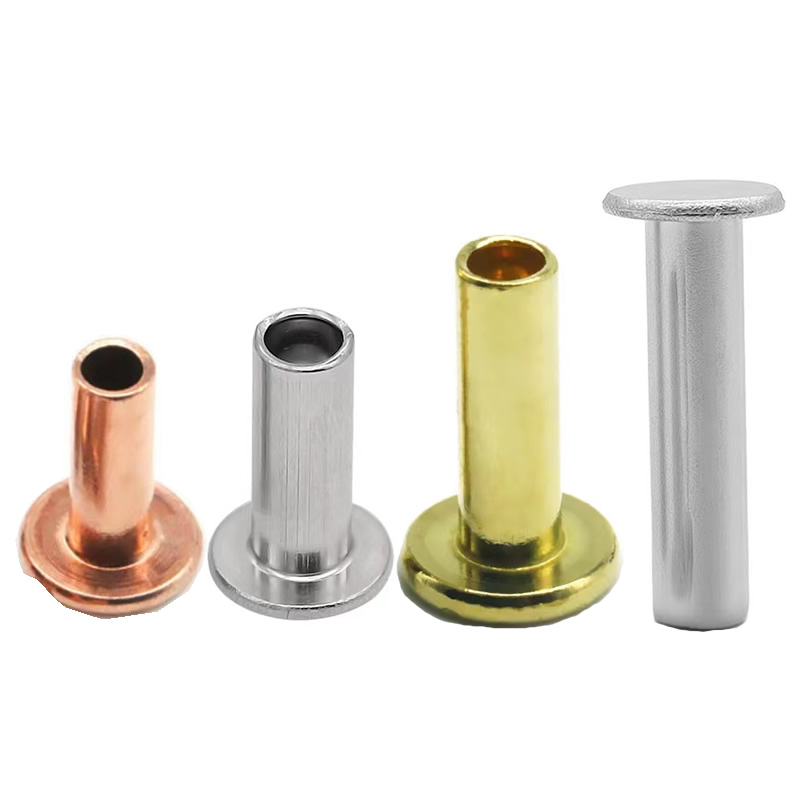
Kupujący szukająnity półpusteczęsto znajdują sprzeczne strony produktów. Niektórzy dostawcy nazywają je półrurowymi. Inni nazywają je pół pustymi lub pustymi końcami. To nie jest różnica w produkcie. Nity półdrążone, nity półrurowe i nity półrurowe to ten sam element mocujący: nit z płytkim wgłębieniem na końcu, zwykle stanowiącym 45–55% długości lufy. Zarówno McMaster-Carr, jak i Grainger wymieniają nity drążone w kategorii półrurowej.
Zamieszanie w nazewnictwie powoduje rzeczywiste błędy w specyfikacji. Kupujący zamawiający „nity drążone” może otrzymać produkt w pełni rurowy, który ma inny profil wytrzymałości i inne okno montażowe. Głębokość wnęki jest cechą definiującą. Wszystko, co jest płytsze niż 45%, zachowuje się jak solidny nit i mija się z celem. Wartość głębsza niż 55% powoduje, że ściana jest zbyt cienka, aby można ją było gładko walcować.
Cztery tryby awarii i ich korekty
Błąd pierwszy – materiał jest nieodpowiedni do zastosowania
Stal nierdzewna twardnieje szybciej niż stal niskowęglowa lub mosiądz. Kiedy stal nierdzewnaNit półpustyzostaje wbity z dużą siłą w ciasny otwór, metal twardnieje, zanim będzie mógł się stoczyć, a ściana pęka. Widzimy to najczęściej, gdy kupujący standaryzują stal nierdzewną pod kątem odporności na korozję, ale stosują te same parametry ustawień, które stosowali w przypadku stali.
Korekta:Jeśli środowisko nie wymaga stali nierdzewnej, przejdź na ocynkowaną stal węglową lub mosiądz. Jeśli stal nierdzewna jest obowiązkowa, zmniejsz siłę osadzania i zwiększ prześwit otworu o 0,02–0,03 mm, aby zapewnić ścianie swobodę ruchu przed rozpoczęciem utwardzania przez zgniot.
Błąd drugi – głębokość jamy jest zbyt głęboka
Wnęka głębsza niż 55% długości lufy pozostawia zbyt mało materiału ściankowego, aby utrzymać działanie toczne. Ściana zamiast się zwijać, składa się, tworząc słaby, nieregularny klin, który zawodzi pod wpływem wibracji.
Korekta:Określ głębokość wgłębienia na poziomie 45–50% długości lufy w przypadku stali nierdzewnej i stopów o wysokiej wytrzymałości oraz 50–55% w przypadku bardziej miękkiego mosiądzu i aluminium. Głębokość należy sprawdzić na pierwszym artykule i zmierzyć na podstawie próbki podczas produkcji.
Błąd trzeci – Siła osadzania jest zbyt duża
Często osadza się je na prasach skalibrowanych do nitów pełnych. Solidny nit o średnicy 5 mm wymaga siły około 3,5 tony. Odpowiednik nitu półdrążonego wymaga tylko 1,0–1,2 tony — około 70% mniej. Uruchomienie prasy z siłą pełnego nitu powoduje zapadnięcie się pustej ściany i powoduje pękanie, które operatorzy zgłaszają jako „wadę materiałową”.
Korekta:Zmniejsz siłę osadzania o 30% przy zmianie z pełnego na półpusty, a następnie wyreguluj w górę tylko wtedy, gdy klincz nie jest kompletny. Niezbędne jest pojedyncze, zdecydowane pociągnięcie. Wielokrotne uderzenia utwardzają ścianę i powodują pękanie.
Błąd czwarty – długość lufy jest za krótka
Jeśli bęben nie wystaje wystarczająco daleko ze stosu materiału, wydrążony ogon nie może uformować pełnego zwoju. Zacisk jest słaby, a połączenie rozluźnia się podczas pracy. Ta awaria jest często mylona z problemem wytrzymałościowym, gdy jest to błąd w obliczeniu długości.
Korekta:W przypadku nitów półrurowych długość cylindra powinna wynosić grubość stosu materiału + (0,8 do 1,2) × średnica trzpienia. Użyj wyższego mnożnika dla twardszych materiałów i niższego mnożnika dla bardziej miękkich. Przed rozpoczęciem produkcji należy zawsze przetestować dwie sąsiednie długości na rzeczywistym materiale.
W czym właściwie są dobrzy
Nie są uniwersalnym zamiennikiem nitów pełnych. Ich wartość jest specyficzna.
| Nieruchomość | Nit półpusty | Solidny nit |
|---|---|---|
| Siła ustawienia | 25–30% substancji stałej | 100% (wartość bazowa) |
| Wytrzymałość na ścinanie | 80–90% substancji stałych | 100% |
| Głębokość jamy | 45–55% długości lufy | Nic |
| Możliwość obracania | Tak — można ustawić kontrolowany, luźny krój | NIE |
| Najlepsze dla | Montaż wielkoseryjny, cienkie materiały, przeguby obrotowe, okładziny hamulcowe, meble-39-40-41 | Ekstremalne obciążenia konstrukcyjne |
Na podkreślenie zasługuje możliwość obrotu. Ponieważ rozszerzanie ogranicza się do wydrążonej końcówki, nit półrurowy można zamocować wystarczająco mocno, aby utrzymać zespół razem, ale wystarczająco luźno, aby umożliwić obrót. Właśnie dlatego pojawiają się w zawiasach, mechanizmach składania i połączeniach łączących – zastosowaniach, w których solidny nit zakleszczyłby połączenie.
Dwa przypadki produkcyjne, w których zmiana rozwiązała problem
Okucia do bram garażowych – redukcja siły osadzania eliminuje pęknięcia naprężeniowe
Problem:Producent okuć do bram garażowych zastosował nity pełne do zespołów zawiasów i wsporników w cienkościennych szynach stalowych. Solidne nity wymagały siły osadzania wynoszącej 3,5 tony, co spowodowało pęknięcia naprężeniowe w ścianach kanałów. Wskaźniki odrzutów były wysokie, a linia produkcyjna przebiegała poniżej docelowej produkcji.
Nasza zmiana:Dostarczyliśmynity półpuste— Trzon 4,0 mm, główka okrągła 7,0 mm, długość lufy 10,0 mm, stal ocynkowana. Siła osadzania spadła z 3,5 tony do 1,0 tony.
Wynik: Zniknęły złamania naprężeniowe. Szybkość montażu zwiększona o 35%. Klient przetestował 1000 nitów w 500 zespołach i przeprowadził 10 000 cykli otwierania i zamykania bez żadnych usterek. Obecnie zamawiają 200 000 sztuk rocznie.
Mocowanie okładzin hamulcowych – korekta głębokości materiału i zagłębienia
Problem: Dostawca okładzin hamulcowych na rynek wtórny zastosował nity półrurowe ze stali nierdzewnej na stalowych płytach mocujących. Nity pękły podczas osadzania w około 3% jednostek. Pęknięcia po malowaniu nie były już widoczne i dotarły do pola.
Nasza analiza:Głębokość wnęki wynosiła 60% długości lufy - powyżej limitu 55%. Pozostała ściana była zbyt cienka, aby toczyć się przy szybkości utwardzania stali nierdzewnej. Siłę osadzania również przeniesiono z poprzedniego procesu nitowania pełnego.
Nasza zmiana:Zmniejszyliśmy głębokość wnęki do 48% i zmieniliśmy materiał na stal niskowęglową z powłoką cynkowo-niklową w celu zapewnienia odporności na korozję. Siła osadzania została zmniejszona o 30% w porównaniu z poprzednim ustawieniem.
Wynik: Pękanie spadło poniżej 0,1%. Wykończenie cynkowo-niklowe przeszło 480 godzin mgły solnej, spełniając wymagania klienta dotyczące korozji. Produkcja trwa od ponad 18 miesięcy i nie ma żadnych zwrotów z pola.
Dane techniczne – co umieścić na rysunku
| Parametr | Zakres | Tolerancja |
|---|---|---|
| Średnica trzpienia | 1,5 mm – 8,0 mm | ±0,05 mm |
| Długość lufy | 2 mm – 30 mm | ±0,15 mm |
| Głębokość jamy | 45–55% długości lufy | ±5% |
| Średnica główki | 1,6 – 2,8 × średnica trzpienia | ±0,10 mm |
| Koncentryczność | — | ≤0,1 mm TIR |
Dostępne materiały i ich zachowanie podczas obróbki
| Tworzywo | Ustawianie zachowania | Najlepsze dla |
|---|---|---|
| Stal niskowęglowa (ocynkowana) | Najbardziej przebaczający; toczy się czysto | Przemysł ogólnoprzemysłowy, motoryzacyjny, wrażliwy na koszty |
| Mosiądz (C2680) | Ciągliwy, wymaga niewielkiej siły | Artykuły dekoracyjne, elektryczne, skórzane |
| Stal nierdzewna (304) | Szybko twardnieje; wymaga kontroli siły | Outdoor, sprzęt spożywczy, medyczny |
| Miedź (C1100) | Najmiększy; najniższa siła | Elektryczne, cieplne, dziedzictwo |
| Aluminium (5056) | Lekki; umiarkowana plastyczność | Wrażliwy na wagę, elektronika |
Często zadawane pytania
P1: Czy nity półdrążone to to samo, co nity półrurowe?
Tak. Nity półpuste, półrurowe, półpuste, półrurowe i drążone to nazwy tego samego produktu: nit z płytkim wgłębieniem na końcu, zwykle stanowiącym 45–55% długości lufy. Nazewnictwo różni się w zależności od branży i regionu. McMaster-Carr, Grainger i większość dystrybutorów elementów złącznych umieszcza je w kategorii półrurowej. W Nuote Metals produkujemy ten sam element złączny pod wszystkimi tymi nazwami. Jeśli dostawca twierdzi, że to różne produkty, oznacza to, że jest wprowadzony w błąd lub sprzedaje coś innego.
P2: Dlaczego nity półpuste pękają podczas osadzania?
Pękanie prawie zawsze wynika z jednej z trzech przyczyn. Po pierwsze, niedopasowanie materiału: stal nierdzewna twardnieje szybciej niż stal czy mosiądz i pęka, jeśli siła jest zbyt duża lub otwór jest zbyt ciasny. Po drugie, głębokość wnęki jest zbyt głęboka: powyżej 55% długości lufy pozostała ścianka jest zbyt cienka, aby się zwijać i zamiast tego składa. Po trzecie, siła osadzania przeniesiona z procesu nitowania pełnego:nity półpustewymagają około 70% mniej siły niż nity pełne o tej samej średnicy. Sprawdź materiał, zmierz głębokość wnęki i na początek zmniejsz siłę docisku o 30%. Jeśli przy zmniejszonej sile rolka nadal nie jest kompletna, zwiększaj ją stopniowo – nie wracaj do ustawień nitów pełnych.
P3: Czy można ich używać jako punktów obrotu?
Tak i to jest jedna z ich wyraźnych zalet. Ponieważ rozszerzanie się podczas osadzania ogranicza się do wydrążonej końcówki, nit półrurowy można ustawić w sposób kontrolowany, luźny – wystarczająco ciasny, aby utrzymać całość w całości, i wystarczająco luźny, aby umożliwić obrót. Dzięki temu nadają się do zawiasów, mechanizmów składania, połączeń łączących i sworzni narzędzi. Solidny nit rozszerza się promieniowo wzdłuż całego trzpienia i wypełnia otwór, zaciskając złącze. Jeśli aplikacja wymaga ruchu, określ aNit półpustyi kontroluj głębokość osadzania, aby pozostawić pożądany luz.
P4: Jakie jest MOQ i czas realizacji nitów firmy Nuote Metals?
Odp.: Nasze standardowe MOQ wynosi 20 000 sztuk dla rozmiarów magazynowych. W przypadku pierwszych zamówień i serii próbnych realizujemy mniejsze ilości – nawet 5000 sztuk. Zapewniamy bezpłatne próbki dostępnych rozmiarów; płacisz tylko za przesyłkę kurierską. Czas realizacji: 3–5 dni w przypadku wielkości zapasów; 15–20 dni w przypadku rozmiarów niestandardowych, w tym niestandardowej głębokości ubytku lub stylu łba. Każda partia zawiera certyfikat materiałowy, raport kontroli wymiarowej i deklarację RoHS. Certyfikat ISO 9001:2015.
Wyślij zapytanie
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności