Jak projektować części toczone z metalu, których produkcja jest opłacalna?
Dlaczego decyzje projektowe decydują o większości kosztów części toczonych z metalu?
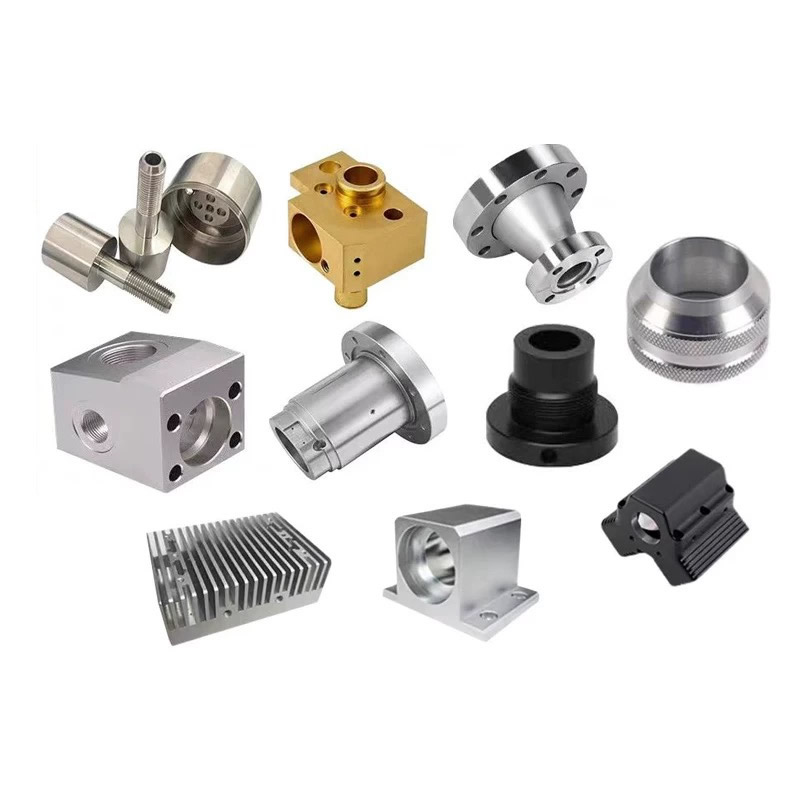
A część toczona z metaluwytwarzany jest na tokarce, gdzie obrabiany przedmiot obraca się, a jednopunktowe narzędzie usuwa materiał wzdłuż osi obrotu. Proces ten jest bardzo wydajny w przypadku elementów cylindrycznych, ale ma ograniczenia geometryczne. Funkcje wykraczające poza te ograniczenia wymuszają dodatkowe operacje, specjalne narzędzia lub wolniejsze czasy cykli.
Najważniejsze wybory projektowe:
- Objaśnienia dotyczące tolerancji wykraczające poza to, co naturalnie utrzymuje proces
- Wymagania dotyczące wykończenia powierzchni wymagające operacji dodatkowych
- Grubość ścianki powodująca wibracje lub ugięcie
- Specyfikacje gwintów wymagające specjalnego oprzyrządowania
- Twardość materiału przyspieszająca zużycie narzędzia
Część zaprojektowana od początku do procesu toczenia będzie kosztować mniej, będzie działać szybciej i zachować tolerancję bardziej spójnie niż część, która traktuje toczenie później.
Trzy cechy konstrukcyjne, które zwiększają koszty obracania
Nadmierna tolerancja — najdroższy nawyk
Częstym błędem jest stosowanie wąskich tolerancji dla każdego wymiaru, a nie tylko funkcjonalnego. Standardowe toczenie utrzymuje ± 0,05 mm w przypadku metali zgodnie z ISO 2768-f. Precyzja toczenia osiąga ±0,01 mm. Jednak tolerancja ±0,01 mm w przypadku wymiaru niefunkcjonalnego zwiększa koszty, nie dodając wartości.
| Poziom tolerancji | Typowy proces | Wpływ na koszty względne |
|---|---|---|
| ±0,10 mm | Toczenie standardowe | Linia bazowa |
| ±0,05 mm | Toczenie standardowe | +0–10% |
| ±0,02 mm | Toczenie precyzyjne, sprawdzanie w trakcie procesu | +20–35% |
| ±0,005 mm | Toczenie precyzyjne + SPC, kontrola termiczna | +50–80% |
Poprawka:Zastosuj wąskie tolerancje tylko do współpracujących powierzchni, gniazd łożysk i interfejsów funkcjonalnych. Wymiary kosmetyczne i wymiarowe należy pozostawić z ogólną tolerancją.
Cienkie ściany i długie zwisy
Grubość ścianki poniżej 1 mm na aczęść toczona z metaluzachęca do wibracji, drgań i odchyleń. Narzędzie odpycha ścianę, zamiast ją czysto przecinać. Rezultatem są niespójne wymiary i słabe wykończenie powierzchni.
Poprawka:Jeśli funkcjonalnie wymagana jest cienka ściana, określ materiał odprężony i spodziewaj się wolniejszych parametrów skrawania. Jeśli ściana nie jest wymagana funkcjonalnie, należy ją pogrubić. Ściana o grubości 1,5 mm obrabia cztery razy szybciej niż ściana o grubości 0,8 mm przy tej samej tolerancji.
Gwinty i rowki wymagające specjalnego oprzyrządowania
Standardowe gwinty metryczne i calowe są wycinane przy użyciu gotowych narzędzi w normalnych czasach cyklu. Jednak niestandardowe profile gwintów, gwinty lewoskrętne, gwinty wielozwojowe i wąskie rowki wewnętrzne wymagają specjalnie szlifowanych narzędzi, mniejszych prędkości i często drugiej operacji.
Poprawka:Jeśli to możliwe, używaj standardowych profili gwintów. Jeśli wymagany jest specjalny gwint, skonsoliduj go w jedną cechę na część, zamiast rozkładać go na wiele średnic.
Wybór materiału – dopasowanie wydajności do procesu
Materiał określa prędkość skrawania, trwałość narzędzia, wykończenie powierzchni i wymagania dotyczące operacji dodatkowych. W Nuote Metals toczymy pięć rodzin materiałów, z których każda charakteryzuje się odmiennym zachowaniem podczas obróbki.
| Tworzywo | Skrawalność | Najlepsze dla | Uwagi do projektu |
|---|---|---|---|
| Mosiądz (C36000) | Znakomity (wskaźnik 100%) | Złącza, złączki, tuleje o dużej objętości | Najszybsze skrawanie, najlepsza kontrola wiórów, najniższe zużycie narzędzia |
| Mosiądz (C2680) | Dobry (wskaźnik ~30%) | Części elektryczne wymagające plastyczności | Niższe prędkości, dłuższe wióry, bezołowiowe |
| Aluminium (6061) | Bardzo dobry | Lekkie obudowy, przekładki, radiatory | Wysokie prędkości, dobre wykończenie, gumowate przy niskich prędkościach |
| Stal nierdzewna (303) | Dobry | Wały, okucia odporne na korozję | Praca utwardza; wymaga posuwu dodatniego i ostrych narzędzi |
| Stal nierdzewna (316) | Umiarkowany | Komponenty morskie i medyczne | Niższe prędkości, większe zużycie narzędzia niż 303 |
| Stal węglowa (12L14) | Doskonały | Wały przemysłowe ogólne, sworznie | Gatunek do obróbki swobodnej, dobre wykończenie, wymaga powlekania galwanicznego |
Nasza zasada:Jeśliczęść toczona z metalunie wymaga odporności na korozję, najtańszą opcją będzie mosiądz automatowy lub stal węglowa. Jeśli wymagana jest odporność na korozję, stal nierdzewna 303 jest łatwiejsza w obróbce niż stal 316. Należy określić stal 316 tylko wtedy, gdy wymaga tego środowisko.
Dwa przypadki projektowe, w których zmiany obniżają koszty
Złącze kolektora hydraulicznego (racjonalizacja tolerancji)
Problem: Producent układów hydraulicznych przedstawił złączkę rozgałęźną z tolerancją ±0,01 mm w każdym wymiarze – łącznie z sześciokątnymi powierzchniami i długością całkowitą. Ta część została wyceniona za wysoką cenę, ponieważ każdy element wymagał pomiaru w trakcie procesu.
Nasza recenzja:Tylko trzy wymiary miały znaczenie funkcjonalne: średnica skoku gwintu, średnica rowka pierścienia uszczelniającego typu O-ring i prostopadłość powierzchni współpracującej. Płaskie sześciokąty i długość całkowita nie miały wymagań funkcjonalnych wykraczających poza ogólną tolerancję.
Zmiana:Zaproponowaliśmy ±0,05 mm w przypadku wymiarów niekrytycznych i pozostawiliśmy ±0,01 mm tylko w przypadku trzech cech funkcjonalnych.
Wynik: Czas cyklu skrócony o 22%. Część jest teraz poddawana standardowym kontrolom w trakcie procesu w zakresie trzech kluczowych wymiarów i ogólnemu pobieraniu próbek w pozostałych. Roczne oszczędności kosztów przekroczyły 15%.
Obudowa czujnika ze stali nierdzewnej (zamiennik materiału)
Problem: Producent czujnika określił stal nierdzewną 316 dla obudowy wystawionej wyłącznie na działanie powietrza laboratoryjnego w pomieszczeniach zamkniętych. Część miała głęboki otwór wewnętrzny ze ścianką o grubości 1,2 mm. Obróbka 316 przy tej grubości ścianki powodowała drgania i wymagała niskich prędkości, co zwiększało koszty.
Nasza recenzja:Środowisko pracy było suche, o kontrolowanej temperaturze i wolne od chlorków. 316 był zawyżony.
Zmiana:Zaproponowaliśmy stal nierdzewną 303 – łatwiejszą w obróbce, odpowiednią odporność na korozję w środowisku wewnętrznym i kompatybilną z istniejącym materiałem uszczelniającym.
Wynik: Prędkość skrawania zwiększona o 40%. Rozmowa wyeliminowana. Trzykrotnie zwiększona trwałość narzędzia. Klient zakwalifikował 303 do wszystkich modeli czujników wewnętrznych.
Dane techniczne – nasza koperta tokarska
| Parametr | Zakres | Notatki |
|---|---|---|
| Maksymalna średnica części | 431 mm | Większe średnice wymagają tokarek ze stałą głowicą |
| Maksymalna długość części | 990 mm | Dłuższe części mogą wymagać specjalnego mocowania |
| Standardowa tolerancja | ±0,05 mm | ISO 2768-f dla metali |
| Tolerancja precyzji | ±0,01 mm do ±0,005 mm | Wymaga pomiaru w trakcie procesu i SPC |
| Wykończenie powierzchni | Ra 0,4 µm do Ra 3,2 µm | Lepsze wykończenia dostępne w przypadku operacji wtórnych |
| Przybory | Mosiądz, aluminium, stal nierdzewna, stal węglowa, miedź | Obowiązują parametry specyficzne dla materiału |
Dlametalowe części toczonepoza tymi zakresami poinformujemy Cię przed zacytowaniem, a nie po niepowodzeniu pierwszego artykułu.
Często zadawane pytania
P1: Skąd mam wiedzieć, czy moja część jest dobrym kandydatem do zmiany?
Odp.: Decydującym czynnikiem jest symetria obrotowa. Jeśli krytyczne cechy części są koncentryczne w stosunku do jednej osi — wały, sworznie, tuleje, złączki, złącza, przekładki — toczenie jest prawie zawsze najszybszym i najbardziej ekonomicznym procesem. Jeśli część ma kieszenie, szczeliny lub układy otworów rozmieszczone na wielu powierzchniach, właściwym procesem podstawowym jest frezowanie lub toczenie. Kompetentny dostawca powie Ci, kiedy toczenie nie jest właściwym rozwiązaniem, zamiast wciskać część na tokarkę na siłę. W Nuote Metals przed wyceną sprawdzamy każdy rysunek pod kątem dopasowania do procesu.
P2: Jaką tolerancję powinienem określić dla części toczonej z metalu?
Odp.: Określ wąskie tolerancje tylko tam, gdzie mają one znaczenie funkcjonalne — powierzchnie współpracujące, gniazda łożysk, rowki uszczelnień i średnice podziałowe gwintu. Dla wszystkich innych wymiarów należy zastosować ogólną tolerancję (±0,05 mm zgodnie z ISO 2768-f). Nadmierna tolerancja jest najczęstszym czynnikiem generującym koszty, jaki widzimy. Część o ± 0,01 mm w każdym wymiarze będzie kosztować o 20–35% więcej niż ta sama część z wąskimi tolerancjami stosowanymi tylko w przypadku trzech lub czterech cech funkcjonalnych. Jeśli nie masz pewności, które wymiary są najważniejsze, prześlij nam rysunek, a my zidentyfikujemy objaśnienia funkcjonalne przed wyceną.
P3: Jakie materiały są dostępnemetalowe części toczonew Nuote Metals?
Odp.: Toczymy mosiądz (C36000 i C2680), aluminium (6061), stal nierdzewną (303 i 316), stal węglową (12L14) i miedź. Każdy materiał charakteryzuje się odmiennym zachowaniem podczas obróbki. Mosiądz C36000 jest najszybszy i najbardziej ekonomiczny w przypadku części o dużej objętości. Stal nierdzewna 303 jest łatwiejsza w obróbce niż stal 316 i jest odpowiednia dla większości środowisk wewnętrznych i łagodnych warunków zewnętrznych. 316 jest zarezerwowany do zastosowań morskich, chemicznych i medycznych, gdzie wymagana jest odporność na chlorki. Stal węglowa 12L14 jest najtańszą opcją, gdy nie jest wymagana odporność na korozję. Polecimy najtańszy materiał, który spełnia Twoje rzeczywiste środowisko pracy, a nie najdroższy.
P4: Jakie jest MOQ i czas realizacji części toczonych z metalu firmy Nuote Metals?
Odp.: Nasze standardowe MOQ wynosi 500 sztuk niestandardowych części toczonych, przy czym mniejsze ilości są dostępne w przypadku prototypów i pierwszych artykułów. Materiały magazynowe i profile standardowe mogą być wysyłane od 100 sztuk. Czas realizacji materiałów standardowych w ilościach produkcyjnych do 50 000 sztuk wynosi 7–12 dni. Niestandardowe powlekanie lub operacje wtórne dodają 5–8 dni. Nowe części wymagające oprzyrządowania i kontroli pierwszego artykułu pozwalają łącznie na 15–25 dni. Każda oferta obejmuje stały czas realizacji, a nie zakres. Certyfikat ISO 9001:2015.
Wyślij zapytanie
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności