Dlaczego części toczone z mosiądzu stanowią podstawę precyzyjnej produkcji w przemyśle motoryzacyjnym, elektronicznym i medycznym?
Mosiądz jest jednym z najłatwiej obrabialnych metali na świecie. Ta pojedyncza nieruchomość stworzyłamosiężne części toczonedomyślny wybór dla precyzyjnych komponentów w kilkudziesięciu branżach. Jednak sama skrawalność nie wyjaśnia stałego popytu. Mosiądz zapewnia również odporność na korozję, przewodność elektryczną i naturalną estetykę, z którą niewiele materiałów może się równać.
W Nuote Metals od ponad dekady specjalizujemy się w toczeniu mosiądzu. W tym artykule dzielimy się naszą wiedzą na temat doboru materiałów, kontroli tolerancji i zastosowań, w których części toczone z mosiądzu zapewniają największą wartość.
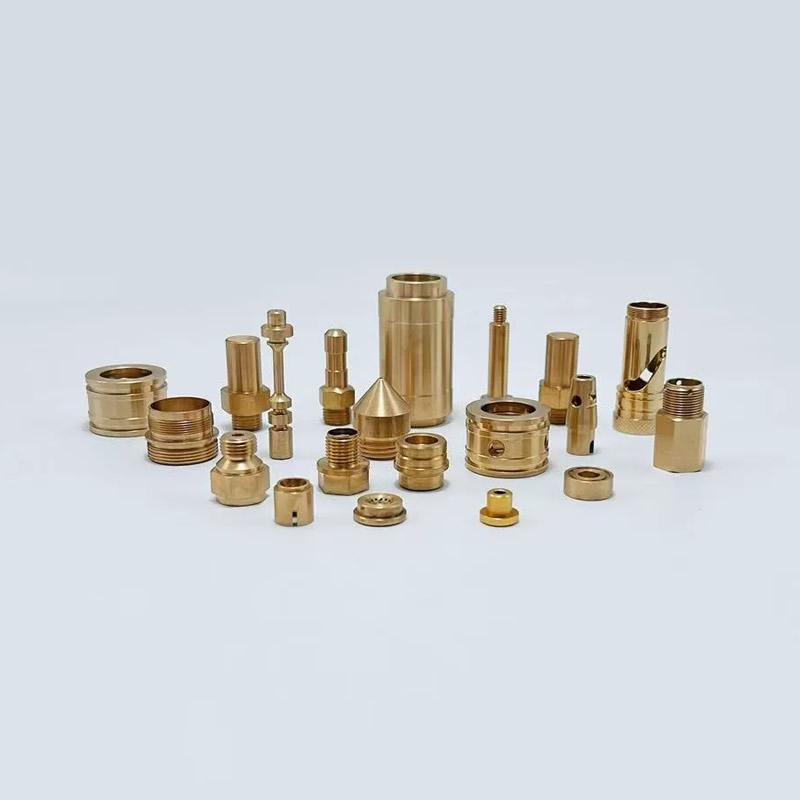
Dlaczego mosiądz pozostaje preferowanym materiałem na elementy toczone
Mosiądz jest stopem miedzi i cynku. Stosunek określa jego właściwości. Dwa gatunki, z którymi najczęściej pracujemy, to C36000 i C2680.
Mosiądz automatowy C36000 – wzorzec obrabialności
C36000 zawiera około 61,5% miedzi, 35,5% cynku i 3% ołowiu. Ołów działa jak wbudowany smar podczas obróbki, rozbijając wióry na małe, łatwe w obróbce kawałki i umożliwiając prędkość skrawania do 100% w stosunku do wskaźnika obrabialności – standardu, według którego mierzone są wszystkie inne metale.
C36000 to materiał wybierany do precyzyjnego toczenia na dużą skalę skomplikowanych części gwintowanych, złączy, tulei i elementów zaworów. Doskonała kontrola wiórów zmniejsza zużycie narzędzia i skraca czas cykli.
Mosiądz żółty C2680 – gdy ciągliwość ma większe znaczenie niż prędkość
C2680 zawiera około 65% miedzi i 35% cynku. Brakuje mu dodatku ołowiu, co nadaje mu niższą skrawalność (około 30% C36000), ale znacznie wyższą ciągliwość. C2680 jest preferowany, gdy część wymaga formowania, zginania lub zaciskania po obróbce. Jest to również standardowy wybór w przypadku komponentów elektrycznych, w których zawartość ołowiu musi być zminimalizowana.
Porównanie obrabialności
| Nieruchomość | C36000 | C2680 |
|---|---|---|
| Zawartość miedzi | ~61,5% | ~65% |
| Wskaźnik obrabialności | 100% (wartość odniesienia) | ~30% |
| Tworzenie się chipów | Znakomite – krótkie żetony | Dobrze – dłuższe frytki |
| Najlepsze dla | Toczenie z dużymi prędkościami, skomplikowane gwinty, złącza | Części elektryczne, elementy plastyczne, wymagania bezołowiowe |
Dane techniczne – tolerancje i wykończenia powierzchni
Wartość partnera do toczenia mosiądzu jest definiowana przez jego zdolność do stałego utrzymywania tolerancji. W Nuote Metals przestrzegamy następujących standardów.
Tolerancje wymiarowe
| Parametr | Zakres standardowy | Zakres precyzji |
|---|---|---|
| Średnica zewnętrzna | ±0,05 mm | ±0,01 mm |
| Długość | ±0,10 mm | ±0,02 mm |
| Średnica skoku gwintu | ±0,05 mm | ±0,01 mm |
| Koncentryczność | ≤0,05 mm TIR | ≤0,01 mm TIR |
W zastosowaniach motoryzacyjnych i medycznych rutynowo utrzymujemy wymiary krytyczne w zakresie ±0,01 mm. Typowe toczenie CNC mosiądzu osiąga ±0,1 do ±0,005 mm w zależności od złożoności i objętości części.
Możliwości wykończenia powierzchni
| Typ wykończenia | Zakres Ra | Metoda |
|---|---|---|
| Toczone (standard) | Ra 1,6 – 3,2 µm | Toczenie CNC |
| Dobrze się odwróciło | Ra 0,8 – 1,6 µm | Zredukowany posuw, polerowane płytki |
| Błyszczący | Ra 0,4 – 0,8 µm | Wtórne polerowanie mechaniczne |
| Galwanizowane | Ra 0,2 – 0,8 µm (po powlekaniu) | Niklowanie, cyna lub srebrzenie |
Mosiądz C26000 toczony przy standardowych parametrach zazwyczaj osiąga Ra ≈ 2,5 μm. W zastosowaniach wymagających mniejszej chropowatości zmniejszenie posuwu i zastosowanie narzędzi polerowanych diamentowo pozwala osiągnąć Ra poniżej 0,8 μm.
Dwa wnioski z dokumentacji naszej fabryki
Złącza elektryczne samochodowe (C36000, wąska tolerancja)
Problem:Dostawca branży motoryzacyjnej pierwszego rzędu potrzebował mosiężnych złączy pinowych do jednostek sterujących silnika. Kołki wymagały tolerancji średnicy ± 0,015 mm i wykończenia powierzchni poniżej Ra 1,0 μm, aby zapewnić stałą siłę wstawiania i niską rezystancję styku. Roczny wolumen przekroczył 3 miliony sztuk.
Nasze rozwiązanie:Złącza produkowaliśmy z mosiądzu C36000 na tokarkach CNC typu szwajcarskiego z oprzyrządowaniem napędzanym. Pomiary laserowe w trakcie procesu monitorowane co 200 sztuk pod kątem średnicy, koncentryczności i wykończenia powierzchni. Części zostały niklowane w cylindrze do grubości 3–5 μm w celu ochrony przed korozją.
Wynik:Zmniejszono zmienność siły wstawiania z ±15% do ±4%. Klient ograniczył kontrolę przychodzącą ze 100% do pobierania próbek AQL. Czas realizacji: 12 dni dla rozmiarów magazynowych; 22 dni na niestandardowe części platerowane.
Tulejki do urządzeń medycznych (C2680, bezołowiowe)
Problem:Producent urządzenia medycznego potrzebował bezołowiowych mosiężnych tulei do zespołu narzędzi chirurgicznych. Tuleje wymagały gładkiego otworu wewnętrznego dla wału ślizgowego, z tolerancją luzu wynoszącą ±0,02 mm. Materiał musiał być zgodny z dyrektywą RoHS i nie zawierać ołowiu w ilościach przekraczających śladowe ilości.
Nasze rozwiązanie:Dostarczyliśmy tuleje z mosiądzu bezołowiowego C2680, toczone, a następnie szlifowane w celu uzyskania wykończenia powierzchni wewnętrznej Ra 0,4 μm. Profil zewnętrzny został obrócony w jednym ustawieniu, aby zachować koncentryczność pomiędzy otworem a średnicą zewnętrzną.
Wynik:Tuleje przechodzą 100% kontrolę średnicową. Producent urządzenia medycznego wyeliminował operację wtórnego rozwiercania. Produkcja trwa od ponad dwóch lat i nie ma żadnych awarii.
Systemy jakości – na co zwrócić uwagę u partnera zajmującego się toczeniem mosiądzu
Nie wszyscy dostawcy toczenia mosiądzu działają na tym samym poziomie. Oceniając partnera, poproś o dokumentację dotyczącą poniższych kwestii.
Certyfikaty i identyfikowalność
ISO 9001:2015 to podstawowy wymóg dla każdego poważnego dostawcy toczenia mosiądzu. W przypadku prac motoryzacyjnych coraz częściej oczekuje się normy IATF 16949. W przypadku komponentów medycznych może być wymagana norma ISO 13485. Pełna identyfikowalność materiału – powiązanie gotowej części z liczbą cieplną pręta mosiężnego – nie podlega negocjacjom w branżach regulowanych.
Możliwość kontroli w trakcie procesu
Rzetelny dostawca nie polega wyłącznie na kontroli końcowej. Szukać:
Pomiary w trakcie procesu: Pomiar laserowy lub optyczny podczas produkcji, a nie po.
Monitorowanie SPC: Statystyczne wykresy kontroli procesu dla krytycznych wymiarów.
Zarządzanie zużyciem narzędzi: Zaplanowane zmiany płytek na podstawie liczby sztuk, a nie oceny operatora.
Operacje wtórne
Wielemosiężne części toczonewymagają dodatkowej obróbki. Najlepsi dostawcy zajmują się tym we własnym zakresie:
Powłoka: nikiel, cyna, srebro lub złoto
Gratowanie: Termiczne lub mechaniczne
Montaż: wciskanie, tyczenie lub gwintowanie
Części toczone z mosiądzu – często zadawane pytania
P1: Jaka jest różnica między mosiądzem C36000 i C2680 do toczenia?
Odp.: Podstawową różnicą jest zawartość ołowiu i obrabialność. C36000 zawiera około 3% ołowiu, który działa jako wewnętrzny smar podczas obróbki. Daje to wskaźnik obrabialności wynoszący 100% – punkt odniesienia, względem którego mierzone są wszystkie inne metale. Tworzy krótkie, łatwe w obróbce wióry i umożliwia wyższe prędkości skrawania, co czyni go preferowanym wyborem do precyzyjnego toczenia na dużą skalę skomplikowanych części gwintowanych, złączy i tulei. C2680 nie zawiera ołowiu i zawiera nieco więcej miedzi (około 65%). Jego skrawalność wynosi około 30% C36000, co oznacza mniejsze prędkości skrawania i dłuższe wióry. Jednak C2680 oferuje znacznie wyższą ciągliwość, dzięki czemu lepiej nadaje się do części wymagających formowania, zginania lub zaciskania po obróbce. Jest to również właściwy wybór, gdy ze względów regulacyjnych lub medycznych należy zminimalizować zawartość ołowiu. W Nuote Metals posiadamy w magazynie oba gatunki i możemy doradzić w sprawie właściwego wyboru w oparciu o geometrię części, objętość i wymagania dotyczące zastosowania końcowego.
P2: Jakie tolerancje można osiągnąć dzięki toczeniu CNC mosiądzu?
Odp.: Standardowemosiężne części toczoneosiąga tolerancje ±0,05 mm dla średnicy zewnętrznej i ±0,10 mm dla długości. W przypadku zastosowań precyzyjnych rutynowo utrzymujemy wymiary krytyczne w zakresie ±0,01 mm. Osiągalna tolerancja zależy od kilku czynników: rozmiaru części, geometrii, gatunku materiału i objętości. Mniejsze części o prostej geometrii pozwalają na mniejsze tolerancje. Złożone części o wielu cechach, cienkich ściankach lub dużych stosunkach długości do średnicy stanowią większe wyzwanie. W przypadku tokarek typu szwajcarskiego ze sprawdzaniem w trakcie procesu można uzyskać ±0,005 mm dla wybranych wymiarów. Zalecamy dostarczenie szczegółowego rysunku z określonymi objaśnieniami tolerancji dla kluczowych elementów, zamiast stosowania ogólnej tolerancji dla całej części. Nasz zespół inżynierów przegląda każdy rysunek przed wyceną i zaznaczy wszelkie tolerancje, które mogą wymagać dodatkowych operacji lub specjalnego oprzyrządowania.
P3: Jakie jest MOQ i czas realizacji mosiężnych części tokarskich firmy Nuote Metals?
Odp.: Nasze standardowe MOQ wynosi 500 sztuk w przypadku niestandardowych części toczonych, chociaż przyjmujemy mniejsze ilości w przypadku zamówień na prototypy i pierwsze artykuły. W przypadku standardowych prętów mosiężnych i standardowych profili złącznych możemy wysłać od 100 sztuk. Czas realizacji zależy od dostępności materiałów i złożoności części. Dla standardowych gatunków mosiądzu (C36000, C2680) dostępnych na magazynie: 7–12 dni dla ilości produkcyjnych do 50 000 sztuk. W przypadku niestandardowego powlekania lub operacji dodatkowych: dodaj 5–8 dni. W przypadku nowych części wymagających oprzyrządowania lub kontroli pierwszego artykułu: łącznie odczekaj 15–25 dni. Zapewniamy stały czas realizacji każdej oferty – bez niejasnych zakresów. Oferujemy również usługi pilne w przypadku pilnych potrzeb. Każda przesyłka zawiera pełny raport z kontroli i certyfikat materiałowy.
Wyślij zapytanie
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności