Co odróżnia niezawodną usługę toczenia CNC od sklepu z wyceną i wysyłką?
Kiedy toczenie jest właściwym procesem, a kiedy nie
Toczenie CNC jest zoptymalizowane dla części z symetrią wzdłuż osi środkowej. Wał zdominowany przez cechy OD i ID prawie zawsze będzie szybszy i tańszy w toczeniu niż frezowaniu. Części toczone są zazwyczaj produkowane szybciej i taniej niż części frezowane w przypadku okrągłych geometrii.
Matryca wyboru procesu
| Geometria części | Zalecany proces | Powód |
|---|---|---|
| Wały, sworznie, przekładki, tuleje | Toczenie CNC | Symetria obrotowa, ciągłe cięcie |
| Złącza gwintowane, złączki | Toczenie CNC | Gwinty OD/ID wycinane w jednym ustawieniu |
| Obudowy pryzmatyczne, kieszenie, elementy wielostronne | Frezowanie CNC | Obracanie nie pozwala na dotarcie do elementów znajdujących się poza osią obrotu |
| Złożone części z elementami okrągłymi i frezowanymi | Toczenie frezarskie (5-osiowe) | Pojedyncze mocowanie, bez dodatkowych operacji |
NiezawodnyUsługa toczenia CNCpowie Ci, kiedy Twoja rola nie polega na toczeniu. Jeśli krytycznymi cechami są kieszenie lub układy otworów rozmieszczone na wielu powierzchniach, samo toczenie będzie wymagało dodatkowych operacji, które zwiększają koszty i ryzyko obsługi. Najlepsi dostawcy zaznaczają to przed wyceną.
Sygnały zdolności, które faktycznie przewidują wydajność
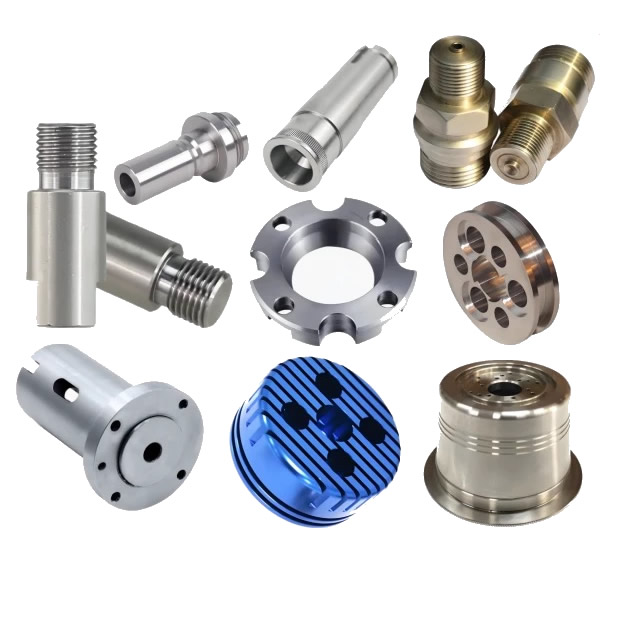
Listy maszyn i certyfikaty ISO są punktami wyjścia, a nie wnioskami. Co wyróżnia zdolnegoUsługa toczenia CNCod marginalnej jest powtarzalność w warunkach produkcyjnych.
Tolerancja i wykończenie powierzchni — liczby rzeczywiste
Możliwości Zakres standardowy Zakres precyzji Co to oznacza dla Twojej części
| Zdolność | Zakres standardowy | Zakres precyzji | Co to oznacza dla Twojej strony |
|---|---|---|---|
| Tolerancja wymiarowa | ±0,05 mm (ISO 2768-f) | ±0,005 mm do ±0,01 mm | Zakres precyzji wymaga mocowania do podłoża, kontroli termicznej i pomiarów w trakcie procesu |
| Wykończenie powierzchni (Ra) | 3,2 µm (po obróbce) | 0,8 µm lub lepiej | Drobniejsze wykończenia wymagają zmniejszonych posuwów, wypolerowanych płytek lub operacji wtórnych |
| Koncentryczność | 0,05 mm TIR | 0,01 mm TIR | Ma kluczowe znaczenie dla współpracujących wałów, gniazd łożysk i zespołów obrotowych |
ISO 2768-f dla metali określa ± 0,05 mm dla rozmiarów nominalnych od 0,5 do 6 mm i ± 0,1 mm od 6 do 30 mm. Dostawca podający ±0,005 mm na podstawie produkcji powinien być w stanie przedstawić dane SPC dla porównywalnej części, a nie tylko jednorazowej próbki.
Przewaga typu szwajcarskiego w przypadku smukłych części
W przypadku części o średnicy poniżej 20–32 mm i stosunku długości do średnicy powyżej 5:1 właściwym sprzętem jest tokarka z wrzeciennikiem przesuwnym (typu szwajcarskiego). Tuleja prowadząca podtrzymuje pręt w strefie skrawania, zapewniając znacznie lepszą odporność na wibracje niż tokarka ze stałą głowicą. Jeśli Twoja część jest długa i smukła, a dostawca podaje maszynę ze stałą głowicą, należy spodziewać się ugięcia, drgań lub stożka.
Dokumentacja jakości — co poważny partner zapewnia w standardzie
Różnica między zdolnymUsługa toczenia CNCa transakcyjny jest widoczny w dokumentacji dołączonej do części.
Kontrola pierwszego artykułu (FAI) nie jest opcjonalna
FAI weryfikuje, czy pierwsza część produkcyjna spełnia wszystkie wymagania rysunku. Jest to dokument bazowy dla wprowadzenia każdej nowej części. W przypadku programów motoryzacyjnych PPAP idzie dalej — pokazuje, że cały system produkcyjny jest powtarzalny, a nie tylko przejście jednej próbki. Dostawca oferujący „raporty wymiarowe na żądanie” mówi, że FAI to sprzedaż dodatkowa, a nie standardowy krok.
Weryfikacja w trakcie procesu, a nie tylko kontrola końcowa
Kontrola końcowa wykryje wady już po dodaniu wartości. Niezawodny partner tokarski weryfikuje wymiary podczas produkcji:
- Weryfikacja CMM przy pierwszym artykule, rozpoczęciu partii i wydaniu końcowym
- Pomiar kluczowy lub optyczny dla krytycznych funkcji o dużej objętości
- Monitorowanie SPC w zakresie istotnych tolerancji, z działaniami naprawczymi wywoływanymi przez trend, a nie tylko niezgodność ze specyfikacją
Identyfikowalność materiału według liczby wytopowej
Każda partia powinna opierać się na certyfikacie walcowni dotyczącym surowego pręta. Bez tego zastąpienie materiału lub niespójność obróbki cieplnej są niewidoczne, dopóki część nie ulegnie uszkodzeniu.
Dwa przypadki produkcyjne, w których zmiana toczenia rozwiązała problem
Wał wirnika silnika EV (5-osiowy obrót frezarski, tolerancja i redukcja ustawienia)
Problem: Dostawca silników do pojazdów elektrycznych produkował wały wirników na pięciu oddzielnych stanowiskach do toczenia i frezowania. Każde ponowne zamocowanie powodowało błąd współśrodkowości, a skumulowane nakładanie powodowało bicie otworu do średnicy zewnętrznej poza granicę ±0,02 mm. Wskaźnik złomowania wynosił 4%.
Nasze podejście: Przenieśliśmy część do 5-osiowej celi frezarsko-tokarskiej. Toczenie, frezowanie i wiercenie wykonano w jednym mocowaniu. Wyeliminowanie ponownego mocowania usunęło główne źródło błędu koncentryczności.
Wynik: Odchylenie bicia spadło poniżej ±0,01 mm. Liczba instalacji spadła z pięciu do jednego, a wskaźnik złomowania spadł poniżej 0,5%.
Medyczna śruba kostna (toczenie szwajcarskie, wykończenie powierzchni i identyfikowalność)
Problem: Do uruchomienia urządzenia medycznego potrzebne były śruby kostne wykonane ze stali nierdzewnej 17-4PH. Boki gwintu wymagały Ra poniżej 0,8 µm dla wytrzymałości zmęczeniowej, a każda partia musiała być identyfikowalna pod względem liczby wytopowej walcarki. Poprzedni dostawca dostarczył części, które przeszły kontrolę wzrokową, ale nie przeszły testów zmęczeniowych u nasady gwintu.
Nasze podejście:Śruby obrabialiśmy na tokarkach typu szwajcarskiego z oprzyrządowaniem napędzanym do funkcji napędu. Gwintowanie przeprowadzono w jednym ciągłym przejściu przy użyciu polerowanej płytki z węglika, a Ra sprawdzono na co 50-tym elemencie za pomocą przenośnego profilometru. Każda partia jest dostarczana z certyfikatem walcowni i raportem wymiarowym obejmującym wszystkie cechy rysunku.
Wynik: Ra gwintu mierzone stale pomiędzy 0,4 a 0,6 µm. Testy zmęczeniowe zaliczone z marginesem. Klient wyeliminował 100% kontroli przychodzącej po trzeciej partii.
Dane techniczne – nasza koperta tokarska
| Parametr | Zakres | Notatki |
|---|---|---|
| Maksymalna średnica części | 431 mm | Większe średnice wymagają tokarek ze stałą głowicą |
| Maksymalna długość części | 990 mm | Dłuższe części mogą wymagać specjalnego mocowania |
| Tolerancja średnicy trzpienia | ±0,005 mm do ±0,05 mm | Zakres dokładności wymaga pomiaru w trakcie procesu |
| Wykończenie powierzchni | Ra 0,4 µm do Ra 3,2 µm | Lepsze wykończenia dostępne w przypadku operacji wtórnych |
| Przybory | Aluminium, mosiądz, miedź, stal nierdzewna, stal węglowa | Obowiązują parametry specyficzne dla materiału |
W przypadku części spoza tych zakresów poinformujemy Cię przed zacytowaniem, a nie po niepowodzeniu pierwszego artykułu.
Często zadawane pytania
P1: Skąd mam wiedzieć, czy moja część powinna zostać toczona, czy frezowana?
Odp.: Decydującym czynnikiem jest geometria. Jeśli część jest obrotowo symetryczna — wał, sworzeń, tuleja, złączka lub złącze — toczenie CNC jest prawie zawsze szybsze i tańsze niż frezowanie. Toczenie polega na ciągłym skrawaniu wirującego przedmiotu, co zapewnia wyższą wydajność usuwania materiału w przypadku części okrągłych i niższe koszty oprzyrządowania w przypadku średnich i dużych serii. Jeżeli krytycznymi cechami są kieszenie, szczeliny lub układy otworów rozmieszczone na wielu powierzchniach, właściwym procesem podstawowym jest frezowanie. Części łączące cechy okrągłe i pryzmatyczne najlepiej wykonywać na centrum tokarsko-frezarskim, które wykonuje obie operacje w jednym mocowaniu. ZdolnyUsługa toczenia CNCzaleci frezowanie, gdy toczenie nie jest właściwą odpowiedzią.
P2: Jakiej jakości dokumentacji powinienem oczekiwać od usługi toczenia CNC?
Odp.: Wymagaj co najmniej kontroli pierwszego artykułu (FAI) pierwszej części produkcyjnej, certyfikatu materiałowego powiązanego z numerem wytopu walcowni oraz zapisów kontroli w trakcie procesu dotyczących kluczowych wymiarów. W przypadku programów motoryzacyjnych dokumentacja PPAP jest standardem – samo FAI nie wykazuje, że system produkcyjny jest powtarzalny. W przypadku prac medycznych lub lotniczych może być wymagana dyscyplina procesowa zgodna z normą AS9102 (lotnicza FAI) lub ISO 13485. Poważny partner udostępnia je jako standardowe kroki przepływu pracy, a nie jako płatne dodatki. Jeżeli dostawca nie może przedstawić wypełnionego FAI z porównywalnej części, roszczenie dotyczące jakości pozostaje niezweryfikowane.
P3: Jakie tolerancje może realistycznie utrzymać usługa toczenia CNC w produkcji?
Odp.: Standardowe toczenie produkcyjne utrzymuje ± 0,05 mm w przypadku metali zgodnie z normą ISO 2768-f dla rozmiarów nominalnych poniżej 30 mm. Precyzja toczenia rutynowo osiąga ±0,01 mm przy zaciskaniu na podłożu i sprawdzaniu w trakcie procesu. Tolerancje ±0,005 mm można osiągnąć w przypadku wybranych elementów przy użyciu tokarek typu szwajcarskiego i kompensacji termicznej, ale wymagają one monitorowania SPC – a nie tylko jednorazowej próbki. Praktycznym ograniczeniem nie są możliwości maszyny w najlepszym przypadku, ale zdolność dostawcy do utrzymania tej tolerancji dla tysięcy części. Poproś o kartę kontrolną z serii produkcyjnej, a nie o raport z inspekcji pojedynczej części.
P4: Jakie jest MOQ i czas realizacji toczenia CNC w Nuote Metals?
Odp.: Nasze standardowe MOQ wynosi 500 sztuk niestandardowych części toczonych, przy czym mniejsze ilości są dostępne w przypadku prototypów i pierwszych artykułów. Magazynowe mosiężne i standardowe profile łączące mogą być wysyłane od 100 sztuk. Czas realizacji materiałów standardowych w ilościach produkcyjnych do 50 000 sztuk wynosi 7–12 dni. Niestandardowe powlekanie lub operacje wtórne dodają 5–8 dni. Nowe części wymagające oprzyrządowania i FAI pozwalają łącznie na 15–25 dni. Każda oferta obejmuje konkretny czas realizacji, a nie zakres. Certyfikat ISO 9001:2015.
Wyślij zapytanie
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności