Jakie są najczęstsze błędy przy wyborze nitów rurowych i jak ich uniknąć?
Błąd pierwszy – wybór niewłaściwej głębokości pustki
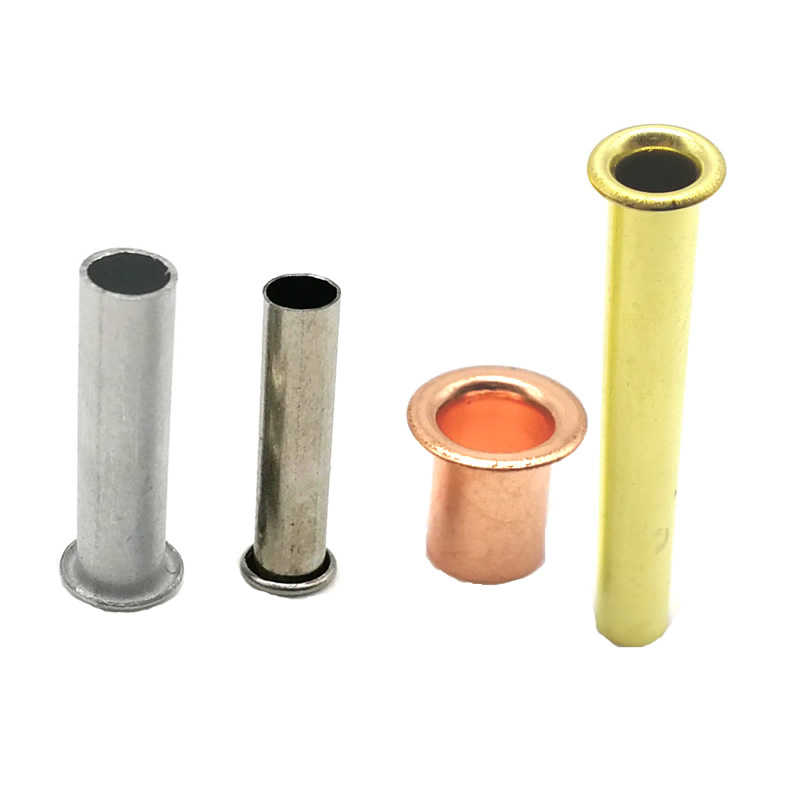
Najważniejsza decyzja w przypadku nitów rurowych/nity-rurowe-pełnewybór to pusta głębokość. Wielu kupujących domyślnie wybiera wersję pełną rurową, ponieważ utwardza się przy użyciu najmniejszej siły, lub półrurową, ponieważ brzmi mocniej. Żadne ustawienie domyślne nie jest prawidłowe.
Czym różnią się te dwie konfiguracje
| Czynnik | Półrurowy | Pełna rura |
|---|---|---|
| Pusta głębia | 45–55% trzonu | 100% cholewki |
| Siła ustawienia | 25–30% substancji stałej | 15–20% substancji stałej |
| Wytrzymałość na ścinanie | 80–90% substancji stałych | 60–70% substancji stałych |
| Możliwość obracania | Tak – można go wypuścić | Nie, ściana się wali |
| Limit stosu materiałów | Do 8 mm | Do 4 mm |
| Poprawne dla | Połączenia konstrukcyjne, zaciski elektryczne, duże objętości | Materiały miękkie, dekoracyjne, o niskim obciążeniu |
Korekta: Jeśli złącze przenosi obciążenie konstrukcyjne lub wymaga ruchu obrotowego, należy wybrać półrurowe. Jeśli materiał jest miękki, a grubość stosu jest mniejsza niż 4 mm, odpowiednie będą pełne rurowe. Nie używaj pełnej rurki do niczego nośnego tylko dlatego, że jest łatwiejsza do ustawienia.
Błąd drugi – niedopasowanie materiału do środowiska
Wybór materiałów jest często podyktowany kosztami lub przyzwyczajeniami, a nie rzeczywistym środowiskiem operacyjnym. Trzy niedopasowania są przyczyną większości przedwczesnych awarii.
Trzy typowe niedopasowania
| Niedopasowanie | Co się dzieje | Właściwy wybór |
|---|---|---|
| Mosiądz w ciągłej mgle solnej | Odcynkowanie — cynk wypłukuje się, pozostawiając porowatą miedź | Stal nierdzewna 316 |
| Stal w środowisku wilgotnym lub narażonym na działanie wody | Odpryski powłoki, rdza zaczyna się na krawędziach i otworach | Stal nierdzewna 304 lub 316 |
| Aluminium w złączach konstrukcyjnych narażonych na wysokie wibracje | Pękanie zmęczeniowe na przejściu od łba do trzonka | Półrurowe ze stali lub stali nierdzewnej |
Wybór materiału według środowiska
| Środowisko | Polecany materiał | Unikać |
|---|---|---|
| Wewnątrz, sucho | Stal (platerowana), mosiądz | Żadnych ograniczeń |
| Na zewnątrz, w głębi lądu | Stal nierdzewna 304, aluminium (5056) | Stal bez platerowania |
| Przybrzeżna lub mgła solna | Stal nierdzewna 316 | Mosiądz, stal, aluminium 6061 |
| Chemiczny lub kwaśny | Stal nierdzewna 316 | Wszystkie inne |
| Elektryczne o wysokiej przewodności | Miedź (100% IACS) | Nierdzewny, stal |
| Waga krytyczna | Aluminium (5056) | Stal, miedź, mosiądz |
Korekta:Określ najbardziej agresywny stan, w jakim znajdzie się nit — a nie stan przeciętny. Nit, który dwa razy w roku jest poddawany działaniu mgły solnej, nadal wymaga stali nierdzewnej 316, ponieważ produkty korozji z czasem plamią i osłabiają połączenie.
Błąd trzeci – nieprawidłowe obliczenie długości lufy
Błędy w długości lufy są najczęstszą przyczyną wad montażowych. Za krótki i rolka słaba. Zbyt długa, rolka jest zbyt duża lub podzielona.
Prawidłowe formuły
| Typ nitu | Formuła | Przykład |
|---|---|---|
| Nit półrurowy | Grubość stosu + (0,8 do 1,2) × średnica trzpienia | Stos 2,0 mm, trzpień 4 mm: 2,0 + (1,0 × 4,0) = 6,0 mm |
| Pełny nit rurkowy | Grubość stosu + (0,4 do 0,7) × średnica trzpienia | Stos 2,0 mm, trzpień 4 mm: 2,0 + (0,5 × 4,0) = 4,0 mm |
Korekta: Użyj wyższego mnożnika dla twardszych materiałów (stal, stal nierdzewna) i niższego mnożnika dla miękkich materiałów (aluminium, mosiądz, miedź). Przed przystąpieniem do produkcji zawsze przeprowadzaj testy na bezpłatnych próbkach w dwóch sąsiednich długościach.
Dwa przypadki produkcyjne, w których zmiany specyfikacji rozwiązały awarie
Panel do sprzętu rolniczego (półrurowy, stal nierdzewna 304)
Problem: Producent osłon silnika ciągnika zastosował nity półrurowe ze stali ocynkowanej. Pokrywy zmywano co tydzień, a poszycie uległo zniszczeniu w ciągu sześciu miesięcy. Na pomalowanych panelach pojawiły się plamy rdzy, a niektóre nity poluzowały się w wyniku korozji stali.
Oryginalna specyfikacja: Stalowa półrura, trzonek 4 mm, lufa 6 mm, ocynkowana.
Poprawiona specyfikacja: nity półrurowe ze stali nierdzewnej 304, trzpień 4 mm, cylinder 6 mm, pasywowany. Klasa 304 nadaje się do cotygodniowego zmywania i przechowywania na zewnątrz. Konstrukcja półrurowa zapewniała wytrzymałość na ścinanie niezbędną do mocowania panelu.
Wynik: Dwa lata eksploatacji bez korozji i luzów. Klient przerobił wszystkie modele pokryw silnika na stal nierdzewną.
Kołnierz kanału HVAC (pełna rura, aluminium 5056)
Problem: Wykonawca instalacji HVAC użył mosiądzupełne nity rurkowedo mocowania aluminiowych kołnierzy kanałowych. Kanały pracowały w środowisku kondensacyjnym przy stałej wilgotności. Mosiądz odcynkowano w ciągu 18 miesięcy, pozostawiając białe produkty korozji na aluminium i osłabiając połączenie.
Oryginalna specyfikacja: Mosiężna pełna rura, trzonek 3 mm, lufa 5 mm.
Poprawiona specyfikacja: nity rurowe z aluminium 5056, trzpień 3 mm, cylinder 5 mm, przezroczyste anodowane. Stop 5056 jest przeznaczony do zastosowań morskich i jest kompatybilny z aluminiowym materiałem kanału – nie wymaga połączenia galwanicznego. Anodowane wykończenie zapewnia dodatkową ochronę przed korozją.
Wynik: Trzy lata pracy bez korozji i uszkodzeń połączeń. Wykonawca określa obecnie specyfikację aluminium 5056 na wszystkie przewody przeznaczone do środowiska kondensacyjnego.
Dane techniczne – nasze standardy fabryczne
| Parametr | Zakres | Tolerancja |
|---|---|---|
| Średnica trzpienia | 1,6 mm – 10 mm | ±0,05 mm |
| Długość lufy | 2 mm – 30 mm | ±0,15 mm |
| Średnica główki | 1,6 – 2,8 × średnica trzpienia | ±0,10 mm |
| Pusta głębokość (półrurowa) | 45–55% trzonu | ±5% |
Dostępne style główki
- Łeb płaski – powierzchnia zlicowana, niski profil
- Głowica okrągła – klasyczny profil kopułowy
- Łeb stożkowy – osadzony równo lub poniżej powierzchni
- Głowica kratownicowa – wyjątkowo szeroka do miękkich materiałów
- Głowa typu Pan – profil umiarkowany
Standardowe wykończenia
- Naturalny (w stanie uformowanym)
- Cynkowanie – podstawowa ochrona antykorozyjna stali
- Niklowanie – błyszczące wykończenie, odporność na zużycie
- Cynowanie – powierzchnia do lutowania
- Pasywacja – do stali nierdzewnej
- Anodowane – do aluminium
Wszystkie wykończenia są zgodne z dyrektywą RoHS.
Nity rurkowe – często zadawane pytania
P1: Jaka jest różnica między nitami półrurowymi i pełnymi rurowymi?
Odp.: Różnica polega na pustej głębokości. Anit półrurowyma pustą wnękę rozciągającą się na 45–55% długości trzonu od ogona; reszta solidna. Pełny nit rurowy jest pusty w całym trzpieniu. Nity półrurowe zapewniają wyższą wytrzymałość na ścinanie (80–90% masy stałej) i mogą być stosowane jako punkty obrotowe. Nity pełne rurkowe osadzane przy użyciu najmniejszej siły (15–20% masy stałej), ale zapewniające jedynie 60–70% wytrzymałości stałej. Używaj półrurowych do połączeń konstrukcyjnych, zacisków elektrycznych i innych elementów nośnych. Do miękkich materiałów, cienkich stosów poniżej 4 mm i elementów dekoracyjnych należy używać pełnych rur. W Nuote Metals produkujemy obie konfiguracje z pięciu materiałów.
P2: Dlaczego nity rurowe przedwcześnie ulegają uszkodzeniu w zastosowaniach zewnętrznych?
Odp.: Najczęstszą przyczyną jest niedopasowanie materiału. Mosiądz odcynowuje się w mgle solnej. Stal platerowana rdzewieje po odpryskach powłoki. Aluminium może wżerać się w środowisku zasadowym lub chlorkowym. Rozwiązaniem jest dopasowanie materiału do najbardziej agresywnych warunków, w jakich znajdzie się nit, a nie do warunków przeciętnych. W przypadku ekspozycji przybrzeżnej lub morskiej należy określić stal nierdzewną 316. Do ogólnego użytku na zewnątrz, stal nierdzewna 304 lub aluminium 5056. W suchych pomieszczeniach wewnętrznych dopuszczalna jest stal platerowana lub mosiądz. Jeśli nie masz pewności, poproś o bezpłatne próbki i przetestuj je w rzeczywistym środowisku przed przystąpieniem do produkcji.
P3: Jak obliczyć prawidłową długość lufy dla nitu rurowego?
Odp.: Formuła zależy od konfiguracji. W przypadku nitów półrurowych: długość lufy = grubość stosu materiału + (0,8 do 1,2) × średnica trzpienia. Dlapełne nity rurkowe: Długość lufy = grubość stosu materiału + (0,4 do 0,7) × średnica trzonu. Użyj wyższego mnożnika dla twardszych materiałów i niższego mnożnika dla miękkich materiałów. Przykład: stos 3,0 mm z nitem półrurowym 4 mm wymaga 3,0 + (1,0 × 4,0) = 7,0 mm. Ten sam stos z pełnym nitem rurowym wymaga 3,0 + (0,5 × 4,0) = 5,0 mm. Przed rozpoczęciem produkcji należy zawsze przeprowadzać testy na wolnych próbkach w dwóch sąsiednich długościach.
P4: Jakie jest MOQ i czas realizacji nitów rurowych firmy Nuote Metals?
Odp.: Nasze standardowe MOQ wynosi 20 000 sztuk dla rozmiarów magazynowych. W przypadku pierwszych zamówień lub serii próbnych realizujemy mniejsze ilości – nawet 5000 sztuk. Zapewniamy bezpłatne próbki dostępnych rozmiarów; płacisz tylko za przesyłkę kurierską. Czas realizacji: 3–5 dni w przypadku wielkości zapasów; 15–25 dni w przypadku niestandardowych rozmiarów, w tym z niestandardowymi narzędziami. Każda partia zawiera certyfikat materiałowy, raport kontroli wymiarowej i deklarację RoHS. Dostarczamy nity rurowe klientom w ponad 70 krajach. Certyfikat ISO 9001:2015.
Wyślij zapytanie
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności