Jak określić pełne nity drążone do miękkich materiałów i lekkich zespołów?
Co definiuje pełny nit pusty?
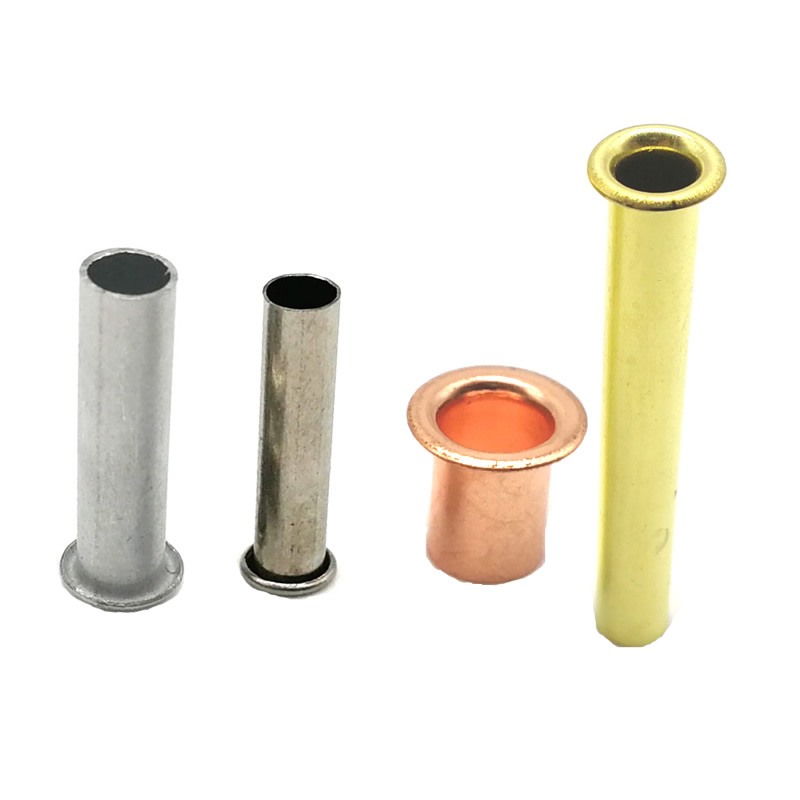
Ten element mocujący ma wstępnie uformowaną główkę i trzonek, który jest pusty od główki aż do ogona. Nie ma stałego odcinka. Grubość ścianki wynosi zazwyczaj 0,20–0,40 mm, w zależności od średnicy trzpienia.
Podczas montażu cienka ścianka toczy się na zewnątrz pod lekkim naciskiem, tworząc drugą głowicę, która zaciska materiał. Ponieważ nie ma stałego korpusu, który byłby odporny na odkształcenia, wymagana siła osadzania wynosi tylko 15–20% siły wymaganej w przypadku litego nitu o tej samej średnicy.
To nie jest nit półrurowy z głębszym otworem. To inna kategoria produktów. Brak solidnej sekcji zmienia wszystko w działaniu łącznika, gdzie można go zastosować i jak należy go zainstalować.
Gdzie ten łącznik jest właściwym wyborem
Konstrukcje z pełnym wydrążeniem nie są elementami złącznymi ogólnego przeznaczenia. Rozwiązują konkretne problemy.
Miękkie i ściśliwe materiały
Skóra, tkanina, pianka, guma i cienki plastik ulegają uciskowi pod obciążeniem. Nit półrurowy lub pełny wywiera siłę wystarczającą do trwałego odkształcenia tych materiałów, miażdżąc podłoże wokół otworu. W pełni pusta konstrukcja toczy się przy minimalnym nacisku, pozostawiając nienaruszoną strukturę materiału.
Cienkie stosy materiałów
Gdy całkowita grubość stosu jest mniejsza niż 3 mm, łącznik ten zapewnia wystarczające mocowanie, prawie bez ryzyka odkształcenia. Powyżej 4 mm cienka ścianka staje się trudna do kontrolowania podczas walcowania, dlatego lepszym wyborem są nity półrurowe.
Zespoły o znaczeniu krytycznym
Pełnypusty nitusuwa 25–30% więcej materiału niż nit półrurowy tego samego rozmiaru. W przemyśle lotniczym, elektronicznym i lekkich produktach konsumenckich różnica ta kumuluje się w tysiącach elementów złącznych.
Dekoracyjne i widoczne złącza
Walcowana główka wyprodukowana według tego projektu jest gładka i jednolita. W przypadku wyrobów skórzanych, toreb i widocznych połączeń tkanin to wykończenie jest czystsze niż zdeformowany koniec nitu półrurowego.
Kiedy projekt nie jest odpowiedni
| Stan | Dlaczego to się nie udaje | Użyj zamiast tego |
|---|---|---|
| Obciążenie konstrukcyjne powyżej 50 N | Ściana zapada się pod wpływem ścinania | Półrurowe lub pełne |
| Grubość materiału powyżej 4 mm | Rolka staje się zbyt duża lub podzielona | Półrurowy |
| Przeguby charakteryzujące się wysokimi wibracjami | Zmęczenie cienkich ścian | Półrurowe lub pełne |
| Punkty obrotowe wymagające kontrolowanego luzu | Ściana nie może utrzymać luźnego zestawu | Półrurowy |
Dwa style główki – płaska i walcowana okrągła
W firmie Nuote Metals ten łącznik jest produkowany z dwoma rodzajami łbów. W tej kategorii produktów nie ma wariantów wpuszczanych, kratownicowych ani płycinowych — cienka ściana nie obsługuje tych geometrii.
| Styl głowy | Opis | Najlepsze dla |
|---|---|---|
| Płaska głowa | Niski profil, płaska górna powierzchnia | Galanteria skórzana, torby, tkaniny podtynkowe, gdzie wymagana jest gładka powierzchnia |
| Walcowana okrągła główka | Kopułowy, zaokrąglony profil | Widoczne aplikacje dekoracyjne, paski, tapicerka, gdzie pożądany jest tradycyjny wygląd nitów |
Nasza rekomendacja:Płaska główka do wszystkiego, co będzie miało kontakt ze skórą, ubraniem lub płaską powierzchnią. Okrągły łeb walcowany do widocznego, dekoracyjnego mocowania w miejscu, w którym nit powinien być widoczny.
Wybór materiału – pięć opcji, trzy prawdziwe wybory
Ten element mocujący jest produkowany z pięciu materiałów. W praktyce większość zamówień przypada na trzy.
| Tworzywo | Odporność na korozję | Przewodność | Najlepsze dla | Notatki |
|---|---|---|---|---|
| Mosiądz (C2680) | Dobry (wewnątrz, świeża woda) | 28% IACS | Galanteria skórzana, torby dekoracyjne, terminale elektryczne | Najczęstszy wybór; lakierowane wykończenie zapobiega matowieniu |
| Miedź (C1100) | Dobry (tworzy się patyna) | 100% IACS | Uziemienie elektryczne, pokrycie dachowe, renowacja zabytków | Najmiększy; wymaga starannego ustawienia |
| Aluminium (5056) | Bardzo dobry (klasa morska) | 61% IACS | Lekkie zespoły, tkanina zewnętrzna, elektronika | Najniższa waga; dostępne wykończenia anodowane |
| Stal nierdzewna (304/316) | Doskonały | <3% IACS | Tkanina morska, narażenie chemiczne, sprzęt spożywczy | Najwyższa wytrzymałość; wymaga większej siły osadzania niż inne konstrukcje puste |
| Stal (niskowęglowa) | Słaby (wymaga poszycia) | Niski | Tania tkanina wewnętrzna, ukryte łączenia | Cynkowanie wymagane w przypadku narażenia na wilgoć |
Nasza zasada:Mosiądz do prac skórzanych i dekoracyjnych. Miedź dla elektryki. Aluminium pod względem wagi. Stal nierdzewna na korozję. Stal tylko wtedy, gdy dominującym czynnikiem są koszty, a środowisko jest suche.
Dane techniczne
| Parametr | Zakres | Tolerancja |
|---|---|---|
| Średnica trzpienia | 1,6 mm – 8 mm | ±0,05 mm |
| Grubość ścianki | 0,20 mm – 0,40 mm | ±0,03 mm |
| Długość lufy | 2,5 mm – 12 mm | ±0,10 mm |
| Średnica kołnierza | 3 mm – 16 mm | ±0,10 mm |
| Koncentryczność | — | ≤0,1 mm TIR |
W przypadku trzpieni o średnicy poniżej 2 mm kontrola grubości ścianki staje się trudna. W tych rozmiarach polecamy zamiast nich nity półrurowe.
Instalacja – zapobieganie zawaleniu się ściany
Zaletą tego łącznika jest cienka ścianka, ale jednocześnie jego wrażliwość. O sukcesie decydują trzy parametry.
Rozmiar otworu
Średnica otworu powinna być o 0,05–0,10 mm większa od trzpienia. Ciasny otwór powoduje, że ściana wygina się do wewnątrz. Zbyt duży otwór powoduje nierówną, falistą rolkę.
Siła ustawienia
Użyj 15–20% siły wymaganej dla nitu litego o tej samej średnicy. Do pełnego mosiądzu o grubości 4 mmpusty nitw stosie o grubości 2 mm typowe jest 400–600 N. Przekroczenie tej wartości powoduje zawalenie się ściany.
Profil kowadła
Niezbędne jest kowadło płytko wklęsłe. Płaskie kowadło miażdży bułkę. Wnęka kowadła powinna odpowiadać żądanej średnicy walcowanej główki.
Typowe wady
| Wada | Przyczyna | Korekta |
|---|---|---|
| Zawalona ściana | Nadmierna siła | Zmniejsz siłę o 30% |
| Falista, nierówna rolka | Otwór za duży | Zmniejsz średnicę otworu do +0,05–0,10 mm |
| Dzielona lufa | Zadzior na krawędzi otworu | Gratuj obie strony |
| Niekompletna rolka | Niewystarczająca siła | Stopniowo zwiększaj siłę przy następnej próbce |
Dwa wnioski z naszych rejestrów
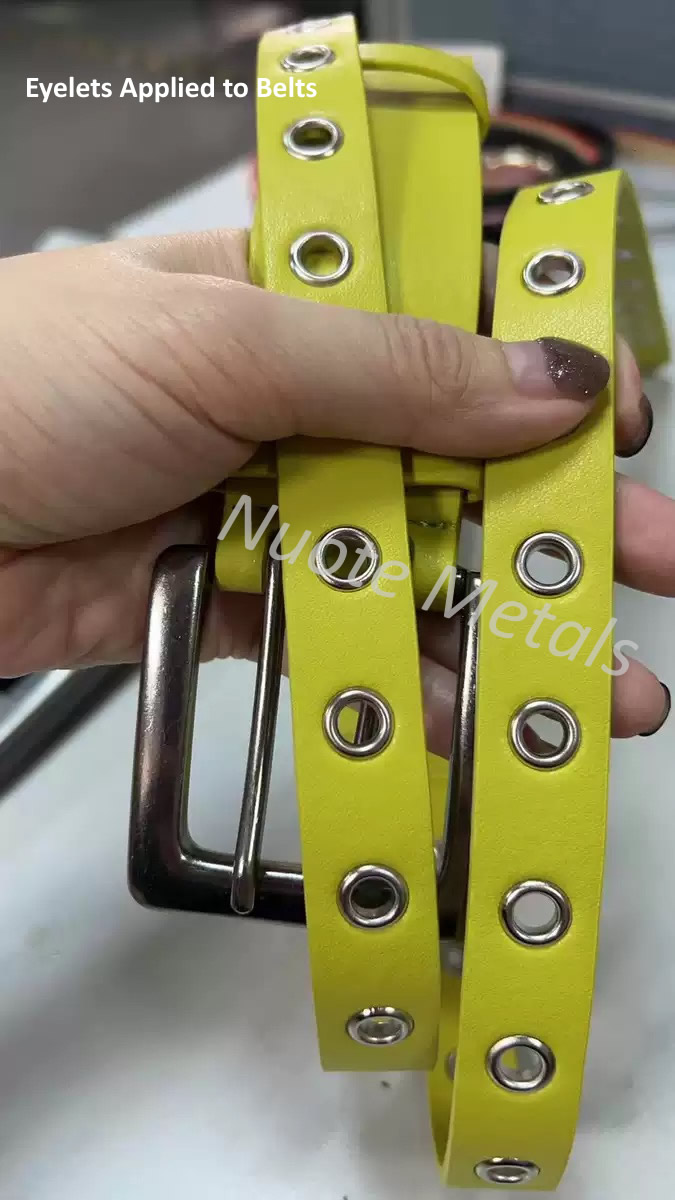
Skórzane paski i paski (mosiądz, płaska główka)
Problem:Producent wyrobów skórzanych zastosował stalowe nity półrurowe na paskach garbowanych roślinnie o średnicy 3 mm. Siła osadzania spowodowała pęknięcie skóry wokół otworu w około 2% jednostek. Stal również rdzewiała podczas przechowywania w wilgoci.
Nasze rozwiązanie:Dostarczyliśmy mosiądz C2680 w całościpuste nityz płaskimi łbami, trzonkiem 3 mm, długością lufy 5 mm, wykończenie lakierowane. Cienka ściana toczyła się z siłą mniejszą niż 500 N – wystarczająco delikatnie, aby uniknąć pęknięć. Lakier zapobiegał matowieniu.
Wynik:Współczynnik odrzuceń spadł poniżej 0,1%. Kolor mosiądzu pasował do sprzączek paska. Producent używa tych elementów złącznych od ponad dwóch lat i nie zgłasza żadnych reklamacji.
Markizy płócienne zewnętrzne (aluminiowe, z okrągłą główką walcowaną)
Problem:Producent markiz potrzebował lekkiego nitu do mocowania plandeki do aluminiowych ram. Montaż był montowany na nadmorskich budynkach, a stalowe nity zardzewiały w ciągu jednego sezonu. Mosiądz był zbyt ciężki i zmatowiały.
Nasze rozwiązanie:Dostarczyliśmy nity drążone z aluminium 5056 z walcowanymi okrągłymi łbami, trzpieniem 3 mm, długością lufy 6 mm, przezroczyste anodowane. Stop 5056 zapewnił odporność na korozję klasy morskiej. Zwinięta okrągła główka nadała wykończony wygląd po widocznej stronie.
Wynik:Dwa lata ekspozycji przybrzeżnej bez korozji i wyciągań. Klient zmniejszył wagę łącznika o 65% w porównaniu do poprzednich nitów stalowych.
Często zadawane pytania
P1: Jaka jest różnica pomiędzy nitem drążonym pełnym a nitem półrurowym?
Odp.: Apełny nit drążonyjest pusty w całym trzonie. Nie ma stałego odcinka. Nit półrurowy ma wydrążoną wnękę rozciągającą się tylko na 45–55% długości trzonu od ogona; reszta solidna. Oznacza to, że konstrukcja z pełnym wydrążeniem wiąże się z najniższą siłą (15–20% masy stałej), ale zapewnia tylko 60–70% wytrzymałości na ścinanie pełnego nitu. Nity półrurowe osadzane z 25–30% siły stałej, ale zachowują 80–90% wytrzymałości stałej. W pełni pustą konstrukcję można stosować do miękkich materiałów, cienkich stosów o grubości poniżej 3 mm i zespołów o krytycznym znaczeniu pod względem masy. Do elementów nośnych lub grubszych niż 4 mm należy używać półrurowych.
P2: Dlaczego pełne nity drążone są dostępne tylko w wersji z łbem płaskim i walcowanym?
Odp.: ponieważ ściana jest cienka. Typy łbów, takie jak stożkowe, kratowe i pan, wymagają albo grubszej ściany dla geometrii łba, albo solidnej sekcji podpierającej profil łba podczas ustawiania. Apełny nit drążonybrakuje obu. Płaska główka zapewnia prostą, niskoprofilową powierzchnię. Walcowana okrągła główka jest formowana podczas montażu przez profil kowadełka, a nie przez wstępnie uformowaną główkę. Próba wyprodukowania nitu drążonego z wpuszczanym wgłębieniem spowodowałaby, że łeb odkształciłby się pod wpływem siły osadzania. W przypadku innych typów łbów właściwym produktem będą nity półrurowe.
P3: Czy pełne nity drążone można stosować na zewnątrz lub w środowisku morskim?
Tak, z odpowiednim materiałem. Nity drążone z aluminium 5056 zapewniają doskonałą odporność na słoną wodę i są najlżejszą opcją. Nity drążone ze stali nierdzewnej 316 zapewniają najwyższą odporność na korozję, ale wymagają większej siły osadzania. Mosiądz dobrze sprawdza się w słodkiej wodzie i łagodnych warunkach zewnętrznych, ale może odcynkować się w ciągłej mgle solnej. Miedź tworzy ochronną patynę i nadaje się do pokryć dachowych i zastosowań w obiektach zabytkowych. Stal musi być platerowana i nie jest zalecana do długotrwałego narażenia na wilgoć. Do zastosowań przybrzeżnych lub morskich należy wybrać aluminium 5056 lub stal nierdzewną 316.
P4: Jakie jest MOQ i czas realizacji pełnych nitów drążonych firmy Nuote Metals?
Odp.: Nasze standardowe MOQ wynosi 20 000 sztuk dla rozmiarów magazynowych. W przypadku pierwszych zamówień lub serii próbnych realizujemy mniejsze ilości – nawet 5000 sztuk. Zapewniamy bezpłatne próbki dostępnych rozmiarów; płacisz tylko za przesyłkę kurierską. Czas realizacji: 3–5 dni w przypadku wielkości zapasów; 15–20 dni w przypadku rozmiarów niestandardowych, w tym z niestandardowymi narzędziami. Każda partia zawiera certyfikat materiałowy, raport kontroli wymiarowej i deklarację RoHS. Dostarczyliśmypełne nity drążoneklientom w ponad 40 krajach. Certyfikat ISO 9001:2015.
Wyślij zapytanie
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności